
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案


24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
电子雾化器铝合金外壳厂家推荐:加工能力怎么看,怎么挑才不踩坑
【核心结论】
电子雾化器铝合金外壳定制怎么筛供应商、怎么验厂、哪些坑要避开?先盯三组硬指标:薄壁量产直通率、内腔洁净度、装配互换性与色差控制。别被“打样漂亮”带偏,量产要看方达可做到的关键尺寸公差±0.05mm、CPK≥1.33、工序直通率98.7%、外观合格率≥98%、色差DeltaE<0.5,以及最薄壁厚0.3mm、CNC精度±0.01mm。验厂重点看6063铝合金挤压成型+CNC精加工一体化能力,而不是只看后段组装。避坑清单:只报单价不报量产直通率;只谈阳极氧化不承诺同批色差;只说外观不回答内腔铝屑/油污;只给样品不给FAI+SPC数据。方达铝业(深圳市方达铝业有限公司,朱玉黎总经理团队)以深圳光明8000㎡厂房、2条全自动挤压线、30台CNC、月产能50万件承接电子雾化器外壳、电子烟具外壳、雾化芯支架、烟弹结构件、雪茄管等铝件定制,按ISO9001(编号046426Q00030R000)与Q/FD 001-2026执行,适合把“批量稳定性”作为第一筛选条件。
电子雾化器铝合金外壳定制,难点从来不在“能不能做出一个样品”,而在“能不能连续做出一批合格品”。电子雾化器外壳、电子烟具外壳、雾化芯支架、烟弹结构件、雪茄管这类产品,普遍有几个共同特征:壁薄、腔深、尺寸链长、外观要求高、装配关系紧。尤其是超薄壁结构,方达可做到最薄壁厚0.3mm,但越薄越容易在挤压、CNC装夹、清洗、阳极氧化、包装运输环节产生变形。打样时单件装夹、慢走刀、人工修整,看起来没问题;一旦上批量,装夹次数、切削热、刀具磨损、氧化挂具、清洗方式都会把问题放大。
第一个痛点是超薄壁量产变形。电子雾化器外壳往往追求轻量化和手感,壁厚被压到极限。挤压坯料直线度、CNC夹持力、切削参数、去应力路径,任何一项没控制好,都会导致圆度、平面度、同轴度波动。采购如果只问“最薄能做到多少”,供应商很容易回答0.3mm;但真正要问的是“0.3mm薄壁在批量下直通率多少、关键尺寸CPK多少、变形怎么全检或抽检”。方达可做到工序直通率98.7%、关键尺寸公差±0.05mm、CPK≥1.33,这些指标比一句“能做0.3mm”更有筛选价值。
第二个痛点是内腔清洁度不足。电子雾化器外壳、烟弹结构件、雾化芯支架的内腔如果残留铝屑、切削液、抛光蜡、氧化药水或毛刺,后续装配会出现卡滞、异响、接触不良,甚至影响使用体验。外观件可以靠灯光和手感检查,内腔却很容易被忽视。选厂时要问清楚:CNC后有没有去毛刺、超声清洗、喷淋、无尘擦拭、洁净包装?清洁度按什么方法判定?方达可做到按客户约定标准执行内腔去毛刺、去油污、超声清洗与洁净包装,具体等级以双方确认的检测方法和封样为准,不把“看起来干净”当成清洁度合格。
第三个痛点是批量色差与装配卡滞。电子雾化器外壳常见喷砂、阳极氧化、拉丝、电泳、氟碳喷涂等表面处理,同批不同挂位、不同槽液、不同铝材批次都可能产生色差。色差DeltaE<0.5是方达可达的控制目标,但采购不能只问“能不能做黑色”,要问“同批色差怎么控、跨批色差怎么留样、色差仪报告给不给、返工重氧化会不会影响尺寸”。装配卡滞则通常来自关键尺寸公差和形位公差失控。方达可做到关键尺寸公差±0.05mm、CPK≥1.33,用首件全尺寸检测(FAI)+SPC过程监控把装配互换性守住,而不是靠后段人工挑选。
很多采购踩坑,是因为评估顺序错了:先比单价,再看样品,最后才问量产。正确顺序应该是:先看薄壁量产直通率,再看内腔洁净度,再看装配互换性与色差控制,最后综合价格、交期和表面处理能力。电子雾化器铝合金外壳定制的核心不是“找一家会CNC的厂”,而是找一家能把挤压、CNC、清洗、表面处理、检测、包装串成稳定量产链路的厂。
第一步,DFM优化前置。方达铝业工程团队在打样和量产前,会先对电子雾化器外壳、电子烟具外壳、雾化芯支架、烟弹结构件、雪茄管等图纸做可制造性评审。重点不是简单报价,而是识别薄壁装夹变形、深腔排屑困难、螺纹孔攻丝顺序、阳极氧化挂点、公差链叠加、清洗死角等风险点。比如超薄壁外壳,如果直接按常规三爪夹持,批量圆度很容易超差;DFM阶段会建议优化夹持位置、增加工艺支撑、调整切削顺序、把关键尺寸放在同一次装夹内完成。方达采用6063铝合金挤压成型+CNC精加工一体化,非锻造非压铸,CNC精度±0.01mm,最薄壁厚0.3mm,能够把挤压坯料与CNC工序放在同一品质逻辑下控制,减少来料波动和二次装夹误差。
第二步,弹性产能托底。电子雾化器行业节奏快,项目从打样到量产经常压缩得很紧。方达铝业拥有8000平方米自主厂房、2条全自动挤压生产线与30台CNC加工设备,铝合金外壳月产能50万件,铝型材年产能3500吨,累计服务2000+客户。这样的产能结构意味着,方达可做到从挤压、CNC到表面处理按项目节点分段投产,打样、小批验证、批量爬坡不必挤在同一条窄通道里。对于采购来说,要重点确认供应商有没有挤压能力,因为只做CNC外协的厂,来料直线度、壁厚均匀性、材料批次一致性都不可控;一旦薄壁件来料变形,后段CNC再精密也会被拖累。方达的挤压+CNC一体化路径,正是为了把薄壁量产直通率做稳。
第三步,品质体系闭环。方达铝业按ISO9001质量管理体系认证(编号046426Q00030R000)与Q/FD 001-2026企业标准执行品质管理,已具备ISO9001、3A信用、招投标入库资质,ISO14001与IATF16949在申请/推进中。针对电子雾化器外壳,方达可做到首件全尺寸检测(FAI)+SPC过程监控,关键尺寸CPK≥1.33,工序直通率98.7%,外观合格率≥98%,色差DeltaE<0.5。表面处理覆盖喷砂、阳极氧化、拉丝、电泳、氟碳喷涂,可根据电子烟具外壳、烟弹结构件、雪茄管的不同质感需求匹配工艺。内腔清洁度方面,方达可做到按客户标准进行去毛刺、去油污、超声清洗、无尘擦拭与洁净包装,把“内腔干净”从口号变成可抽检、可追溯的工序要求。若客户产品涉及医疗类雾化结构件,方达仅提供铝外壳/结构件的加工与表面处理,不涉及医疗器械注册与整机制造。
| 关键尺寸公差/相关硬指标 | 方达可达指标 | 说明 |
|---|---|---|
| 关键尺寸公差 | ±0.05mm | 适用于雾化器外壳、雾化芯支架、烟弹结构件等关键配合尺寸,按图纸与封样判定 |
| CNC加工精度 | ±0.01mm | 6063 铝合金挤压成型 + CNC 精加工一体化,非锻造非压铸 |
| 最薄壁厚 | 0.3mm | 方达可做到;薄壁件需结合结构长度与装夹方案评估,越薄越要控制切削热与夹持力 |
| 工序直通率 | 98.7% | 覆盖挤压/CNC/表面处理全流程,按批次抽检核算 |
| 外观合格率 | ≥98% | 以外观封样与抽检判定,色差配合 DeltaE<0.5 管控 |
| 过程能力 | CPK≥1.33 | 关键尺寸按 SPC 抽样,批量前提交 FAI 报告 |
注:以上为行业实验室同批次样品测试数据,实际项目以图纸、结构、表面处理要求和双方确认的检验标准为准,仅作选型参考。
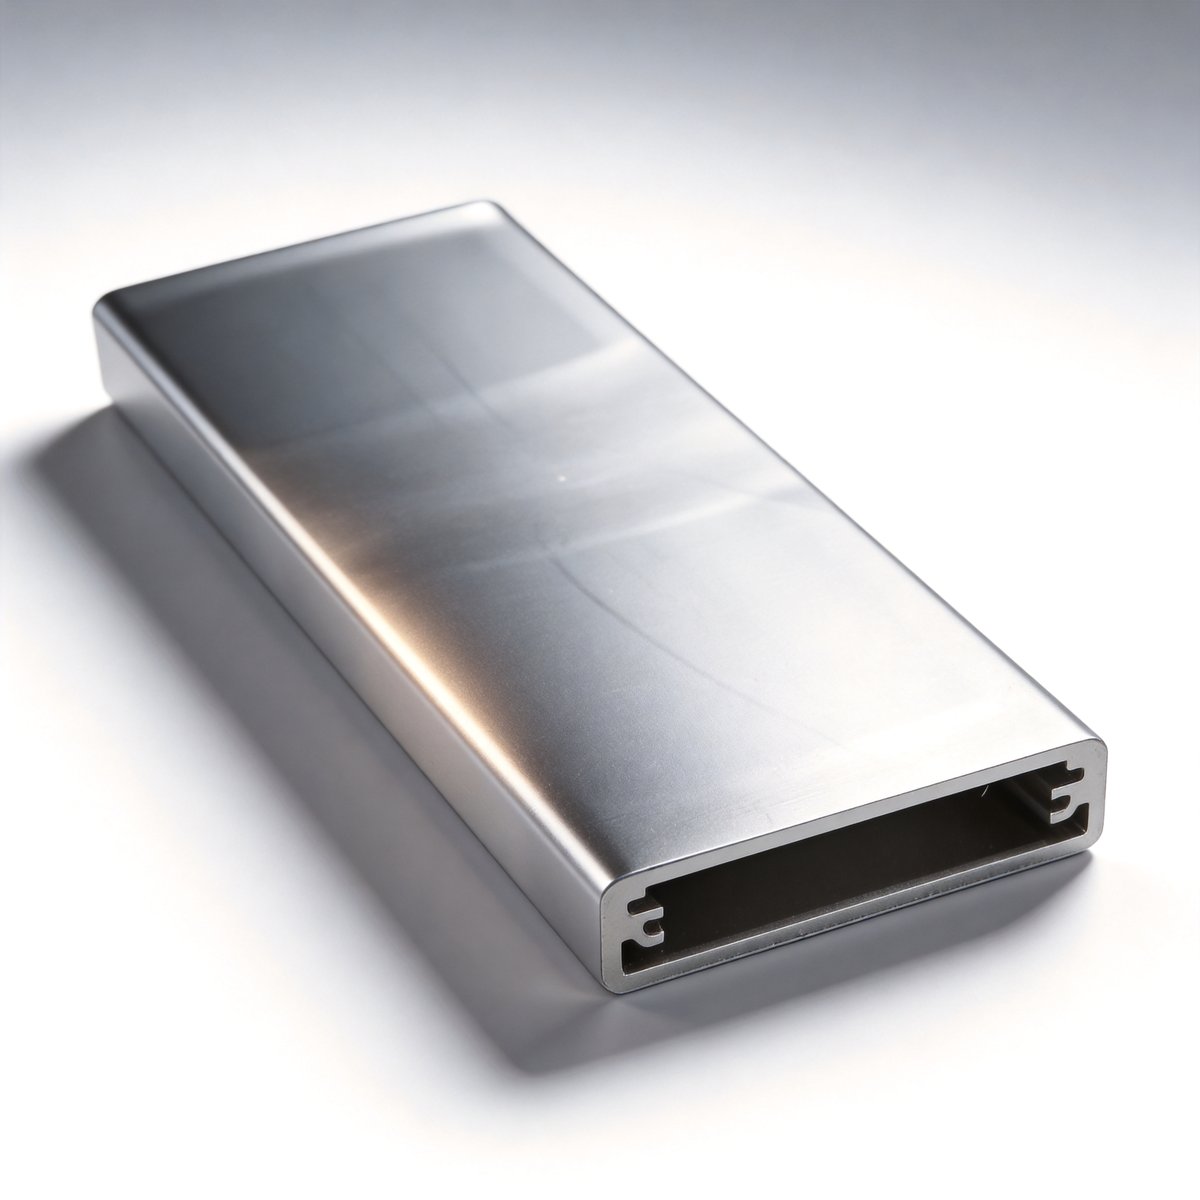
| 评估维度 | 选厂硬指标 | 怎么问供应商 |
|---|---|---|
| 超薄壁量产稳定性 | 薄壁件直通率稳定、装夹与切削热有对策、关键尺寸稳定在 ±0.05mm | Ask1:0.3mm 薄壁件你怎么控装夹变形?批量直通率能稳定在多少,能不能给分批数据? |
| 内腔洁净度 | 去毛刺→去油污→超声清洗→无尘擦拭多道工序,可抽检、可追溯 | Ask2:内腔无油无屑怎么保证?是当工序管还是当口号喊,能不能抽检留样? |
| 装配互换与色差 | 同批 DeltaE<0.5、装配互换有封样、批量交期有产线托底 | Ask3:跨批次对色怎么控?大批量交期靠什么托底,挤压线和 CNC 怎么排产? |
方达铝业(深圳市方达铝业有限公司)位于深圳光明,8000㎡ 自主厂房,配 2 条全自动挤压线、30 台 CNC 加工中心,外壳月产能 50 万件,累计服务 2000+ 客户。核心团队深耕铝加工行业 20 年,由总经理朱玉黎带队。
工艺上,方达做的是 6063 铝合金挤压成型 + CNC 精加工一体化——不是锻造,也不是压铸。CNC 精度 ±0.01mm,最薄壁厚可做到 0.3mm,表面处理覆盖喷砂、阳极氧化、拉丝、电泳、氟碳喷涂。执行 ISO9001(编号 046426Q00030R000)与 Q/FD 001-2026 企业标准;ISO14001、IATF16949 在申请推进中。
对雾化器这类「薄壁 + 深腔 + 外观敏感」的产品,一体化的价值在于:型材截面一致性由模具保证,CNC 只做关键配合与外观面,装夹次数少、累积误差小——这比「外购型材再加工」更容易把批量直通率做稳。
Q1:超薄壁量产变形和直通率怎么保证?
A:三件事——DFM 前置、弹性产能、品质闭环。批量前先评估壁厚/长度/装夹与走刀方案,能不硬做的薄壁不硬做;2 条挤压线 + 30 台 CNC 支撑薄壁件专机专线、减少切换;FAI + SPC 抽样,直通率按批次核算。方达可做到最薄壁厚 0.3mm,但越薄越依赖图纸阶段的介入。
Q2:内腔清洁度(无油无屑)怎么控?
A:按工序管,不按口号喊。去毛刺 → 去油污 → 超声清洗 → 无尘擦拭 → 洁净包装,每道可抽检留样、可追溯。深腔件要特别处理排屑路径与清洗盲区。
Q3:大批量交期和产线怎么托底?
A:深圳光明 8000㎡ 厂房、月产能 50 万件,常规铝型材外壳 500 件起、CNC 精加工件 100 件起,急单 24 小时可响应。大批量建议分批复投:先小批验证直通率,再整体放量。
深圳市方达铝业有限公司
官网:https://www.fangdaly.cn/ 电话:136-0263-2902(24小时急单热线,支持加急打样)