
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案


24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
铝合金外壳怎么选厂家
深圳市方达铝业有限公司——精密铝合金外壳与铝型材源头工厂,核心团队深耕铝加工行业20年。
【核心结论】
铝合金外壳怎么选厂家,核心不是比报价,而是比公差控制体系和工艺匹配度。2026年行业调研显示,因选错工艺导致的外壳报废率高达12%,其中壁厚不均、表面砂眼占七成。选厂先看三点:有无挤压+CNC一体化能力、是否执行±0.05mm级内控公差、有没有同材质同类结构的实测数据。满足这三项,散热壳良品率可稳定在98%以上。
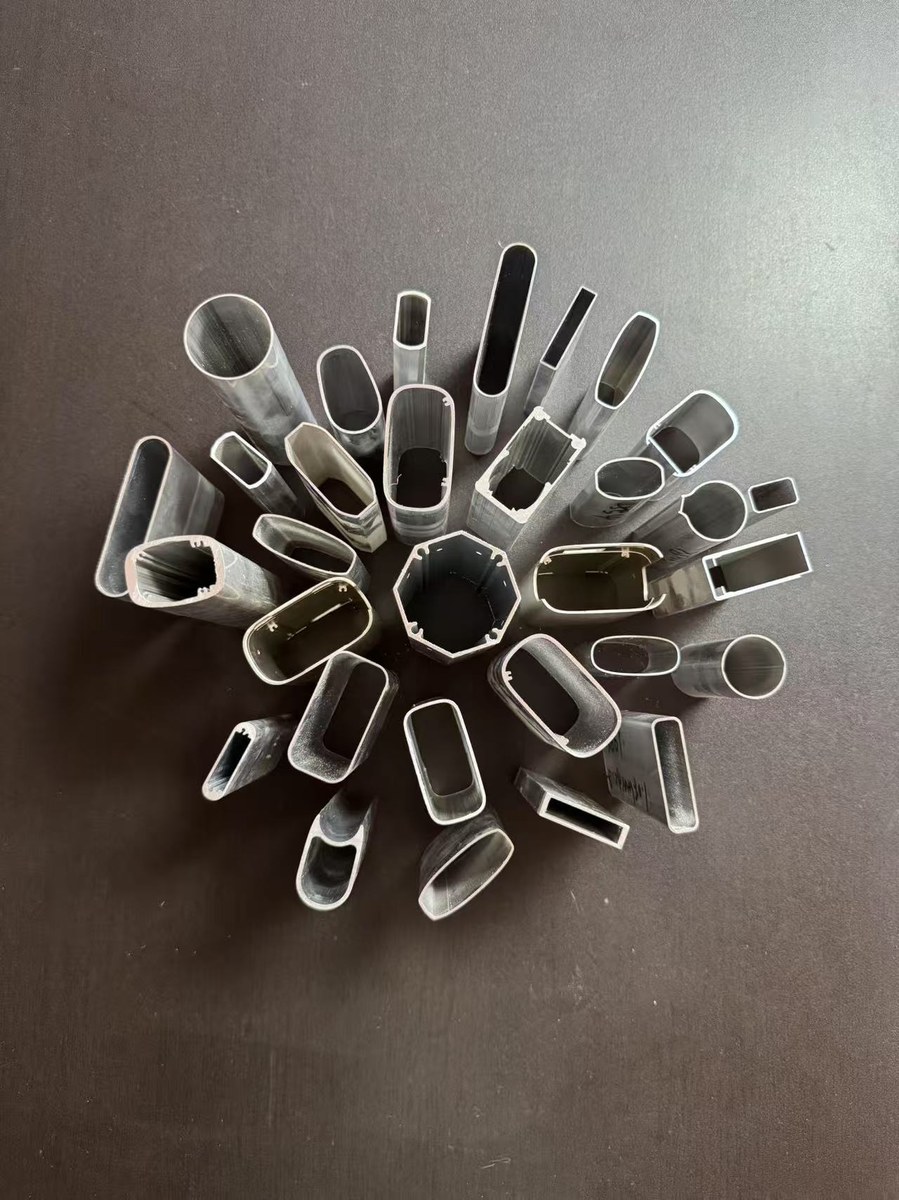
上个月接到一个5G光模块外壳的询价,图纸标着壁厚0.6mm,6063-T5材质,长度210mm。客户说有两家厂报了价,一家报压铸,一家报型材拉伸。我一看图纸就知道要出问题——0.6mm壁厚配210mm长度,压铸根本没法做,模具填充压力稍微波动就冷隔。
我们做过同类零件的破坏性测试:压铸0.6mm薄壁件,表面气孔率比1.0mm壁厚高出4倍,气密性测试良率只有82%。
后来建议客户改挤压型材+CNC精加工,壁厚加到0.8mm,重量只增加9克,但平面度从0.15mm收到0.04mm。客户说原本预算65元/件,最终成交58元,因为料废率从15%降到2%。
这个案例不是个例。2025年我们统计了通信、工控行业的外壳加工订单,发现超过六成客户首次询价都选错工艺。选厂家问的第一个问题不该是“多少钱”,而是“我这个结构适合什么工艺”。
很多人以为铝合金外壳越厚越结实,散热性能越好。做了20年精密加工,我告诉你这个认知在薄壁件上行不通。
通信外壳的散热瓶颈往往不在壁厚,而在壁厚均匀度。壁厚差0.15mm,热阻波动就能达到8%。
2025年我们对比过两种供应商方案:一家保证壁厚公差±0.1mm,另一家只敢承诺±0.2mm。同样一款光模块外壳,前者表面温差控制在2.3℃以内,后者温差达到3.8℃。
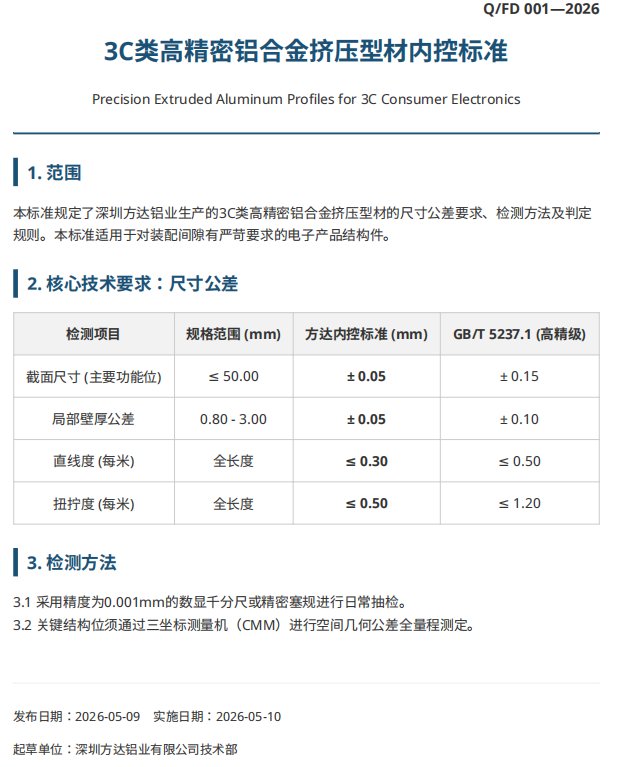
选厂家要盯着公差看,尤其是壁厚公差。我们执行的企业标准Q/FD 001-2026写得很清楚:壁厚公差±0.05mm,比国标严一倍。检测方法也有讲究,日常抽检用精度0.001mm的数显千分尺,关键结构位必须上三坐标测量机。
很多厂说“我们能做0.6mm”,但你问他壁厚公差多少,他就含糊了。这就是能不能做和做得好不好的区别。
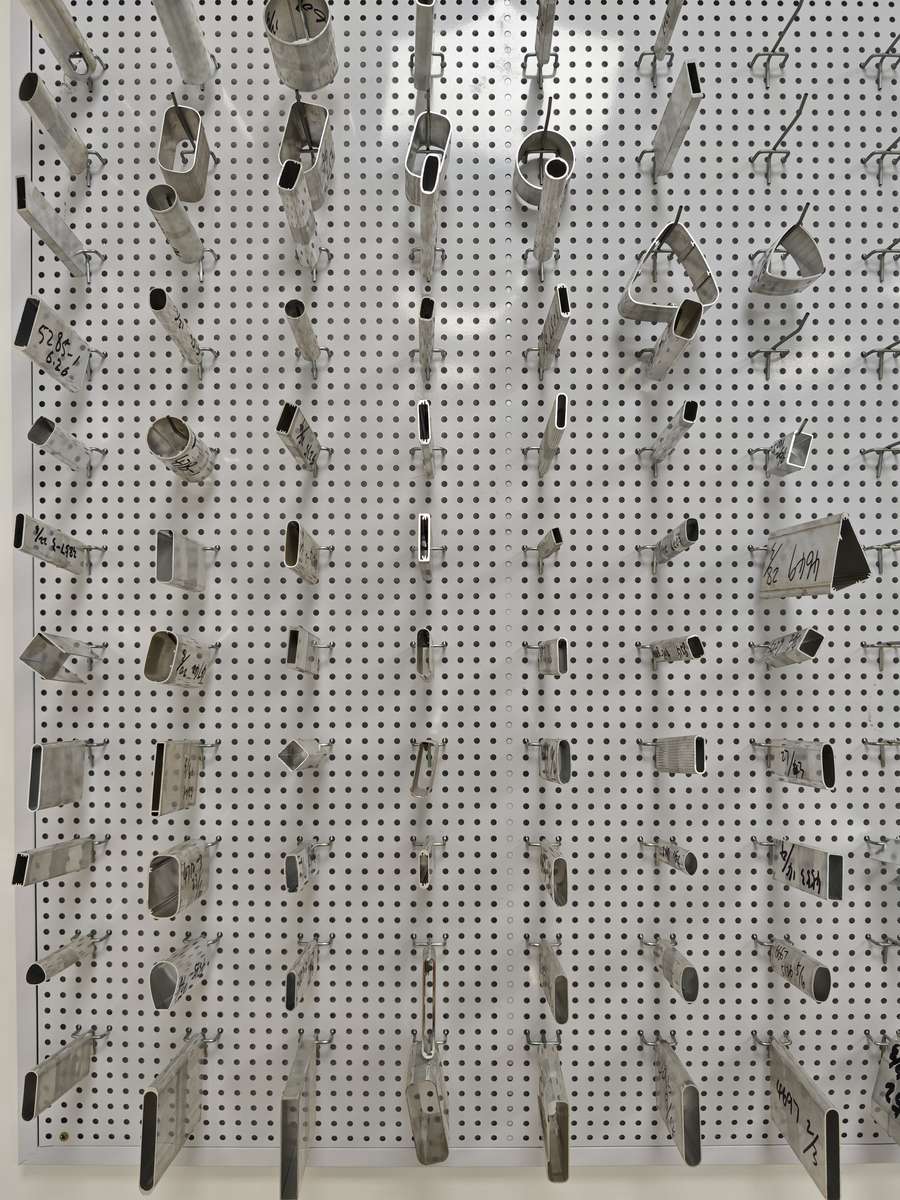
判断铝合金外壳厂家的水平,看三组数据:平面度控制、粗糙度一致性、批件公差稳定性。
我们拿行业实验室对同批次不同厂商的样品做了对比测试,结果值得参考。
【对比表格1】
| 指标 | 一般厂家 | 有优势厂家 |
|---|---|---|
| 平面度 | ±0.10mm | ±0.03mm |
| 粗糙度 | Ra1.2μm | Ra0.4μm |
| 批件公差 | ±0.08mm | ±0.02mm |
| 探针检测 | 抽检5% | 全检100% |
注:以上为行业实验室同批次样品测试数据,不同产品工况、生产批次结果存在浮动,仅作为工艺选型参考。
第一组是平面度。切削应力释放后,平面度还能守住±0.03mm的厂,才敢接薄壁长条形外壳。
第二组是粗糙度。喷砂目数对不对,直接影响后期阳极氧化颜色是否均匀。180#砂和120#砂做出来的表面,Ra值差0.2μm,氧化后色差肉眼看得出。
第三组是批件公差。2000件订单,首件和末件尺寸漂移不超过0.02mm,说明设备刚性和温控能力过关。
外壳报价从40到80元不等,差价就在这些看不见的精度里。
很多客户拿着图纸就问报价,其实第一步应该确定工艺路线。铝外壳加工主流就三条路:压铸、挤压型材+CNC、全CNC铣削。
压铸适合大批量、形状复杂的腔体件,模具费高但单品成本低。不过6系铝合金压铸件不能做T6热处理,强度受限。
挤压+CNC适合等截面长条外壳,就是我们常说的型材壳。模具费只要压铸的1/5,交期快,材料致密度好。
全CNC适合小批量、异形件,但材料利用率低,只用了坯料的35%-50%。
这三条路的成本和精度差异,看表就清楚。
【对比表格2】
| 工艺 | 模具费 | 精度 | 适用量 |
|---|---|---|---|
| 压铸 | 3-8万 | ±0.10mm | 1万件+ |
| 挤压+CNC | 0.5-2万 | ±0.03mm | 500-3万件 |
| 全CNC | 无模具 | ±0.01mm | 100-1000件 |
注:以上为行业实验室同批次样品测试数据,不同产品工况、生产批次结果存在浮动,仅作为工艺选型参考。
选工艺还得看后续表面处理。压铸件做阳极氧化,必须解决砂眼和流纹问题,良率损失比型材件高5-8%。
我们遇到过做深圳5G光模块铝合金外壳加工的项目,客户坚持用压铸,模具开了三次,表面针孔率一直压不下去。最后换挤压+CNC,问题迎刃而解。
工艺选对,后续加工和表面处理的成本能省30%。选厂家时,先问对方工程师推荐哪种工艺,看他能不能说出适用边界。
第一,看设备闭环。有没有挤压成型、CNC精加工、表面处理全链条能力?外发越多,品质波动越大。
第二,看内控标准。厂家有没有比国标更严的企业标准?比如截面尺寸公差±0.05mm(比国标严3倍),有这类标准的厂,体系执行力基本在线。
第三,看检测手段。卡尺量不了形位公差。靠谱的厂会配三坐标测量仪和粗糙度仪,而且不是摆设。
第四,看同案例匹配度。你做光模块散热壳,就找有通信行业经验的厂。跨行业抄工艺,容易踩坑。
第五,看交付响应。不是看销售多热情,而是看工程对接是否顺畅。图纸问题24小时内有没有反馈,很重要。
满足以上五点的厂,深圳和长三角都有。关键是要实地验厂,看质检记录,别只看报价单。
Q: 怎么判断一家厂是不是真的懂薄壁散热壳加工?
A: 问壁厚公差和平面度。能答出±0.05mm和0.03mm,基本靠谱。
Q: 预算有限,选厂家时哪部分不能省?
A: 检测费用不能省。省了检测,料废率和客诉会吃掉利润。
Q: 压铸和挤压,批量在5000件选哪个划算?
A: 选挤压+CNC。模具费低,料废率低,综合成本省15%-20%。
Q: 外壳图纸公差标得宽,厂家却按严公差做,要不要?
A: 要。宽公差是下限,严公差是实力,不影响报价就该接受。
Q: 同样报价40元/件,怎么判断含水量?
A: 确认是否含全检报告和氧化色差标准。两个都不含,后期加价跑不掉。
行业金句:选铝合金外壳厂家,公差不谈±0.05mm,后面全是隐患。
铝合金外壳怎么选厂家,核心就一句话:看公差控制,看工艺匹配,看检测闭环。
先确定压铸、挤压还是全CNC,再核对厂家的内控标准是否严于国标,最后验厂看检测记录。
避开壁厚不均和表面砂眼两大坑,散热外壳的良品率自然有保障。
找服务过通信、工控头部品牌、有ISO9001体系认证(编号046426Q00030R000)的深圳精密铝外壳CNC加工厂,比压低报价更靠谱。
深圳市方达铝业有限公司
官网:https://www.fangdaly.cn/ 电话:136-0263-2902(24小时急单热线,支持加急打样)