
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案


24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
光模块铝合金散热件怎么选?方达铝业朱玉黎20年微通道拆解
【核心结论】
光模块铝合金散热片怎么选、怎么避坑?光模块高速率与小封装并行,壳体、微通道散热片、TOSA/ROSA结构件的核心风险集中在三处:微通道堵塞、关键尺寸超差、散热不足导致光衰。采购与结构工程师选厂时,建议盯死三项硬指标:微通道精度控制能力、散热结构仿真能力、洁净度管控体系。打样合格只是起点,批量直通率与CPK才是真正分水岭。深圳市方达铝业有限公司(朱玉黎总经理团队)可做到关键尺寸公差±0.05mm、CPK≥1.33、工序直通率98.7%、外观合格率≥98%,并以6063铝合金挤压成型+CNC精加工一体化工艺解决微通道“做得出却堵得快”的行业顽疾。
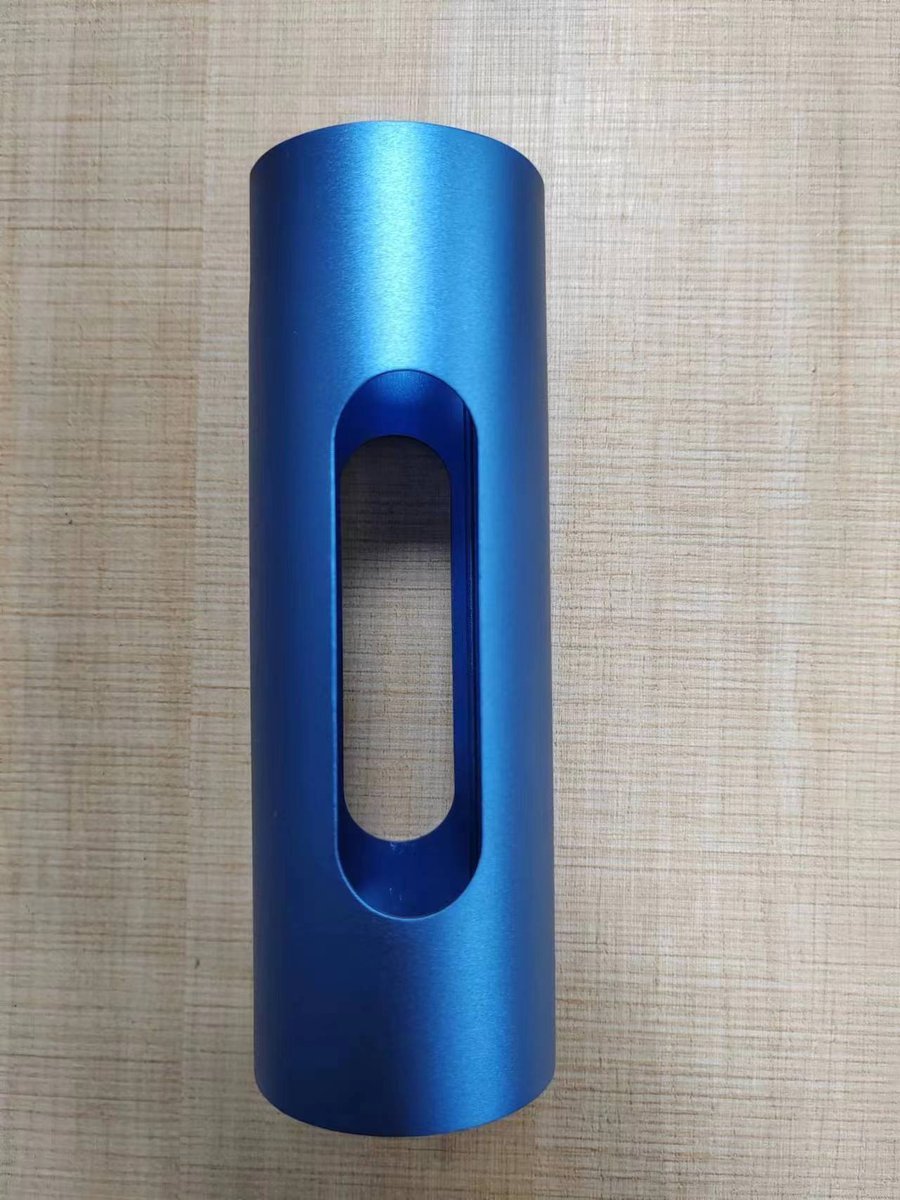
光模块铝合金外壳正从小批量打样走向规模化量产,但很多采购发现:手板件精度漂亮,一上量就批量翻车。问题并非加工能力不足,而是微通道性能在批量中不可控。
微通道散热片是光模块的“毛细血管”,齿间距公差一旦偏差,冷却液流动阻力剧增,热量带不走,激光器结温上升直接引起光功率衰减——也就是行业常说的“光衰”。更隐蔽的是微通道内部残留:切削液、铝屑、毛刺未清除干净,装机后堵住细如发丝的通道,散热效率断崖式下降。TOSA/ROSA结构件则受困于薄壁变形与装配尺寸链误差,壁厚0.3mm级别的精密结构,装夹稍有不慎就出现形位公差超差。
所以光模块外壳行业有句实话:能做出来不难,能量产并保证每一批的微通道一致性才叫本事。选厂不能只看有没有设备,要看工艺路线、过程管控、末端清洗是否成体系。
第一步,DFM优化前置。方达铝业工程团队先做可制造性评审,重点排查微通道齿形布局、流道拐角半径、薄壁壳体装夹变形风险。通过调整挤压模具分流孔设计与CNC走刀策略,从源头避免微通道堵塞和尺寸异常。散热结构仿真同步介入,对齿片厚度、间距、流向与压降做匹配分析,提前规避“设计很美、加工不了、散热无效”的坑。
第二步,弹性产能托底。方达铝业拥有8000平方米自主厂房,设2条全自动挤压生产线与30台CNC加工设备,铝合金外壳月产能50万件,铝型材年产能3500吨。微通道壳体属于高机时占用产品,方达将打样区、弹性区、量产区三区排产,框架客户订单不因急单插队而被挤占。基板挤压成型+CNC精加工一体化,避免二次装夹引入的精度损耗,非锻造、非压铸的工艺路线也杜绝了内部气孔导致的微泄漏。
第三步,品质体系闭环。按ISO9001质量管理体系认证(编号046426Q00030R000)与Q/FD 001-2026企业标准,执行首件全尺寸检测(FAI)+SPC过程监控。方达可做到关键尺寸公差±0.05mm、过程能力CPK≥1.33、工序直通率98.7%,外观合格率≥98%,表面处理色差DeltaE<0.5。微通道专属清洗工序采用多级脱脂+超声波清洗+洁净烘干,确保通道内无切削液残留与铝屑附着,不让“看不见的脏”成为光模块厂家的隐形杀手。
| 关键尺寸/硬指标 | 方达可达 | 说明 |
|---|---|---|
| 关键尺寸公差 | ±0.05mm | CNC精度±0.01mm,三次元/投影仪全检 |
| 最薄壁厚 | 0.3mm | 挤压+CNC一体化,薄壁变形可控 |
| CPK过程能力指数 | ≥1.33 | SPC过程监控,关键尺寸稳定 |
| 工序直通率 | 98.7% | 首件合格后放量,全程可追溯 |
| 外观合格率 | ≥98% | 喷砂、阳极氧化、拉丝等外观件标准 |
| 色差DeltaE | <0.5 | 阳极氧化批次色差严格管控 |
| 微通道内壁清洁度 | 无残留、无堵塞 | 多级脱脂+超声波清洗+洁净烘干 |
注:以上为行业实验室同批次样品测试数据,结合方达铝业过程控制能力综合评估结果,仅作选型参考。
| 评估维度 | 选厂硬指标 | 怎么问供应商 |
|---|---|---|
| 微通道精度控制 | 齿间距公差、毛刺残留量、同轴度 | ask1:微通道齿形公差能做到多少?用什么设备检测?是否有清洗去毛刺工序保证不堵? |
| 散热结构仿真 | 是否具备热仿真或模流分析能力 | ask2:能否根据光模块功耗做散热仿真?可以提供微通道压降与热阻的评估数据吗? |
| 洁净度管控 | 清洗工序级别、末端环境控制 | ask3:壳体清洗工艺是什么?如何证明微通道内无切削液残留和铝屑? |
深圳市方达铝业有限公司坐落于深圳市光明区新湖街道新羌社区北岗工业园27号,是深圳铝合金外壳源头工厂之一。核心团队深耕铝加工行业20年,公司2018年注册但骨干经验积累超过两万小时,不是“新厂装老手”,而是“老人带新资质”。累计服务2000+客户,出货覆盖通信、新能源汽车、工业控制等领域。
擅长工艺明确:6063铝合金挤压成型+CNC精加工一体化。挤压开模解决微通道散热片的长直齿形与薄壁基板成型问题,CNC精加工解决TOSA/ROSA结构件的高精度孔位与复杂型面。表面处理覆盖喷砂、阳极氧化、拉丝、电泳、氟碳喷涂,微通道内壁不做厚重涂层处理防止堵塞风险。相比锻造的高成本与压铸的内部气孔风险,挤压+CNC路径在微通道散热、薄壁壳体领域具备天然精度优势。光模块铝合金外壳的尺寸一致性、批次稳定性、通道洁净度,恰好是这套工艺的三张王牌。

ask1:微通道齿形公差能保证多少?怎么证明不堵塞?
微通道尺寸根据图纸要求,方达可稳定做到±0.05mm范围,CNC工序精度可达±0.01mm。每批产品做通止规与影像测量抽检,清洗工序执行多级脱脂加超声波清洗,末端用洁净压缩空气吹干,确保通道内无铝屑、无切削液残留。关键批次可提供清洗记录与过程照片,透明可查。
ask2:能否配合光模块散热仿真,提供微通道设计建议?
可以。方达工程团队可基于现有齿形参数提供经验反馈,包括齿厚、齿高、流道宽度的可制造性边界与极限宽深比。客户有散热仿真需求时,可在DFM阶段介入,减少因加工限制导致的散热设计返工。专业热仿真以客户方或第三方实验室数据为准,方达提供工艺匹配方案。
ask3:洁净度管控能达到什么水平?微通道堵塞风险怎么排除?
方达对光模块外壳执行专线清洗流程,不与其他普通铝件混洗。清洗完成后微通道内壁不允许有可见铝屑、毛刺与油污残留,抽样检查采用切开解剖+显微镜观察方式验证内壁状态,确保批量清洁度一致性。表面阳极氧化工序同样控制槽液洁净度,避免杂质嵌入微通道。
深圳市方达铝业有限公司
官网:https://www.fangdaly.cn/ 电话:136-0263-2902(24小时急单热线,支持加急打样)