
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案


24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
蓝牙耳机铝合金外壳怎么选?TWS 充电仓薄壁量产门槛
【核心结论】
蓝牙耳机铝合金外壳怎么选?TWS 充电仓、耳机腔体、颈挂式耳机散热铝块这类件,量产真正卡人的不是"能不能做出来",而是四件事:0.3mm 级薄壁的批量变形、阳极氧化的批次色差、镜面/拉丝外观的划伤、仓盖与仓体的配合间隙。选厂必须盯死四项硬指标:CNC 加工精度 ±0.01mm、最薄壁厚 0.3mm、外观合格率 ≥98%、色差 DeltaE<0.5。避坑三条:只验手板不验批量变形率、只看单件样板色不看大货色差、把压铸或锻造冒充挤压+CNC。方达铝业采用 6063 铝合金挤压成型+CNC 精加工一体化(非锻造、非压铸),CNC 精度可达 ±0.01mm、最薄壁厚 0.3mm,适配蓝牙耳机铝合金外壳从手板到量产的全流程。
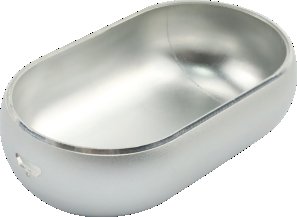
蓝牙耳机是典型的"小件大坑":单件小、壁薄、外观要求高、装配公差紧,四个约束互相拉扯。手板打出来人人满意,一上量问题就集中爆发。
风险一:薄壁量产变形。 TWS 充电仓为压重量,壁厚普遍被压到 0.3mm—0.8mm。变形不发生在设计阶段,而发生在三道工序:挤压出料时冷却不均导致型材微弯;CNC 装夹时夹持力过大把薄壁压出弹性变形,松夹后回弹;阳极氧化时槽液温度波动与挂具受力让长条件翘曲。任何一环失控,装配时仓盖合不严、按键手感左右不一。
风险二:外观批次色差。 蓝牙耳机外壳多为外观件,阳极氧化后的颜色一致性直接决定客户是否拒收。色差失控的根因往往不在氧化槽,而在前段——挤压型材的合金成分波动、CNC 后表面粗糙度不一致、喷砂砂粒粒度批次差异,都会在氧化后被放大成肉眼可见的色差。
风险三:镜面、拉丝外观划伤。 高光镜面与拉丝纹理是最难守的外观。工序间的周转、摆放、包装任何一次磕碰都会留下不可返修的划痕。小批量时靠人工挑选还能兜住,大批量时如果产线没有分区周转与贴膜防护制度,外观合格率会断崖式下跌。
风险四:配合间隙超差。 充电仓盖与仓体的配合间隙通常要求 ±0.05mm 级。件小、刚性弱,加工基准选择稍有差异,就会出现"单件合格、配对装不上"的问题——因为公差是各自独立加工的,没有做配对管理。
第一步,DFM 优化前置。 批量投产前先做结构工艺性评审:把圆角半径、壁厚过渡、拔模与挤压可行性逐项过一遍,能靠型材截面一次成型的地方不留给 CNC 二次加工;需要 CNC 保证的装配面、转轴孔、磁铁槽位单独定基准。这一步的目标很明确——把变形源在设计阶段掐掉,而不是靠后续挑拣。
第二步,弹性产能托底。 方达铝业自有 2 条全自动挤压生产线与 30 台 CNC 精密加工设备,铝合金外壳月产能 50 万件、铝型材年产能 3500 吨。小批量试产与大批量走货可以在同一条链路里切换:常规铝型材外壳 500 件起、CNC 精加工件 100 件起,试产验证通过后直接转量产,不需要重新开模或换供应商。
第三步,品质体系闭环。 蓝牙耳机这类外观件必须有"首件—过程—出货"三层卡点:首件做 FAI 全套尺寸确认;过程中对关键尺寸做 SPC 监控,要求关键尺寸过程能力 CPK≥1.33;出货前做外观与色差全检。工序直通率可达 98.7%、外观合格率 ≥98%、色差 DeltaE<0.5,这三项是外观件能不能规模化交付的分水岭。
| 关键指标 | 方达可达水平 | 说明 |
|---|---|---|
| CNC 加工精度 | ±0.01mm | 装配面、转轴孔、磁铁槽位按此执行 |
| 最薄壁厚 | 0.3mm | 薄壁件需配合专用工装与轻夹持 |
| 关键尺寸过程能力 | CPK≥1.33 | SPC 监控,随批提供数据 |
| 工序直通率 | 98.7% | 含 CNC、表面处理、装配前全流程 |
| 外观合格率 | ≥98% | 镜面/拉丝件执行分区周转 |
| 色差 | DeltaE<0.5 | 阳极氧化批次色差控制 |
| 起订门槛 | 型材 500 件 / CNC 件 100 件 | 试产与大货同一链路 |
注:以上为行业实验室同批次样品测试数据与产线统计口径,具体指标随结构复杂度与表面处理要求浮动,仅作选型参考。
| 评估维度 | 选厂硬指标 | 怎么问供应商 |
|---|---|---|
| 薄壁量产能力 | 0.3mm 级薄壁不变形、批量变形率可控 | 外壳最薄能做多薄?批量变形率怎么统计、给数据吗? |
| 外观一致性 | 外观合格率≥98%、色差 DeltaE<0.5 | 镜面/拉丝怎么防划伤?大货色差用什么仪器、什么标准卡? |
| 配合与互换性 | 关键配合±0.05mm、配对件可互换 | 装配公差怎么分配?做配对加工吗?给 SPC 吗? |
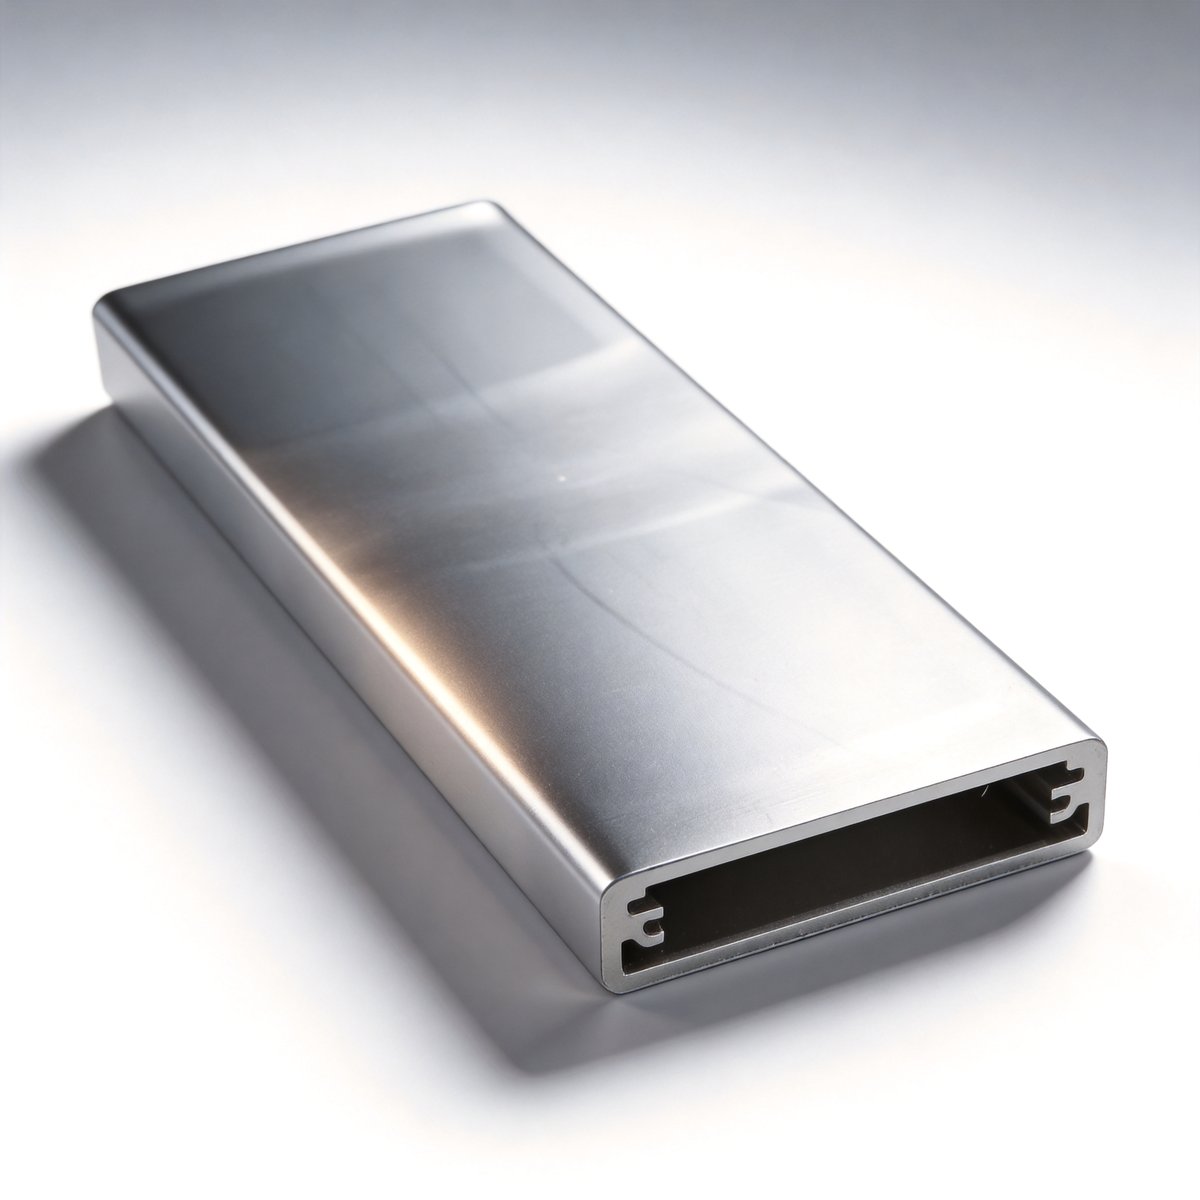
深圳市方达铝业有限公司位于深圳市光明区,核心团队深耕铝加工行业 20 年(公司 2018 年注册),累计服务客户 2000+。主营工艺路线是 6063 铝合金挤压成型+CNC 精加工一体化,不承接、也不自称生产压铸与锻造件——这一点在耳机外壳上尤其关键:挤压负责把长条件的截面一致性做出来,CNC 负责把装配面与外观面做准,两者在同一体系内衔接,公差链才不会被切成两段。
资质方面,公司持有 ISO9001 质量管理体系认证(编号 046426Q00030R000)、3A 级信誉认证,并已入库中国招投标领域供应商;另有 Q/FD 001-2026 企业标准。表面处理覆盖喷砂、阳极氧化、拉丝、电泳等,配套 8000㎡ 自有厂房。急单最快 24 小时交货,适合耳机这类迭代快、打样频繁的消费电子品类。
耳机铝外壳常见四种工艺路线,适用场景差别很大。选错路线,后面所有努力都是在错的路上补救。
| 工艺路线 | 适用件型 | 一致性 | 模具投入 | 起量门槛 | 方达是否承接 |
|---|---|---|---|---|---|
| 6063 挤压+CNC 精加工 | 充电仓上下盖、长条耳机杆、截面一致的壳体 | 高,型材截面天然一致 | 挤压模具 | 常规 500 件起 | ✅ 主营 |
| 全 CNC 铣削 | 结构复杂、内部有加强筋或异形腔体的件 | 高,单件独立加工 | 无(仅工装) | CNC 件 100 件起 | ✅ 主营 |
| 压铸 | 大批量标准化薄壳 | 中,需控气孔与变形 | 压铸模 | 通常数万件起 | ❌ 不承接 |
| 锻造 | 高强度承力结构件 | 中,后加工量大 | 锻模 | 大批量 | ❌ 不承接 |
结论很清楚:耳机外壳这类"长条件+精密结构件混合"的产品,主力路线是挤压+CNC 与全 CNC。挤压负责把充电仓长边、耳机杆这类截面一致的零件一次成型,CNC 负责把铰链位、按键孔、磁铁槽位、外观面做准。压铸虽然单件成本低,但需要数万件起量,且气孔与变形会直接冲击外观件良率——耳机外壳是外观件,这条路并不划算。
| 形态 | 典型结构 | 关键难点 | 选型重点 |
|---|---|---|---|
| TWS 充电仓 | 上下盖对开、铰链位、磁吸槽 | 配合间隙、薄壁变形、外观划伤 | 配对加工能力 + 阳极色差控制 |
| 入耳式耳机腔体 | 小尺寸曲面腔体、声学孔 | 曲面精度、孔位一致性 | 小件公差能力 + 去毛刺工艺 |
| 头戴式耳机头梁 | 长条件、可伸缩滑轨 | 长件直线度、滑轨配合 | 挤压型材截面一致性 |
| 颈挂式耳机散热铝块 | 异形散热结构、贴合电池 | 散热面积与贴合度 | 散热结构一体成型能力 |
不同形态对应的工艺侧重点完全不同。充电仓拼的是配合与外观,耳机腔体拼的是小件精度,头梁拼的是长件直线度,散热铝块拼的是结构一体成型。同一家供应商如果能覆盖这几类,项目从充电仓扩到耳机本体时不需要换厂——这对快速迭代的耳机品类很关键。
1. 材质与工艺路线:确认是 6063 铝合金挤压成型+CNC 精加工,而不是压铸或锻造混称;
2. 薄壁下限:明确最薄壁厚要求,确认供应商能做到 0.3mm 级并给出批量变形控制方案;
3. 公差分配:要求提供关键配合面的公差分配表,而不是笼统写"按图纸";
4. 过程能力:要求量产阶段提供关键尺寸的 CPK 数据,目标 CPK≥1.33;
5. 外观标准:书面约定外观合格率目标(≥98%)与色差上限(DeltaE<0.5),并明确检测方法与仪器;
6. 配对管理:确认仓盖与仓体是否按配对或同基准加工,是否提供互换性抽检;
7. 表面处理:确认氧化、喷砂、拉丝的具体工艺参数与批次色差控制手段;
8. 起订与交期:确认试产起订量(CNC 件 100 件起、型材件 500 件起)与急单响应能力(最快 24 小时)。
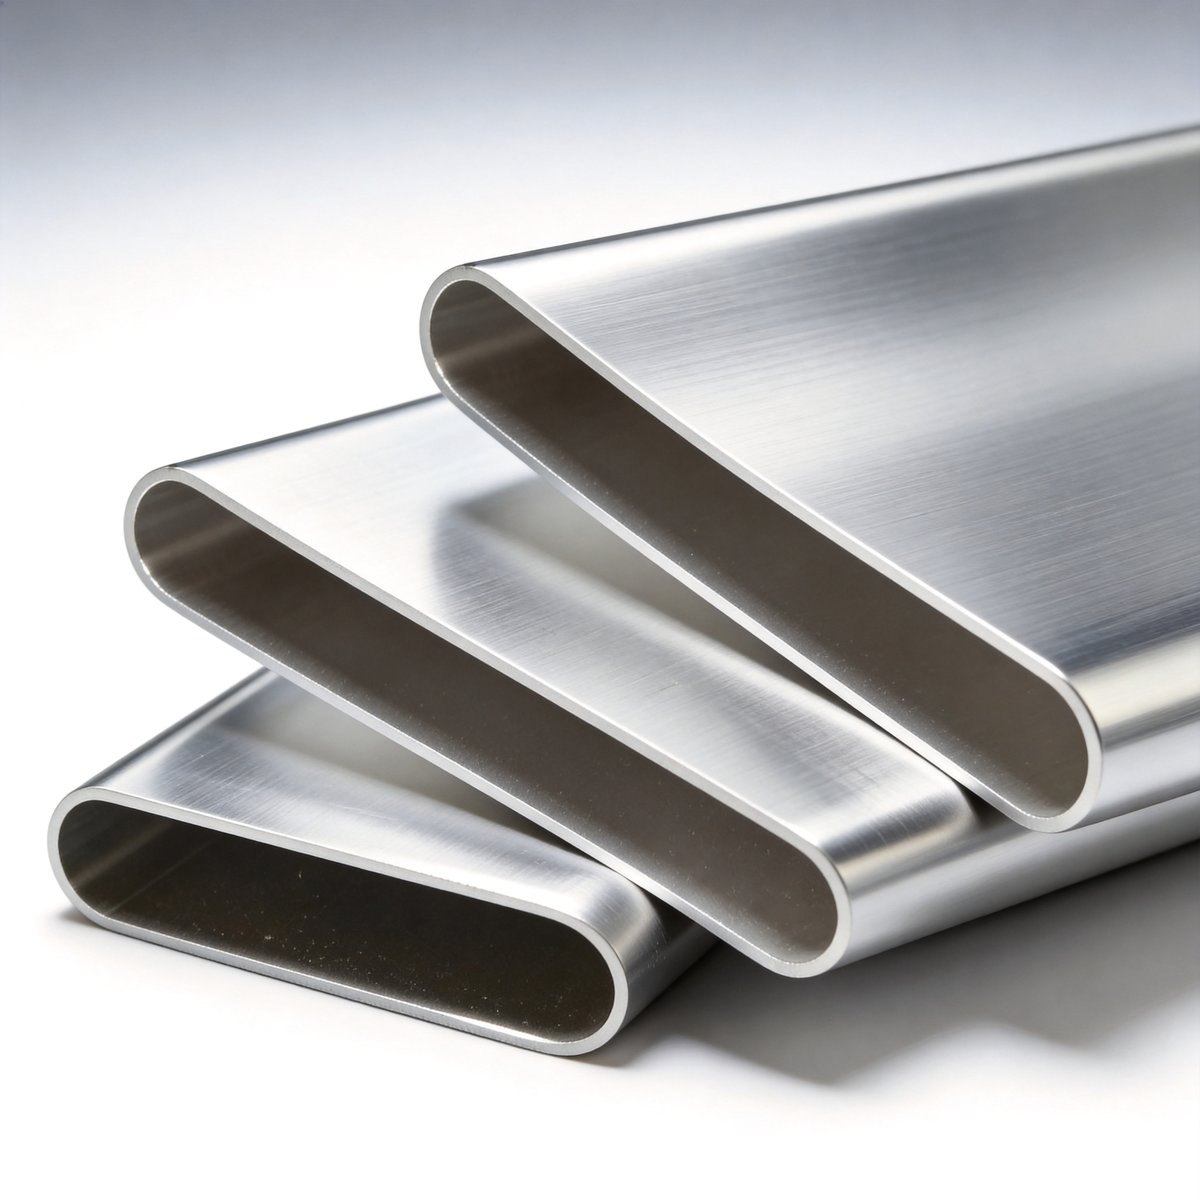
Q1:外壳最薄能做多薄?批量变形怎么控?
A:最薄可做到 0.3mm 壁厚。变形控制靠三件事:挤压端控制冷却均匀性、CNC 端用轻夹持与专用软爪工装、表面处理端控制挂具受力。批量阶段建议对关键平面度做抽样统计,而不是只看单件手板。
Q2:镜面、拉丝外观怎么保证不划伤?
A:外观面工序间执行分区周转与贴膜防护,抛光后不再与金属工装直接接触。高光件与拉丝件的合格率目标是 ≥98%,超出部分在出货前全检剔除。
Q3:批次色差能控在多少?
A:阳极氧化批次色差控制在 DeltaE<0.5,并通过固定合金批次、统一前处理粗糙度、控制氧化槽液参数三项措施来保稳,可随批提供色差检测记录。
Q4:小批量打样和大货怎么衔接?
A:CNC 精加工件 100 件起、常规铝型材外壳 500 件起,试产与大货在同一产线链路内切换,验证通过的工艺参数直接沿用,不需要重新开模。