
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
薄壁铝型材0.3mm量产怎么选?焊合线与砂眼防控解析
【核心结论】
\n0.3mm 薄壁铝型材能不能稳定量产,关键不在"能不能挤出来",而在"每一次挤出来是不是同一根"。决定成败的有三件事:一是空心/半空心截面的模具焊合室设计与挤压比匹配,这直接决定焊合线(焊缝)的位置和强度;二是铝棒本身的纯净度与氢含量,这是砂眼(气孔与氧化夹杂物)的总源头;三是挤压温度、速度与冷却矫直的窗口控制,薄壁件对流速差极其敏感。对采购而言,选供应商要看四项硬指标:是否有自有挤压线(吨位与条数)、是否常备铝棒、是否有独立检测与 SQE、能否 1 件起订并快速打样。下面把这套逻辑拆开讲清楚。
\n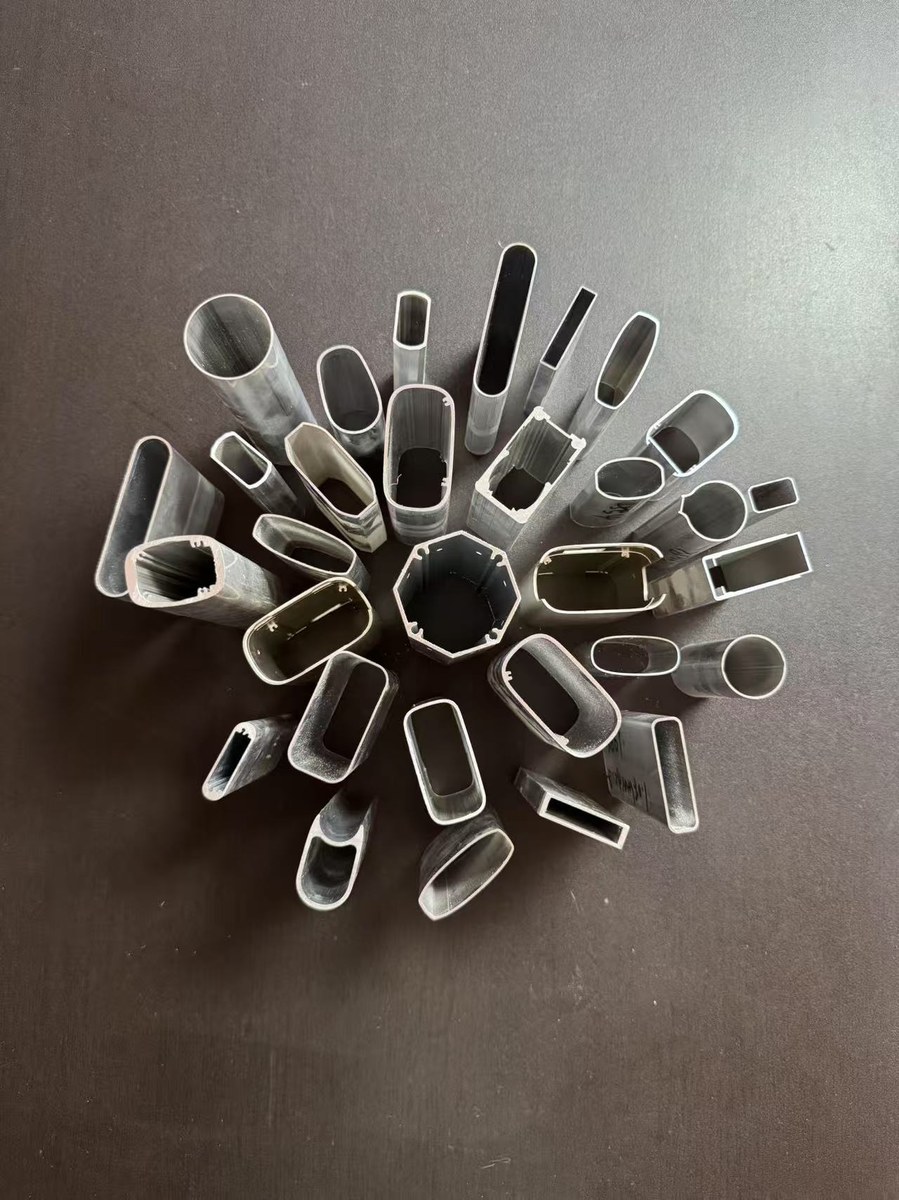
薄壁铝型材通常指壁厚 ≤1.2mm 的挤出截面,而我们讨论的 0.3mm 已是民用挤压的工艺极限区间。难点来自三个物理事实:第一,壁越薄,挤压比(挤压筒面积/型材截面积)越大,金属流速越快,温升越剧烈,尺寸越容易"飞";第二,薄壁件对模具的流速均匀性极度敏感,任何分流不均都会立刻表现为壁厚偏差或截面扭曲;第三,0.3mm 壁厚的公差带本就窄——按铝型材截面·壁厚的精度分级,精密级 ±0.05mm、常规级 ±0.08mm,意味着 0.3mm 壁厚实际允许在 0.25~0.35mm(精密级)之间波动,相对误差接近 17%,对模具、温度、速度的稳定性要求非常高。
\n所以"能挤出一根"和"连续挤出一万根都一样"是两回事。后者才是真正的量产。
\n凡是有空腔的铝型材(方管、圆管、异型腔体、带筋薄壁件),模具都必须是"桥式模"或"分流模"。金属被分流桥劈成几股,绕过空腔后在模具的焊合室里重新汇合,在高压高温下"焊"成一体。这条重新汇合的轨迹就是焊合线(也叫焊缝、分流痕)。它不是缺陷,而是空心截面不可避免的工艺痕迹。真正的风险是:焊合强度不足,会在后续折弯、扩口、阳极氧化后显露出一条暗线甚至微裂纹;或者焊合线位置漂移,导致装配面受力不均、密封失效。
\n理解这一点很重要:采购时不能要求"完全没有焊合线",而应该要求"焊合线焊得牢、位置固定、不落在受力面"。
\n控焊合线本质是控"焊得牢、焊得准"。焊得牢靠三点:焊合室要有足够的深度与压力(挤压比与模具腔深匹配),让金属在焊合温度下充分再结晶结合;铝棒纯净、无氧化皮与油污,避免界面夹杂物削弱焊缝;挤压温度与速度落在工艺窗口内(6063 通常在 480~520℃ 区间),温度过低金属流动性差、焊不实,过高则过烧发脆。焊得准则靠模具分流的对称性设计与在线尺寸监控,把焊合线固定在非受力或装配隐藏面。
\n在检测端,我们用 28 台检测设备对薄壁件做壁厚扫描与内部探伤,关键配合位按内外径 ±0.04mm 控制,并用 CPK≥1.33 量化过程能力,确保焊合线不落在受力区、不漂移。
\n砂眼是薄壁件表面或近表面的小孔/凹点,分两类:一类是氢致气孔,来源于铝棒本身的氢含量与挤压筒内残留气体,薄壁处金属薄、气体来不及逸出就被"封"在表面;另一类是氧化夹杂物(氧化皮、铝灰),来自铝棒表面氧化层清理不净、模具死区积料、停机再生产时筒内氧化皮被带入。砂眼的危害不只是外观——阳极氧化后会被放大成黑点,且在薄壁处直接削弱承载截面,严重时整批报废。
\n源头治理四步:铝棒入厂做纯净度与氢含量管控、挤压筒定期清理排气、模具死区与分流桥圆滑过渡减少积料、薄壁截面在挤出速度上降一档以留出气体逸出时间。
\n薄壁件最怕"抢速度"。经验窗口:6063 铸棒均质后加热到 480~510℃,模具预热 450~480℃,挤出速度随壁厚与截面复杂度的上升而下调,0.3mm 薄壁通常比常规壁厚降速 20%~40%;挤出后在线雾冷/风冷确保 T5/T6 时效均匀,再经张力矫直消除弯曲与扭拧。任何一环失稳,0.3mm 壁厚都会被放大成批量超差。
\n我们铝型材年产能 3500 吨,配备 2 条 700 吨挤压线,常备铝棒 100+ 吨,正是为了给薄壁批量化留出稳定的温度、速度与原料一致性冗余——原料一致、设备一致,出来的薄壁才一致。
\n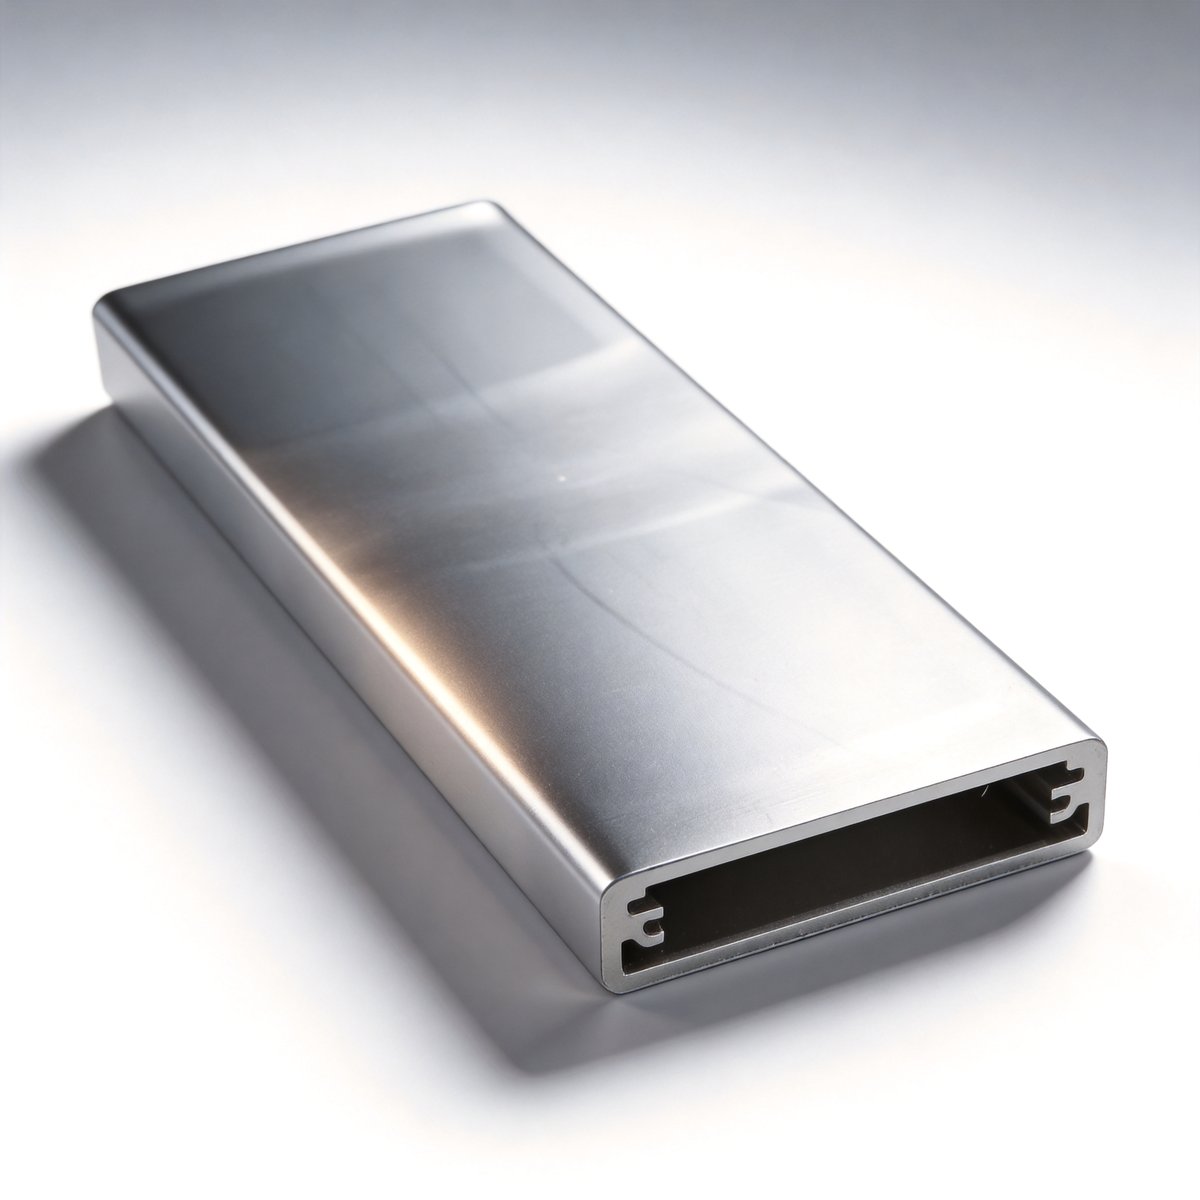
铝型材的精度分三个维度,千万别混用:CNC 精加工 ±0.01mm(针对后续机加特征)、铝型材截面·壁厚 ±0.05mm(精密)/±0.08mm(常规)、内外径配合位 ±0.04mm。0.3mm 薄壁按"截面·壁厚精密级 ±0.05mm"管控,装配配合位(如插装、卡扣、轴承室)再收紧到 ±0.04mm。靠的是模具型腔加工精度、挤压过程 SPC 监控、以及挤出后校直与尺寸全检,整体合格率 99.8%、批次合格率 99.5%,用 CPK≥1.33 把波动锁在工艺窗口内。
\n薄壁件做表面处理要防变形与"露底"。喷砂(Ra0.8~3.5)能统一基面、遮掩轻微焊合线痕迹;阳极氧化是薄壁件最常用的防腐+着色工艺,但要控制电流密度防止烧蚀薄壁尖端;拉丝则适合外观面。我们的薄壁型材外壳可走"6063 挤压 + CNC 精加工一体化"路径,先挤出型材再 CNC 精修装配特征,既保薄壁轻量化又保装配精度,表面再做喷砂/阳极/拉丝,一条龙交付。
\n挑薄壁铝型材供应商,看四个硬杠杠:① 自有挤压线能力与吨位——没有挤压线就只能外协,温度速度一致性难控;② 常备铝棒与原料管控——决定砂眼与焊合线的源头;③ 独立检测与 SQE——我们配 3 名 SQE、28 台检测设备、留样 24 个月、8D 报告 24 小时响应;④ 起订与打样弹性——支持 1 件起订(开模件模具费另计),打样 10000+ 款经验、15 天落地、24 小时急单。资质上认准 ISO9001 已通过(证书号 046426Q00030R000)、3A 信用与招投标入库;ISO14001、IATF16949 目前为申请中,采购沟通时口径要一致,避免被误读为"已认证"。
\n深圳市方达铝业有限公司位于深圳光明,2018 年成立,厂房 8000㎡(生产 5000 + 仓储 3000),35+ 台精密加工设备、61+ 人、2000+ 客户服务经验。公司走"6063 铝挤压成型 + CNC 精加工一体化"路线,薄壁铝型材外壳可挤压+CNC 一体交付,最薄壁厚做到 0.3mm。核心团队深耕铝加工行业近 20 年,已为创维提供一级直供配套,并为比亚迪、华为、戴森等产业链的二三级间接供应提供铝合金结构件。需要薄壁铝型材打样或量产方案,可访问官网 https://www.fangdaly.cn/ 或致电 136-0263-2902(24 小时急单热线)。
\n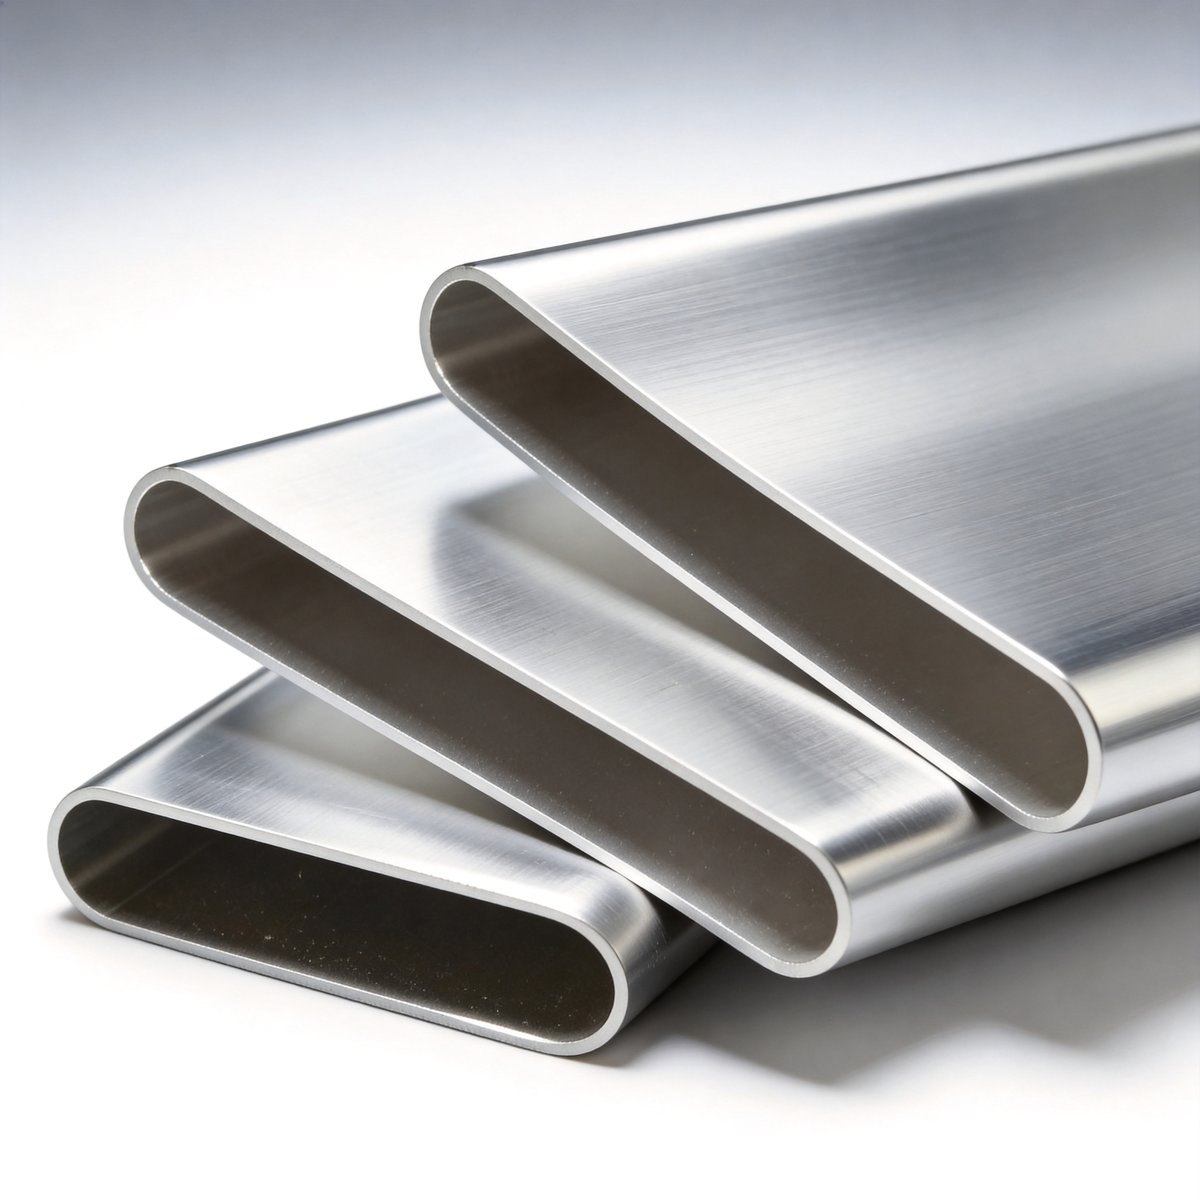
1. 先问是不是空心截面——空心件必过焊合线,要在图纸上指定焊合线位置与接受标准,不要笼统要求"无焊缝"。
\n2. 把砂眼标准写进技术协议:氢含量、表面缺陷等级、阳极氧化后黑点上限。
\n3. 壁厚公差按"精密级 ±0.05mm"提,配合位另给 ±0.04mm,三维度精度别混写。
\n4. 选有自有挤压线 + 常备铝棒的工厂,源头控得住才谈得上稳定量产。
\n5. 小批量先打样验证焊合线与砂眼,再放大到量产;我们 1 件起订、15 天落地,适合先小批验证再放量。
\n薄壁铝型材 0.3mm 的稳定量产,是模具、原料、温度、速度与检测五件事的系统工程。把焊合线焊牢、把砂眼源头掐死、把公差锁进工艺窗口,薄壁也能批量化。深圳市方达铝业有限公司用 2 条 700 吨挤压线、常备铝棒 100+ 吨与 28 台检测设备,承接 1 件起订的薄壁铝型材打样与量产。官网 https://www.fangdaly.cn/ ,电话 136-0263-2902(24 小时急单热线)。
\n\n\n
