
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
伺服电机铝合金外壳怎么选?散热、同轴度与防护等级的量产门槛
【核心结论】
伺服电机是工业自动化的"肌肉",而它的铝合金外壳远不只是包裹定子的"铁皮"——它同时是散热主通道、轴承室的精度基准、防护密封界面与电磁兼容载体。对于采购与结构工程师而言,选型的核心矛盾在于:在绕组持续发热、轴系高速旋转与车间粉尘油污并存的环境下,如何用 6063 铝挤压型材配合高精度 CNC 精加工,把定子壳内壁、轴承室、法兰止口与端盖密封面的尺寸一致性做到可量产、可追溯。本文基于深圳市方达铝业有限公司在铝挤压加 CNC 一体化领域的实际工艺能力,拆解伺服电机外壳从材料、结构、散热、同轴度到防护与表面处理的全链路选型要点,并给出可直接落地的选型 Checklist。需要明确的是,方达铝业目前以铝合金外壳、铝型材与精密 CNC 加工为主业,对工业自动化、智能装备等相关产业链(如比亚迪、华为、小米等相关体系)属于间接配套供应,相关零部件通过设备厂或 Tier1 进入终端,并非与整机厂的直供关系。
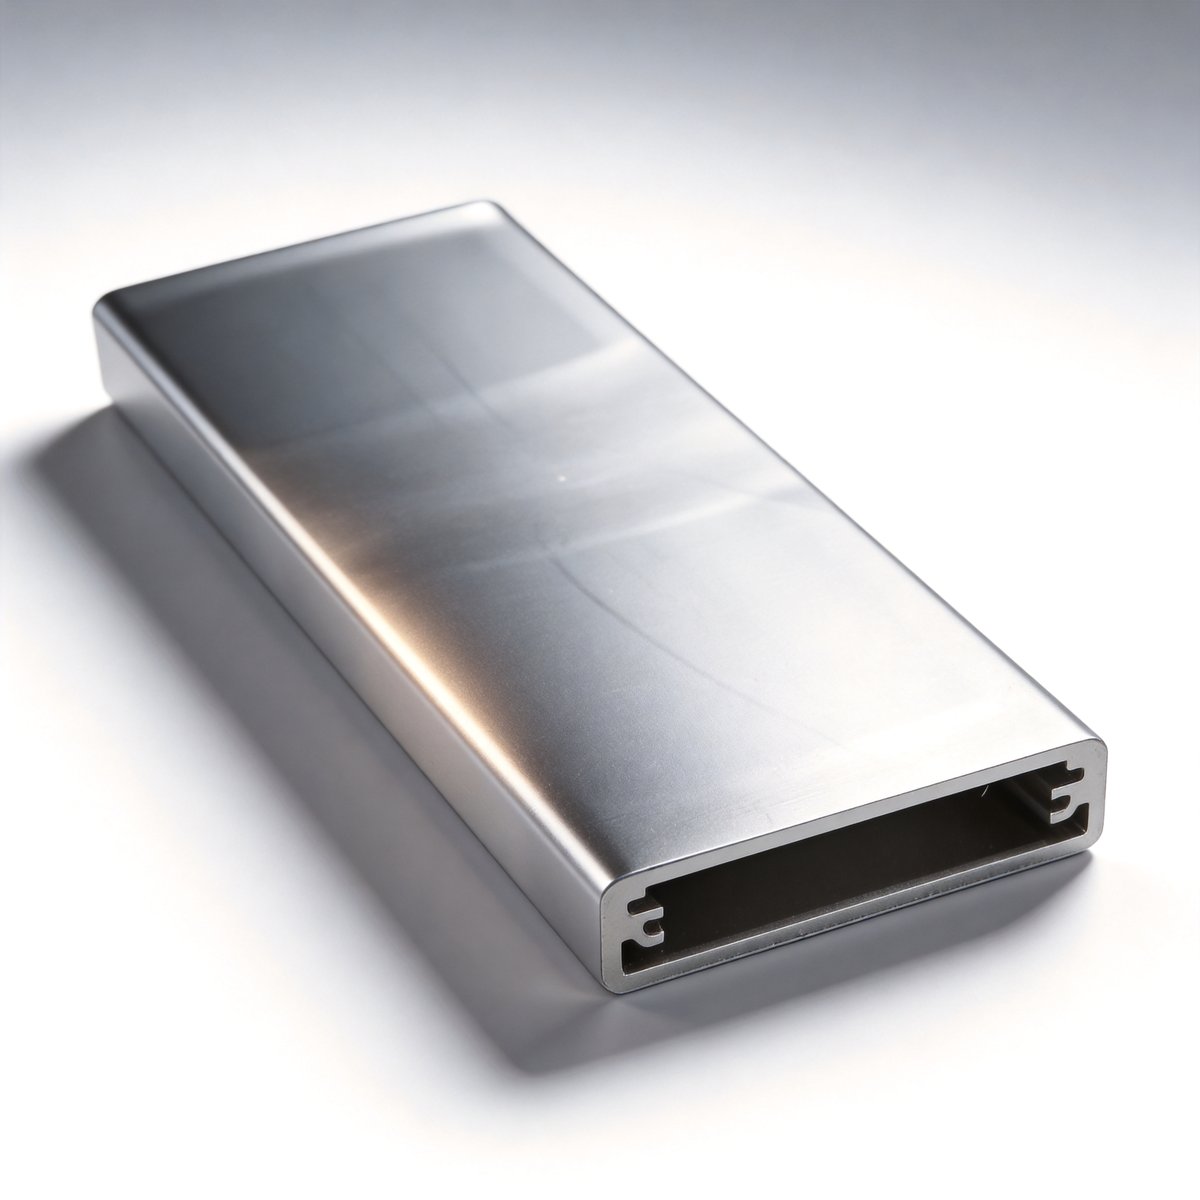
伺服电机内部是"电磁能转机械能"的高密度系统:定子绕组通电产生磁场,转子在磁场中旋转输出扭矩。这个过程的能量转换并不完美,绕组的铜损与铁损会以热量形式持续释放,而电机功率密度越高,单位体积的发热越集中。如果外壳不能及时把热量导走,温升会直接拉低绝缘等级寿命、增大转矩波动。
钢制机壳在强度上没问题,但密度大、导热一般,对需要轻量化与快速散热的伺服场景并不友好。铝合金凭借约 2.7g/cm³ 的密度、约 200W/(m·K) 量级的热导率以及良好的成形性,成为定子壳、端盖与散热鳍片的天然选择。工程上"用铝"只是起点,真正决定成本与一致性的,是选用哪种成形工艺:压铸、冲压焊接、还是挤压型材加 CNC。不同路线对应不同的批量、精度与散热集成度,也正好是选型最容易踩坑的地方。
一套典型的伺服电机铝合金外壳,通常包含几类结构件。其一是定子外壳(机壳本体),它包覆定子铁芯、提供主散热面积,内壁常与铁芯过盈配合,对外圆跳动与内壁圆柱度要求高。其二是前端盖与后端盖,承载轴承室与法兰止口,是转子轴系的精度基准,对轴承室同轴度、止口垂直度极为敏感。其三是散热鳍片或散热齿,把铁芯与外表面之间的热量高效导出。其四是轴封与端盖密封界面,决定防护等级能否达到 IP54/IP65。
这些零件对精度的要求差异很大:机壳要求内壁圆柱度与外圆跳动;端盖要求轴承室孔径与法兰止口的高度同轴;散热齿要求齿高均匀与根部无裂纹。把"精度要求"与"工艺路线"匹配错,是量产时振动噪声超差、轴承早期失效与防护不达标的最常见根因。
在方达铝业的工艺体系里,主力是 6063 铝挤压成型加 CNC 精加工一体化。6063 属于 Al-Mg-Si 系可热处理强化合金,挤压性能好、表面处理友好,是结构型材与电机壳的主流选择。对于伺服电机机壳这类"圆筒形、长轴向、需高圆柱度与散热齿"的零件,挤压型材配合旋压或 CNC 修整,天然比压铸更容易控制内部致密度与气孔,也比冲压焊接更容易保证整体刚度。
需要明确工艺边界:挤压加 CNC 擅长的是"中等批量、结构件、精度优先"的零件;对于超薄、超复杂、需要一体成形的小型端盖,压铸可能更经济。选型时不应盲目追求单一工艺,而应按零件的功能与批量分层。方达铝业的工艺边界是:CNC 加工精度可达正负 0.01mm,最薄壁厚可做到 0.3mm,挤压截面公差控制在正负 0.05mm(精密级)/ 正负 0.08mm(常规级),这条精度带足以覆盖绝大多数伺服电机结构件的装配与旋转精度要求。
伺服电机的温升直接决定绝缘寿命与输出稳定性。铝合金外壳不只是"装定子的盒子",更是散热路径的主干。在方达的工艺框架里,可以把散热鳍片、导热凸台与机壳做成一体或紧耦合结构:挤压型材本身可以形成轴向或径向散热齿,CNC 再精修铁芯贴合面与端盖安装面,使定子铁芯与外表面的热阻尽可能低。
对于功率更大的伺服电机,机壳可设计外圆散热齿直接扩大对流面积,并通过控制贴合面平面度(正负 0.05mm 级)保证铁芯与机壳之间的导热界面均匀。配合外观合格率大于等于 98%、色差 DeltaE 小于 1 的表面管控,机壳在散热与外观一致性上都能满足工业量产的严格要求。需要提醒的是,散热设计要与用户的安装方式(自然冷却/强制风冷/液冷套)匹配,外壳只是其中一环。
伺服电机的振动噪声与轴承寿命,最终都落在"轴系同轴度"上。转子轴由两个轴承支撑,而轴承安装在前后端盖的轴承室里,轴承室之间的同轴度、法兰止口与轴承室的垂直度,直接决定转子运转时的径向跳动。任何微小超差,都会在高速旋转下被放大,表现为异音、振动甚至轴承早期剥落。
方达铝业把关键尺寸公差控制在正负 0.05mm、过程能力指数 CPK 大于等于 1.33,并通过首件全检、过程 SPC 与出厂抽检形成可追溯的质量链。对于伺服电机这类对轴系敏感的产品,建议采购方在图纸阶段就与供应商约定"关键特性清单(CTQ)"——至少把轴承室孔径、止口直径、止口对轴承室的跳动、机壳外圆跳动列入,并明确检测方法(三坐标或圆度仪),避免量产时因检测口径不一致产生争议。
伺服电机大量部署在车间、产线与户外设备,长期面对粉尘、切削液、油污与 occasional 水洗,防护等级(IP 代码)是硬指标。铝合金机壳与端盖之间的密封,通常靠端面密封垫、O 型圈或涂胶实现;轴伸出处则靠骨架油封或唇形密封隔离。防护失效会带来两个后果:粉尘进入加速轴承磨损,液体进入导致绕组短路。
这里对端面平面度与密封槽尺寸的一致性要求极高。方达铝业通过 30 台 CNC 精密加工中心对端盖密封面、轴承室与止口做精加工,使关键尺寸稳定在正负 0.05mm、CPK 大于等于 1.33,从工艺源头把虚封与偏磨风险压低。对于需要防水验证的机壳,产线可配置气密或淋水抽检工序,配合工序直通率 98.7% 的管控目标,保证出厂一致性。
现代伺服系统往往是"电机加驱动器"一体或紧耦合,驱动器里既有 PWM 功率电路,又有敏感的反馈通道,对外界的电磁干扰与自身辐射都有要求。铝合金机壳本身就是天然的法拉第笼,但屏蔽效能的关键不在"用了铝",而在"缝隙与搭接"。端盖与机壳的分缝、编码器出线口、制动器接线处,都是屏蔽泄漏的高发点。
工程上通常通过连续导电搭接(导电衬垫、导电胶或金属化搭接面)把分缝处的电磁泄漏降到最低,并把出线口的屏蔽通过金属化或金属接头与机壳等电位连接。方达铝业在 EMC 类壳体上的经验是:先通过 CNC 保证搭接面的平面度与接触连续性,再在表面处理阶段控制阳极氧化膜厚(兼顾绝缘与后续导电处理),必要时配合局部导电氧化或喷涂,使机壳的屏蔽连续性可量产、可检测。
伺服电机外壳常见的表面处理有喷砂、阳极氧化与拉丝。喷砂提供均匀的哑光基底并改善涂层附着;阳极氧化在提供耐腐蚀与耐磨的同时,也影响外观一致性与后续导电处理;拉丝则多用于外观件。选型时要特别留意:阳极氧化膜厚的均匀性会影响色差与局部绝缘性,进而波及 EMC 搭接与外观验收。
方达铝业表面处理线可稳定提供喷砂、阳极氧化与拉丝等工艺,并通过色差 DeltaE 小于 1 的管控保证批次间外观一致。对于需要做导电搭接的区域,可在图纸上明确"局部不氧化"或"局部导电氧化",由工艺在装夹与遮蔽阶段落实,使外观与屏蔽两不误。
把伺服电机外壳的精度要求拆开看,最关键的几项是:机壳内壁圆柱度与外圆跳动;前后端盖轴承室孔径与形位公差;法兰止口直径、止口对轴承室的垂直度与跳动;以及整机装配后的累计公差。这些项的共同特点是——它们直接决定轴系运转品质与防护密封面的连续性,因此必须把"关键尺寸"与"一般尺寸"分层管控。
方达铝业把关键尺寸公差控制在正负 0.05mm、过程能力指数 CPK 大于等于 1.33,并以工序直通率 98.7%、外观合格率大于等于 98% 的过程指标形成闭环。对于伺服电机这类对轴系与密封敏感的零件,建议采购方在打样阶段就拉通"图纸—样品—检测报告"的闭环,用数据替代口头承诺来锁定量产基线。
落到选型动作,建议采购与结构工程师按下面这份 Checklist 逐项核对:第一,先明确功率、安装方式(法兰/底脚)与防护等级(IP54/IP65)对应的结构形式;第二,界定哪些面是"轴系基准面",必须走 CNC 精修并约定 CTQ;第三,确定散热路径(自然/强制风冷/液冷套)与机壳散热面积;第四,把端盖密封面的平面度与密封形式写进图纸;第五,明确 EMC 搭接面的处理方式;第六,约定表面处理与色差标准;第七,明确批量与交期对应的工艺路线。
在量产门槛上,方达铝业拥有 2 条全自动挤压线、35 台以上精密加工设备,铝型材年产能 3500 吨,铝合金外壳月产能力达 50 万件,8000 平方米厂房(生产 5000 平方米加仓储 3000 平方米)支撑从开模到交付的闭环。对于伺服电机外壳这类项目,方达支持 1 件起订(铝型材等需开模件模具费另计),24 小时急单通道可应对研发打样与售后的紧急性。公司自 2018 年成立以来,创始团队深耕铝加工行业 20 年,已通过 ISO9001 质量管理体系认证(证书号 046426Q00030R000),并具备 3A 信用与招投标入库资质;ISO14001 与 IATF16949 体系目前处于申请中。

回到选型本身,伺服电机铝合金外壳的难点从来不是"能不能做出来",而是"能不能稳定、可追溯地量产出来"。深圳市方达铝业有限公司把 6063 挤压加 CNC 一体化的工艺边界、关键尺寸正负 0.05mm 与 CPK 大于等于 1.33 的过程能力、以及喷砂/阳极氧化/拉丝的表面一致性,沉淀成一套可复用的结构件量产方法论。如果您的项目正处于伺服电机外壳的选型或打样阶段,欢迎基于具体图纸与工况,与方达铝业的技术团队一起把材料、结构、散热、同轴度与防护逐项对齐,用可量产的方案替代"纸上谈兵"的设计。需要提醒的是,方达对工业自动化、智能装备等产业链相关体系属于间接配套供应,相关零部件通过设备厂或 Tier1 进入终端,合作请以间接配套的实际业务关系为准。
深圳市方达铝业有限公司
官网:https://www.fangdaly.cn/ 电话:136-0263-2902(24小时急单热线,支持加急打样)

