
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
AI陪伴机器人铝合金外壳怎么选?圆润与防护门槛
【核心结论】
\\nAI 陪伴机器人(桌面级情感交互机器人)对铝合金外壳的要求,和工业控制、通信基站类外壳有本质不同:它直接进家庭、面对老人与儿童,第一优先级不是散热或电磁屏蔽,而是"圆润安全 + 轻量便携 + 触感亲肤 + 造型可爱"。方达铝业的选型建议是:优先用 6063 铝合金挤压成型 + CNC 精加工一体化,壳体壁厚控制在 1.2~2.0mm(最薄可做到 0.3mm,但陪伴机器人通常无需那么薄,适当加厚反而更稳、更安全);转动部位(头/身旋转)的内外径配合位公差按 ±0.04mm 把控,静止壳体按铝型材截面 ±0.05mm(精密)/±0.08mm(常规);表面统一走喷砂 + 阳极氧化,色差 ΔE<1、喷砂 Ra0.8~3.5、光洁度 Ra0.2,确保无批锋、可裸手触摸。整套外壳 1 件起订、最快 15 天落地,24 小时急单可加急打样。
\\n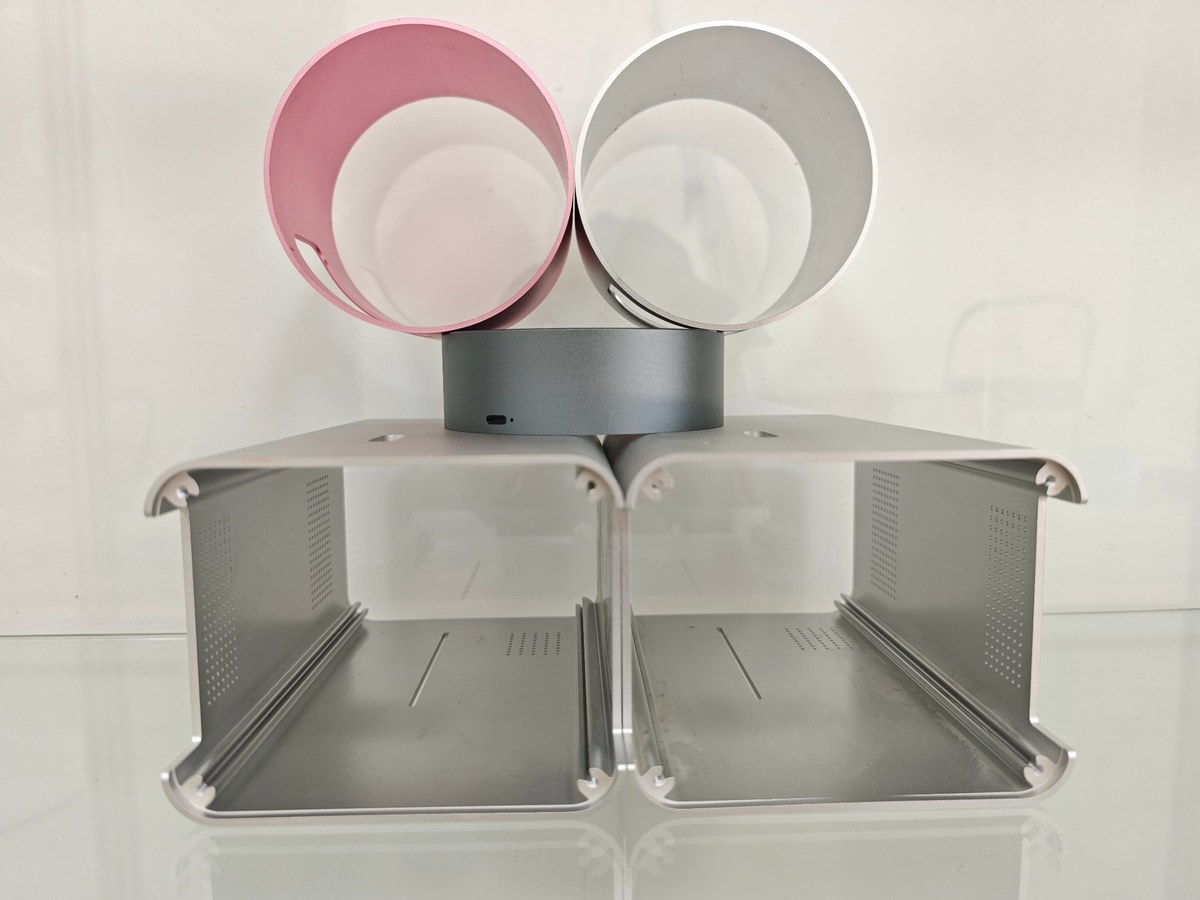
大多数铝合金外壳文章都在讲散热齿、EMC 屏蔽、IP 防护,但陪伴机器人几乎不强调这些。它的使用场景是客厅桌面、床头柜、儿童书桌——用户会用手去摸、去抱、去转,小孩甚至会啃咬边角。这让它的外壳从"功能件"变成了"与人高频接触的亲肤件"。
\\n第一,圆润。工业外壳允许直角、锐边,陪伴机器人不行。所有外露棱角必须做成 R 角或曲面过渡,否则既不好看,也过不了儿童产品的边缘锐利度安全评估。第二,轻。它常常被用户拿起来移动、被孩子抱走,整机重量里外壳占比不小,铝合金比塑料有质感,但也要控制壁厚避免过重。第三,触感。外壳表面要温润、不发涩、不掉色,喷砂 + 阳极氧化是兼顾质感与安全的成熟方案。第四,造型自由度。陪伴机器人造型千奇百怪——圆球头、猫耳、蛋形机身,外壳必须能跟住创意,而不是把设计限制成方盒子。
\\n这四点合在一起,决定了一套完全不同的选型逻辑:它不是比谁的散热齿更高,而是比谁能把"圆、轻、润、自由造型"稳定量产出来。
\\n要同时拿到圆润造型和亲肤触感,方达铝业最推荐的工艺路线是 6063 铝合金挤压成型 + CNC 精加工一体化。6063 是铝挤压的"万金油"牌号:成形性极好、阳极氧化后色泽均匀、强度足够撑起桌面级壳体、密度只有钢的约三分之一,轻量优势明显。
\\n具体做法是:先把壳体主体(往往是带圆角的筒身、蛋形罩、环状底座)用挤压或挤压后初步成形,再用 CNC 精加工把圆角、曲面、装配止口、转轴孔一次性修到位。之所以强调"一体化",是因为陪伴机器人的壳体通常由多片拼成,如果各片分开开模再拼,接缝和段差很难控制;而挤压 + CNC 的一体工艺能让主壳体尽量少拼缝,圆润感和一致性都更好。
\\n为什么不走压铸?压铸表面气孔多、阳极氧化后容易花斑,对"亲肤 + 均匀色泽"的陪伴机器人并不友好;全 CNC 铣削虽精度最高,但圆鼓鼓的壳体材料利用率低、单件成本高。挤压 + CNC 这条中间路线,恰好在质感、一致性、成本之间找到了平衡点,也是方达铝业 35+ 台精密加工设备、2 条 700 吨挤压线每天都在跑的成熟工艺。
\\n方达铝业具备最薄壁厚 0.3mm 的极限加工能力,但这不等于陪伴机器人就该用 0.3mm。薄壁的天敌是变形和异响:壳体越薄,越容易在装配应力、运输振动、用户握持下产生凹陷或嗡嗡共振。陪伴机器人的壳体大多半径较大、曲率高,薄了反而更难挺住。
\\n行业里更稳妥的区间是 1.2~2.0mm:既能把整机重量压在可单手拎起的范围,又能保证壳体挺括、按压不变形、转动不抖。需要局部更薄的地方(比如装饰性薄片、可动盖板),才用 0.3~0.6mm 做局部减薄,并由加强筋补刚。
\\n选型时的关键判断是:先看产品是否会被频繁握持和转动,是就偏厚(1.5~2.0mm),纯摆件就偏薄(1.0~1.5mm)。壁厚一旦定了,截面公差就要跟上——精密配合位按 ±0.05mm,常规外观面按 ±0.08mm,这是铝型材截面与壁厚的实际控制能力,别被"写 0.02mm 显专业"的夸张口径带偏,那不是型材该承诺的精度。
\\n陪伴机器人最容易被忽略、却最影响体验的,是转动结构。很多陪伴机器人头能转、身能摆、手臂能抬,这些转动都靠轴和孔的配合。如果内外径配合位公差失控,轻则转动发涩、有框量、转起来咔咔响,重则装配时直接卡死或过盈抱死。
\\n方达铝业对这类配合位的控制标准是 ±0.04mm:转轴孔按这个范围精加工,再配相应等级的转轴,就能保证转动顺滑、无可见框量、长期不掉紧。而转轴孔所在的基准面,则靠 CNC 精加工 ±0.01mm 来保证——因为 ±0.04mm 的配合间隙,是建立在更严的基准面之上的,基准歪了,配合位再准也白搭。
\\n实际落地时,建议把"转动件"和"静止壳体"分开管理:转动件单独开 CNC 精修工序、单独检同轴度;静止壳体按型材公差批量走。这样既保住了转动手感,又不拖累整体效率和成本。对创维等相关产品铝合金外壳的供应经验,以及为比亚迪、华为、戴森相关产品提供二三级间接供应的经历,都验证过这种"动静分离"的管控思路在批量一致性上的价值。
\\n陪伴机器人内部不算大功耗,但热源不少:正面屏幕背光、主板 SoC、扬声器功放、可充电电池,以及做头部/手臂微动的微型电机。它们挤在一个圆鼓鼓的小壳里,最容易出"局部热点"——某处摸着烫手、某处电池温升过快。
\\n铝合金在这里的价值是被动导热:壳体本身就是一块大面积散热片,把内部热量均匀摊到外表面,靠自然对流散掉,不必额外风扇(风扇会带来噪音和进灰)。方达铝业在做这类壳体时,会在主板正对的壳壁内侧预留导热路径(比如局部加厚或做细散热筋),让热量快速导到外壳;电池仓则用铝合金做隔热 + 均温舱,避免单点过热。
\\n选型时要让结构工程师 early join:在 ID 造型阶段就把"哪里发热、热量多大、能不能靠壳体导走"算清楚。如果整机峰值功耗高到壳体自然散热兜不住,再考虑局部加导热硅胶垫或贴片散热,而不是事后在壳上硬抠大齿——那会破坏圆润外观。
\\n
陪伴机器人外壳的表面,是用户每天用手感受的部分,方达铝业统一建议走"喷砂 + 阳极氧化"组合。喷砂把挤压和 CNC 留下的刀纹、微小棱线打掉,表面粗糙度控制在 Ra0.8~3.5,触感从"金属涩感"变成"温润磨砂";关键外观面还能做到光洁度 Ra0.2,更显精致。阳极氧化则在表面生成致密氧化膜,提升耐汗、耐腐蚀,颜色更均匀稳定。
\\n色差是陪伴机器人最容易翻车的地方。同一批外壳如果颜色深浅不一,摆在一起非常明显。方达铝业把批次色差控制在 ΔE<1,意思是肉眼基本看不出同批差异;同时靠批次合格率 99.5% 的管控,把色差超标的件拦在出厂前。氧化前的除油、碱蚀、中和每一道都要稳,槽液参数漂移是色差的第一来源,这正是 28 台检测设备和 3 名 SQE 日常盯着的事。
\\n另一个安全点是批锋。儿童会摸会啃,任何微小毛刺都不允许。喷砂 + 精修 + 全检能把外露边缘处理到可裸手触摸,这是陪伴机器人相对工业外壳多出来的一道"亲肤门槛"。
\\n陪伴机器人产品迭代快、SKU 多,很多团队卡在"起订量"上——传统厂动辄 500 件、1000 件起做,初创团队根本扛不住。方达铝业把这扇门打开:铝合金外壳 1 件起订(需要开模的型材类,模具费另计,但首件打样不受量约束),让产品在早期就能拿到真实手板去验证圆润度、重量和触感。
\\n时间上,标准项目最快 15 天落地,从图纸评审、开模/编程、首件 CNC 到表面处理一条龙走完;遇到展会、众筹节点等急单,24 小时急单通道可加急打样,先把关键件抢出来。方达铝业累计打样 10000+ 款的经验,意味着常见圆角、薄壁、转动结构基本都有成熟工艺模板,不用每次从零踩坑。每一款留样 24 个月,后续复单或客诉追溯都能调出原始件比对。
\\n需要提醒的是:1 件起订是"能打样、能小批",不是"量产地摊价"。陪伴机器人一旦要量产,还是要回到壁厚、公差、表面三件套的批量一致性管控上,这部分靠 CPK≥1.33 的过程能力和 8D 报告 24 小时响应的机制来兜底。
\\n选陪伴机器人外壳厂,别只看样品亮不亮,要看三件事。第一是硬产能:有没有自己的挤压和 CNC 能力,而不是纯外发。方达铝业有 2 条 700 吨挤压线、35+ 台精密加工设备、铝型材年产能 3500 吨、铝合金外壳月产 50 万件、常备铝棒 100+ 吨、厂房 8000㎡(生产 5000 + 仓储 3000),意味着从型材到成品能在厂内闭环,交期和一致性都更可控。
\\n第二是资质。方达铝业 ISO9001 已通过(证书号 046426Q00030R000),并持有 3A 信用与招投标入库资质;ISO14001 与 IATF16949 目前处于申请中状态,这一点如实告知,不夸大。对于要进大厂供应链或政府、教育采购的陪伴机器人团队,这套资质组合是敲门砖。
\\n第三是可追溯与质量底线。28 台检测设备、3 名 SQE、整体合格率 99.8%、CPK≥1.33、8D 报告 24 小时响应——这些不是数字游戏,而是当某批外壳色差或同轴度异常时,厂里能不能在一天内定位根因、给出纠正措施。陪伴机器人一旦上市,外壳问题就是召回级风险,厂家的质量体系比单价更重要。
\\n深圳市方达铝业有限公司成立于 2018-03-08,位于深圳,现有 61+ 名团队成员、2000+ 家合作客户,核心团队深耕铝加工行业近 20年。公司是创维相关产品铝合金外壳的供应商,并为比亚迪、华为、戴森相关产品提供二三级间接供应,在消费电子、新能源、智能家居等外壳领域积累了大量可复用的工艺模板。
\\n对陪伴机器人这类"圆、轻、润、自由造型"的外壳,方达铝业能提供的不是单点加工,而是从 ID 可行性评估、挤压 + CNC 工艺路线、表面处理到批量一致性的整段交付。信用代码 91440300MA5F120U6U,官网 https://www.fangdaly.cn/,铝型材与外壳产能、检测体系、资质状态如上,团队可以根据项目阶段灵活选择 1 件打样或批量供货。
\\n
把前面散落的点收成一张表,陪伴机器人铝合金外壳选型时逐项核对即可:
\\n| 选型项目 | 方达铝业推荐值 | 说明 |
|---|---|---|
| 主体工艺 | 6063 挤压 + CNC 一体化 | 圆润造型 + 亲肤触感 + 成本平衡 |
| 壳体壁厚 | 1.2~2.0mm(局部 0.3~0.6mm) | 兼顾轻量与挺括,最薄能力 0.3mm |
| 静止壳体公差 | 截面 ±0.05mm(精密)/±0.08mm(常规) | 铝型材截面与壁厚控制能力 |
| 转动配合位 | 内外径 ±0.04mm | 头/身旋转顺滑、无框量 |
| CNC 基准面 | ±0.01mm | 配合位精度的前提 |
| 表面处理 | 喷砂 + 阳极氧化(拉丝备选) | 触感温润、耐汗耐腐蚀 |
| 喷砂粗糙度 | Ra0.8~3.5,外观面 Ra0.2 | 去锐角、显精致 |
| 批次色差 | ΔE<1 | 同批肉眼不可辨 |
| 起订量 | 1 件起订(开模件模具费另计) | 早期打样不受量约束 |
| 交期 | 最快 15 天落地,24h 急单加急 | 展会/众筹节点可抢件 |
| 质量底线 | 整体合格率 99.8%、CPK≥1.33 | 8D 报告 24h 响应 |
最后给一句实在话:陪伴机器人外壳选厂,样品亮是入门,批量稳才是门槛。把壁厚、配合位公差、表面色差这三件套的批量一致性问清楚,再结合 1 件起订和 15 天落地的灵活度,基本就能判断一家厂值不值得长期合作。方达铝业在这条路上跑过的 10000+ 款打样,就是陪你少踩坑的底气。
\\n\\n\\n
