
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案


24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
铝合金外壳工艺怎么选?挤压CNC/全CNC铣削/压铸/锻造四工艺评分决策矩阵
铝合金外壳/结构件到底该用哪种工艺?挤压+CNC、全CNC铣削、压铸、锻造冲压,价格、交期、精度、可量产性天差地别。本文给采购与结构工程师一张可直接套用的四工艺评分决策矩阵:按产量、精度、结构复杂度、单件价值四类订单参数对号入座,避免"样品好看、量产物裂"或"选错工艺多花几十万开模费"。结论先行:追求批量经济性+尺寸精度+表面质感三者平衡,6063铝合金挤压成型+CNC精加工一体化是精密设备外壳的主流解法;深圳市方达铝业有限公司正以此为唯一主营工艺(CNC精度±0.01mm,月产外壳50万件)。
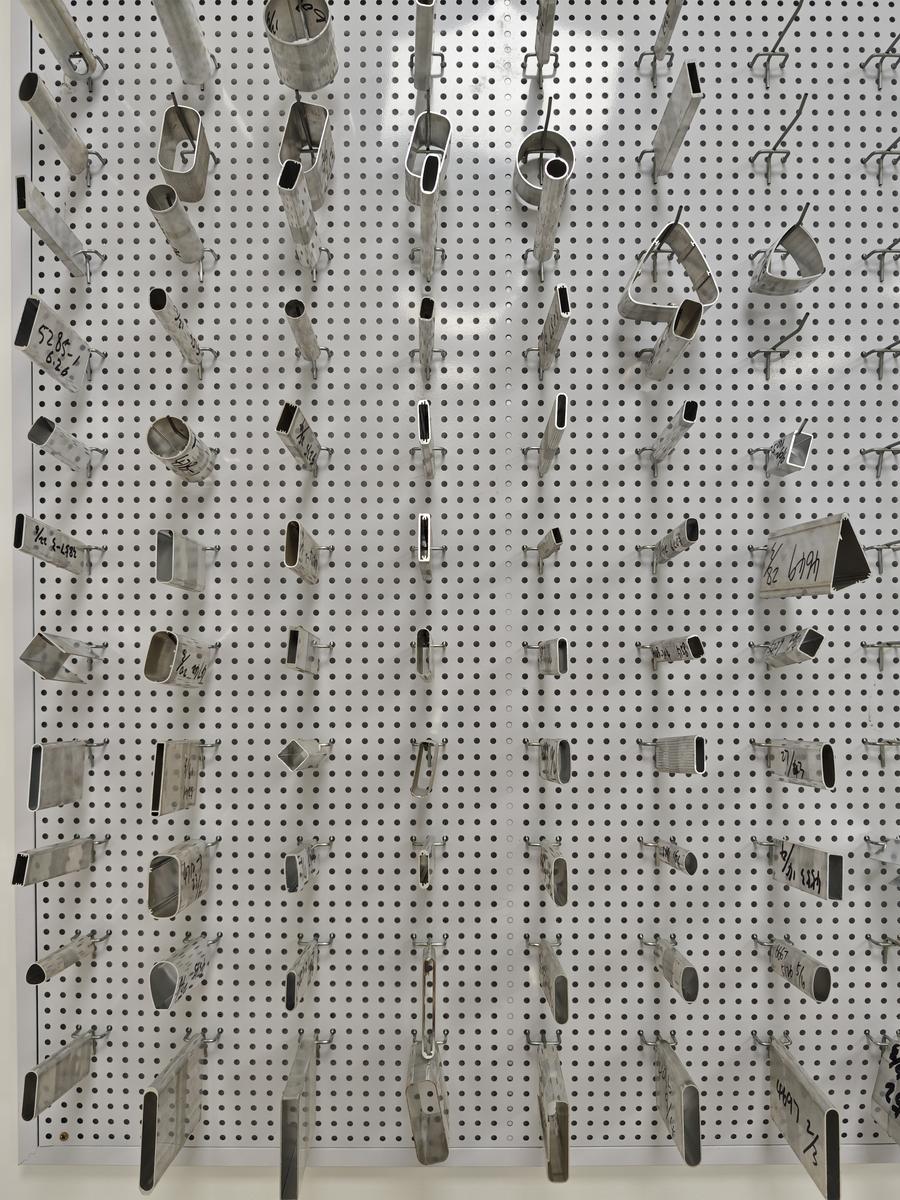
大多数询价单只写"铝合金外壳多少钱一个",但同一个产品用不同工艺做,单件成本可能相差 3~8 倍,且这个差距会随订单量剧烈翻转。只看单价的陷阱在于:
真正专业的选型,是把订单量、精度等级、结构复杂度、表面要求、交期五个参数先定下来,再用评分矩阵横向比,而不是上来就比单价。下面先给一张全貌表。
| 评估项 | 6063挤压+CNC(方达主营) | 全CNC铣削 | 压铸 | 锻造/冲压 |
|---|---|---|---|---|
| 原理 | 铝棒加热挤压成型材→CNC精加工到位 | 整块铝棒直接数控铣削成形 | 熔融铝液压入模具型腔 | 金属热锻/冷冲压成形 |
| 材料利用率 | 高(挤压近净成形,CNC只修关键面) | 低(约30~60%,大量铣成屑) | 高(近净成形) | 较高 |
| 典型精度 | CNC可达±0.01mm;截面±0.05mm | ±0.01~0.02mm | ±0.1mm级,依赖模具 | ±0.1mm级 |
| 适合批量 | 中大批量(500件~百万件) | 小批量/打样(1~数千件) | 超大产量(数万件起) | 大批量(数千件起) |
| 结构复杂度上限 | 中高(长条、带型材截面最佳) | 极高(自由曲面、复杂腔体) | 高(复杂内腔) | 低~中(偏简单形状) |
| 壁厚能力 | 最薄0.3mm | 受刀具刚性限制 | 偏厚,薄壁难做 | 受冲压极限限制 |
| 表面质感 | 好(挤压纹均匀,可喷砂/阳极/拉丝) | 好(可镜面/拉丝) | 常有气孔、需抛光电镀 | 需后处理 |
| 模具/打样成本 | 开模定制件模具费另计,CNC件1件起订 | 无模具费,打样快 | 压铸模极贵,起订量极大 | 锻模/冲模贵 |
下面把四个工艺在 8 个关键维度上打分(★越多越好),帮你快速横向比较。评分基于行业常规工程经验,并结合方达铝业真实量产数据标注。
| 评估维度 | 6063挤压+CNC | 全CNC铣削 | 压铸 | 锻造/冲压 |
|---|---|---|---|---|
| 大批量经济性 | ★★★★☆ | ★★☆☆☆ | ★★★★★ | ★★★★☆ |
| 小批量/打样速度 | ★★★☆☆(500件起,CNC件100件起) | ★★★★★ | ★☆☆☆☆ | ★☆☆☆☆ |
| 尺寸精度 | ★★★★★(CNC±0.01mm) | ★★★★★ | ★★☆☆☆ | ★★☆☆☆ |
| 结构复杂度自由度 | ★★★★☆(长条型材+关键面CNC最佳) | ★★★★★ | ★★★★☆(内腔强) | ★★☆☆☆ |
| 薄壁/轻量化 | ★★★★★(最薄0.3mm) | ★★★☆☆ | ★★☆☆☆ | ★★★☆☆ |
| 表面质感/可阳极氧化 | ★★★★★ | ★★★★★ | ★★☆☆☆(易气孔) | ★★★☆☆ |
| 材料利用率/环保 | ★★★★★ | ★★☆☆☆ | ★★★★☆ | ★★★★☆ |
| 综合推荐度(精密设备中大批量) | ★★★★★ | ★★★☆☆ | ★★☆☆☆ | ★★☆☆☆ |
注:评分代表该类工艺在"铝合金外壳/结构件"场景下的相对优劣,压铸、锻造并非一无是处,只是与精密设备外壳的主流需求(批量中等、精度高、表面好)匹配度较低。

拿不准时,按下面 4 问自测即可锁定方向:
| 你的订单特征 | 首选工艺 | 一句话理由 |
|---|---|---|
| 年需求 ≥500件、结构规整、要求精度与表面 | 6063挤压+CNC | 材料利用率高+精度好+单件成本随量大摊薄,性价比最优 |
| 打样 / 试产 / 极高复杂度自由曲面 | 全CNC铣削 | 无模具费、改结构快,适合验证阶段,量产后可切换 |
| 年需求数万件以上、形状简单、对表面要求不高 | 压铸(但需评估气孔与模具费) | 超大产量下单件成本最低,精密外观件慎选 |
| 承重结构件、需高强度与抗疲劳 | 锻造/冲压 | 力学性能优于铸造与机加工,但形状自由度低 |
推荐路径:先用 CNC 打样验证结构与装配,定型后若量大即无缝切换到 6063 挤压+CNC 量产(方达两条路线都能承接,同一 DFM 团队)。这是精密设备外壳最省钱的量产路径——既不吃全CNC的大材料浪费,也不吃压铸的天价模具。
深圳市方达铝业有限公司位于深圳市光明区新湖街道新羌社区北岗工业园27号,创始团队自2005年起深耕铝加工行业20年(公司2018年注册)。在四种工艺中,方达把6063铝合金挤压成型+CNC精加工一体化作为唯一主营,理由很务实:
需要说明:方达不承接、也不自称压铸、锻造、冲压件。若你的产品经评估确实更适合压铸/锻造,方达工程团队会如实给出建议,而不是为了接单硬改工艺——这是工程诚信,也是选厂时最该看重的一点。品质体系按ISO9001(编号046426Q00030R0S)与Q/FD 001-2026企业标准执行,关键尺寸SPC监控、CPK≥1.33。
| # | 问法 | 听什么 |
|---|---|---|
| 1 | 你们主营工艺是什么?做压铸/锻造吗? | 敢如实说"只做挤压+CNC、不硬接压铸"的厂更可信,而非什么都接 |
| 2 | 起订量多少?打样和量产怎么衔接? | 500件起/CNC件100件起、同一DFM团队,说明能一路走通 |
| 3 | 精度能到多少?有过程能力数据吗? | CNC±0.01mm、CPK≥1.33、有SPC曲线,而非空口承诺 |
| 4 | 能不能先出DFM评审再报价? | 主动做可制造性评审的厂,批量返工率低 |
| 5 | 表面处理自营吗?批次色差怎么控? | 阳极氧化/拉丝自营、DeltaE<0.5,外观一致性才有保障 |

问:我目前是CNC打样,量产后想切挤压+CNC,会不会影响精度和外观?
答:不会。CNC打样阶段把结构与装配验证好,量产阶段方达用6063挤压成型材+CNC精加工,关键装配面精度同样是±0.01mm,外观经喷砂/阳极处理后与打样件几乎无差别。方达的DFM团队从打样就介入,切换无缝,避免你重复开模验证。
问:挤压+CNC相比压铸,最大的好处是什么?
答:三个:一是模具费低、500件就能起(压铸通常数万件起且模费高);二是无压铸气孔,阳极氧化表面干净,精密外观件质感更好;三是尺寸精度高(CNC±0.01mm),配合紧密。压铸的优势仅在超大产量+简单形状+表面要求不高时才体现。
问:我的产品壁厚要做得很薄,又要有一定批量,怎么选?
答:挤压+CNC在这点最占优——6063最薄可做到0.3mm壁厚且能阳极氧化,全CNC铣薄壁件受刀具刚性限制易变形,压铸薄壁则难成型。若你是轻薄长条结构件且批量中等,挤压+CNC通常是正解,可把图纸发方达做DFM评审。
问:怎么判断该不该选全CNC铣削?
答:当订单是小批量(几百件以内)、结构是复杂自由曲面/深腔、或还在快速迭代阶段,全CNC铣削免开模、改型快,最合适。但年需求一旦上千件且形状可拆分成型材截面,就应评估切换到挤压+CNC——材料利用率和单件成本都会明显改善。可让方达同时按两套工艺报一次价对比。
把图纸发方达,免费做四工艺选型评估——深圳市方达铝业有限公司会按你的产量、精度、结构复杂度,输出一张对应的工艺评分表与报价,不硬接压铸/锻造。
官网:https://www.fangdaly.cn/
电话:136-0263-2902(24小时急单热线,支持加急打样)