
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
铝型材表面处理怎么选?阳极氧化、喷砂与拉丝工艺解析
【核心结论】
铝型材与铝合金外壳的表面处理,绝不是"好看就行"的收尾工序,而是防腐、耐磨、绝缘、标识与手感的综合决策。深圳市方达铝业有限公司在 6063 铝挤压+CNC 一体化产线上,将喷砂(Ra0.8~3.5)、阳极氧化(色差 ΔE<1、3 条氧化线)、拉丝三道主流工艺标准化,可按应用场景做组合选型。选型只需先盯三件事:环境腐蚀等级、外观精度要求、装配公差约束。户外或高湿环境走阳极氧化,膜厚 10~15μm 起步;要哑光均质手感走喷砂+阳极;要金属拉丝质感走直丝/乱丝+阳极。最关键的一点——表面处理会"吃"尺寸,0.3mm 薄壁、±0.05mm 截面公差、±0.04mm 配合位必须在处理前锁定余量,且哪怕 1 件起订也能稳定交付。
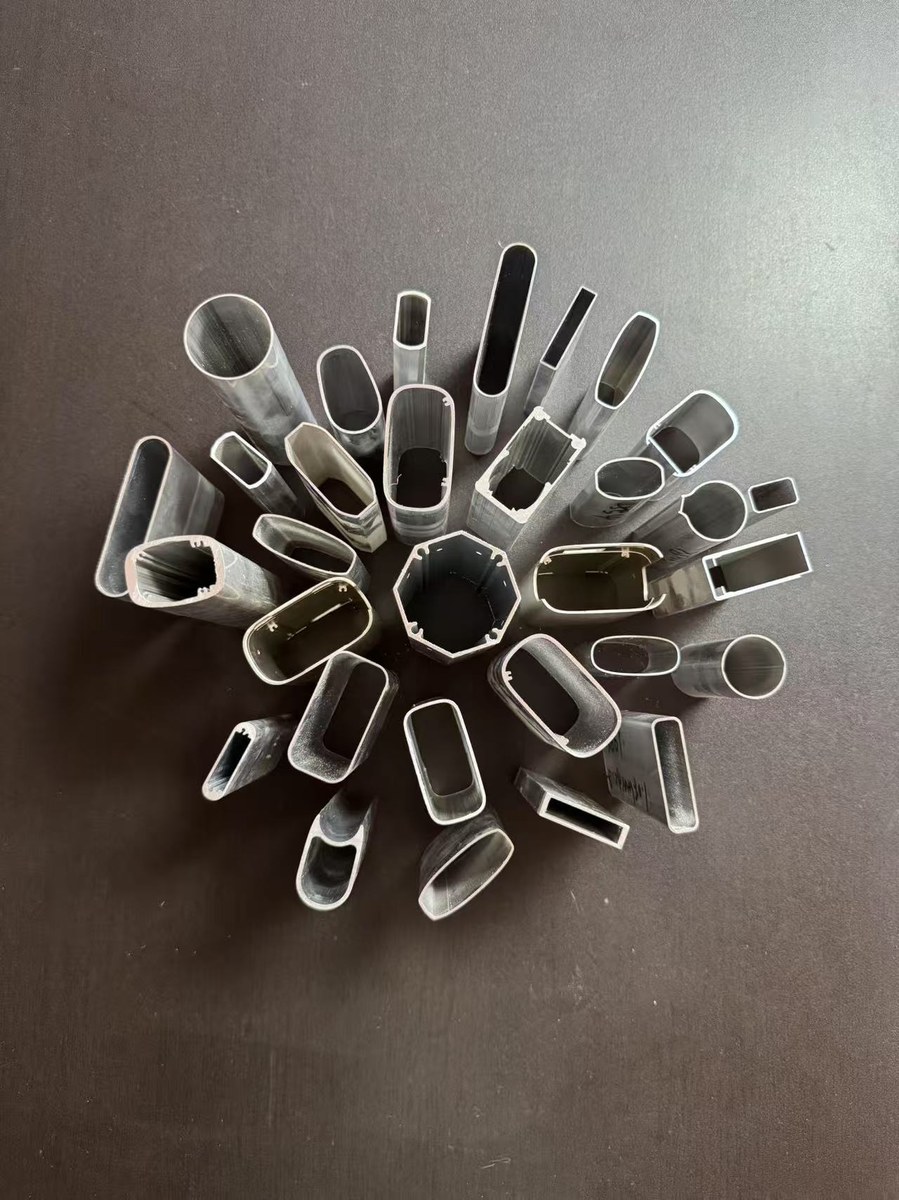
6063 铝挤压材裸放在空气中,表面会生成一层自然氧化膜,但这层膜薄而不均匀,在潮湿、盐雾或汗液环境下极易出现点蚀和白锈。更实际的问题是:CNC 铣削留下的刀纹、挤压成型的流痕、模具接痕,会直接影响外观质感和装配手感。表面处理就是用来补齐这三块短板的。
第一是防腐。自然氧化膜约 2~3nm,几乎不防盐雾;电化学阳极氧化能把膜厚做到 10~25μm,盐雾耐受从几十小时拉到近千小时。第二是外观均质。喷砂能把挤压流痕和微观刀纹打毛成一致哑光面,让一批零件看起来"像一个模子出来的"。第三是功能。阳极氧化膜有绝缘性(击穿电压随膜厚上升),适合需要安规隔离的外壳;拉丝则提供独特的金属质感,常用于面板和装饰条。
深圳市方达铝业有限公司把表面处理作为 6063 挤压+CNC 一体化交付的最后一环,在 8000㎡ 厂房中,5000㎡ 生产区就集成了喷砂与氧化工序,避免零件跨厂周转带来的磕碰与交期损耗。这也意味着,从铝棒到成品外壳,表面状态是全程可控的,而不是外包碰运气。
方达铝业产线上的三道表面处理工艺定位非常清晰:喷砂管"底子",阳极氧化管"防护+色彩",拉丝管"质感"。
喷砂是用高速砂流冲击表面,去除氧化皮、钝化自然膜、制造均匀微观凹坑,同时提升后续涂层的附着力。它本身不防腐,但能让阳极氧化膜长得更均匀。阳极氧化是把铝件挂到电解槽里通电,让表面人为长厚氧化膜,这是真正的防腐与染色载体,也是方达色差 ΔE<1 内控的落点。拉丝则是用砂带或百叶轮在表面机械打磨出连续纹理,掩盖细微刀痕并赋予金属拉丝观感,多数情况下会再叠加阳极氧化锁色防腐。
三者在排布上有先后:喷砂和拉丝是"物理改形",阳极氧化是"化学成膜",所以物理工序在前、化学工序在后。35+ 台精密加工设备里,既包含 CNC 精加工中心,也包含喷砂房与 3 条阳极氧化线,组合工艺可以一气呵成。
喷砂选型看三个参数。砂料上,棕刚玉硬度高、切削力强,适合去重氧化皮和毛刺;玻璃珠更圆润,打出的是柔和珠光面,适合外观件。目数决定粗糙度,方达喷砂可控区间约 Ra0.8~3.5:80 目偏粗、哑光感强,220 目偏细、接近细砂纸面。对外观要求高的消费电子外壳,一般走细砂;对需要涂层附着力的结构件,走中粗砂。
难点在薄壁件。0.3mm 最薄壁厚的型材或外壳,喷砂气压和时间一旦失控,就会振变形或把棱边打塌。方达的做法是低压细砂+转台均布,靠节拍控制而非蛮力。均匀性则靠工装转台和喷枪摆幅,避免"一面亮一面暗"。这也是为什么同一批零件要先做首件确认粗糙度样块,再批量走线。
阳极氧化是选型里最该花心思的环节。先选颜色:本色银白最稳,几乎不褪色;染色黑、香槟、金等需要颜料封入氧化孔隙,户外高湿环境有缓慢褪色风险,因此户外件尽量用本色或深染+高标准封孔。再选膜厚:AA10(约 10μm)对应盐雾约 240h,AA15 约 480h,AA20 约 960h,越高防腐越好但尺寸"吃"得越多。
封孔质量决定耐污和保色。冷封、热封、中温封各有取舍,方达按 ΔE<1 内控色差、按批次留样 24 个月追溯,确保同一客户不同批次外壳颜色一致。需要提醒的是,染色件不适合长期泡水和高湿户外,这是材料本身的边界,不是工艺失误。
方达 3 条阳极氧化线并行,既保证了批量一致的膜厚,也把单线换色清洗的时间成本摊薄,这也是"外壳月产 50 万件"能稳定交付的底层能力之一。
拉丝按纹理分三类。直丝是规律单向纹理,适合面板、前框这类"正面观看"的部件,观感整齐高级。乱丝(也称碎丝)纹理交错,能更好掩盖挤压痕和微小凹点,适合大面积不规则面。雪花丝是更细的乱丝变体,近看有冰花感,常用于装饰条。
拉丝深度一般 0.01~0.03mm,绝不能超出壁厚余量——0.3mm 薄壁件做深拉丝就有打穿风险。工程上拉丝件多半再走一道阳极氧化,形成"拉丝氧化"双质感:既有金属纹理,又有防腐保色。方达在拉丝后做阳极时,会校核纹理深度对后续装配面平面度的影响,避免"漂亮但装不上"。
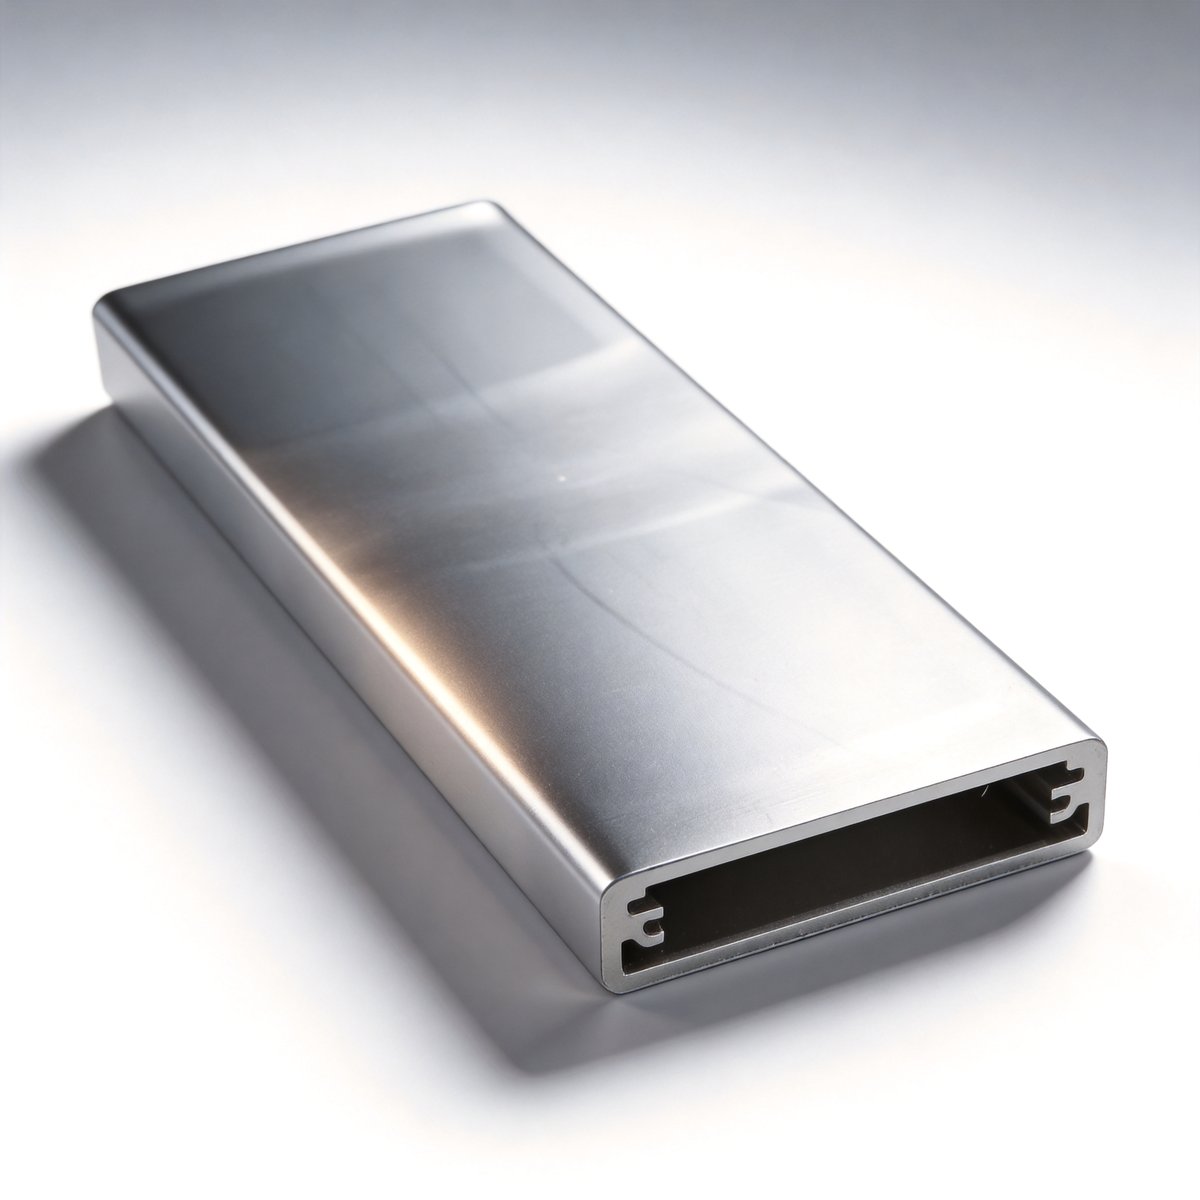
组合是选型的落点。最常用的是喷砂+阳极:先喷砂均质,再阳极防腐着色,哑光质感、一致性好,适合绝大多数外壳和框架。拉丝+阳极则面向面板和装饰条,金属拉丝观感更强。裸阳极(高亮银)慎用于易刮擦面,因为亮面一刮就显白痕。喷砂后不做阳极只适合内部支架等不外露件——记住喷砂本身不防腐。
一个实用判断:看件"露不露脸、待不待户外"。露脸又要防腐→喷砂+阳极;露脸要质感→拉丝+阳极;不露脸内部件→裸喷砂省成本;户外高湿→阳极膜厚上 AA15 甚至 AA20 本色。
这是最容易翻车的地方。阳极氧化膜单边增厚约 10μm,双侧就是 20μm,对 ±0.04mm(40μm)配合位来说,不预留就会过盈装配失败。正确做法是:配合位尺寸在设计阶段就留出膜厚余量,或在氧化前做终尺寸,氧化后不再依赖该面做功能配合。
0.3mm 薄壁件要严控喷砂气压和拉丝深度,防止振变形和打穿。±0.05mm(精密)/±0.08mm(常规)的截面公差件,优先选喷砂+阳极而非厚膜阳极,减少尺寸波动。CNC ±0.01mm 精加工面若需氧化,应排在精加工之后,且氧化增厚不计入功能公差带。
方达用 3 名 SQE 加 28 台检测设备做全过程管控,关键尺寸 CPK≥1.33,正是为了把"表面处理吃尺寸"这件事提前算进工艺路线,而不是事后返工。
第一类,只比单价忽略膜厚和封孔,结果三个月起白锈。第二类,户外件用染色阳极却不做盐雾验证,半年褪色被客户投诉。第三类,薄壁件用粗砂高压喷砂,出来棱边塌、平面度超差。第四类,配合位忘了留氧化余量,装配时发现过盈、整批返修。第五类,把喷砂当防腐——喷砂只是前处理,不配阳极等于裸铝待蚀。
方达的纠错机制是 8D 报告 24h 闭环:一旦客户端出现表面异常,24 小时内出根因分析和纠正措施,留样 24 个月让每一批都可追溯比对。这种能力对汽车电子、医疗等容错率低的行业尤其关键。
户外通信机箱/5G RRU 外壳:喷砂+阳极 AA15 黑色,重防腐+消光;消费电子中框:拉丝+阳极,质感优先;设备内部支架:裸喷砂,控本;高湿医疗/食品接触件:阳极 AA20 本色,最高耐蚀;装饰面板:直丝+阳极,拉丝观感;新能源电池结构件:喷砂+阳极 AA15,兼顾绝缘与防腐。每一项方达都可从 6063 挤压到 CNC 精加工到表面处理一体化交付。
深圳市方达铝业有限公司成立于 2018-03-08,核心团队拥有近 20 年从业经验,专注 6063 铝挤压成型+CNC 精加工一体化。基地拥有 2 条 700 吨挤压线、铝型材年产能 3500 吨、外壳月产 50 万件,常备铝棒 100+ 吨,支持 15 天落地与 24H 急单。
品质方面,整体合格率 99.8%、批次合格率 99.5%、打样 10000+ 款、留样 24 个月,检测由 28 台设备与 3 名 SQE 支撑。资质上 ISO9001 已通过(证书号 046426Q00030R000),并持有 3A 信用与招投标入库;ISO14001、IATF16949 处于申请中。客户格局上,方达是创维的一级直供方,对比亚迪、华为、戴森为二三级间接供应。
起订量上,方达支持 1 件起订(需开模的铝型材件模具费另计),不论单件打样还是批量一致性交付都能接。需要表面处理选型的客户,建议先提供 3D 图纸与表面要求(颜色、膜厚、盐雾等级、粗糙度),方达可在 15 天内出打样并附工艺方案。联系电话 136-0263-2902,官网 https://www.fangdaly.cn/,信用代码 91440300MA5F120U6U。把表面处理在图纸阶段就定下来,比事后返喷省下的不只是成本,更是交期。

