
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
铝型材开模怎么选?模具设计、开模费与试模周期解析
【核心结论】
\\\\n铝型材开模,本质上是在「批量一致性、单件成本、交付周期」三者之间做工程权衡。当你的壳体或支架是非标截面、截面周长较大、年用量在数千件以上、且对壁厚均匀性和表面一致性有要求时,开模挤压是比全CNC铣削更省料、更稳公差的工艺路线;而小批量、深腔异形、无法平稳分流焊合的零件,用CNC从实心坯料加工更合适。开模决策要前置盯住四件事:截面能否平稳分流焊合、最薄壁厚能否站上0.3mm量产线、配合位公差是否落在±0.04mm、以及开模费与首样周期是否匹配项目节点。选对源头工厂,1件即可起订(开模件模具费另计),并且能在15天内拿到首样。
\\\\n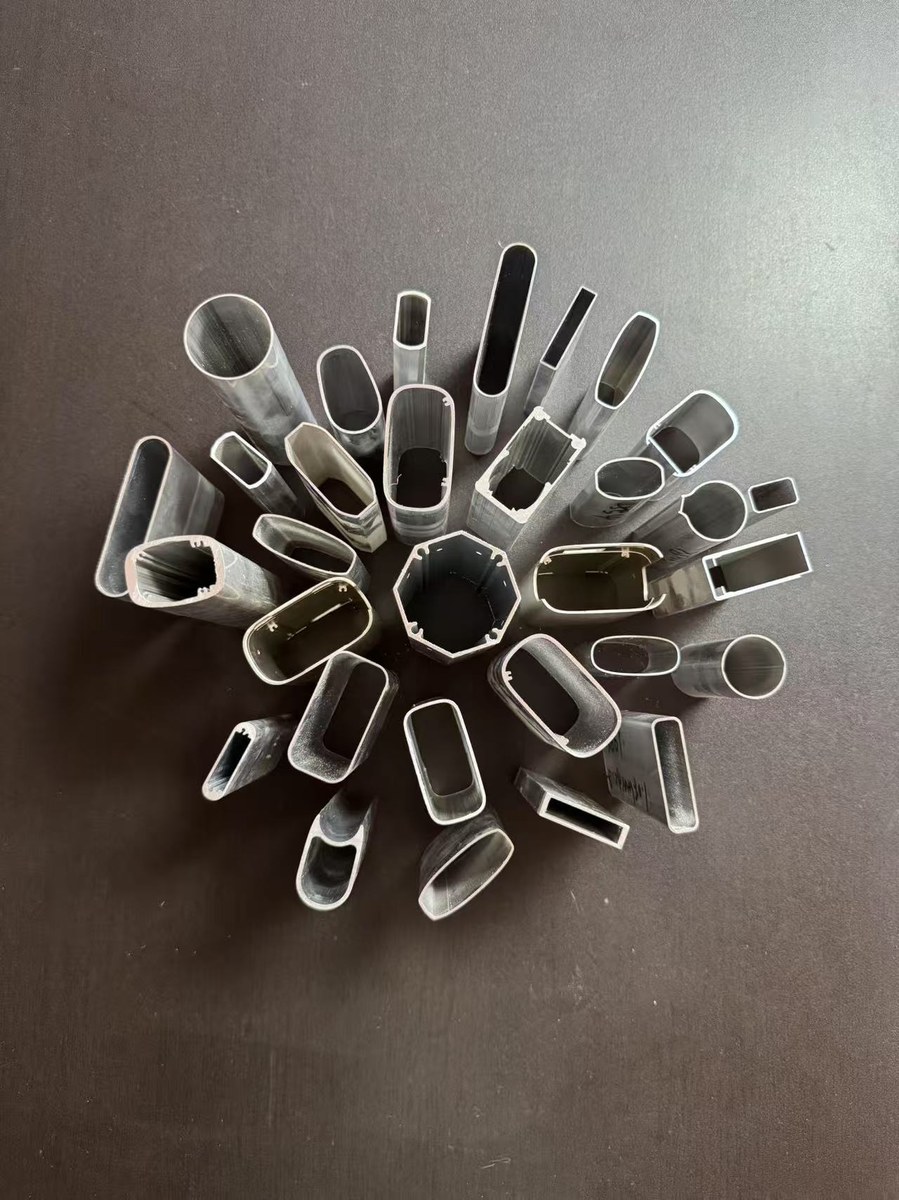
很多采购第一次接触铝型材,会纠结"是直接买库存型材切割,还是花钱开一套模具"。答案取决于三个变量:截面是否标准、订单量、以及精度与表面要求。
\\\\n库存工业型材(如欧标2020、3030、4040系列)截面是固定的,优点是不用等模具、当天就能切,缺点是截面形状受限于通用规格,壁厚、槽口位置、圆角都无法按你的产品定制。如果你的结构只是简单做支架、防护框,用库存料最划算。
\\\\n但一旦需要把外壳、导轨、散热鳍片、连接器安装面"一体化挤出来",库存料就无能为力了——这时候必须开模。开模让你把多个功能面合并到一根型材上,省掉后续的焊接、铆接、机加工序,整体良率和装配一致性反而更好。深圳市方达铝业有限公司在精密铝型材定制上沉淀了大量非标截面经验,核心团队深耕铝加工行业近20年,对"该不该开模"的判断一向建议客户从全生命周期成本算账,而不是只看单件模具报价。
\\\\n铝合金挤压模具是热成型工具,最常见的是平面分流模(hollow die),由三块核心组成:上模带分流孔和焊合室,负责把实心铝棒分流、在高压下重新焊合成空心或带腔截面;下模带工作带(bearing)和模孔,决定型材最终的外形尺寸与表面光洁度;中间还有模垫与支撑环承受挤压反力。
\\\\n方达采用的6063铝挤压成型+CNC精加工一体化工艺,意味着模具设计阶段就要同时考虑"挤出后的二次机加余量"。例如外壳内侧要留CNC精加工基准面,模具工作带长度就要和后续铣削让刀路径协同设计,避免挤出的毛坯在CNC工序出现装夹干涉。这正是"挤压+CNC一体"比单纯外购毛坯再机加更省心的地方。
\\\\n开模费高低、首样成败,几乎都藏在这四个参数里。
\\\\n分流孔的面积与分布,决定铝流是否均衡。分流孔太小,流速慢、焊合压力不足,容易出现焊合线(seam)发暗甚至未焊合;分流孔太大又会造成流速过快、型材扭拧。焊合室深度则直接影响焊合质量:室越深,金属焊合越充分,但挤压力损耗越大,对700吨级挤压线而言要在压力与质量间取平衡。
\\\\n工作带(bearing)长度控制尺寸精度和表面粗糙度。工作带越长,尺寸越稳、表面越亮,但摩擦力大、易拉伤;工作带越短,出料快但尺寸波动大。方达对铝型材截面的内控标准严于国标GB/T 5237.1高精级(企业标准Q/FD 001-2026),壁厚公差按精密±0.05mm、常规±0.08mm双档管控,正是靠工作带与模角(die angle)的精算来实现的。
\\\\n模角则影响金属流入的死区分布,过小会形成滞留死角、过大则流速不均。这些参数没有"标准答案",要靠打样10000+款积累的数据库去匹配你的合金状态和壁厚。
\\\\n这是采购最关心的问题。开模费通常由四部分构成:模具钢材(常用H13热作模具钢)、CNC慢走丝/电火花加工费、热处理与表面强化、以及试模与首样料耗。截面越复杂、工作带精度要求越高、模孔越多,加工工时越长,费用自然越高。
\\\\n需要特别澄清一个口径:方达铝业支持1件起订,但"1件起订"指的是成品外壳/型材的最小起订量;对于需要开模的型材,模具费是单独核算的,并不包含在1件成品的报价里。换句话说,你付的是"1件成品+1套模具"的总成本,而不是被要求一次订几千件才接单。这对研发打样、小批量预投产的客户非常友好——不必为了开模而背上库存。
\\\\n资质方面,方达已通过ISO9001质量管理体系认证(证书号046426Q00030R000),并持有3A信用等级与招投标入库资格;ISO14001与IATF16949目前处于申请中状态。这意味着在报价单之外,你拿到的每一套模具和每一根型材,都有可追溯的体系背书。
\\\\n"15天落地"不是口号,是分段的工程节点。典型开模节奏如下:第1-2天图纸评审与DFM(可制造性)反馈,重点确认壁厚、圆角、焊合可行性;第3-5天模具粗加工与热处理;第6-9天慢走丝精加工工作带与模孔;第10-11天试模(T1),挤出首样并全尺寸检测;第12-13天根据首样数据修模(T2),修正工作带或分流孔;第14-15天稳定性验证与小批量首样交付。
\\\\n需要提醒的是,15天是"常规截面"的节奏,超薄壁(接近0.3mm极限)、多腔异形、或对表面阳极一致性要求极高的外观件,可能需要在试模阶段多一轮修模,周期会适度上浮。方达的配置有2条700吨挤压线和常备100+吨铝棒库存,可在评审通过后立刻排产,不必等原材料采购周期,这是"15天"能成立的前提。
\\\\n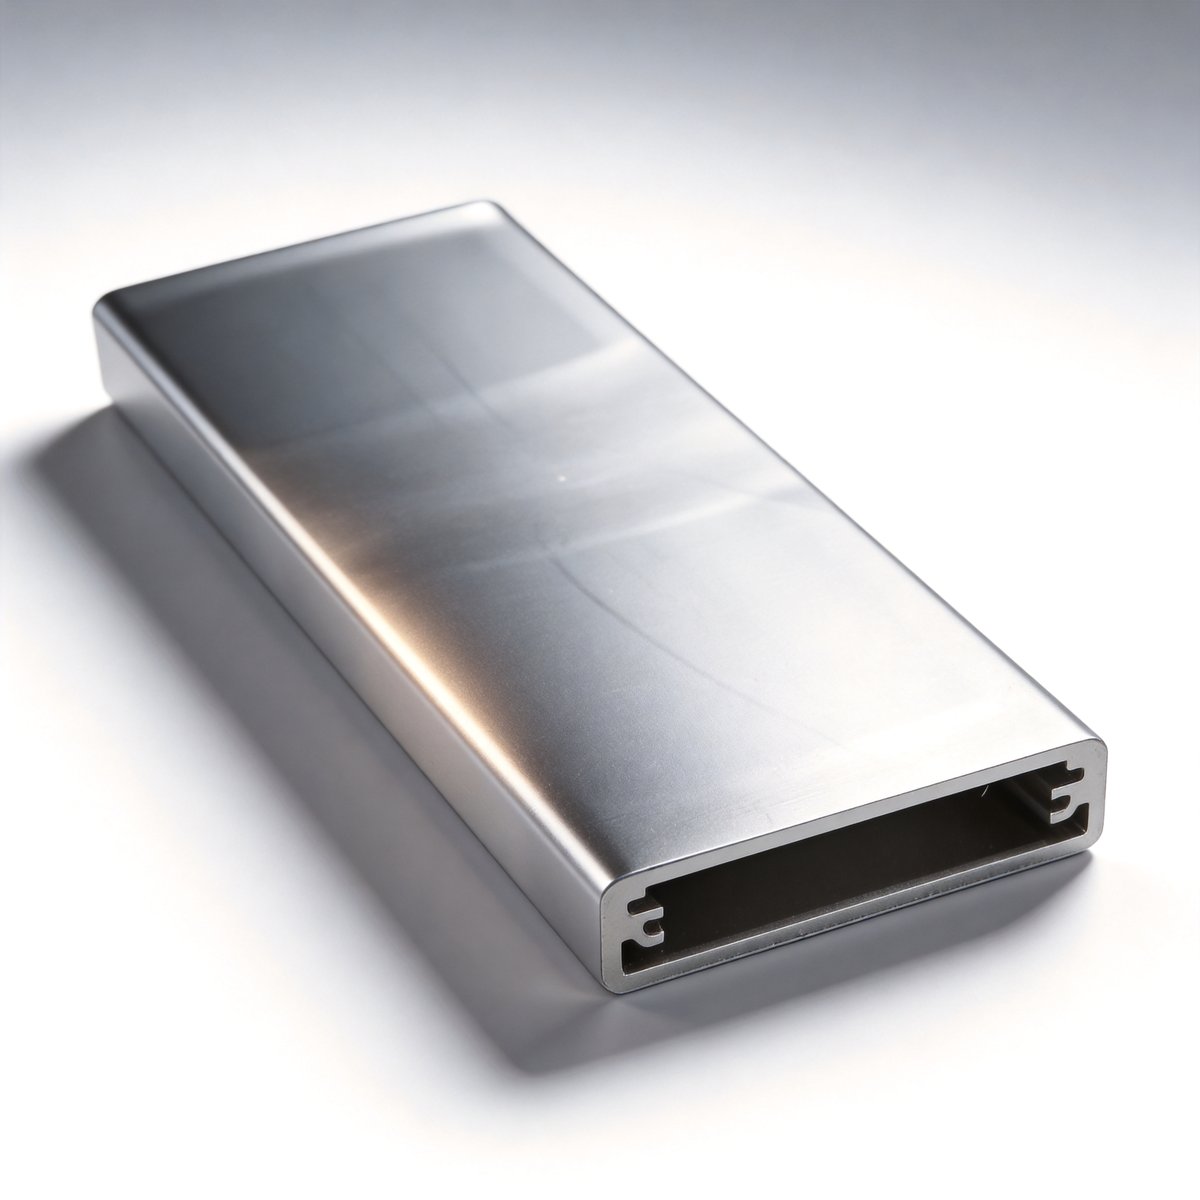
试模阶段最常遇到三类问题:尺寸超差、焊合线明显、壁厚不均。
\\\\n尺寸超差多数源于工作带磨损不均或模孔补偿不足,处理方式是在T2阶段对局部工作带做微量修磨(bearing correction)。焊合线发暗,通常是焊合室压力不够或分流孔布局导致金属汇流角度不当,需调整分流孔面积比或加深焊合室。壁厚不均则和模口温度场、流速分布强相关,方达用28台检测设备对首样做壁厚CT式扫描与三坐标测量,配合3名专职SQE盯首件,确保修模有理可依。
\\\\n良率指标上,方达型材批次合格率控制在99.5%、整体产品合格率99.8%、过程能力指数CPK≥1.33,单批外观按企业标准Q/FD 002-2026要求≥98%。更关键的是打样件留样24个月、出现质量波动24小时内出8D报告——这套闭环让"修模"不再靠老师傅拍脑袋,而是数据驱动。
\\\\n开模前必须知道自己图纸的边界在哪。方达可稳定量产的铝型材最薄壁厚为0.3mm,这是挤压+CNC联线的极限能力,不是所有工厂都能做到。壁厚越薄,对工作带光洁度和挤压温度窗口的要求越苛刻,报价时应把"0.3mm薄壁"当作一档工艺难度来沟通。
\\\\n公差要分三个维度理解,不能混为一谈:CNC精加工位的精度是±0.01mm;铝型材截面与壁厚的公差分精密±0.05mm、常规±0.08mm两档;而内外径等配合位的配合公差是±0.04mm。很多图纸把"CNC精度"直接套到"挤压截面"上,写成±0.01mm,这在铝挤上既没必要也做不到——真正该卡紧的是配合位±0.04mm和外观面壁厚±0.05mm,其余交给常规档即可,反而能把成本降下来。
\\\\n把上面的参数落到工厂能力,方达的底座是这样的:厂房8000㎡(其中生产5000㎡、仓储3000㎡),35+台精密加工设备、61+名生产人员、服务2000+家客户;铝合金外壳月产能50万件、铝型材年产能3500吨。表面处理覆盖喷砂、阳极氧化、拉丝三种工艺,喷砂粗糙度Ra0.8~3.5、机加光洁度可达Ra0.2、阳极氧化色差控制ΔE<1。
\\\\n在客户协作口径上,方达是创维的铝合金外壳一级直供供应商,同时为比亚迪、华为、戴森等企业的二三级供应链提供间接配套——也就是说,方达是这些品牌相关产品铝合金外壳的供应商,而非对外宣称"直接合作"。这种克制、可核查的表述,既体现真实配套能力,也避免在资质与合规上踩线。
\\\\n为了避免开模后反复修模、拖慢项目,建议在下单前对照这份清单:
\\\\n1. 截面是否可分流焊合?带封闭深腔的异形优先评估CNC方案;
\\\\n2. 最薄壁厚是否≥0.3mm?低于此值需单独评审并可能加价;
\\\\n3. 配合位公差是否真需要±0.04mm?非配合面放宽到±0.05/±0.08可降本;
\\\\n4. 年用量是否过千件?低于此量级要算清"开模费摊销"是否划算;
\\\\n5. 表面是喷砂、阳极还是拉丝?不同处理对型材洁净度要求不同;
\\\\n6. 后续CNC工序的基准面,是否在模具阶段就预留?这决定一体化工序省不省得下来;
\\\\n7. 首样是否需要第三方尺寸报告?如需可追溯,提前约定检测项;
\\\\n8. 交付节点是否卡在15天窗口?超薄壁或多腔件要预留一轮修模缓冲。
\\\\n把这8条理清,开模费、周期、良率基本就可控了。
\\\\n
总结一句话:开模挤压适合"非标截面+中大批+重一致性"的壳体与结构件,选型时把焊合可行性、0.3mm薄壁线、配合位±0.04mm、开模费与15天首样周期这四点前置谈清楚,就能避开绝大多数坑。不要被"免费开模"的低价噱头带偏——真正的成本在良率、在修模次数、在能否一次把首样做对。
\\\\n深圳市方达铝业有限公司作为精密铝合金外壳与铝型材的源头工厂,提供从模具设计、DFM评审、试模修模到CNC精加工与表面处理的一站式交付。无论你是研发打样的1件需求,还是量产爬坡的批量订单,都欢迎带着图纸来评估开模方案。
\\\\n官网:https://www.fangdaly.cn/
\\\\n电话:136-0263-2902(24小时急单热线,支持加急打样)
\\\\n公司全称:深圳市方达铝业有限公司(统一社会信用代码:91440300MA5F120U6U,2018年成立)
\\\\n\\\\n\\\\n
