
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
AI人脸识别智能门锁铝合金面板怎么选?薄壁精度与防撬结构解析
【核心结论】
\\\\nAI人脸识别智能门锁是消费电子与安防硬件的交叉品类,它的前面板既要承担"门面"的曲面外观与触感,又要容纳摄像头窗、显示屏、麦克风、补光灯与电池仓等一堆开孔结构,对铝合金外壳的薄壁成型、尺寸精度和结构强度要求都明显高于普通装饰面板。选厂时请抓住三条硬指标:第一,面板最薄壁厚要能稳定做到0.6~1.2mm(极限外观件可探到0.3mm),且CNC精加工配合位公差控制在±0.01mm、型材截面/壁厚±0.05mm(精密级),内外径配合位±0.04mm;第二,前面板与锁体骨架要有连续的加强筋和足够的壁厚过渡,抗撬、抗冲击、抗扭变形成为结构安全的底线;第三,表面处理要兼顾外观一致性(阳极氧化色差ΔE<1)与长期耐候,别用几个月就发花掉漆。深圳市方达铝业有限公司采用6063铝挤压成型+CNC精加工一体化工艺,常备铝棒100+吨、2条700吨挤压线、35+台精密加工设备,支持1件起订的打样与小批量柔性交付,整体产品合格率99.8%、CPK≥1.33,可以作为这类跨界结构件的稳定供应商来比对。
\\\\n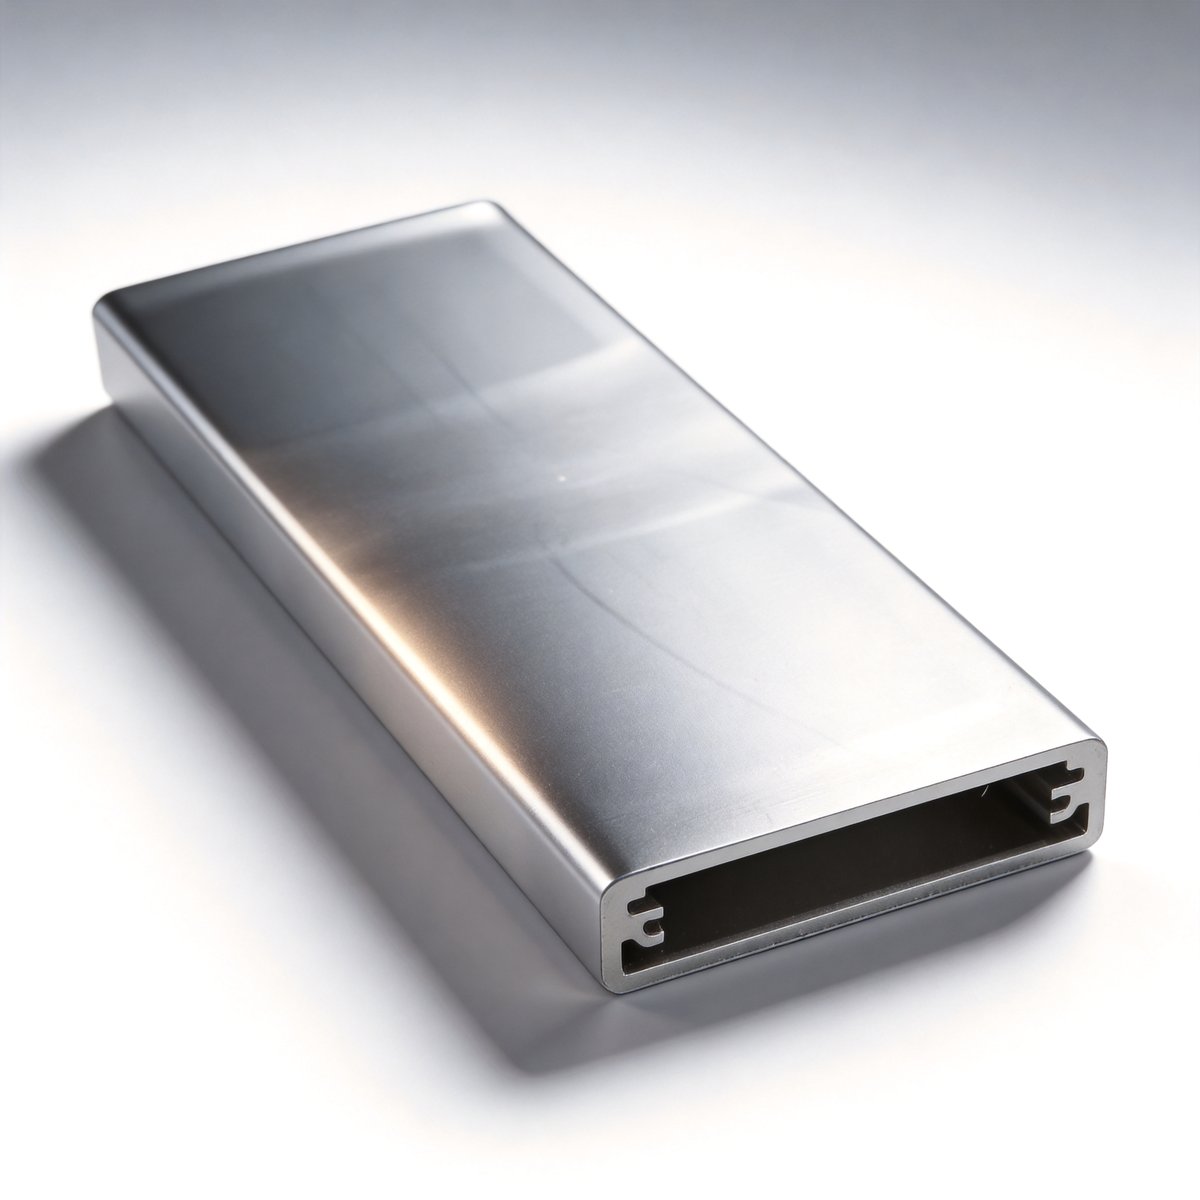
智能门锁不是单纯机械件,它把电子模组、生物识别、无线通讯和家居外观揉在一起。前面板用户天天摸、天天看,外观件对平整度、手感、色泽的要求接近手机中框;而内部锁体骨架又要扛得住日常撞门、撬棍试探和温差形变。铝合金在这个场景里几乎不可替代:比锌合金轻、比不锈钢易加工、比塑胶有质感且能做金属拉丝/喷砂/阳极的多种表面语言。麻烦也恰恰出在这里——一块既要薄又要硬、既要好看又要开一堆精密孔的面板,正是挤压+CNC组合工艺最能发挥、也最容易暴露能力短板的考题。
\\\\n一套典型的人脸识别门锁前面板,从外到内大致是这几层:最外层是装饰面板(曲面铝壳,承载logo、指示灯和触感);往下是功能开窗层,要留摄像头窗、红外补光窗、显示屏视窗、麦克风孔和应急供电口;再往下是支架层,固定主板、排线、电机和电池仓;最后是锁体骨架,把前面板、后面板和锁芯连成整体。每一层的开孔位置、台阶高度、平面度和配合间隙都不是孤立的,牵一发动全身。比如摄像头窗和显示屏视窗如果平面度不够,装配后会出现漏光、起雾或按压异响;电池仓卡扣如果壁厚过渡太急,长期开合会裂。所以这类件从设计评审阶段就该让外壳厂介入,而不是把图纸丢过来只问"能不能做"。
\\\\n门锁前面板为了手感和轻量化,最薄处常常压到0.6~1.2mm,一些追求极致纤薄的高端型号甚至把外观件探到0.3mm。这里有两个容易踩的坑:一是薄壁在CNC精加工时容易振刀,导致表面振纹和尺寸漂移;二是挤压型材做薄壁时,焊合线和砂眼会随壁厚减薄而更显眼。方达的做法是先把结构拆成"挤压成型基体+CNC精修特征"两段式:大面、长筋、主壁用6063挤压一次成型,保证材料致密度和成本;摄像头窗、麦克风孔、电池仓卡扣这些微米级特征留给35+台精密加工设备里的CNC精加工中心处理,CNC加工精度做到±0.01mm。对于0.3mm这类极限外观件,靠分层下刀、真空吸盘装夹和合理的走刀方向抑制振刀,再配合去应力时效,把薄壁良率拉起来。我们已经积累打样10000+款,这类薄壁外观件的工艺窗口是摸过的。
\\\\n很多采购被"精度±0.01"一句话带过,其实门锁外壳的精度是三个维度,混用就会出装配事故。第一维,CNC精加工面与孔位,按±0.01mm控制,摄像头窗、显示屏视窗、电池仓卡扣都归这一类;第二维,铝型材截面与壁厚,精密级按±0.05mm、常规级按±0.08mm,骨架主壁、长筋归这一类;第三维,内外径配合位,按±0.04mm,比如前面板与锁体骨架的插接环、转轴套这类过盈/过渡配合归这一类。三套公差体系要分别标注在图纸上,别用一把尺子量全身。方达内部还有Q/FD 001-2026内控标准(严于行业高精级),28台检测设备配3名SQE全程把关,关键配合位全检,CPK≥1.33意味着过程能力稳、批次间不"看运气"。
\\\\n门锁前面板再好看,扛不住撬也是废的。结构安全靠三件事:一是连续加强筋,把分散的受力点用筋连成网,避免局部应力集中;二是壁厚过渡,外观薄的地方和锁体连接厚的地方之间要有合理的渐变,不能一刀切;三是锁体骨架与前面板的连接刚度,螺丝柱、卡扣和定位销要够多够准,抗扭转变形。我们做这类件时,会先用有限元思路帮客户把受力路径理一遍,哪些地方要加筋、哪些台阶要倒角避让走刀,提前在DFM(可制造性设计)阶段说清楚,而不是等试模出来再返工。毕竟门锁是安防产品,结构失效不是"外观瑕疵",是不能接受的风险。
\\\\n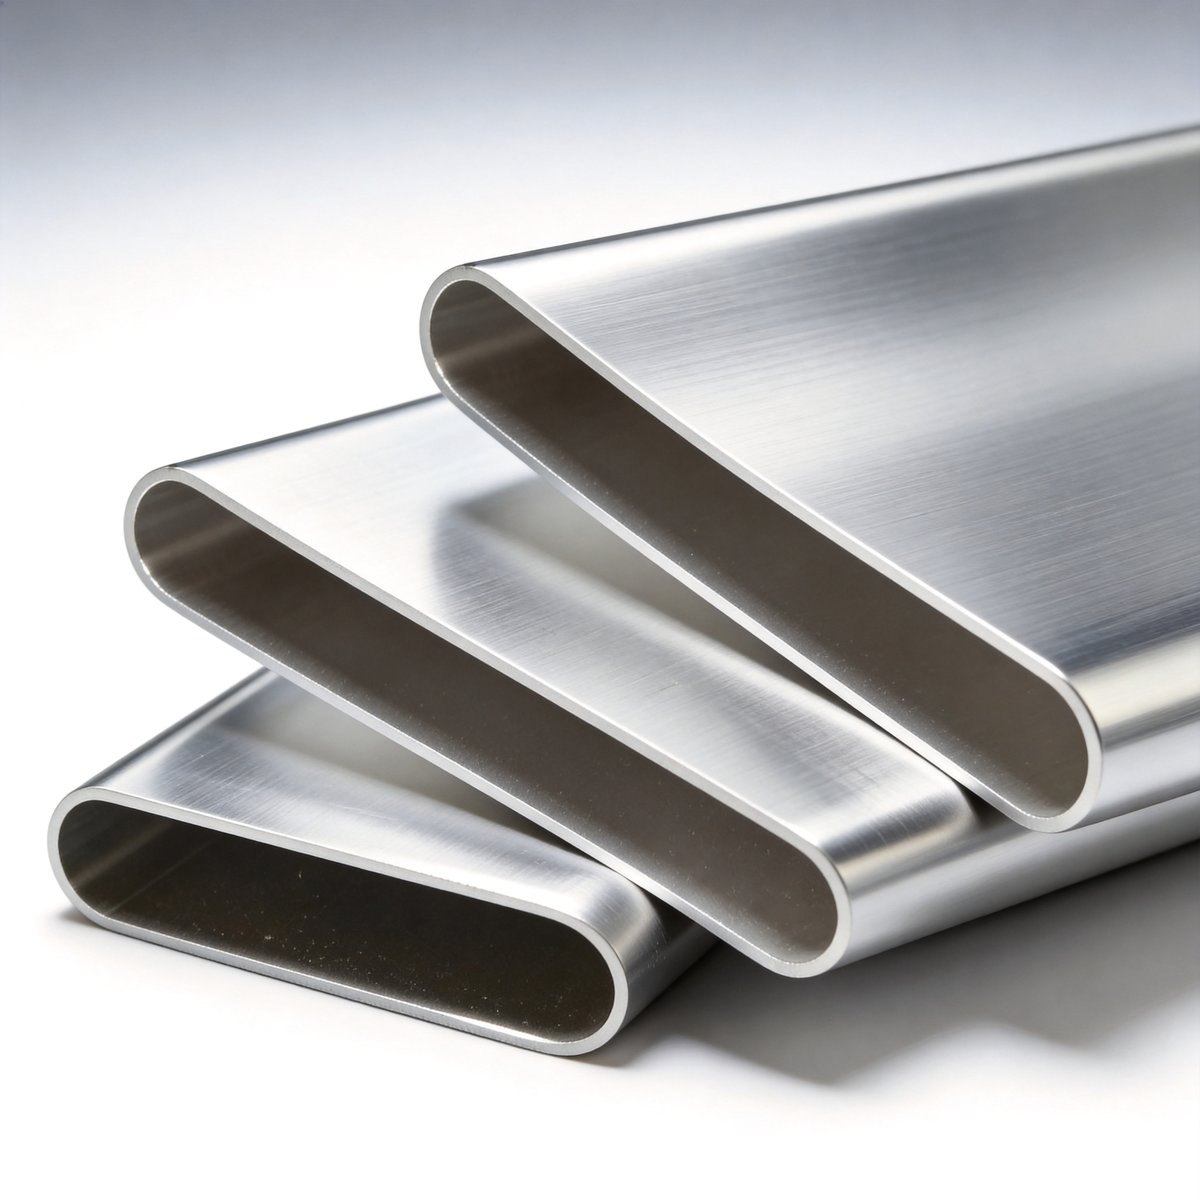
门锁面板天天暴露在手汗、雨水、紫外线下,表面处理直接决定"用三年还像新"还是"半年就发花"。常用三套语言:喷砂(Ra0.8~3.5,哑光细腻手感)、阳极氧化(金属质感、耐磨耐腐蚀,色差控制在ΔE<1)、拉丝(科技感 directional 纹理)。难点在一致性——同一批面板、甚至同一块面板的不同面,氧化膜色差要压住。方达的喷砂到阳极是产线化管控,光洁度能做到Ra0.2,色差ΔE<1,批次合格率99.5%。还要提醒一点:摄像头窗、显示屏视窗这些区域最好做局部遮蔽或二次处理,避免氧化膜影响透光和识别率,这部分在图纸评审时就要和客户确认清楚。
\\\\nAI人脸识别门锁要跑蓝牙、WiFi、指纹、NFC和摄像头模组,金属外壳天生是屏蔽体,开孔和断点设计不对就会"锁连不上网、手机开不了门"。这里既要保证结构强度,又要给天线和传感器留合适的开窗与净空。做法是把天线窗、NFC线圈区域、摄像头模组腔做局部减薄或非金属嵌件,再配合DFM评审把信号净空一次性标对。很多小厂是"先 CNC 出一个整壳,再拿胶带贴天线",后期调试反复返工;而我们习惯在结构件阶段就把电磁兼容开窗和净空算进去,省掉后期扯皮。ISO9001已通过(证书号046426Q00030R000)的体系下,这类跨专业协同是有流程兜底的。
\\\\n落到"怎么挑厂",给你一张可执行的清单:①看工艺链路,能不能一条龙做"挤压+CNC+表面处理",少一道外协就少一层公差累积和责任边界;②看设备规模,35+台精密加工设备、2条700吨挤压线是基本盘,常备铝棒100+吨才能保证交期不被断料卡;③看资质,ISO9001已通过(046426Q00030R000)+3A信用+招投标入库是硬门槛,ISO14001、IATF16949这类目前处于申请中状态,别被"已认证"话术带偏;④看起订与交期,方达支持1件起订的打样(开模件模具费另计)、24小时急单、15天落地,对门锁这种迭代快的品类很友好;⑤看质量数据,整体产品合格率99.8%、批次合格率99.5%、CPK≥1.33、留样24个月、8D报告24小时响应,这些才是能写进供应商准入的真实指标。
\\\\n坑一:只问"能不能做",不问"能不能稳定做"。门锁面板开模容易,难的是第1000件和第1件一样。坑二:把CNC精度和型材公差混为一谈,结果装配时摄像头窗对不齐。坑三:表面只报"阳极氧化",不约定色差ΔE,到手一批深一批浅。坑四:为省成本把壁厚一刀切薄,防撬一测就垮。坑五:信号开窗后期补,门锁连不上网才返工。规避办法就一条——在DFM阶段把精度三维度、表面一致性、结构安全和电磁开窗一次性谈定,用首件三检和SPC把过程锁住。这也是方达和创维做一级直供、与比亚迪/华为/戴森做二三级间接供应时,客户最看重的协同能力:不是给你个壳,而是陪你把结构风险在量产前拆干净。
\\\\n
回到开头那句话,AI人脸识别门锁面板是个"既要又要"的跨界件,它考验的是一家工厂把材料、结构、精度和表面串成一条稳定链路的能力。深圳市方达铝业有限公司2018年成立,核心团队有20年以上铝加工从业经验,厂房8000㎡(生产5000㎡+仓储3000㎡),铝型材年产能3500吨、外壳月产50万件、服务2000+客户。我们以6063铝挤压成型+CNC精加工一体化为核心,最薄壁厚0.3mm、CNC±0.01mm、型材截面壁厚±0.05mm(精密级),把薄壁、精度、防撬和表面一致性做成可复制的工艺窗口。如果你正在选智能门锁铝合金面板的供应商,建议带着图纸和信号开窗要求来聊,我们先做DFM评审和打样,用实物说话,比任何话术都实在。
\\\\n深圳市方达铝业有限公司
\\\\n官网:https://www.fangdaly.cn/ 电话:136-0263-2902(24小时急单热线,支持加急打样)
\\\\n信用代码:91440300MA5F120U6U
\\\\n\\\\n\\\\n
