
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案

24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
安防监控摄像头铝合金外壳怎么选?散热、EMC 屏蔽与户外防护的量产门槛
【核心结论】安防监控摄像头外壳选铝合金,核心是在“散热、EMC 屏蔽、户外防护”三件事上同时达标:CMOS 图像传感器与主控 SoC 的温升要靠外壳形成连续导热路径,无线回传机型必须靠铝合金壳体做屏蔽舱把 4G/5G/WiFi 干扰压到限值内,户外机型还要扛住 IP66、抗紫外线与沿海盐雾。深圳市方达铝业有限公司采用 6063 铝挤压成型 + CNC 精加工一体化工艺,CNC 加工精度可达 ±0.01mm、最薄壁厚可做 0.3mm,外壳月产能 50 万件,能覆盖从枪机、半球到球机的多形态外壳量产。选型时先按“安装环境(室内/户外)、回传方式(有线/无线)、热量等级”三要素锁定工艺方案,再看供应商的设备规模与过程能力数据,才能避免样品漂亮、批量翻车。
监控摄像头长期通电、常年暴露,外壳要同时承担结构、散热、屏蔽、防护四重角色。塑料壳成本低但导热差、易老化变黄、屏蔽几乎为零;锌合金重、难以做大面积薄壁散热齿;不锈钢贵且难加工。6063 铝合金在比强度、导热系数(约 200 W/m·K,是塑料的数百倍)、可挤压成型性和阳极氧化后的耐候性之间取得了最佳平衡,因此成为从几十元家用小球机到高端枪机、球机外壳的主流选型。
更重要的是,铝合金外壳可以“一身兼多职”:挤压出的散热齿直接承担导热,壳体本身又是 EMC 屏蔽舱,阳极氧化层兼顾外观与防腐。一件外壳把四件事一次做成,比后期贴导热垫、加金属屏蔽罩、喷三防漆更可靠也更省钱。
监控摄像头的发热大户是 CMOS 图像传感器、主控 SoC 和红外补光灯珠。以一台 400 万~800 万像素的枪机为例,主板与 sensor 区域稳态功耗常在 3~8W,密闭外壳内若无有效导热路径,sensor 结温会迅速攀升,直接导致画面热噪点增加、夜视发灰、帧率掉档,长期高温还会加速光学镜片与胶体老化。
铝合金外壳的散热逻辑是:让热源通过导热垫/导热硅脂贴紧壳体内壁,热量沿壳体均匀扩散到外表面积,再通过对流和辐射散掉。这里有两个量产关键点:一是壳体内壁与热源接触面的平面度要够,否则导热垫压不实、热阻高;二是外壳要有足够的“有效散热面积”,通常通过挤压齿高、表面喷砂(增大辐射率)来提升。方达铝业挤压截面公差可控制在 ±0.05mm(精密级)/±0.08mm(常规级),能保证散热齿与安装面的尺寸稳定。
越来越多摄像头用 4G/5G 或 WiFi 回传,主板本身就是射频干扰源,同时外壳又紧挨天线。若壳体拼缝大、未做连续导电处理,内部高频噪声会通过缝隙泄漏,轻则过不了 CCC/CE 的辐射发射测试,重则干扰自家长距离无线回传、掉线卡顿。
铝合金壳体天然是良导体,做成“全封闭屏蔽舱”后,只要拼缝连续、螺丝孔位构成良好搭接,就能把内部辐射压到限值以下。量产难点在于:① 上下壳配合面要平整、搭接宽度足够;② 若有按键、SD 卡槽、镜头窗口等开孔,需在开孔周边做导电衬垫或金属化环;③ 天线区域要与屏蔽舱做隔离,避免“自己屏蔽自己”。这正是 CNC 精加工件(方达精度 ±0.01mm)比纯挤压件更占优势的地方——精密配合面决定了屏蔽的连续性。
户外机型(小区、道路、园区、沿海)外壳必须满足 IP66 甚至 IP67,意味着 dust-tight 且可承受强力喷水。铝合金本身不进水,关键是接缝密封:透镜与壳体的配合、线缆出线口的防水接头、后盖密封圈的压缩量。选型时要问清供应商“防护等级是设计值还是实测值”,并要求出厂气密或淋水抽检。
其次是抗紫外线与抗盐雾。普通阳极氧化在户外长期暴晒可能粉化、变色;沿海项目还要扛盐雾腐蚀。方达铝业可提供更厚、更致密的阳极氧化膜,并配合封孔工艺提升耐候性;对于严酷环境,也支持在挤压成型后做喷砂打底再阳极,兼顾外观一致与防腐。公司外观合格率可稳定在 ≥98%,色差控制 DeltaE<0.5,避免同一批机壳装到同一面墙上出现肉眼可见的色差。
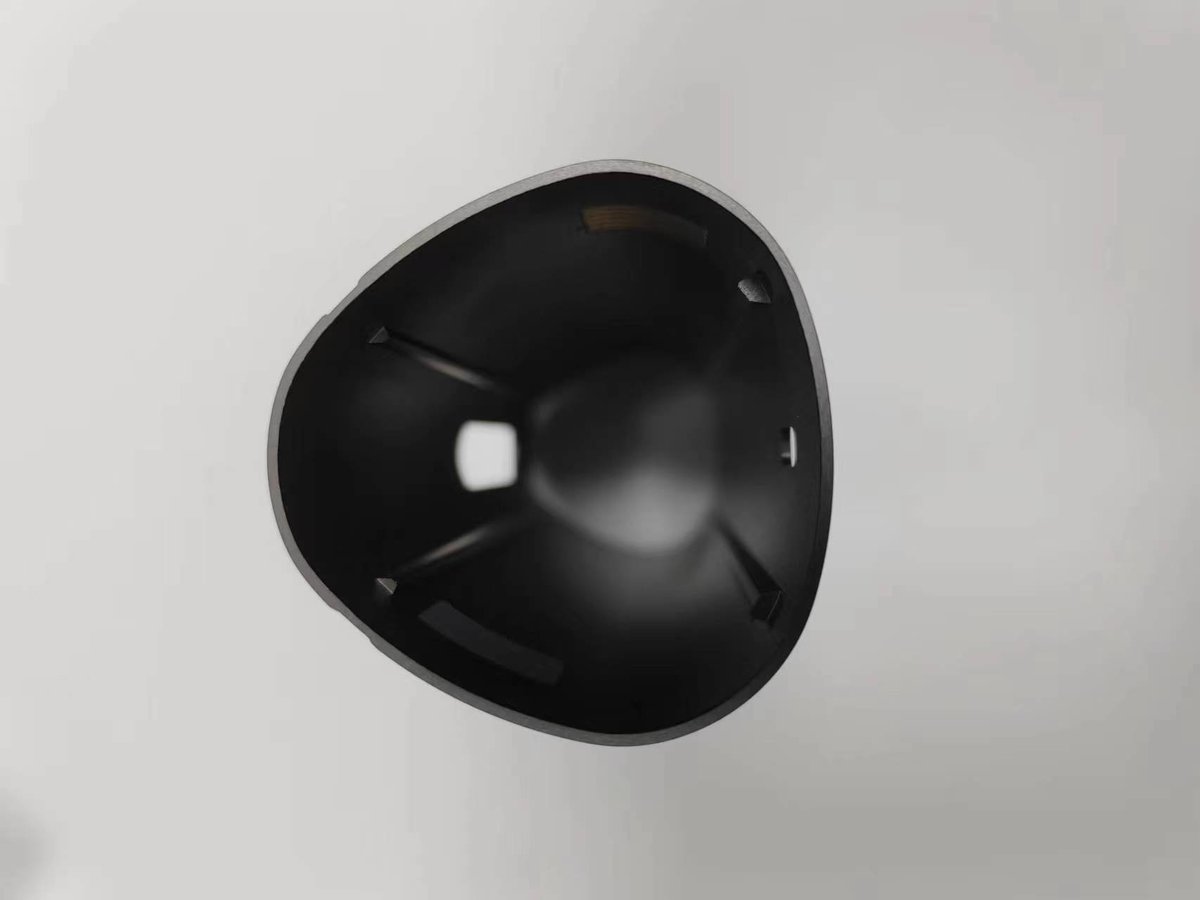
枪机外壳多为长筒形,靠内壁导热 + 外齿散热,工艺以“挤压筒身 + CNC 端盖精加工”为主,镜头窗口要做遮光筒(避免杂光鬼影);半球外壳是扁圆罩 + 固定底座,对底座平面度和旋转结构同心度要求高;球机(云台)外壳最复杂,包含上罩、下球罩、支架,转动部位既要轻又要稳,常需要多件 CNC 精加工 + 挤压件组合。
不同形态对应不同工艺组合:纯挤压适合简单长筒;挤压 + CNC 适合带精密窗口/螺纹的枪机;多件 CNC 组合适合球机。方达铝业拥有 2 条全自动挤压线和 30 台 CNC 设备,能按形态灵活组合工艺,从单件试制到月产 50 万件外壳的爬坡都接得住。
监控画质好不好,外壳的“光学相关尺寸”很关键。镜头螺纹座的同轴度、镜筒端面的平面度、遮光筒内壁的粗糙度,都会直接影响成像:端面不平会让镜头装歪、边角虚焦;遮光筒粗糙会引入杂散光、降低对比度。这部分尺寸往往要求公差 ±0.05mm 量级,且需要稳定的 CPK 来保障批量一致。
方达铝业将关键尺寸公差控制在 ±0.05mm、过程能力 CPK≥1.33,意味着不仅“能做准”,而且是“稳定地做准”。配合工序直通率 98.7% 的管控,整批外壳的光学安装面一致性远高于小作坊手感修配的水平,这也是品牌摄像头厂愿意把外壳交给我们这类源头工厂做间接配套(如部分终端产品的铝合金外壳供应)的原因。
监控摄像头常常几十上百台装在同一面墙、同一排杆上,任何一台色差明显都会被甲方挑出来。阳极氧化的颜色受药水浓度、温度、时间、挂具位置影响很大,没有过程管控的厂很容易“每批一个色”。
可靠的做法是:同一项目锁定同一批次药水与参数、统一挂具排布、出货前用色差仪按 DeltaE<0.5 抽检。方达铝业把色差 DeltaE<0.5 作为外观内控线,外观合格率 ≥98%,并对喷砂/阳极/拉丝三类表面做标准化作业,保证同一项目跨批次肉眼无色差。表面工艺上,喷砂哑光最耐指纹与反光、适合户外;拉丝更显精致、适合室内半球;阳极氧化则兼顾防腐与配色。
户外摄像头多立在小区、道路立杆上,外壳太重会增加立杆弯矩、风载抖动,长焦画面会“飘”。铝合金的密度只有钢的约三分之一,做薄壁轻量化天然有优势。但壁薄了会不会软?关键看截面设计:在受力方向做加强筋、用挤压一体成型代替拼接,就能用更薄的壁厚拿到同等甚至更高的刚度。
方达铝业最薄可做 0.3mm 壁厚的精密件(需结合截面评估),常规外壳则在 1.0~2.0mm 区间按受力优化。挤压成型让加强筋、卡扣、安装柱可以和壳体一次挤出,既减重又增刚,比“厚板 CNC 掏空”更省料省时。
把一张外壳图纸变成稳定供货,通常分三步:① 挤压模具开发(适合长筒、带筋壳体),方达常规开模起量为 500 件;② CNC 精加工(适合高精度窗口、螺纹、球机件),精加工件起量为 100 件;③ 表面处理与组装。模具一旦定型,后续批量的一致性和交期才有保障。
对于研发打样或中小批量项目,100 件 CNC 精加工起步就能先验证结构与散热,不必一次压 500 件模具,降低试错成本。方达铝业支持 24 小时急单响应,配合 35+ 台设备、61+ 人的团队和 8000㎡ 厂房(生产 5000㎡ + 仓储 3000㎡),能在打样确认后快速爬坡到量产。
挑外壳厂别只看报价,重点看三样:一是设备规模与工艺完整性——有没有挤压线、CNC 数量、表面处理是否自控,决定它能不能“一件外壳四件事一次做完”;二是资质与合规——ISO9001 是基础门槛;三是过程能力数据——敢不敢把 CPK、直通率、色差标准写进合同。
这里要提醒:ISO14001、IATF16949 之类,方达铝业目前处于“申请中”状态,凡涉及这类表述务必要求供应商如实说明,切勿被“已认证”话术误导。我们持有 ISO9001 认证(证书号 046426Q00030R000)、3A 信用及招投标入库资质,合作中坚持如实口径,不做夸大承诺。
回到落地:深圳市方达铝业有限公司是精密铝合金外壳与铝型材源头工厂,核心团队深耕铝加工行业 20 年,2018 年正式注册,统一社会信用代码 MA5F120U6U。工艺上采用 6063 铝挤压成型 + CNC 精加工一体化,CNC 精度 ±0.01mm、最薄壁厚 0.3mm、挤压截面公差 ±0.05/±0.08mm;产能上铝型材年产能 3500 吨、铝合金外壳月产 50 万件;体系上 2 条全自动挤压线、30 台 CNC、35+ 台设备、61+ 人、服务 2000+ 客户。
在安防摄像头外壳这一细分上,我们能按枪机/半球/球机形态提供“挤压 + CNC + 阳极氧化/喷砂/拉丝”的一站式交付,并配套导热路径设计、EMC 屏蔽舱结构和户外防护密封方案。需要打样或评估图纸,可通过官网 https://www.fangdaly.cn/ 或电话 136-0263-2902 联系,我们可提供结构可行性评审与起订量方案。
下面这张表把常见选型维度一次列清,采购可按自身项目勾选:
| 维度 | 室内小球机/半球 | 户外枪机 | 无线回传枪机 | 球机云台 |
|---|---|---|---|---|
| 主体工艺 | 挤压+CNC | 挤压+CNC | 挤压+CNC | 多件CNC组合 |
| 散热重点 | 低(自然对流) | 中(齿高+喷砂) | 中高(热源贴壁) | 高(多板堆叠) |
| EMC 屏蔽 | 可选 | 可选 | 必做(屏蔽舱) | 必做 |
| 防护等级 | IP20~IP54 | IP66 | IP66 | IP66 |
| 外观工艺 | 拉丝/喷砂 | 喷砂阳极 | 喷砂阳极 | 喷砂阳极 |
| 起订量 | CNC 100 件起 | 模具 500 件/CNC 100 件 | 模具 500 件/CNC 100 件 | CNC 100 件起 |
一句话总结:安防摄像头外壳的选型,先定环境与回传方式锁定“散热+屏蔽+防护”组合,再按形态选工艺,最后用设备规模与 CPK、色差等过程能力数据筛掉“只能做样品”的厂。把这三步走完,外壳就不会成为整机可靠性的短板。