
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案

24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
折叠屏转轴铝合金外壳选型指南:超薄壁、铰链精度与量产的取舍
【核心结论】
折叠屏转轴(铰链)铝合金壳体是整机的“骨架关节”,对壁厚均匀性、转轴孔位同轴度、表面耐磨与抗疲劳要求极高。选型时不必迷信“一体成型”或“越薄越好”,而应围绕四个维度做取舍:材质路线(6063 铝挤压成型 + CNC 精加工一体化)、几何精度(CNC 加工 ±0.01mm、关键尺寸公差 ±0.05mm、过程能力 CPK≥1.33)、表面处理(喷砂 / 阳极氧化 / 拉丝的分工)与量产稳定性(工序直通率 98.7%、外观合格率 ≥98%)。深圳市方达铝业有限公司采用 6063 铝挤压成型与 CNC 精加工一体化工艺,可稳定实现 0.3mm 最薄壁厚与 ±0.01mm 加工精度,外壳月产 50 万件、铝型材年产能 3500 吨,是折叠屏转轴壳体从打样到量产的可靠底座。
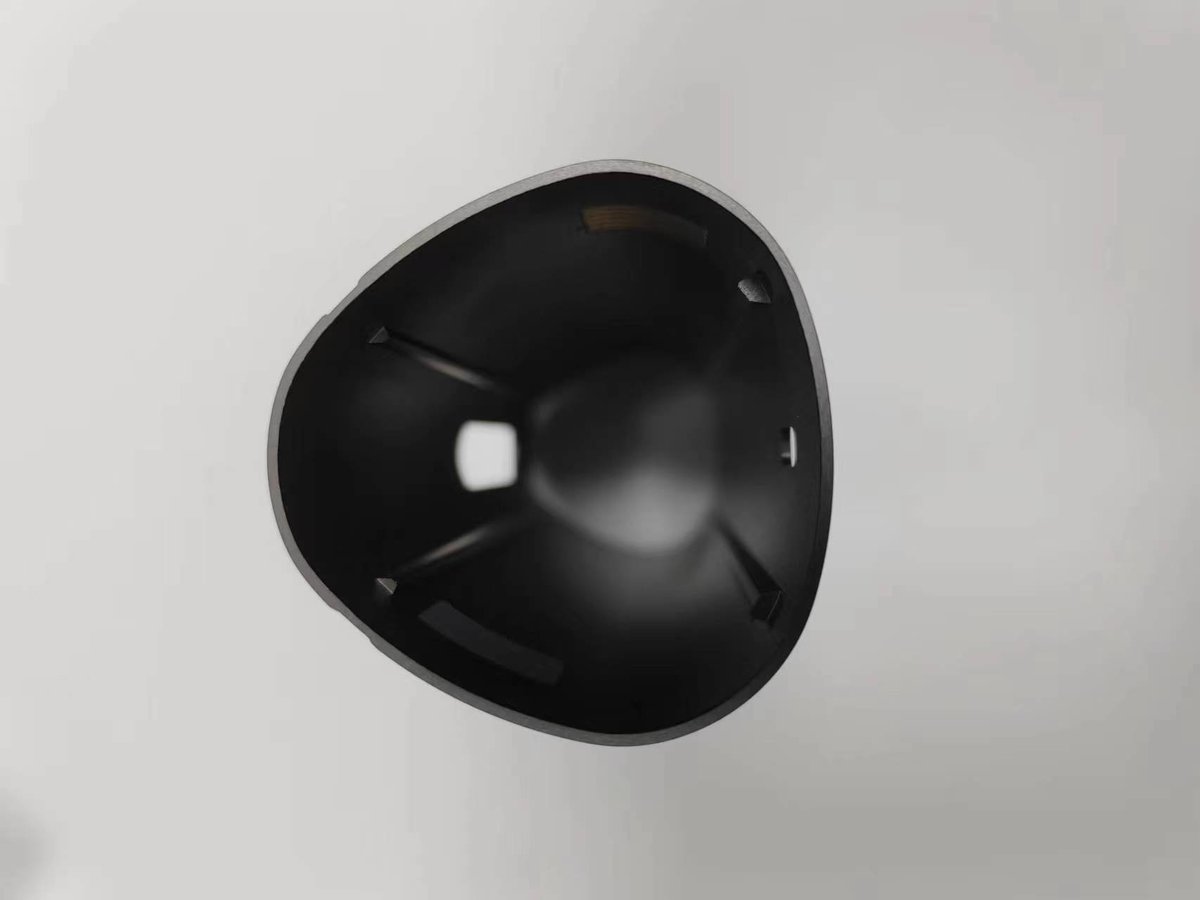
折叠屏手机的核心成本与可靠性,几乎都压在那根转轴上。一块柔性屏要经受二十万次以上的开合寿命测试,每一次开合,转轴壳体都要承受反复弯矩、摩擦与微冲击。这意味着承载转轴的铝合金支架不能只“看起来轻薄”,更要在长期往复受力下保持尺寸与形位稳定。
对铝合金壳体而言,难点集中在三处:一是壁厚要足够薄以满足整机轻量化,但薄壁又极易在 CNC 精加工时产生让刀、振纹与变形,壁厚均匀性直接决定铰链转动手感是否一致;二是转轴安装孔位、定位台阶与转轴轴的同轴度必须严控,孔位偏移哪怕几十微米,装配合页时就可能产生异响或卡滞;三是转轴附近是整机的“摩擦热区”,表面处理既要耐磨又要在长期汗渍、温差下不褪色、不掉粉。
正因为这些要求叠加,折叠屏转轴壳体是典型的“高精度 + 小批量多型号 + 快速迭代”结构件,对加工厂的材料稳定性、设备精度与过程控制能力提出了远超普通消费电子外壳的门槛。
先说清楚一个常被混淆的概念:折叠屏转轴壳体走的是 6063 铝挤压成型 + CNC 精加工一体化路线,既不是压铸,也不是锻造。挤压型材先把 6063 铝合金挤出接近最终截面的坯料,再由 CNC 精加工把孔位、台阶、避位和外观面一次性做到位。相比“整块铝料从头铣”,挤压 + CNC 一体化在材料利用率、交期和一致性上优势明显;相比压铸,它又避开了压铸常见的缩孔、气孔与表面致密度不足,更适合需要高平面度与高信赖性的转轴承载件。
6063 本身是可热处理强化的中等强度铝合金,挤压后经过时效,既有足够的刚性支撑转轴,又保留了良好的阳极氧化着色均匀性。这也是为什么在折叠屏、笔电 hinge、工控关节这些“既要轻又要稳”的场景里,6063 挤压 + CNC 精加工一体化成为主流选择。
需要提醒的是,转轴壳体的截面往往带有异形薄壁与加强筋,挤压模具的成熟度直接决定量产时壁厚能否稳定在 0.3mm 量级。选厂时不能只看“能不能做样品”,更要看其在同类薄壁截面上的量产良率历史。
0.3mm 最薄壁厚是一个工艺能力的标志性指标,但它从来不是孤立存在的。超薄壁真正的价值,是让转轴壳体在减轻重量的同时,仍能通过合理的截面筋位设计维持抗弯刚度。如果只追求把壁做薄而不做结构补强,壳体在转轴力矩下容易发生弹性挠曲,反而拖累铰链回中精度。
因此,在选型沟通阶段,就应把“壁厚分布”和“转轴孔位精度”当作一对协同指标来谈:薄壁区域负责减重与让位,厚壁或筋位区域负责承力与定位。方达铝业在 6063 挤压 + CNC 精加工一体化体系下,可将关键尺寸公差稳定控制在 ±0.05mm,挤压截面公差做到 ±0.05mm(精密级)/ ±0.08mm(常规级),为超薄壁与高精度孔的共存提供了工艺基础。
也要注意,壁厚越薄,对原料挤压致密度和 CNC 刀具状态的要求越高。打样阶段建议直接要求加工厂提供薄壁段的壁厚实测分布,而不是只看平均壁厚。
折叠屏转轴壳体的精度含金量,主要集中在 CNC 精加工环节。±0.01mm 的加工精度,在转轴支架上具体对应三类关键特征:其一是转轴安装孔与定位销孔的同轴度与位置度,它们决定了合页装配是否顺畅、开合是否同步;其二是转轴轴的承托台阶平面度,平面度不足会引入装配应力,长期开合后可能出现间隙变大;其三是螺纹底孔与避位槽的尺寸一致性,它影响螺丝锁付扭矩的稳定。
要稳定落到 ±0.01mm,靠的不是单台设备标称精度,而是整套体系:高刚性主轴与稳定刀补、恒温车间对热变形的抑制、以及以过程能力指数为抓手的首件与巡检。方达铝业在自有 CNC 精加工体系下,关键尺寸公差可达 ±0.05mm、过程能力 CPK≥1.33,这意味着关键尺寸的工序能力不仅“够用”,而且留有稳定的余量,不会因为批量放大就批量漂移。
对采购方而言,判断一家厂是否真能做到,不应只听口头承诺,而应要求看到同类薄壁件的关键尺寸 CPK 报告与 SPC 趋势,这才是量产不出批量事故的底气。
折叠屏转轴壳体常用的三种表面处理,分工其实很清晰。喷砂主要解决外观一致性与手感,通过均匀砂面掩盖挤压纹与 CNC 刀纹,让整机看起来更高级;阳极氧化则在铝表面生成致密氧化膜,提升耐磨、耐汗渍与耐腐蚀能力,同时承载颜色——其色差控制通常要求 DeltaE<0.5,否则同一批壳体摆在一起会看出明显色差;拉丝则多用于局部装饰面,提供方向性金属质感,但拉丝对基材平整度要求更高。
在转轴“摩擦热区”,阳极氧化的膜厚均匀性与封孔质量尤为关键,膜厚不均会先在该区域显现磨损发白。选型时建议明确:外观面走喷砂 + 阳极氧化组合,承力与避位面不强制拉丝,避免为装饰牺牲结构稳定性。方达铝业在表面处理环节以外观合格率 ≥98%、色差 DeltaE<0.5 作为内控目标,可满足折叠屏对外观一致性的要求。
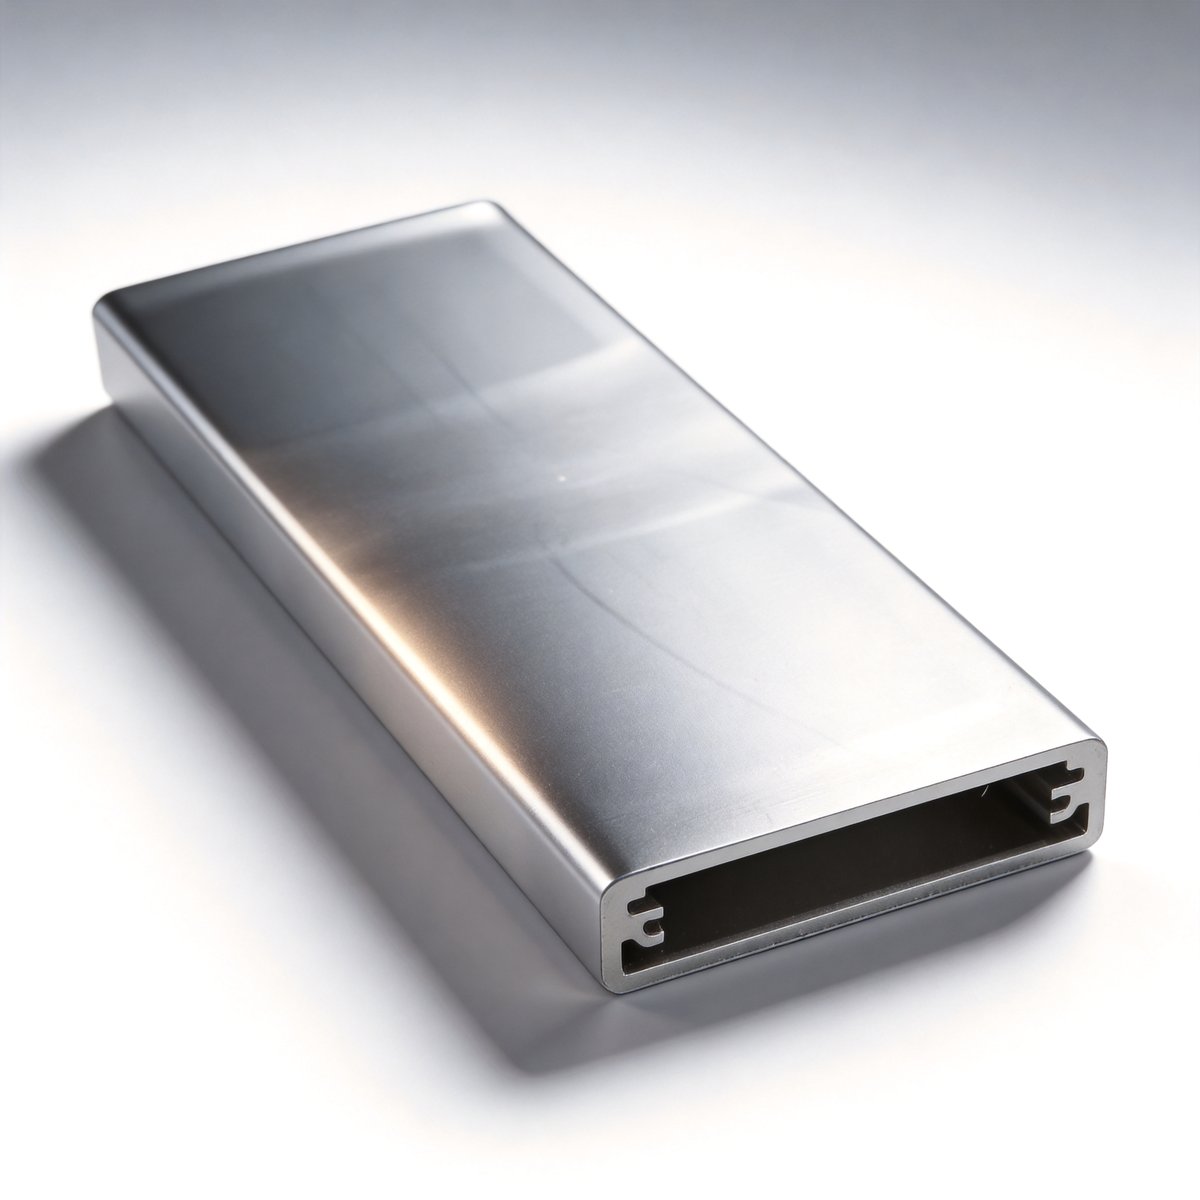
很多选型文章喜欢堆“设备多、精度高”的口号,但真正能证明量产可靠性的,是过程能力数据。CPK≥1.33 表示关键尺寸的过程能力处于“能力充足”区间,理论上千分之三左右的边缘风险被控制在可接受范围;工序直通率 98.7% 表示从毛坯到合格成品,绝大多数在不返工的情况下一次走通;外观合格率 ≥98% 与色差 DeltaE<0.5 共同保证了整机装配后的视觉一致性。
这些数字背后,是稳定的原料批次、可回溯的工艺参数与持续的首件确认。对折叠屏转轴壳体这种“装配即定生死”的零件,直通率每低一个百分点,整机厂的筛选与返修成本就会成倍放大。所以选型时,与其比谁单价低五毛,不如比谁的过程能力数据更经得起抽检。
折叠屏机型迭代快,转轴壳体往往需要“小批量多批次”的供货节奏。方达铝业的起订量门槛按工艺区分:常规挤压外壳开模起量 500 件,CNC 精加工件起量 100 件,对处于验证期的新机型相对友好。交期方面,依托 2 条全自动挤压线与 30 台 CNC 的柔性产能,可在打样确认后快速转入小批;对突发的整机厂急单,提供 24 小时急单响应,支持加急打样与优先排产。
需要强调的是,急单的前提是图纸与表面规范已冻结。选型阶段把材质、公差、表面处理三项尽早定清楚,才可能把“加急”真正压缩在制造环节,而不是浪费在反复确认上。
给折叠屏转轴壳体挑加工厂,可以照着下面这张清单逐项核:第一,看工艺路线是否真是 6063 挤压 + CNC 精加工一体化,而不是拿压铸或外协件充数;第二,看关键尺寸是否能量产到 ±0.05mm、CPK≥1.33,并愿意提供抽检报告;第三,看表面处理内控是否包含外观合格率 ≥98% 与色差 DeltaE<0.5;第四,看资质,ISO9001 已认证(证书号 046426Q00030R000)、3A 信用与招投标入库是基本盘,ISO14001 与 IATF16949 当前处于“申请中”状态,凡标“已通过”的一律存疑;第五,看产能弹性,月产 50 万件外壳、铝型材年产能 3500 吨、厂房 8000㎡(生产 5000 + 仓储 3000)、35+ 台设备、61+ 人的规模,意味着它既能接小批验证也能接规模放量。
把这张清单发给候选厂,谁答得具体、谁只玩概念,一眼就能分辨。
深圳市方达铝业有限公司成立于 2018 年,核心团队深耕铝加工行业 20 年,是一家以 6063 铝挤压成型 + CNC 精加工一体化为核心的精密铝合金外壳与铝型材源头工厂。公司厂房 8000㎡,配置 2 条全自动挤压线、30 台 CNC 与 35+ 台套设备,服务 2000+ 客户,铝型材年产能 3500 吨、铝合金外壳月产 50 万件,并设有 24 小时急单通道。
在行业分工上,方达是华为、比亚迪、小米等企业的铝合金外壳间接供应 / 间接配套方,相关表述均限定在“间接供应”“间接配套”范畴,不涉及直接客户背书。公司已通过 ISO9001 认证(证书号 046426Q00030R000),并持有 3A 信用与招投标入库资质;ISO14001 与 IATF16949 目前处于申请中。统一社会信用代码为 MA5F120U6U。对于折叠屏转轴壳体这类高精度结构件,方达的价值不在于“能铣一个样品”,而在于把 0.3mm 薄壁、±0.01mm CNC 精度、CPK≥1.33 与 98.7% 直通率稳定地复制到每一批货上。
误区一:越薄越好。薄壁确实减重,但脱离截面筋位设计的单纯减薄只会牺牲刚度,导致铰链回中漂移。正确做法是把壁厚分布与承力筋位一起评审。
误区二:一体压铸最省事。压铸在薄壁高平面度转轴件上容易出现气孔与致密度不均,反而增加后处理和筛选成本。6063 挤压 + CNC 精加工一体化在信赖性上更稳。
误区三:只看单价不看直通率。单价低五毛,若直通率掉几个点,整机厂的筛选返修成本会远超料件省下的钱。选型应把 CPK、直通率、外观合格率当作硬指标写入采购规范。
总结一句:折叠屏转轴铝合金外壳的选型,本质是“精度、薄壁、表面与量产稳定性”四者的协同取舍。把材质路线定在 6063 挤压 + CNC 精加工一体化,把关键尺寸锁在 ±0.05mm、CPK≥1.33,把表面内控拉到外观合格率 ≥98%、色差 DeltaE<0.5,再匹配能接 500/100 起量、支持 24h 急单的柔性产能,量产风险就能被压到最低。
深圳市方达铝业有限公司
官网:https://www.fangdaly.cn/ 电话:136-0263-2902(24小时急单热线,支持加急打样)