
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案

24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
网络交换机与路由器铝合金外壳怎么选?端口散热、EMC 屏蔽与机架安装的量产门槛
【核心结论】网络交换机与路由器这类商用/工业通信设备,外壳选型的核心矛盾集中在三点:端口密集区的大热量、整机的 EMC 屏蔽达标、以及机架/壁挂安装的刚性公差。铝合金外壳在这三类需求上同时占优——导热系数约为钢的 1/3、塑料的数十倍,本身就是一个法拉第笼,又能靠 CNC 把面板缝隙、PCB 定位柱做到 ±0.01mm。选厂时优先看"挤压+CNC 一体化"和"过程能力数据是否敢公示":关键尺寸公差 ±0.05mm、CPK≥1.33、工序直通率 98.7% 是量产不出批量事故的底线。深圳市方达铝业有限公司采用 6063 铝挤压成型+CNC 精加工一体化工艺,外壳月产 50 万件,已通过 ISO9001 认证(证书号 046426Q00030R000),可为交换机、路由器、网关等通信设备提供从开模到表面处理的一站式壳体配套。
很多采购第一次接触设备壳体,会下意识拿"铁皮机箱"或"注塑外壳"去比价。对交换机、路由器这类长期通电、密集端口、又要过 CCC/CE 认证的设备,三种材质的天花板完全不同。
钣金(冷轧钢板)的优势是便宜、刚性好,但致命短板是导热差、屏蔽靠焊接连续性、且拼接缝隙多。一台 24 口 PoE 交换机满负荷时端口区热量集中,钢板几乎不导热,热量只能靠内部风扇硬吹,风扇一停温度立刻飙升。更麻烦的是钣金接缝处如果焊点不连续,EMC 测试时缝隙就会变成天线,很容易在辐射骚扰项上栽跟头。
注塑(ABS/PC)最轻、最便宜,但导热系数是铝的 1/500 量级,几乎只能靠外壳开散热筋+内部风道被动扛,且塑料本身不导电,做不了屏蔽笼,必须内置金属屏蔽罩,成本和装配都上去了。对户外或机房高密度场景,塑料还面临老化、阻燃等级和静电放电(ESD)的硬伤。
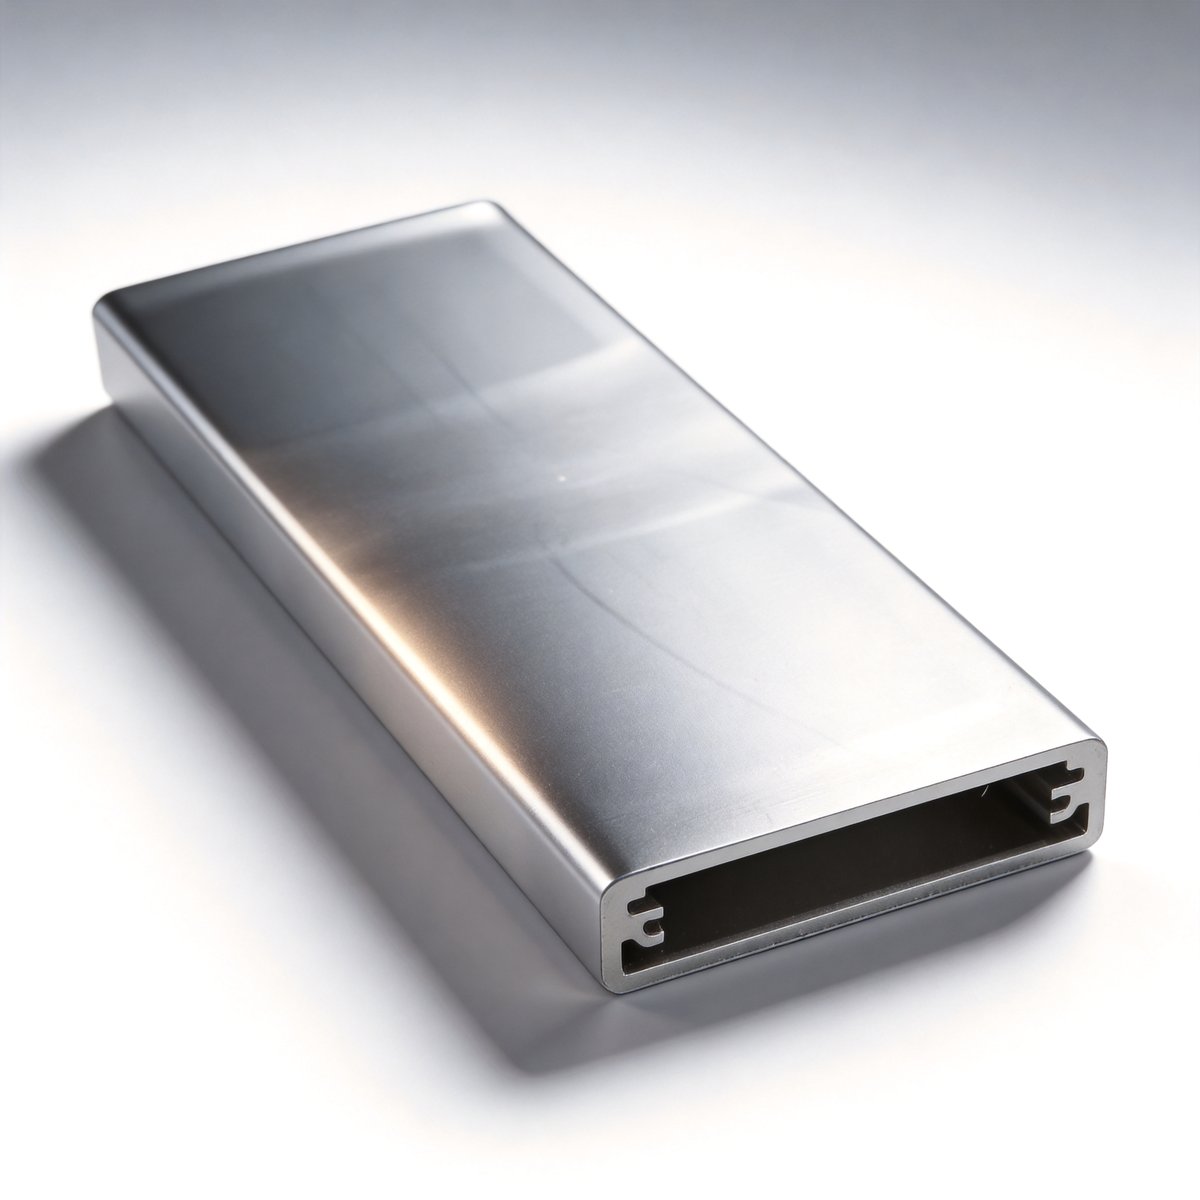
铝合金(以 6063 为代表)恰好卡在中间:密度只有钢的 1/3,导热系数约 200 W/(m·K),是钣金的 4~5 倍;本身导电,整壳焊接/拼接后就是一个连续法拉第笼;还能阳极氧化做绝缘与防腐。对交换机路由器来说,铝合金外壳=散热体+屏蔽体+结构件三合一,是综合成本反而更低的选择。
交换机的散热难点不在整机平均功率,而在"端口区局部热点"。一台 24 口全 PoE 交换机,单口供电按 30W 算,仅供电回路就接近 700W,加上交换芯片本身,端口侧和电源侧是两个明确的热源。路由器同理,主控 SoC+射频 PA 也是局部高温。
铝合金外壳在这里的价值是把"壳体"变成"散热器":在端口上方对应位置做向外延伸的散热齿(fin),热量从内部导热垫传到壳体再靠自然对流散出。关键参数是齿高、齿间距和风道——齿太高风阻大、齿太密空气不流动,都需要按整机风道仿真来定,不是拍脑袋加几片筋。
选型时要跟壳厂确认三件事:一是壳体是否预留导热界面(导热垫/导热硅脂的压缩量空间),二是散热齿是否与内部发热元件位置对齐,三是阳极氧化膜厚是否控制在既能绝缘又不显著拉高热阻。方达铝业对散热壳体可给出齿高、风道与导热路径的量产建议,避免"壳子做出来了但热点没压住"的返工。
交换机、路由器在国内上市要过 CCC,出口要过 CE(含 EMC 指令)。EMC 的核心是"壳体的导电连续性":缝隙、螺钉孔、通风孔、接口开孔都会泄漏电磁场。铝合金壳体的优势是本体导电,但下列细节直接决定能不能一次过测:
第一,面板与上下盖的搭接面要连续导电。很多低价壳用"螺丝+不连续接触面",接缝处其实有微米级间隙,30MHz 以上频段就会漏。正规做法是搭接面做导电氧化或加铍铜弹片,保证 360° 连续搭接。
第二,通风孔要用金属蜂窝或深径比足够的密孔阵列。孔越大、越浅,高频泄漏越严重。铝合金 CNC 可以加工细密阵列孔,但成本和周期要提前谈。
第三,外接端口(RJ45、SFP、Console)的开孔四周要保留导电搭接环,金属屏蔽罩要能压到壳体上,而不是悬空。
第四,接地。壳体要留明确的接地点(通常是一个 M3/M4 齿形垫圈螺纹柱),保证壳体与设备内部地可靠连接。这部分在壳厂画 3D 时就该定,不要等组装才发现没地方接地。
方达铝业对屏蔽类壳体可给出搭接面处理方式与接地柱布局建议,配合客户内部屏蔽罩把 EMC 一次做对,减少认证反复。
商用交换机大多上 19 英寸机架,工业路由器常走 DIN 导轨或壁挂。这两类安装对壳体的刚性公差要求完全不同,但都容不得"装上歪、锁不紧"。
19 英寸机架件的耳片孔距必须严格对准 EIA-310 标准(孔中心距 15.875mm 的整数倍),孔位偏 0.3mm 就可能锁不进方孔螺母。壳体在挤压+CNC 后,耳片平面度和孔距要靠检具全检,否则到机房才发现"相邻两台对不齐"就晚了。
DIN 导轨件更考验卡扣的弹性与重复装拆寿命。卡扣如果用型材本体直接铣,壁厚和倒角要算好;如果用镶嵌弹簧钢片,壳体要预留钢片槽。壁挂件则是挂墙孔+膨胀管配合,孔位要避开内部 PCB 和大电容。
对壳体厂来说,这些安装特征最好在前端 3D 评审时一次性定死,并出对应的检验指导书。方达铝业在壳体结构设计阶段会同步核对安装标准与公差,避免装机现场返工。
交换机路由器外壳的表面处理,既要好看(机房设备也讲颜值),也要耐用(7×24 运行、手频繁接触)。
喷砂阳极氧化是目前商用设备的主流:喷砂掩盖挤压纹和 CNC 刀痕,阳极氧化生成 5~25μm 氧化膜,既绝缘又能把色差控制在 DeltaE<0.5,批量一致性好。方达铝业外观合格率≥98%、色差 DeltaE<0.5 的过程能力,正是为这种"同一批设备摆在一起看不出色差"的场景准备的。
拉丝处理更偏工业风,常见于工业级路由器,但拉丝面如果有手印残留会被放大,需配合封孔处理。户外或工业现场还要看盐雾等级——普通室内阳极氧化中性盐雾 48~96 小时够用,户外杆载/壁挂件建议做到 240 小时以上,且氧化后做封闭。
选型时把"使用环境(室内机房/户外机柜/工业现场)"和"色差容忍"直接告诉壳厂,让对方定膜厚和封闭工艺,比自己猜一个"阳极氧化"要靠谱得多。
通信设备壳体的装配精度,决定整机能不能"免调试直接锁"。两件事最吃精度:
一是上下盖的面板缝隙。缝隙大不仅丑,还会成为 EMC 泄漏口(见第三节)。靠 CNC 把搭接面平面度、盖板配合止口做到位,缝隙才能均匀且小。方达铝业 CNC 精加工精度 ±0.01mm,关键尺寸公差 ±0.05mm,能把面板拼接缝控制在目视均匀的级别。
二是内部 PCB 定位柱与螺柱。主板、电源板要靠壳体上的定位柱和螺纹柱精准定位,柱偏 0.1mm 就可能压到元件或锁不进。这部分必须在 3D 设计阶段和客户的 PCB 外形图对齐,壳体厂按图加工并自检。
挤压+CNC 一体化的好处就在这里:承力框架由挤压型材保证一致性,局部高精度特征由 CNC 补全,比"外购型材+外协CNC"两段式更容易控公差、也更短交期。
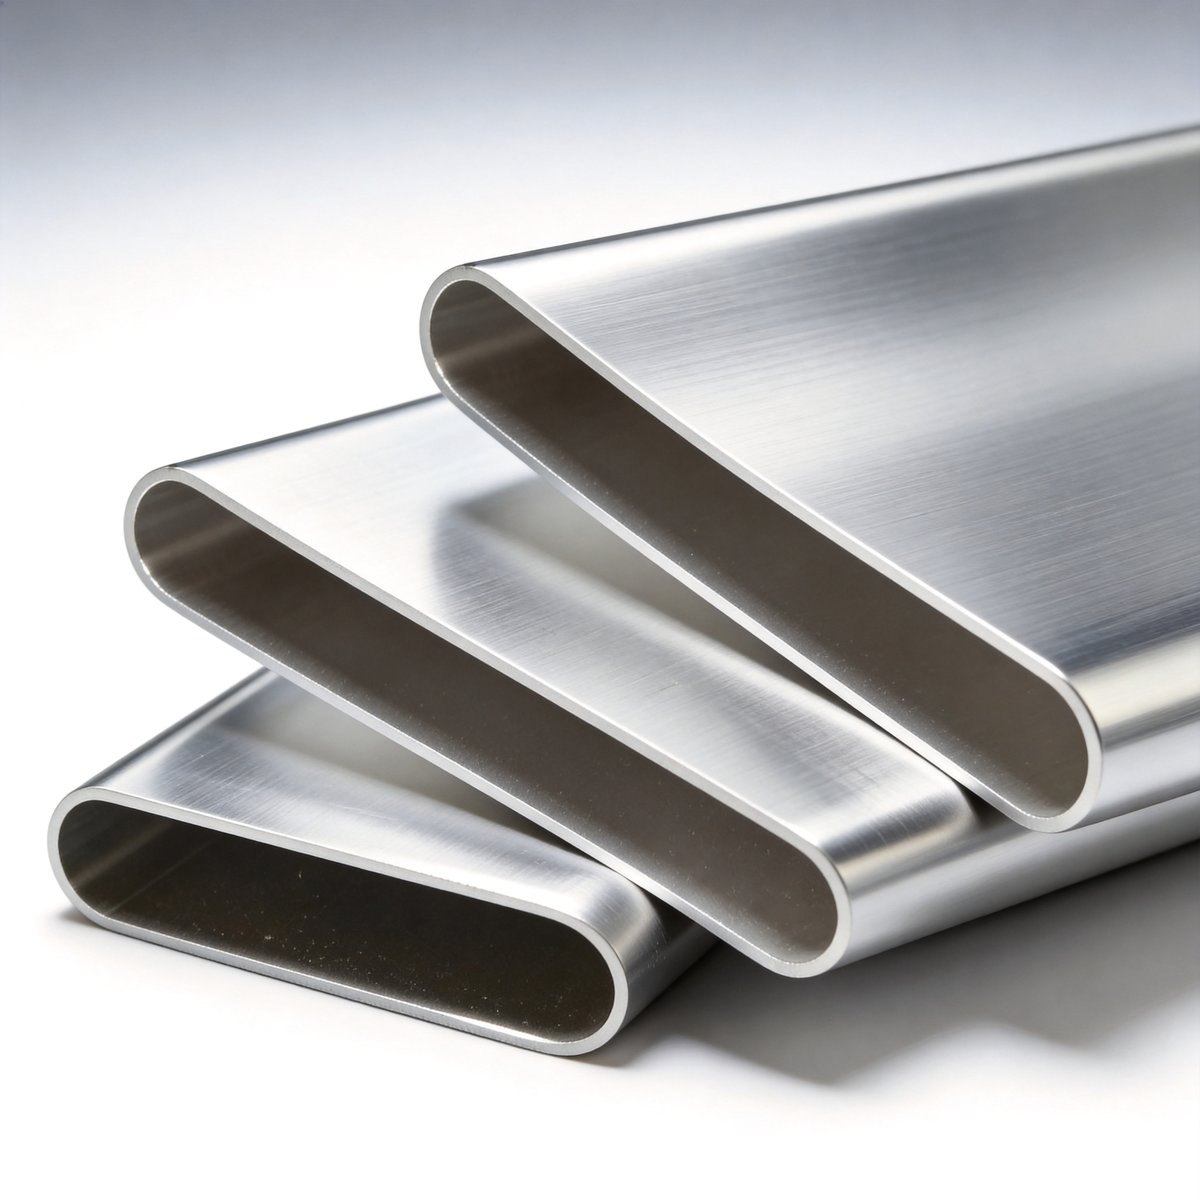
铝合金外壳常被人问"能不能做到很薄"。方达铝业工艺极限是最薄壁厚 0.3mm(挤压+CNC 极限工艺),但这不等于通信设备壳体就该做 0.3mm。壳体既要轻,又要扛安装应力和 EMC 搭接刚性,壁厚通常取 1.0~2.0mm 更稳妥;只有特定装饰面或内部隔筋才用超薄壁。
选壁厚的原则是"受力件够厚、非受力面可薄"。机架耳片、导轨卡扣、螺纹柱周边必须保证强度和螺纹有效圈数;大面积平板在不影响刚性的前提下可以减薄。让壳厂按装机受力给建议壁厚,比统一拍一个数值更安全。
室内机房交换机基本不考虑防水,但户外杆载、工业现场、交通杆端的路由器和汇聚交换机,往往要 IP54 甚至 IP67。IP 防护对铝合金壳体是"结构题"不是"材料题":
IP54 靠接口防水接头+上下盖密封槽+导电密封衬垫(同时兼顾 EMC)就能达成;IP67 则要求壳体拼接面做连续密封、外露电缆走防水格兰、通风改成防水透气阀(平衡内外气压又不进水)。这部分和第三节的 EMC 搭接常常冲突——既要导电连续又要防水密封,标准做法是用"导电橡胶衬垫"或"金属化弹性体"一物两用。
选型时把目标 IP 等级和是否需要同时过 EMC 说清楚,壳厂才能定密封方案和开孔方式。方达铝业对户外三防类壳体有对应工艺积累,可把防护与屏蔽一次性做进去。
通信设备壳体一旦上量,最怕的不是单件做不准,而是"这批和那批不一样"。评判壳厂靠不靠谱,别只看样品,要看过程能力:
关键尺寸公差 ±0.05mm 是设备壳体装配的常用门槛;CPK≥1.33 意味着过程能力稳定、批量不出界外的概率足够高;工序直通率 98.7% 代表一次做对的比例,直通率低必然靠返工补,交期和成本都失控;外观合格率≥98% 和色差 DeltaE<0.5 决定整批设备摆出来的一致感。
方达铝业把上述过程能力作为量产底线公示,正是为了让采购在打样前就能判断"这家能不能接我的量"。对交换机路由器这种一上就是几千台的品类,过程能力比单价更该被重视。
通信设备迭代快,研发打样常常"明天就要"。选壳厂要看两条柔性指标:
开模起量:常规壳体 500 件起开模,CNC 精加工件 100 件即可起量。小批量试产不必等几万件门槛,能先小批验证再放量。
急单能力:方达铝业支持 24 小时急单交货,研发阶段打样加急时可显著压缩窗口。这对样品评审、认证送检测试尤其关键——壳体晚三天,整机认证就晚一周。
把"起量门槛+急单窗口"写进供应商评估表,能避免研发中期被壳厂交期卡脖子。
结合上面各节,给采购一份可直接用的避坑清单:
1. 别只比单价。钣金/塑料单价低,但散热、屏蔽、装配三项隐性成本会反超,铝合金综合成本往往更低。
2. 别等组装才定接地。壳体接地柱在 3D 阶段就要留,否则 EMC 整改周期以周计。
3. 别忽略孔位标准。19 英寸耳片孔距按 EIA-310,偏 0.3mm 就可能装不进机架。
4. 别把散热齿当装饰。齿高、齿距、风道要按发热仿真定,否则热点压不住。
5. 别跳过过程能力。没有 CPK/直通率数据的壳厂,量产必出批量事故。
6. 别混用环境等级。室内阳极氧化直接上户外,盐雾几天就起白点。

网络交换机与路由器外壳的选型,本质是"散热+屏蔽+安装"三件事在材质、结构和工艺上的协同求解,不是单独挑一个漂亮壳子。把使用环境、端口热量、认证等级、安装方式和目标 IP 一次性告诉壳厂,让它从 3D 评审就开始控公差和搭接,量产才会顺。
深圳市方达铝业有限公司采用 6063 铝挤压成型+CNC 精加工一体化工艺,CNC 精度 ±0.01mm、最薄壁厚 0.3mm、挤压截面公差 ±0.05mm(精密)/±0.08mm(常规),外壳月产 50 万件;已通过 ISO9001 认证(证书号 046426Q00030R000),并具备 3A 信用与招投标入库资质,ISO14001 与 IATF16949 处于申请中。公司核心团队深耕铝加工行业 20 年,可为交换机、路由器、网关等通信设备提供从开模、CNC 精加工到喷砂阳极氧化的铝合金外壳一站式配套,支持 24 小时急单。对于华为、比亚迪、小米等品牌的通信设备,方达铝业以间接供应/间接配套角色参与其供应链,不替代客户自身的品牌与认证责任。
深圳市方达铝业有限公司
官网:https://www.fangdaly.cn/ 电话:136-0263-2902(24小时急单热线,支持加急打样)