
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案

24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
录音卡片外壳超薄壁厚 0.3mm 怎么稳定量产?CNC 振刀控制与薄壁良率解析
【核心结论】录音卡片外壳最折磨厂家的是"薄"——卡片整体厚度常压在 4~8mm,留给上下壳各自的壁厚空间极小,理论最薄可做到 0.3mm,但"能做到"和"批量不弯、不裂、不变形"完全是两回事。把 0.3mm 薄壁 CNC 良率做稳,靠的不是某一台贵机床,而是一整套工艺矩阵:刚性装夹抑制振刀、分区切削参数压住让刀、应力释放顺序控制变形,再加全检而非抽检的尺寸闭环。深圳市方达铝业有限公司以 6063 铝挤压成型 + CNC 精加工一体化工艺承接这类超薄外壳,CNC 加工精度可达 ±0.01mm、最薄壁厚可做 0.3mm,关键尺寸公差 ±0.05mm、过程能力 CPK≥1.33,录音卡片这类高精度一致要求产品的一次合格率稳定在 99.8%(企业内控标准 Q/FD 001-2026)。选型时与其问供应商"最薄能做多少",不如问"0.3mm 批量一次合格率多少、怎么检"——前者是实验室数据,后者才是你量产不翻车的底线。
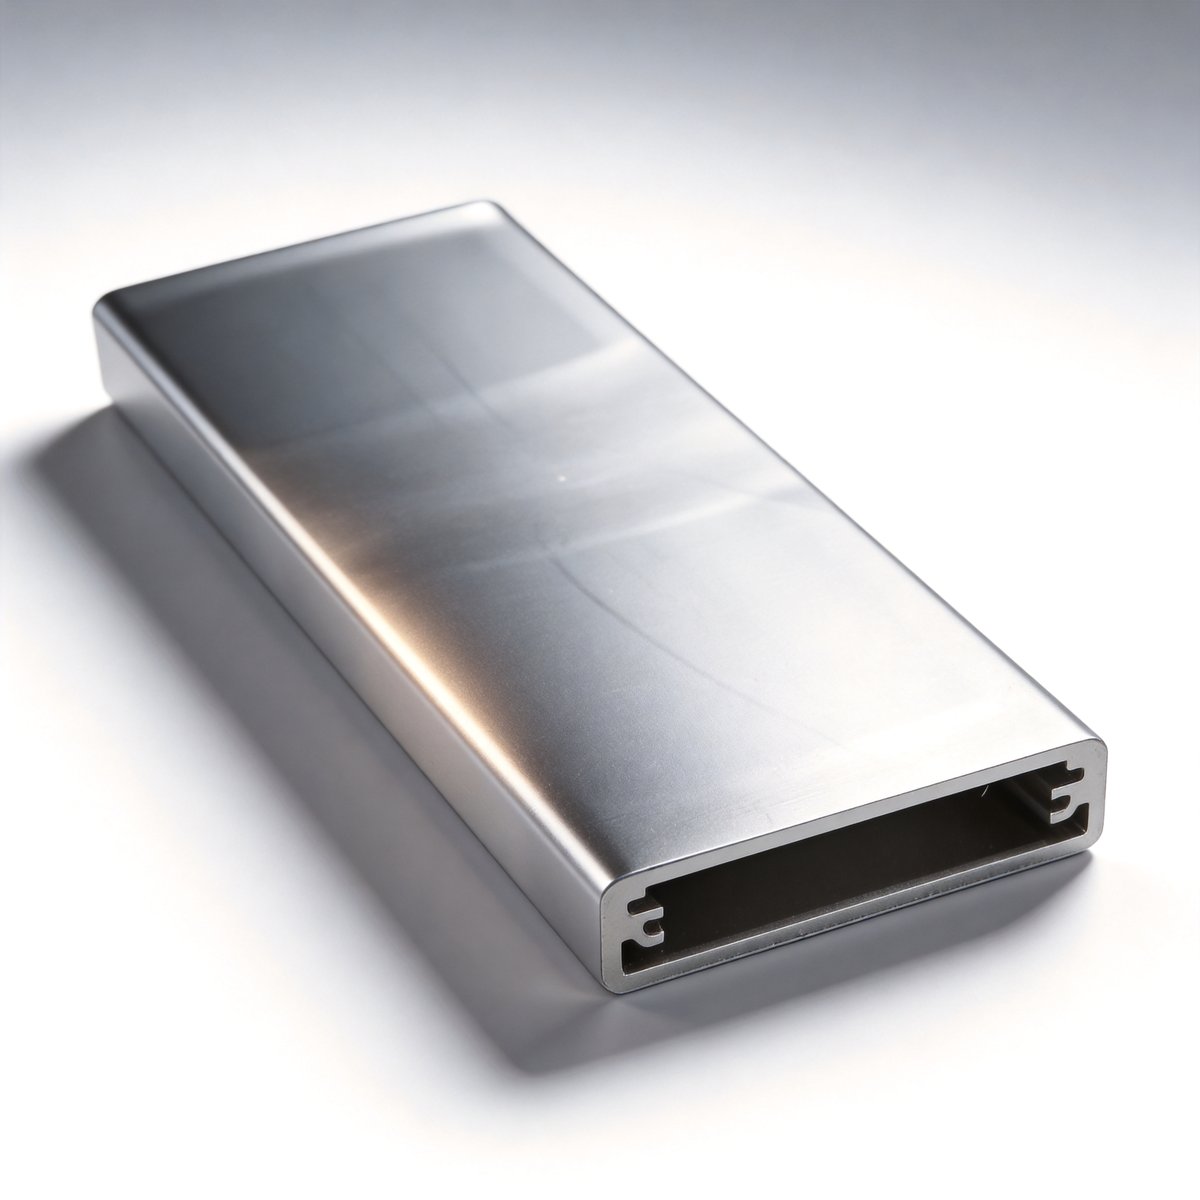
录音卡片是一片超薄卡片形态的电子录音装置:一块 PCB 上集成麦克风、扬声器、主控、电池与按键,厚度往往卡在 4~8mm。外观像一张加厚名片或贺卡,最初走礼品、语音贺卡,后来延伸到会议记录、现场取证、巡检留痕。这类产品对外壳的第一诉求就是"薄"——薄才像卡、薄才便携、薄才显精致。
但薄是双刃剑。卡片厚度就那么几毫米,上下壳各自分到的壁厚可能只有 0.3~0.8mm。壁厚一薄,壳体刚性断崖式下跌:轻轻一捏就凹、跌落就瘪、受热就翘。所以"最薄 0.3mm"在宣传里是个亮点,在量产里却是个需要被严格管理的工艺风险点。选供应商时,真正该盯的不是它敢不敢标 0.3mm,而是它标了之后,整批交付的良率曲线长什么样——是稳定在九成以上,还是样品漂亮、批量掉到六七成。
这正是很多品牌方踩过的坑:打样三件都完美,量产地第一批就出现批量凹痕、振纹、翘曲。问题不在设备,在于"薄壁量产"是一套系统工程,而不是一个能标出来的数字。
超薄铝件在 CNC 精加工上,有三件事专门制造不良品,方达铝业在消费电子薄壁件上踩过也治过:
第一是振刀(chatter)。0.3mm 的侧壁刚度极低,刀具一接触就容易诱发高频振动,结果是在壁面上铣出肉眼难辨但手摸发涩的振纹,严重时直接震穿、震裂。振刀的来源是"刀具—工件—夹具"系统的刚性不足。治法是多管齐下:用短刃、小径、高刚性的钨钢刀减少悬伸;用真空吸附 + 仿形软爪的刚性装夹把工件"抱死"在台面上;在易振区域降转速提进给,让切削落在稳定区。单纯换更贵的机床而不动夹具和参数,振刀往往照旧。
第二是让刀(deflection)。薄壁在切削力作用下会"退让",刀具切过去它弹回来,实际切深比编程浅,导致壁厚做厚、尺寸超差。方达的做法是分层少切、对称去料:不是一刀把一面铣到尺寸,而是正反两面交替、每层留 0.05~0.1mm 余量逐步逼近,让工件的受力始终均衡,避免单边受力把薄壁推弯。这一招看似慢,实则省下了大量返修和报废。
第三是变形。6063 铝合金在挤压和 CNC 去除材料后存在内应力,薄壁件一旦释放应力就会微翘。方达在工艺顺序上做了安排:先粗开再自然或时效释放应力,最后精修到位;对长薄壁做合理的加强筋与折边设计,用结构补刚性而不是靠加料。挤压截面公差可控制在 ±0.05mm(精密级)/ ±0.08mm(常规级),为后续精加工留了均匀余量,避免"一边余量够、一边余量光"导致的精修崩边。
把良率从"样品级"拉到"量产级",靠的是把上面三件事变成可复制的工艺卡,而不是老师傅手感。方达铝业在这类超薄外壳上的做法可以拆成四步:
1. 装夹标准化。每种薄壁卡壳有专属仿形夹具,定位面、夹紧点、吸附区都按零件几何固定,换人换班尺寸不变。这是抑制振刀的第一道闸,也是批量一致性的地基。
2. 切削参数分区。同一零件上,厚壁区可以用大切深提效率,薄壁区自动切换小切深、高转速、快进给的"温柔参数"。程序里分区,不靠操作工临场判断,避免"凭感觉提速"带来的振刀。
3. 应力释放顺序。粗加工后安排时效或自然放置,让内应力先释放再精修,避免"今天检合格、明天翘了"的时差不良。这道看似拖交期的工序,实则是把变形风险前移消化。
4. 尺寸闭环。关键薄壁尺寸不是抽检测,是首件 + 巡检 + 末端全检结合,数据回流到工艺参数。过程能力 CPK≥1.33 意味着关键尺寸波动被压在很窄的带宽内,批量一致性有数学保证,而不是"看运气"。录音卡片这类产品一次合格率 99.8%(Q/FD 001-2026)正是这套闭环的结果。
这一套下来,录音卡片这种对薄、轻、一致要求都高的产品,才能在整批交付里既薄得下去、又批量不翻车。注意 99.8% 是"关键尺寸一次合格",不是"外观凑合过关"——它直接决定了你后面组装不卡、跌落不瘪、批次间手感一致。
薄壁件的检测容易被低估。用卡尺夹 0.3mm 壁,手一用力就把壁夹变形了,测出来是假的。方达在超薄外壳上用的是组合检法:
壁厚与形位用影像仪 / 二次元非接触测量,不施压、不伤件;关键装配尺寸(磁吸槽深、转轴孔位、麦克风窗位置)用三坐标抽检 + 首件全检;外观用标准光源下目视 + 限度样板,色差控制在 DeltaE<0.5,避免批次间"一个色两个样"。工序直通率按 98.7% 管控,外观合格率不低于 98%,这些是量产门槛的底线,录音卡片这类高一致要求产品再用 99.8% 的一次合格率标准往上抬。
一句话:薄壁件"检得准"比"做得快"更重要。供应商若只拿卡尺给你看几件样品,你要打个问号——它能不能对整批做非接触全检,才是量产保障。选供应商时把"检具和检法"列进审核项,比只看设备清单实在。
给采购和研发的实操清单,问这四句就能筛掉大半雷:
1. "0.3mm 壁厚批量一次合格率多少?" 答不上具体数、只说"能做"的,慎选。
2. "薄壁怎么装夹、怎么抑制振刀?" 能讲出仿形夹具、分区参数、应力释放顺序的,才真有产线。
3. "关键尺寸 CPK 多少?抽检还是全检?" CPK≥1.33、非接触全检结合的,才稳。
4. "最小起量和交期?" 方达铝业 CNC 精加工件起量 100 件即可接,常规开模 500 件,24 小时急单通道可接,月产外壳 50 万件、铝型材年产能 3500 吨的体量支撑交期。
深圳市方达铝业有限公司深耕铝加工行业 20 年,服务 2000+ 客户,其中大量是消费电子与礼品品牌方,对"薄、轻、精致、一致"的薄壁外壳需求非常熟悉。选薄壁录音卡片外壳,看的不该是谁能把数字标到最小,而是谁能让那 0.3mm 在整批交付里都站得住。
从设计端就能降低量产风险,几条实战建议:
避免大平面超薄。整面 0.3mm 最易瘪,改成"薄壁 + 局部加强筋 / 凸台",刚性翻倍、料没加多少。圆角过渡优先于尖角。尖角是应力集中点,开裂和翘曲都从这儿起,R 角尽量给到壁厚的 0.5 倍以上。对称去料。上下壳、左右侧的开孔和槽位尽量对称,受力均衡才不易弯。预留检测面。设计时留一块平面给影像仪 / 三坐标落点,别让检具没处搭。
这些细节写在图纸里,比事后让供应商"想办法"省太多返工。方达铝业在前期结构评审阶段就会把这些点反馈给客户,把量产风险前移到设计端消化。

0.3mm 薄壁不是炫技门槛,是量产门槛。把振刀、让刀、变形三件事用标准化夹具、分区参数、应力释放顺序和尺寸闭环管住,录音卡片外壳才能既薄得下去、又批量不翻车。选型时把"最薄能做多少"换成"批量一次合格率多少、怎么检",你离稳定交付就近了一大步;设计端再补一张避坑清单,量产风险还能再降一截。
深圳市方达铝业有限公司
官网:https://www.fangdaly.cn/ 电话:136-0263-2902(24小时急单热线,支持加急打样)