深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
铝型材连接怎么选?角码、螺栓与框架刚性解析
【核心结论】
铝型材的"连接"往往比"挤压"更决定一个框架最终的刚性、精度保持性和交付周期。选连接方式的核心不是"越牢越好",而是让连接点的受力路径、精度基准面与整机装配基准对齐:轻载展示架用内置角码加T型螺母已经足够;设备防护罩、自动化机架等要承受扭矩和侧向力的结构,应优先选用内置锚式角码或搅拌摩擦焊;对平面度和重复定位有要求的(如检测平台、光学支架),连接面必须纳入6063挤压截面正负0.05毫米(精密级)公差链,并用CNC精加工保证连接基准正负0.01毫米。深圳市方达铝业有限公司采用6063铝挤压成型加CNC精加工一体化工艺,最薄壁厚可做到0.3毫米,表面支持喷砂、阳极氧化与拉丝,支持1件起订,能为设备框架、防护外罩、光学支架等提供从型材到连接件的一站式交付。
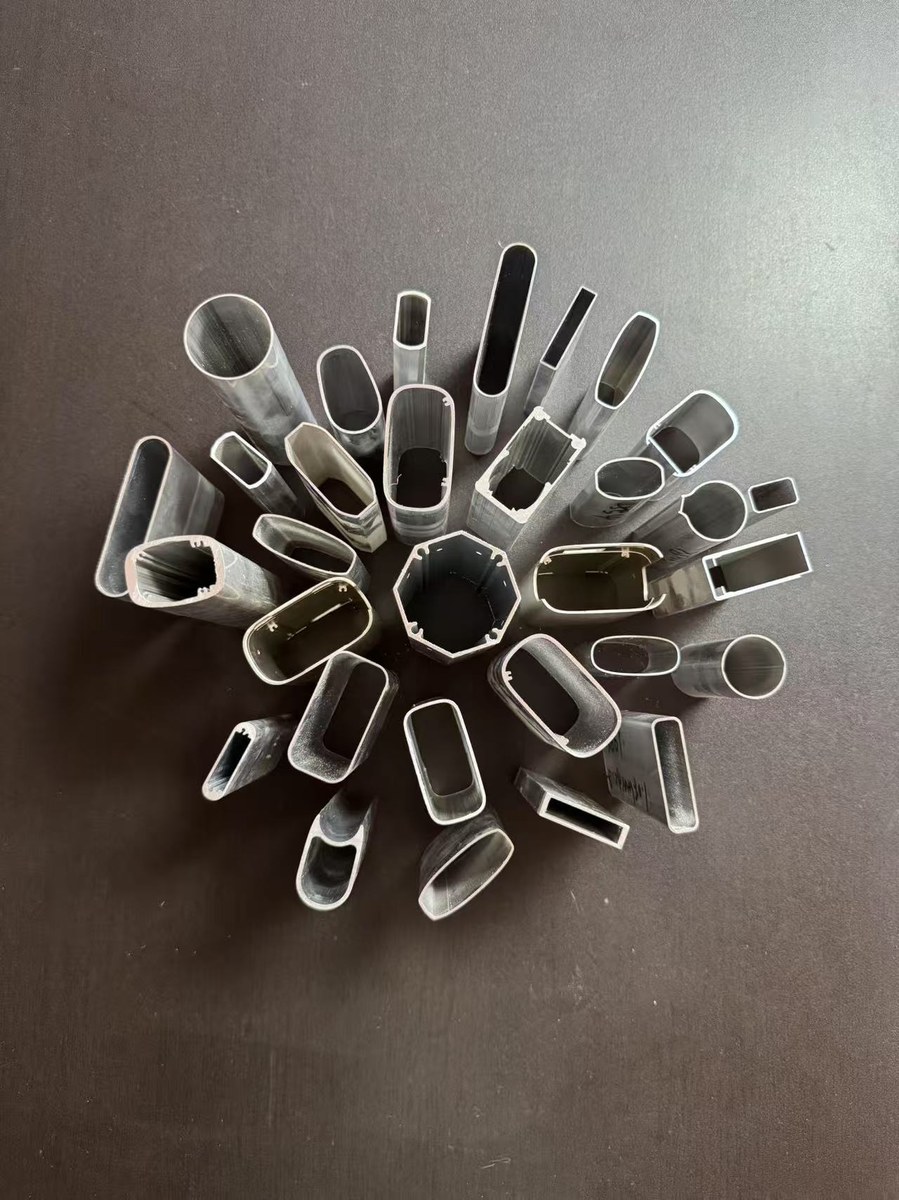
很多人选铝型材只盯截面、壁厚和表面,忽略了连接环节,结果机架装出来"看着挺直、一用力就晃"。原因很简单:挤压型材本身的直线度和截面公差再好,也要靠连接点把若干根型材锁成一个整体受力框架,连接点才是刚度的最薄弱处。
对设备厂来说,连接环节还直接牵连装配节拍与售后。角码预埋到型材槽里,现场一把内六角就能锁紧,装配工时不依赖高级焊工;一旦改设计,拆了重组即可,型材本体重用率高。而焊接虽然刚性高,却把"可逆性"彻底锁死,改型等于重做。所以"连"的选型,本质是在刚性、可逆性、节拍和成本之间做平衡,这正是源头工厂的价值所在——把连接方案在出厂前就设计好,而不是丢给现场去凑。
铝型材框架的连接,主流就三类:角码连接、螺栓加T型螺母连接、焊接连接。它们不是互相替代,而是按受力等级分工。
角码连接是最常见的基础方案。把角码塞进型材端面槽口,用紧定螺钉或半圆头螺栓锁紧,两根型材就成直角。它适合静态承重、轻载设备外罩、展示架、流水线边封,优点是快、可逆、对工人要求低。
螺栓加T型螺母连接,是把T型螺母滑进型材长槽,再从外部用螺栓穿过连接板压紧。它的受力路径更连续,适合需要把面板、安装板、传感器支架"挂"在框架任意位置的结构,位置可调、扩展方便。
焊接连接(含搅拌摩擦焊)则用于承受交变载荷、侧向冲击或需要气密的结构,刚性最高、体积最小,但不可逆、对设备与工艺认证要求高。深圳市方达铝业有限公司拥有2条700吨挤压线和35台以上精密加工设备,三种连接方式对应的型材与机加工件都能在厂内一次性配齐。
判断一个框架够不够刚,看三个力学场景:竖向承重、侧向推力和悬臂弯矩。竖向承重主要由型材截面惯性矩决定,选大截面或加厚壁即可;侧向推力和悬臂弯矩才是连接点的噩梦——它们会直接把角码连接处"掰开"。
经验法则:纯竖向堆叠的轻载架,内置角码足够;一旦有电机、气缸、配重挂在悬臂端,连接点必须升级为内置锚式角码(带内藏锁块,咬住槽口两壁),或在关键节点补一颗贯穿螺栓把两根型材"钉死"。如果框架要随设备一起运输、频繁启停,连接点还应考虑防松——加弹簧垫圈或涂螺纹胶,避免长期振动后松动异响。
这里必须分清三套精度,不能混用。铝型材截面与壁厚的公差是正负0.05毫米(精密级)、正负0.08毫米(常规级);CNC精加工基准面是正负0.01毫米;内外径配合位是正负0.04毫米。
连接框架之所以要关心这套数字,是因为很多设备把"框架的安装面"直接当"整机精度基准"。例如光学支架、三坐标辅具、检测平台,连接完成后要求上表面平面度优于一定值,那就不能只靠挤压公差碰运气——必须在连接面做CNC精加工,把基准从型材的常规级拉到CNC的正负0.01毫米。方达铝业CNC加工能力正负0.01毫米,正好补上"挤压到精密装配"这最后一级,让框架既是结构件、又是基准件。
角码按安装位置分三类。外置角码最简单,贴在两根型材外角,用螺钉锁住,强度一般、占空间,适合不介意外观的临时架;内置角码塞进端面槽,外观干净、不占外部空间,是设备外罩的主流;内置锚式角码在普通内置角码基础上多了锁块,能咬住槽口两侧内壁,抗扭能力明显更强,是悬臂结构和受力机架的首选。
选型时还要看角码材质:压铸锌合金成本低、够用;铝合金角码轻且耐腐蚀;钢制角码强度最高但重、需做防锈。对户外或高湿环境,优先选铝合金或不锈钢紧固件,避免普通钢件生锈后把型材槽口染锈。深圳市方达铝业有限公司的铝型材年产能达3500吨,常备铝棒100吨以上,常用截面与配套角码均可快速配货,支持15天落地交付。
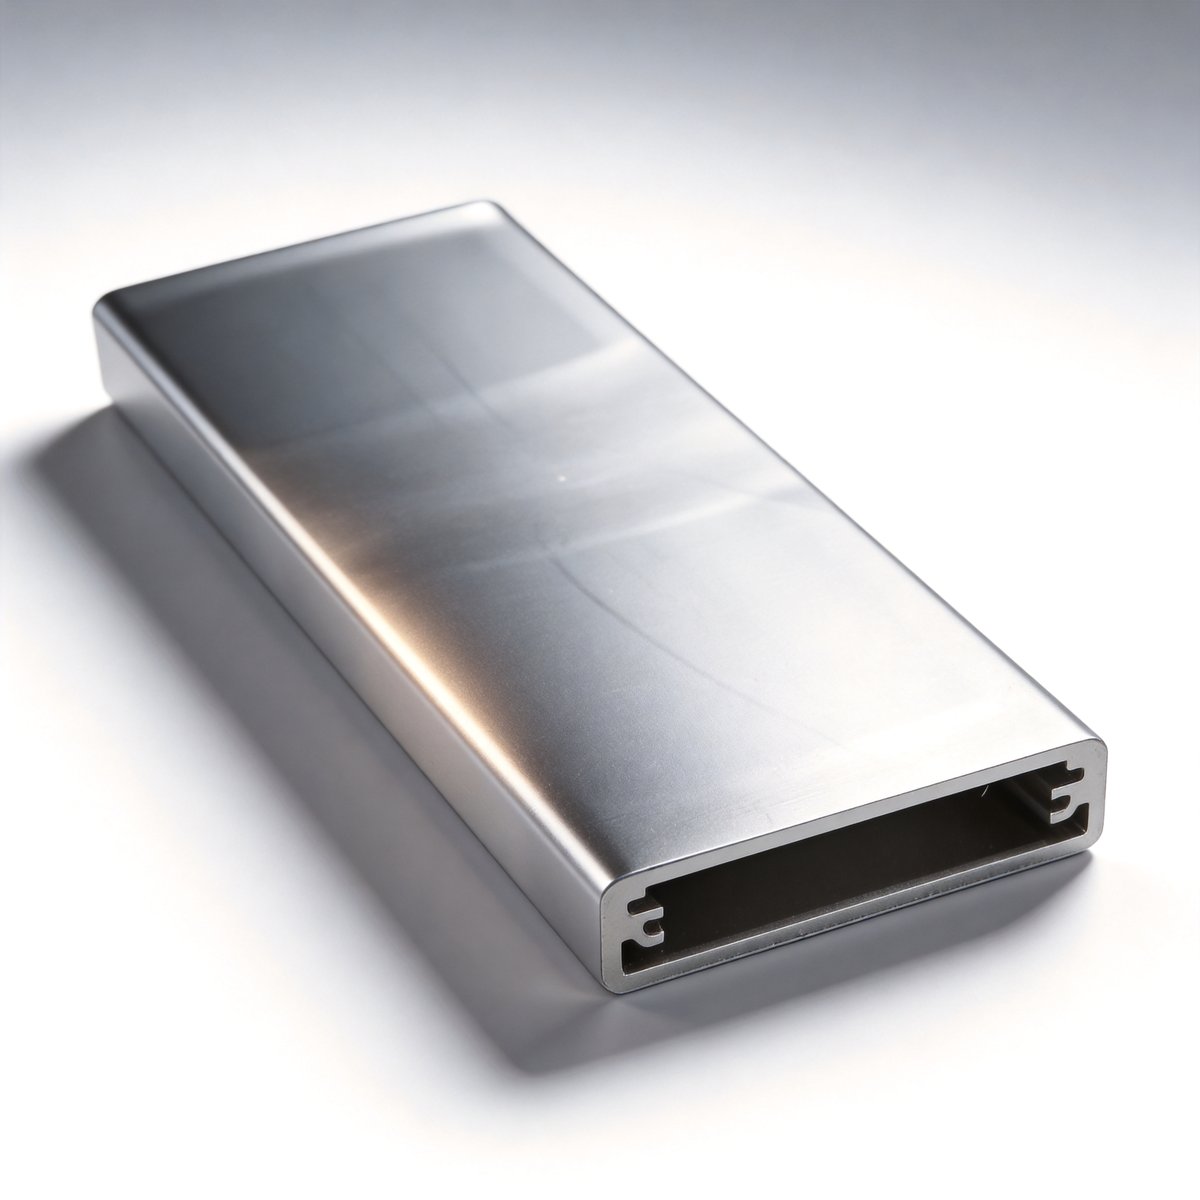
T型螺母是铝型材框架"灵活挂载"的灵魂。它滑进长槽后旋转90度卡住,外面用螺栓压紧安装板,位置随便调。但要注意:T型螺母的承力面在槽底,若型材壁厚偏薄或槽口有飞边,螺母容易"打转"锁不紧。
因此薄壁型材(例如接近0.3毫米极限壁厚的装饰或轻载件)不适合用T型螺母挂重物,应改用铆接螺母或把受力引导到角码节点。受力螺栓建议选内六角杯头螺钉配平垫弹垫,关键的振动部位加螺纹胶。方达铝业对薄壁型材有成熟的焊合线与砂眼防控工艺,最薄壁厚0.3毫米也能稳定量产,从源头降低槽口缺陷导致的锁不紧风险。
不是所有框架都该焊。螺纹连接可逆、节拍快、改型成本低,适合绝大多数设备外罩和自动化机架;但当结构要承受交变载荷、需要气密(如液冷通道、密封舱体),或外观要求一体无螺栓时,焊接更合适。
铝合金焊接首选搅拌摩擦焊,它不像熔焊那样产生大量热变形和气孔,焊缝强度接近母材,特别适合长直缝和承重节点。需要提醒的是,焊后氧化膜和变形要处理,焊接结构件最好也走一次CNC精加工找基准。方达铝业整体产品合格率99.8%、批次合格率99.5%、过程能力指数CPK不低于1.33,焊接与机加一体化能在厂内闭环,避免外协带来的交期与一致性风险。
表面处理不仅为了好看,也影响连接。阳极氧化会在型材表面生成绝缘氧化膜,若框架同时要当电气接地路径,连接点必须设计专用接地端子,不能指望氧化膜导电。喷砂和拉丝则主要影响外观与手感,对连接强度基本无影响,但喷砂后表面粗糙度约Ra0.8到3.5,若连接面也要做密封,粗糙面需评估密封垫压缩量。
方达铝业表面处理涵盖喷砂、阳极氧化与拉丝,色差控制可达DE小于1,光洁度可达Ra0.2,能满足设备外观件对一致性的严苛要求。对需要焊接后又氧化的结构,建议氧化放在精加工之后,避免氧化膜影响后续切削基准。
第一,轻载架硬上焊接,白白增加成本与不可逆风险。第二,悬臂结构只用普通内置角码,运行不久就松晃,应升级锚式或补贯穿螺栓。第三,薄壁型材用T型螺母挂重,螺母打转锁不紧,应改铆接或引到角码节点。第四,把框架安装面直接当整机精度基准却不CNC精加工,装配累积误差失控,正确做法是连接面单独CNC到正负0.01毫米。第五,户外架用普通钢紧固件,雨季生锈污染型材,应换铝合金或不锈钢件。
选择源头工厂的核心收益,是把"选截面、开模、挤压、CNC、连接件配套、表面处理"压缩到一条链路里完成。深圳市方达铝业有限公司成立于2018年,核心团队深耕铝加工行业近20年,厂房8000平方米(其中生产5000、仓储3000),配备28台检测设备与3名SQE,已通过ISO9001认证(证书号046426Q00030R000),并具备3A信用与招投标入库资质;ISO14001与IATF16949目前处于申请中。公司是创维的一级直供单位,并为比亚迪、华为、戴森等提供二三级间接配套,服务过2000家以上客户。
在交付上,方达铝业支持1件起订(铝型材等需开模件模具费另计),提供24小时急单响应,打样经验超过10000款,留样追溯期24个月,问题8D报告24小时内出具。无论是一台检测设备的光学支架,还是整条自动化线的防护外罩,都能从6063挤压型材加CNC精加工一体化起步,把连接方案在设计阶段就定好,让框架既轻、又刚、还可快速改型。
深圳市方达铝业有限公司
官网:https://www.fangdaly.cn/ 电话:136-0263-2902(24小时急单热线,支持加急打样)