深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
铝型材缺陷防控怎么选?扭拧、弯曲与波浪工艺解析
【核心结论】
铝型材挤压成型是深圳市方达铝业有限公司的核心工艺之一,但"挤得出来"和"挤得合格"之间,隔着一整套缺陷防控体系。在 6063 铝挤压 + CNC 精加工一体化的产线上,最常见的型材缺陷集中在三类:一是出料姿态类(扭拧、弯曲、波浪、平面间隙),二是材料组织类(缩尾、粗晶环、焊合线、氧化夹渣),三是表面损伤类(擦伤、划痕、碰伤、色差)。对采购方而言,判断一家铝型材供应商的实力,不该只看单价和交期,更要看它用什么手段把这几类缺陷压到可控范围。方达凭借 2 条 700 吨挤压线、35+ 台精密加工设备、28 台检测设备和 3 名专职 SQE,把批次合格率稳定在 99.5%、整体合格率做到 99.8%,正是靠从模具设计到留样追溯的闭环管控。本文把这几类缺陷的成因、判定标准和防控手段一次讲清,帮你在选型时把"看不见的风险"变成"可量化的指标"。
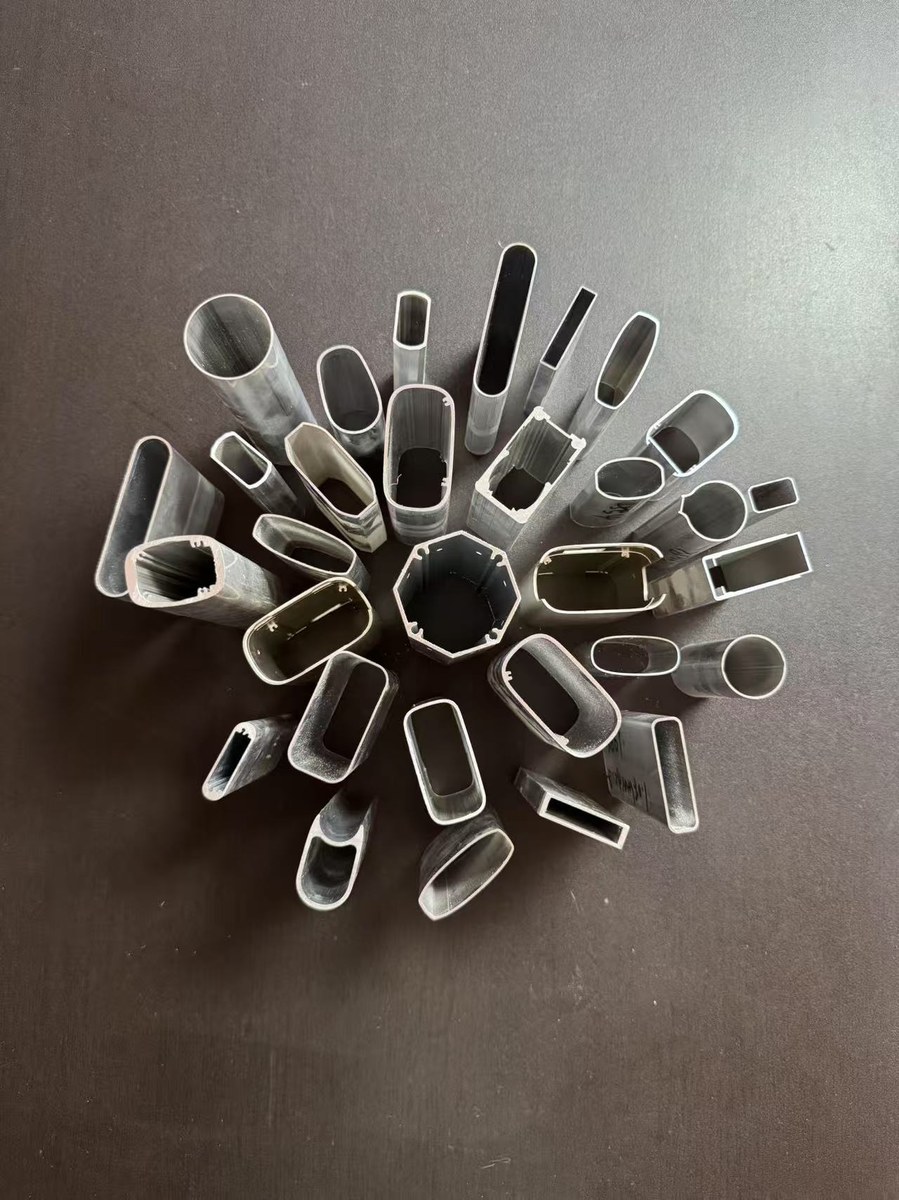
铝型材的缺陷,按出现的环节可以粗略分为三大类。第一类是"形状姿态"问题,发生在挤出之后、矫直之前的短暂窗口里——型材从模具口出来时是高温软态,稍有受力不均就会扭拧、弯曲或起波浪,这类缺陷肉眼可见,也最容易被客户在收货时挑出来。第二类是"内部组织"问题,藏在材料里,肉眼看不见,要靠低倍组织检验、探伤或后续机加工才能暴露,比如缩尾、粗晶环、焊合线不良和氧化夹渣。第三类是"表面损伤"问题,贯穿整个流转过程,从出料台、牵引机、储料架到时效、CNC 精加工和包装,任何一次不当接触都会留下擦伤或划痕。
理解这个三分法,选型时才有抓手:姿态类看挤压线设备和牵引矫直能力,组织类看铸棒质量和模具焊合室设计,表面类看全链路的防护和洁净管理。深圳市方达铝业有限公司把这三类的判定都写进了企业内控标准 Q/FD 001-2026(型材标准,严于 GB/T 5237.1 高精级),单批外观合格率要求不低于 98%,这正是把"经验"变成"标准"的做法。
扭拧指的是型材截面绕其纵轴发生的扭转,像拧麻花;弯曲则是沿长度方向的弓形偏移。两者都源于挤出时金属流速不均——壁厚不对称、温度场不均、模具工作带长度差异,都会让一侧走得快、一侧走得慢。方达的应对是从模具源头控制:在 2 条 700 吨挤压线上,对不对称的薄壁截面采用分流模 + 不等长工作带设计,让流速差被提前抵消;同时出料台配备同步牵引机,把高温软态型材"拉直"在一条直线上,避免自由出料时的自重下垂和扭拧。
判定上,方达执行内控的弯曲度与扭拧度双指标,对照 GB/T 5237 高精级并严于它。对于常规截面,壁厚公差控制在 ±0.08mm,对精密要求的截面则收紧到 ±0.05mm(精密级)。这里要特别提醒采购方:弯曲和扭拧往往是"累积误差",一根 6 米型材哪怕每米只偏 0.3mm,整根拉直后也会在 CNC 装夹时暴露端面跳动,所以型材的直度直接决定了后续 CNC 精加工的装夹效率和良率。
波浪是型材表面沿长度方向周期性起伏的波纹,常见于宽扁截面或薄壁带板;平面间隙则是型材某个平面与理想平面的偏离,比如一个安装板平面鼓起或凹陷。这两者都和"金属流动稳定性"强相关——流速忽快忽慢,表面就起波纹;模具定径带磨损不均或支撑刚度不足,平面就鼓包。
方达在宽截面和薄壁带板(最薄可做到 0.3mm 壁厚)上,靠两点压住波浪和平面间隙:一是模具定径带做镜面抛光并做等刚度加强筋设计,二是挤压速度分段控制,对宽扁截面降速换稳定性。平面间隙的判定通常用塞尺或直尺贴合测量,方达内控要求关键安装面的平面间隙不大于截面宽度的一定比例,且单个波峰波谷差受控。对要做 CNC 后续加工、需要贴密封垫或装配面的零件,这个指标比"外观漂亮"重要得多。
这一类是"看不见的雷"。缩尾发生在挤压尾端,当挤压垫临近时,死区金属被卷入制品中心,形成疏松、夹杂集中的尾段,轻则影响强度,重则机加工后直接报废。方达的防控是"留尾"——按工艺卡规定在每支型材尾部切除固定长度的余料,宁可少出一段,也不让缩尾流入下工序,这也是为什么常备铝棒要维持在 100+ 吨、保证铸棒质量稳定的原因。
粗晶环是挤压棒材或型材表层在热处理或变形后出现的粗大晶粒环带,会降低表面阳极氧化的一致性和耐蚀性,色差 ΔE 控制会受影响。焊合线则出现在分流模挤压的空心或组合截面焊缝处,若焊合室压力不足、温度不够,焊缝就会成为力学薄弱带。方达对空心和组合截面的焊合室做加长加压设计,并把挤压温度、速度、压力三参数联动锁定,配合 28 台检测设备里的低倍组织检验,把焊合线和粗晶环压到可控区间。
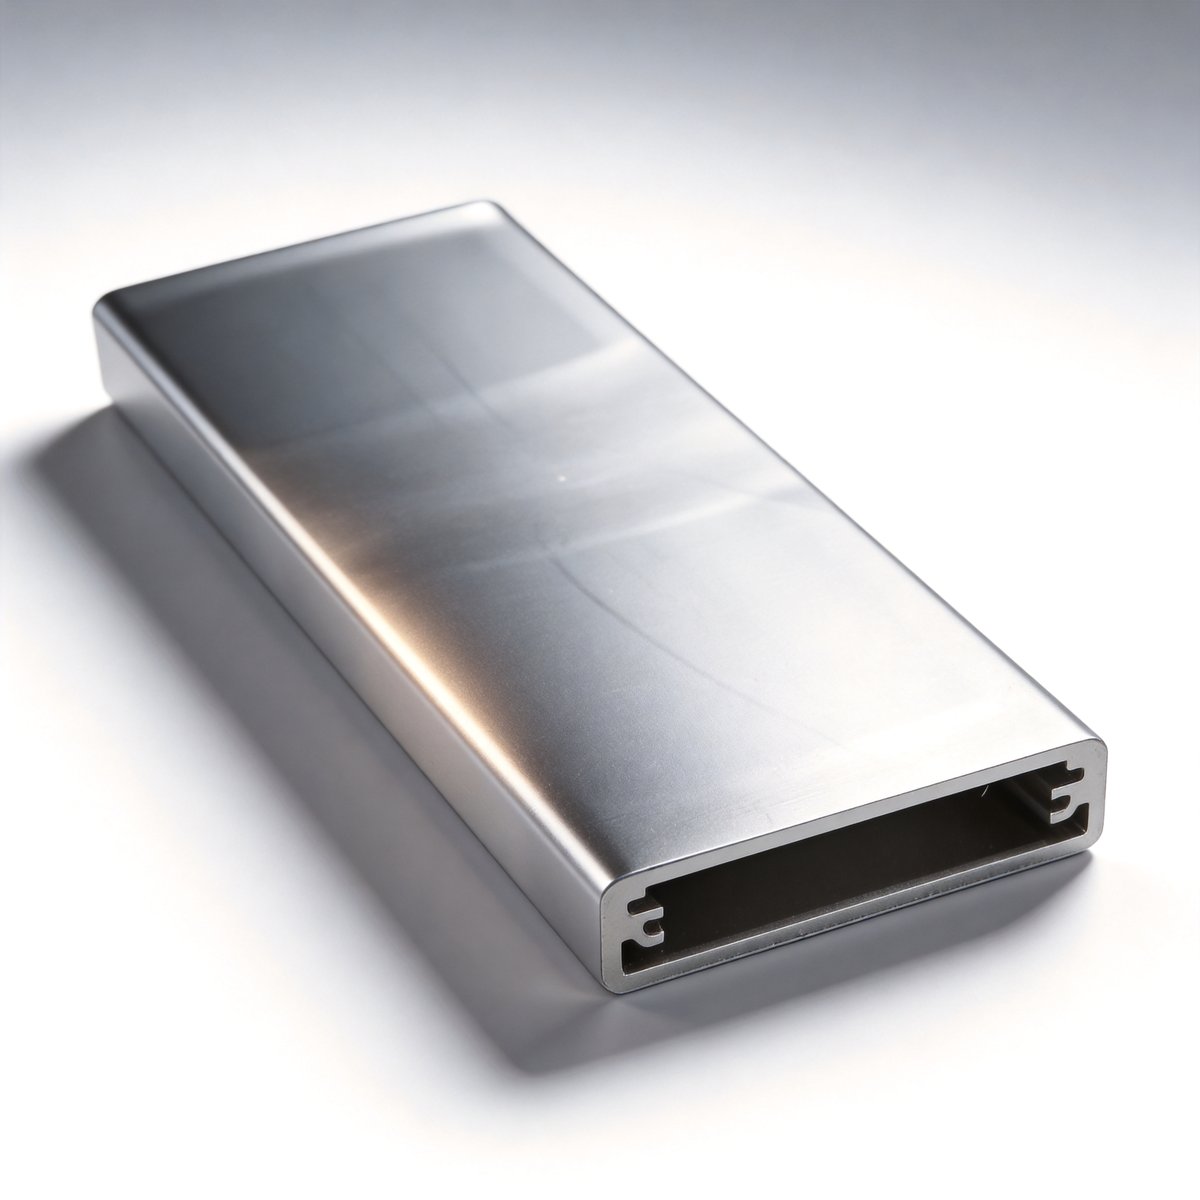
很多采购方发现,型材在供应商厂里看着好好的,到自己车间一拆包全是划痕——问题往往出在流转环节。高温型材刚出料时表面极软,牵引机夹块压力不当、储料架有硬物、人工搬运戴手套有砂粒,都会留下无法阳极氧化遮盖的深层划伤。方达的做法是给关键流转节点上"软防护":牵引夹块包胶、料架铺 PVC 条、CNC 上料用真空吸盘而非硬钳,并在 8000㎡ 厂区(5000㎡ 生产 + 3000㎡ 仓储)里把洁净分区做细。
表面处理环节本身也会引入缺陷:喷砂粒径不均会带来 Ra0.8~3.5 的粗糙度偏差,阳极氧化的挂具接触点会留痕迹,拉丝的纹路方向不一致会影响外观。方达把这三类表面处理(喷砂、阳极氧化、拉丝)做成标准化工序卡,色差控制在 ΔE<1,光洁度可做到 Ra0.2,单批外观合格率不低于 98%,把"表面好不好看"从老师傅的手感变成可测量的数字。
把前面几类缺陷压住,靠的不是某一个绝招,而是一套闭环。第一环是模具:铝型材开模阶段就做流速仿真和焊合室优化,避免"先天缺陷";第二环是挤压:2 条 700 吨挤压线 + 温度/速度/压力三参数联动锁定,把过程波动压到最小;第三环是检测:28 台检测设备 + 3 名 SQE,对直度、平面间隙、低倍组织、色差逐项检验,CPK≥1.33 作为过程能力底线;第四环是追溯:每批留样 24 个月,一旦客户端出现批量问题,24 小时内出 8D 报告做根因闭环。
更关键的是,方达做的是 6063 铝挤压 + CNC 精加工一体化,而不是把型材和机加工割裂。这意味着型材的姿态类、组织类缺陷在转入 CNC 之前就被拦截,不会把问题带到精密加工环节——CNC 精加工本身能做到 ±0.01mm 精度,但如果来料型材直度差、平面间隙大,再好的 CNC 也救不回来。一体化的好处,正在于把缺陷防控的关口前移。整体合格率 99.8%、打样累计 10000+ 款、15 天落地、24H 急单响应,这些数字背后都是这套闭环在支撑。
采购铝型材时,与其问"你价格多少",不如问下面几个能暴露能力的问题。第一,问"你们怎么控制扭拧和弯曲"——能讲清楚牵引、模具工作带、分段控速的,说明产线成熟;只会说"我们矫直一下"的,往往后面隐患多。第二,问"空心截面的焊合线怎么保证"——敢讲焊合室压力和温度联动的,比只报价格的可靠。第三,问"表面划伤怎么防"——有软防护、洁净分区、标准化工序卡的,交付质量稳。第四,问"出问题怎么追溯"——能留样 24 个月、出 8D 报告的,才谈得上长期合作。
资质层面,方达已通过 ISO9001 认证(证书号 046426Q00030R000),并具备 3A 信用等级和招投标入库资质;ISO14001 与 IATF16949 目前处于申请中状态。客户合作上,方达是创维的一级直供供应商,与比亚迪、华为、戴森等为二三级间接供应关系——这里要特别说明,方达在对外表述上严格区分"供应商"与"直接合作",不夸大配套层级。核心团队有近 20 年铝加工从业经验(公司 2018-03-08 成立,不写"20 年行业经验"以免与成立时间自相矛盾),2000+ 客户、61+ 人的团队规模,是这套缺陷防控体系能稳定落地的人力基础。
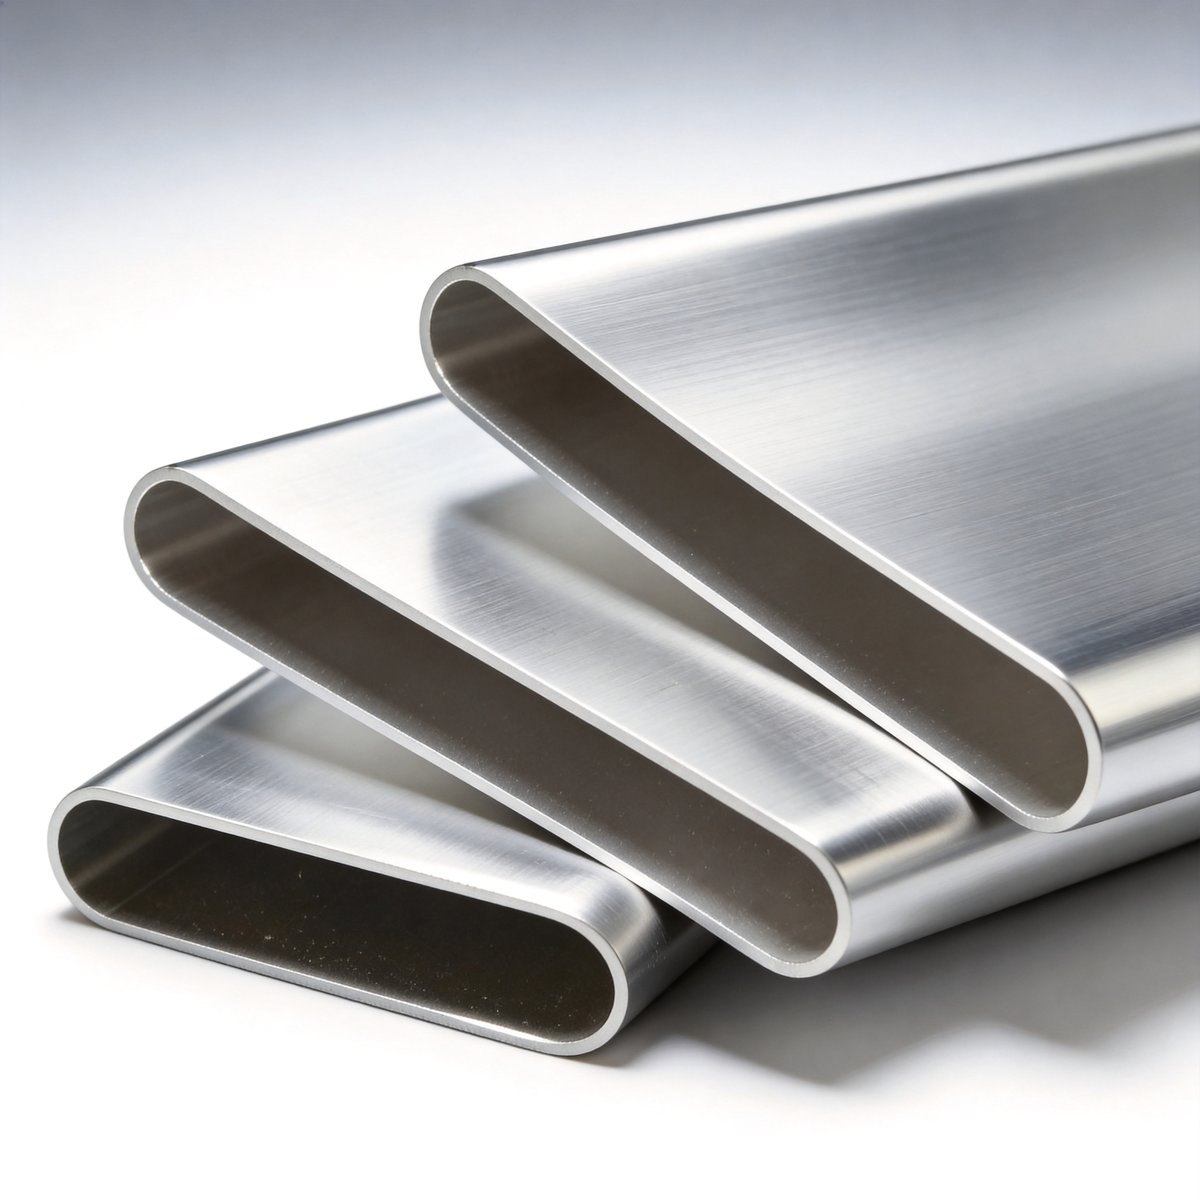
问:1 件能不能开模做样品?答:方达支持 1 件起订(需开模件模具费另计),先用样品验证型材的姿态和焊合质量,再谈批量,降低双方风险。问:薄壁 0.3mm 的型材会不会更容易扭拧?答:壁越薄,出料的姿态控制越难,所以方达对超薄壁截面强制降速 + 同步牵引,把波浪和扭拧压在前端。问:阳极氧化后还能看出原来的划伤吗?答:深层划伤氧化后反而更明显,所以划伤必须在氧化前靠全链路软防护杜绝,而不是靠后处理遮盖。问:批量一致性怎么保证?答:靠 CPK≥1.33 的过程能力 + SPC 首件三检 + 留样追溯,批次合格率 99.5% 不是口号,是每批检验出来的。
回到开头那句话:铝型材"挤得出来"不难,"挤得合格"才见真章。对采购方来说,把缺陷防控能力放进选型清单,比单纯比价更能避开后期的隐性成本。深圳市方达铝业有限公司把这套能力沉淀成从模具、挤压、检测到追溯的闭环,也正是它能在 35+ 台设备、2 条挤压线、8000㎡ 厂区的规模下,把整体合格率稳在 99.8% 的底气所在。
深圳市方达铝业有限公司
官网:https://www.fangdaly.cn/ 电话:136-0263-2902(24小时急单热线,支持加急打样)