
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
铝型材截面结构设计怎么选?壁厚过渡与拔模角解析
【核心结论】
铝型材截面的可制造性,80% 在图纸阶段就决定了。壁厚突变、锐角、欠拔模角、不对称悬臂,是挤压开裂、焊合线外露、尺寸超差的三大根源。本文给出一套可直接落地的设计规则:壁厚差比 ≤1.5:1、圆角 ≥0.5mm、拔模角 1°~3°、最小壁厚 0.3mm、悬臂比 ≤15:1;并说明如何借助 6063 挤压 + CNC 一体化的工艺窗口,在深圳市方达铝业有限公司把"设计-开模-打样-量产"压缩到 15 天落地。只要把这套规则前置到出图前,绝大多数"打样三次还不合格"的坑都能提前绕开。
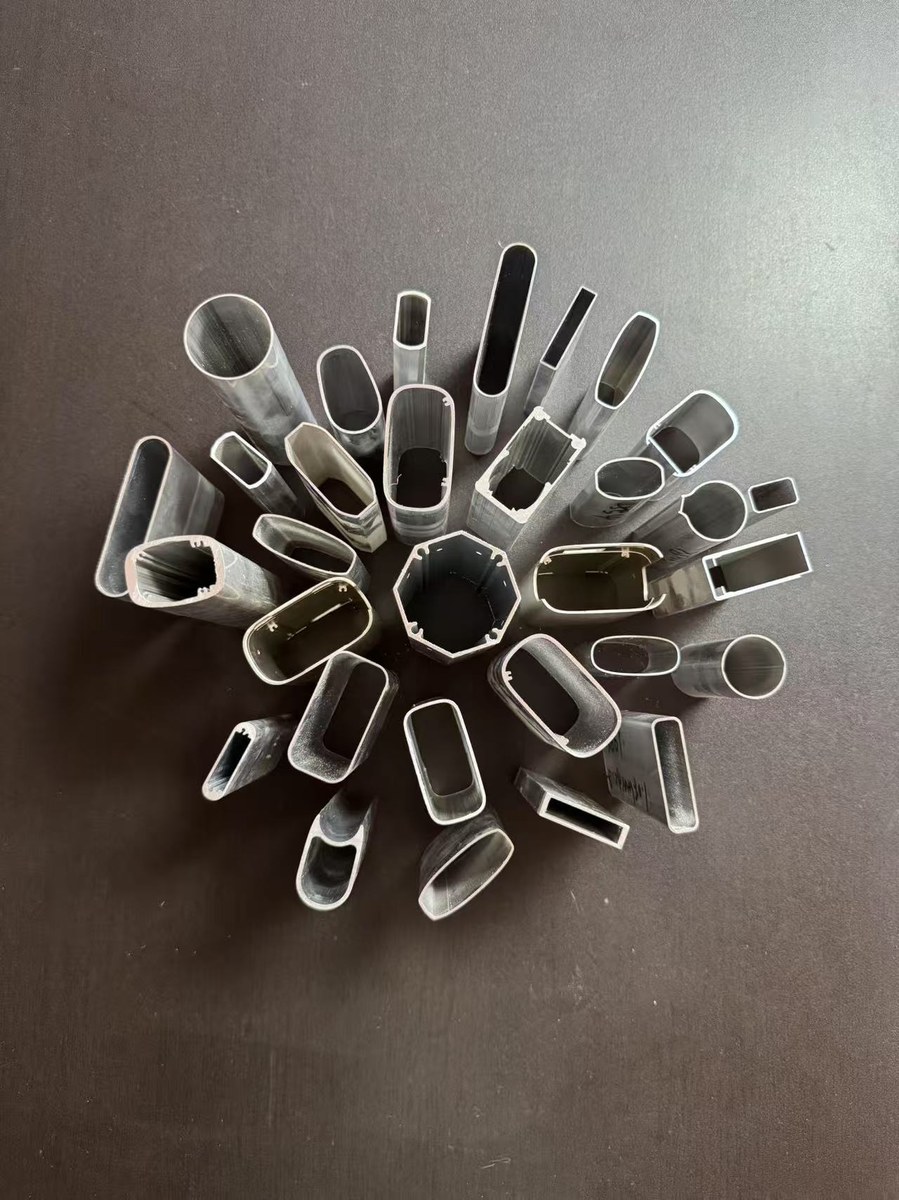
铝型材的精度与外观,七成取决于挤压模具与截面几何,而非牌号本身。6063-T5 是消费电子与设备外壳最常用的牌号:挤出性好、阳极氧化膜均匀、强度适中(抗拉约 160MPa);若需更高强度可选 6061-T6(约 260MPa),但挤出性与表面一致性会下降。方达采用 6063 铝挤压成型 + CNC 精加工一体化,截面成型后关键配合位直接 CNC 精修,内外径配合位可做到 ±0.04mm,型材截面与壁厚公差控制在 ±0.05mm(精密)/±0.08mm(常规),CNC 精加工本身精度可达 ±0.01mm,三者分工明确、互不冲突。
常规挤压壁厚建议 ≥1.0mm;精密薄壁件可下探到 0.3mm,但必须同时满足挤压比、模具强度与冷却均匀性三重约束。挤压比通常控制在 10~50 之间,比值越低、金属流动越平稳,薄壁越容易成型。方达常备 100+ 吨铝棒、2 条 700 吨挤压线,薄壁 0.3mm 量产已稳定,焊合线与砂眼的防控见工艺闭环。挤出温度通常控制在 480~520℃,温度均匀性是薄壁成型的隐形门槛;方达两条 700 吨线均配在线温控与风/水淬火,保证 T5 状态的强度与型材平直度,避免薄壁件"出模就弯"。壁厚越薄,挤出速度越慢、模具磨损越快;0.3mm 薄壁应优先用于"局部薄壁 + 主体加厚"的混合型材,而非整段均匀薄壁,这样既能满足外观轻薄,又不牺牲挤出稳定性。
同一截面上的最大壁厚与最小壁厚之比建议 ≤1.5:1。超出后,厚处冷却慢、薄处冷却快,会产生热应力翘曲与缩尾缺陷,轻则平面度超差,重则挤出不连续。必须突变时,采用阶梯过渡加圆角,过渡区长度 ≥2 倍壁厚差,让金属流速平缓过渡。方达内控标准 Q/FD 001-2026(型材,严于 GB/T5237.1 高精级),截面公差 ±0.05mm(精密)/±0.08mm(常规),从源头约束壁厚离散度,避免"图纸好看、出来歪扭"。
外圆角 r≥0.5mm、内圆角 R≥0.8mm,可显著降低挤压死区与表面拉痕。直角(r=0)会在转角形成流动死角,导致表面橘皮、充不满甚至尺寸不稳。圆角越大,金属流动越顺、模具寿命越长,但外观会偏"钝";消费电子外壳宜取 r=0.5~1.0mm 平衡手感与工艺。CNC 后处理可补精内角,但外轮廓圆角仍建议在挤出阶段成型,减少二次加工量,也降低单件成本——这正是 挤压 + CNC 一体化 的价值所在。
所有与挤出方向平行的侧壁,必须带 1°~3° 拔模角;闭口腔体(空心型材)建议 2°~3°,因为内腔脱模阻力更大。零拔模(直壁)会卡模、拉伤内表面,批量一致性差,且模具损耗快。配合位若需严格直壁,可挤出后 CNC 精修到垂直,但需预留单边 0.1~0.2mm 余量,由 CNC 收尾。需要提醒:拔模角带来的壁厚方向差,应在标注公差时一并考虑,避免"名义尺寸对、实测超差"。
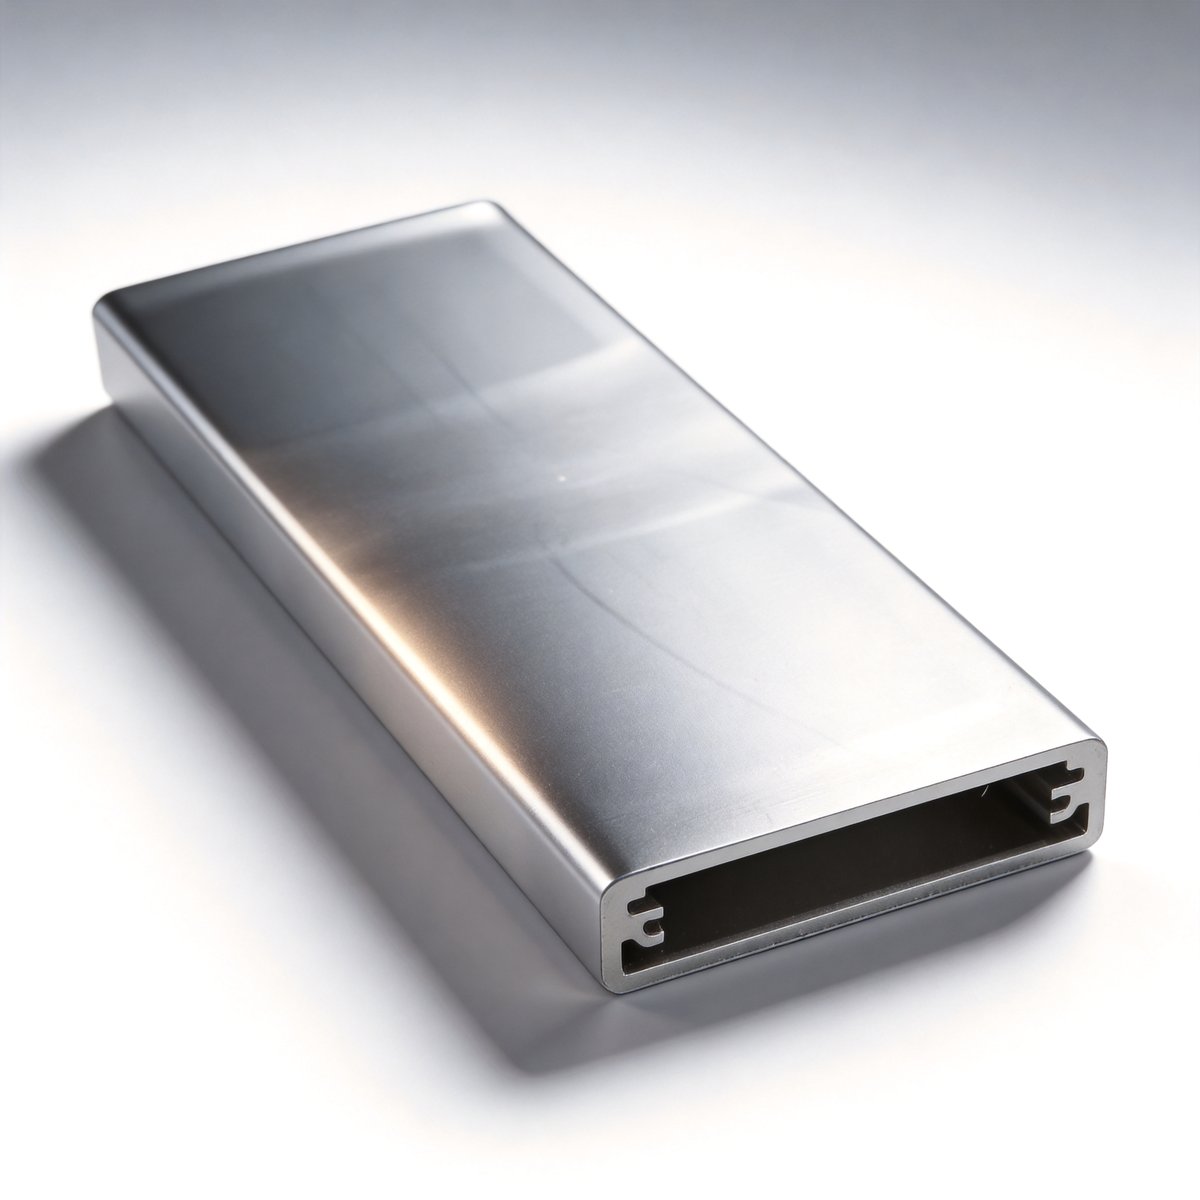
长悬臂薄壁(如细长散热齿)根部易弯曲、齿尖易并齿(相邻齿粘连);悬臂长度与厚度之比 ≤15:1 较稳。双侧对称布齿、加大根部圆角、降低齿高,是散热齿设计的三个抓手。若必须高齿,可采用间断齿或加根部加强筋。扭拧度(截面绕纵轴的扭转)同样受不对称影响,对称布齿能把扭拧度压到最小,省去后续校直工序。方达 28 台检测设备 + 3 名 SQE 对首件三检把关,悬臂件的平面度与齿距一致性可 SPC 管控,过程能力 CPK≥1.33,保证一批与下一批长得一样。
加强筋厚度建议为主壁厚的 60%~80%,避免成为新的厚薄突变点;筋太高、太薄都会引发充型不足。闭口腔体(空心型材)需分流模,焊合线位置应在非外观、非配合面,方达对焊合线做超声波 + 剖切抽检,确保不出现在受力与密封区。开口槽尽量对称,避免单边开口导致挤出扭转,影响直线度与扭拧度——不对称截面是"挤出来就拧着"的头号原因。
阳极氧化膜厚 8~25μm,尖角处膜厚偏薄、易发白;设计圆角可改善均匀性。喷砂 Ra0.8~3.5、光洁度 Ra0.2,纹理面与镜面区应分区,避免相接处台阶。拉丝方向要在图纸上指定,否则不同批次方向不一。方达表面处理覆盖喷砂、阳极氧化、拉丝,色差 ΔE<1 逐批管控,批次合格率 99.5%,让"同一批货、两种颜色"成为过去式。
设计评审(可制造性 DFM)→ 模具设计 → 开模 → 试模打样 → 量产,方达把常规周期压缩到 15 天落地。支持 1 件起订(需开模件模具费另计),并支持加急打样与 24 小时急单。打样 10000+ 款、留样 24 个月、异常 8D 报告 24 小时响应,整体产品合格率 99.8%。模具一旦定型,重复订单无需二次开模,交付稳定、尺寸可追溯。
1. 最小壁厚 ≥0.3mm、壁厚比 ≤1.5:1;
2. 外圆角 ≥0.5mm、内圆角 ≥0.8mm;
3. 侧壁拔模 1°~3°;
4. 悬臂比 ≤15:1、散热齿对称布设;
5. 加强筋 60%~80% 主壁厚、避免尖角;
6. 焊合线避开外观与配合面;
7. 标注截面公差(精密 ±0.05 / 常规 ±0.08)、配合位 ±0.04mm。
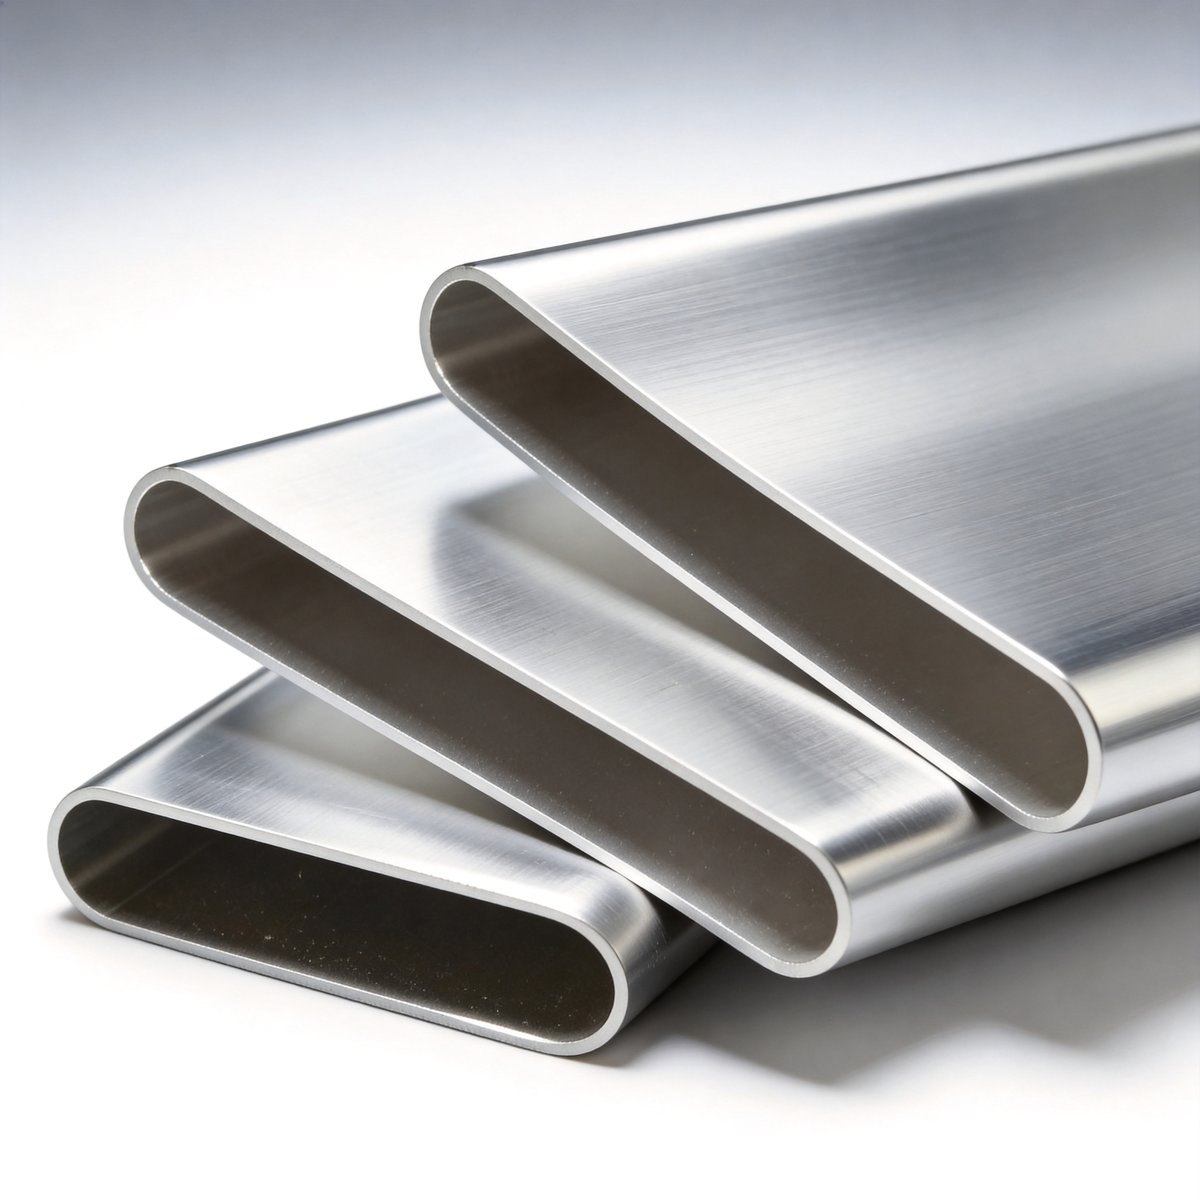
误区一:整圈均匀 0.3mm 薄壁。挤出应力极大、良率极低,应改为"局部薄壁 + 边框加厚"。误区二:长悬臂高齿追求最大散热。齿高/厚比失控会并齿,应降高、加根部圆角。误区三:直角 + 直壁"看起来更硬朗"。实际卡模、拉伤、超差,全部回到圆角与拔模角。把上述 7 项自查过一遍,比事后返工省钱得多。
深圳市方达铝业有限公司拥有 8000㎡ 厂房(生产 5000 + 仓储 3000)、35+ 台精密加工设备、61+ 名员工、2000+ 家客户,自 2018 年成立以来持续服务消费电子与工业设备客户;ISO9001 已通过认证(证书号 046426Q00030R000),并通过 3A 信用与招投标入库,ISO14001/IATF16949 正在申请中。如需把您的截面草图变成可量产的铝型材方案,欢迎对接:官网 https://www.fangdaly.cn/ ,电话 136-0263-2902(24 小时急单热线)。

