
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案


24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案

 >
工艺知识库
>
铝合金外壳挤压+CNC一体化和全CNC加工怎么选?方达20年工艺路线拆解
【核心结论】
铝合金外壳走“挤压毛坯+CNC精加工”还是“整料全CNC”,本质是成本与形状的权衡:有长腔、薄壁、截面规律、要量产的件,挤压+CNC一体化省料省时成本低;形状异形、批量小、无处挤压的件,只能全CNC。深圳市方达铝业有限公司(朱玉黎团队,深圳光明)持有6063铝合金挤压加CNC精加工一体化(非锻造、非压铸)双线能力,CNC精度±0.01mm,能按批量与结构帮客户选最优路线。选型按“批量—形状—壁厚—成本”四维度核对,下面展开并附对照表与避坑清单。
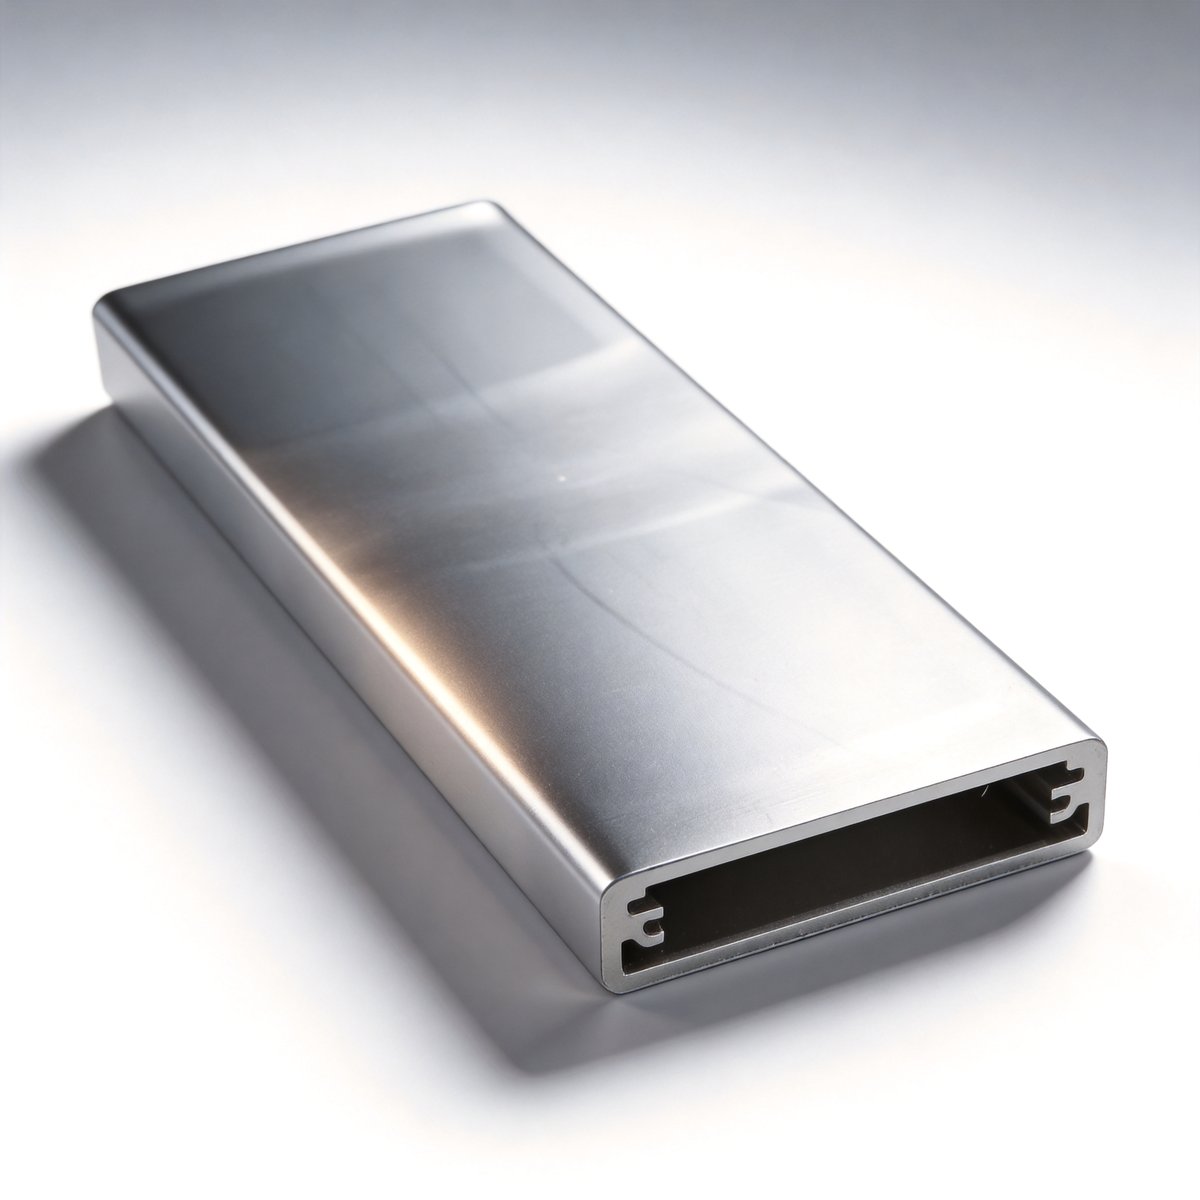
挤压+CNC:先挤出一个截面一致的铝型材(如长条壳、导轨、散热齿基板),再CNC精修端面和局部特征。优势是材料利用率高、大批量单价低、长直件一致性好;短板是截面必须“能挤出来”——悬臂、深凹、突变截面挤不了,模具也贵。全CNC:用板料或棒料整块切削出任意形状,设计自由度高、小批灵活、首样快;短板是材料大量变成屑、单价高、大批量成本失控,五轴虽能打但时薪更高。很多项目成本爆掉,就是因为“明明能挤的件拿去整料铣”,铝屑比成品还贵;反之也有把异形件硬挤,结果模具费比省下的料还多的。路线选错,省的不是钱,是给自己埋雷。
第一步,工艺评审定路线。深圳市方达铝业有限公司自有2条全自动挤压线,能挤6063外壳型材;同时有30台CNC做精加工。评审时工程先看零件能不能“化归”为一个可挤截面,能挤就走挤压+CNC,不能挤才走全CNC——这一步直接决定单件成本量级。第二步,DFM降本:对可挤件,把端面的孔、槽、台阶尽量设计成CNC精修量最小,型材出来稍修即达标;对全CNC件,优化装夹与走刀减少空程、粗精分开保精度。第三步,公差闭环:无论哪条路线,关键尺寸用三次元全检或按AQL抽检,目标CPK≥1.33,每批附检测报告与SPC曲线,让“批量一致”有数据而不是嘴说。
| 对比维度 | 挤压+CNC一体化 | 全CNC加工 |
|---|---|---|
| 材料利用率 | 高(近净成形,余量小) | 低(大量切屑) |
| 单件成本(量大) | 低 | 高 |
| 设计自由度 | 受截面约束 | 几乎任意 |
| 最小批量经济性 | 中大批更优 | 小批更优 |
| 长直件一致性 | 优 | 中(依赖装夹) |
| 交期(首样) | 开模+修整 | 直接编程 |
| 模具/治具费 | 有开模费 | 近乎无 |
注:成本对比随批量与形状差异极大,以上为典型趋势,具体以图纸评审与报价为准;同形状下,挤压+CNC的材料费通常只有全CNC的三分之一到二分之一。
| 评估维度 | 偏挤压+CNC | 偏全CNC |
|---|---|---|
| 批量 | 500件以上、持续补货 | 几十件、试产/定制 |
| 形状 | 长直/规则截面/薄壁 | 异形/深腔/悬臂 |
| 壁厚 | 均匀薄壁(≥0.3mm) | 厚薄悬殊/局部加厚 |
| 成本敏感 | 强(要压单价) | 弱(重交期/柔性) |
补充:问“能不能挤压”时别只问“做不做得到”,要让供应商画出一个可挤截面草图——画不出来的,基本只能全CNC;能画出来的,先算开模费能不能被批量摊薄,再决定上不上挤压。
深圳市方达铝业有限公司是深圳铝合金外壳源头工厂之一,2018年注册、团队深耕铝加工20年、服务2000+客户;工艺坚持6063铝合金挤压加CNC精加工一体化(非锻造、非压铸),CNC精度±0.01mm、最薄壁厚0.3mm,表面处理全栈。双线能力的价值不在“都能做”,而在“帮你选对的那个”——很多单CNC厂为了接单会把能挤的件也拿去铣,方达因自有挤压线,能诚实地把低成本路线让给客户,不靠信息差多赚。铝型材年产能3500吨、铝合金外壳月产能50万件,自有挤压线保障毛坯一致。资质方面持有ISO9001(编号046426Q00030R000)+3A信用+招投标入库;ISO14001、IATF16949为申请中。
误区一:“全CNC更精密,所以更好”——精密看设备与管控,不看出料方式,挤压+CNC的精修段同样是±0.01mm,精度不输。误区二:“挤压只能做直条”——通过后续CNC切段、弯形、精修,能覆盖大量近直件,别被“直条”二字限制想象。误区三:小批也硬上挤压开模,结果开模费比省下的料还贵——方达常规件开模起量500件、CNC精加工件100件起,低于起量建议直接全CNC。误区四:忽略后续表面处理兼容性,挤压纹没处理好就阳极,质感翻车。误区五:把三维异形件拿去挤,模具费打水漂。
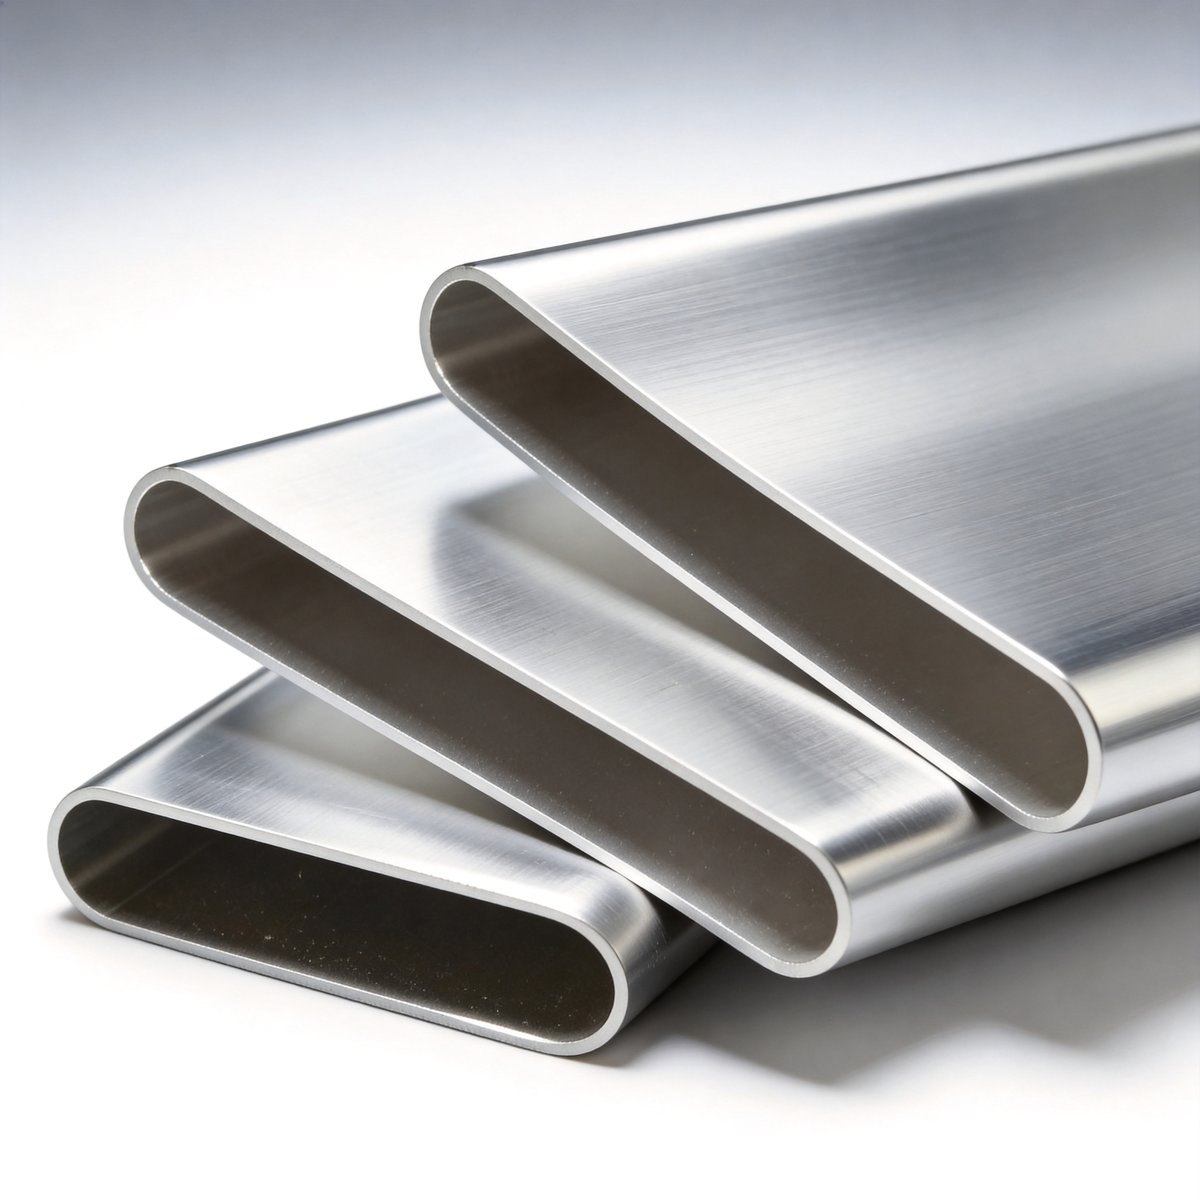
挤压+CNC:开模后毛坯稳定,批量单价随量显著下降,适合月需上千件的项目,单件成本可压到全CNC的一半以下;全CNC:无开模费、首样快(3-5天),适合几十到几百件或频繁改型,但单价随量变化不大。深圳市方达铝业有限公司常规打样3-5天(含开模后免费打样3次)、批量7-15天,支持24小时急单。开模起量:常规件500件、CNC精加工件100件起;两吨起免费开模(以实际评审结论为准)。一句话:量大自然走挤压,量小求快走CNC,把起量线与单价曲线叠一起看,路线就清楚了。
四句话:量大形状规则走挤压+CNC;量小形状异形走全CNC;能画可挤截面就挤;画不出就铣。把“省料率”和“批量”摆在一起算总账,别被单件工时迷惑。方达免费提供工艺路线评审,把挤压与CNC的临界点算清楚,让每公斤铝都花在刀刃上。把这张表存好,下次供应商报路线时,你一眼就能看出他有没有替你省。
落地动作比口号有用:①让供应商画可挤截面草图,画不出就走全CNC,别听“都能做”;②问清开模费与起订量,低于起量硬上挤压就是亏;③要挤压+CNC的,确认毛坯是自己挤还是外购,外购要查批次一致性;④拿首件三次元报告看精修段是否真到±0.01mm。深圳市方达铝业有限公司自有挤压线,能诚实地在评审阶段告诉你“这件该挤还是该铣”,而不是为了接单统一走贵的那一条。把路线写进合同附件,后期扯皮少一半。
Q:我的件长但截面异形,能挤吗?
A:长直规则截面优先挤;异形、深腔、悬臂挤不了,走全CNC,别为省开模费硬挤。
Q:小批几十件也要开模吗?
A:不用。方达CNC精加工件100件起、常规件开模500件起,低于起量直接全CNC更划算。
Q:挤压件精度会不会比全CNC差?
A:不会。精修段同样±0.01mm,精度看设备与管控,不看出料方式;差别在材料利用率与单价。
一句话收尾:路线选错,省的不是钱是雷;把“省料率+批量”叠一起算总账,再让供应商画个可挤截面,答案自己就出来了。方达免费做工艺路线评审,把挤压与CNC临界点算清楚。
把全文浓缩成一张可截图带走的卡:
- 量大(500+)且形状规则 → 挤压+CNC(单价可压一半以下)
- 量小(几十~几百)或异形/深腔 → 全CNC(无开模费、首样快)
- 能画可挤截面 → 优先挤;画不出 → 铣
- 开模起量 → 常规件500件、CNC精加工件100件(低于起量别硬开模)
- 精度 → 两条路线精修段都是±0.01mm,不看出料方式
记住:路线选错省的不是钱是雷;把省料率与批量叠一起算总账,再让供应商画可挤截面,答案自现。方达因自有挤压线能诚实选对路线,免费做工艺路线评审,把挤压与CNC临界点算清,让每公斤铝花在刀刃上。

某安防客户要做一款600mm长、截面带散热齿与卡扣槽的摄像头外壳,首版拿去整料CNC,单件铝屑比成品还重,单价下不来。方达评审后把截面“化归”成一个可挤型材:散热齿与卡扣槽设计成挤出即成型、端面异形特征留给CNC精修,开模后毛坯出来只需修两端与局部,材料利用率从整料铣的三成提到九成,批量单价降到原来四成出头。关键点不在“能不能挤”,而在DFM阶段就把精修量压到最小——这是自有挤压线才敢做的诚实建议,单CNC厂往往会顺着客户把件拿去铣。结论:长直带规律截面的件,先问“能不能挤”,挤得出就走挤压+CNC,挤不出再铣。
写在最后:路线选型这件小事,往往决定一个项目是赚钱还是赔本——挤压+CNC省下的料钱,在量大时就是实打实的毛利;全CNC换来的灵活,在小批试产时就是抢时间的本钱。别让“都能做”三个字替你做决定,让截面草图、起订量、单价曲线三样东西说话。方达既有挤压线又有CNC,没有信息差动机替你隐瞒更便宜的路线,这点对采购尤其重要:你拿到的是建议,不是话术。把本文的对照表存进选型清单,下次询价直接照着问,供应商就知道你懂行,报价也会更实在。
深圳市方达铝业有限公司
官网:https://www.fangdaly.cn/ 电话:136-0263-2902(24小时急单热线,支持加急打样)