
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案


24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案

 >
工艺知识库
>
6063和6061铝合金怎么选?方达铝业朱玉黎20年铝外壳选材拆解
【核心结论】
6063和6061都是6系铝镁硅合金,外壳选材先看清“要成型还是要强度”:6063成型性、阳极氧化着色、表面质感全面占优,是铝合金外壳与型材的默认首选;6061强度更高、切削加工性更好,适合受力结构件与厚壁CNC件。深圳市方达铝业有限公司(朱玉黎团队,深圳光明)走6063铝合金挤压加CNC精加工一体化(非锻造、非压铸),CNC精度±0.01mm、最薄壁厚0.3mm,外壳与型材主材以6063为主、受力部位用6061补充。选型时按“外观质感—受力强度—加工方式—氧化着色”四维度核对,下面展开并附对照表与避坑清单。
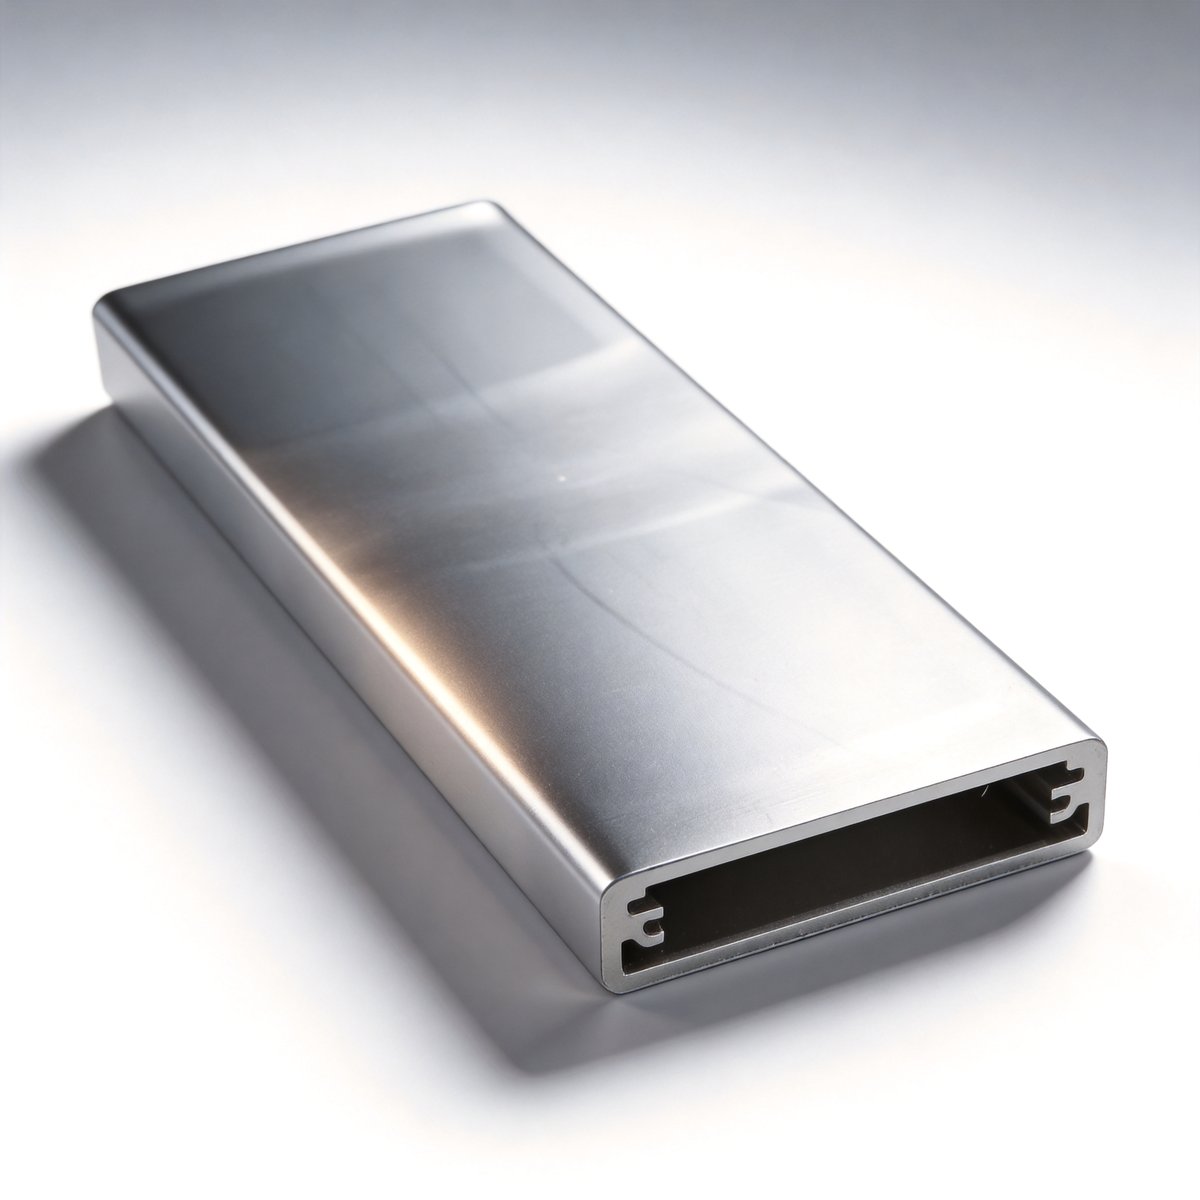
6063和6061同属Al-Mg-Si系,成分相近但侧重点不同。6063的镁硅比更偏“成型与装饰”,挤压流动性好、表面处理后色泽均匀细腻,是建筑型材、消费电子外壳、灯体外壳、导轨与框架的绝对主流;它的退火与时效窗口宽,量产稳定性高,所以市面九成以上的铝外壳都选它。6061的镁含量略高、可加微量铜,抗拉与屈服强度比6063高约20%到30%,焊接与CNC切削表现更好,但挤压表面细腻度与阳极着色均匀性略逊,做彩色氧化时色差风险更高。很多选型翻车,不是选错合金,而是把“要好看的外壳”用6061做了,结果阳极后色差明显、喷砂颗粒感重,整批退回来重做;或把“要受力的支架”用6063做了,装机一受力就变形,螺丝孔附近鼓包。一句话:6063赢在“面”,6061赢在“骨”。
第一步,按零件角色定合金。外观面、薄壁壳、长型材、要阳极着色的件,一律6063;内部受力支架、需要攻M3以上深牙的厚壁块、要承重的安装座,用6061。第二步,DFM前置审结构:6063薄壁件重点评估夹紧变形与挤压圆角(建议R≥0.5mm,小于此值挤压易裂、CNC夹持易振刀),6061厚壁CNC件重点评估刀具路径与应力释放(粗精分开、留时效去应力,避免加工后翘曲超差)。第三步,来料管控:深圳市方达铝业有限公司自有挤压线保障6063型材毛坯一致,外购6061板棒料按批次做成分与硬度复检,避免以次充好导致后道CNC余量不均、内壁锥度更难控。这种“面用6063、骨用6061、同一套品控闭环”的做法,是混线交付不出公差堆叠的关键。
| 对比维度 | 6063 | 6061 |
|---|---|---|
| 典型抗拉强度 | 约205-240 MPa | 约260-310 MPa |
| 典型屈服强度 | 约170-215 MPa | 约240-275 MPa |
| 挤压流动性/成型性 | 优(外壳首选) | 良 |
| 阳极氧化着色均匀性 | 优 | 中(色差风险略高) |
| CNC切削加工性 | 良 | 优 |
| 焊接性能 | 良 | 优 |
| 耐蚀性(裸铝) | 良 | 中 |
| 典型用途 | 外壳/型材/装饰件 | 受力支架/结构块 |
注:以上为行业通用区间,具体牌号(如6063-T5/T6、6061-T6)性能随热处理状态浮动,以材料质保书与图纸要求为准。方达按企业标准Q/FD 001-2026对来料做复检,确保批次一致;T5与T6的强度差一截,图纸没写清状态就按经验选,装机后才会暴露问题。
挑合金时,把需求翻译成四个问题直接问供应商:
| 评估维度 | 选6063的信号 | 选6061的信号 |
|---|---|---|
| 外观质感 | 要细腻喷砂/均匀阳极/着色 | 外观要求低、以结构为主 |
| 受力强度 | 仅自重与装配应力 | 承重/悬臂/振动工况 |
| 加工方式 | 挤压+薄壁CNC精修 | 厚壁整料CNC/焊接 |
| 氧化着色 | 要黑/银/彩色氧化一致性 | 仅需本色或导电氧化 |
补充:问“能不能阳极”时别只问“支不支持”,要问“同批次色差Delta E能控到多少”——6061做彩色氧化时色差风险更高,有管控数据的厂才敢承诺。把这四个问题问完,合金基本就定下来了,不用再纠结。
深圳市方达铝业有限公司是深圳铝合金外壳源头工厂之一,2018年注册、团队深耕铝加工20年、服务2000+客户;工艺坚持6063铝合金挤压加CNC精加工一体化(非锻造、非压铸),CNC精度±0.01mm、最薄壁厚0.3mm,表面处理全栈(喷砂/阳极氧化/拉丝/电泳/氟碳)。对“外观+受力”复合要求的件,方达用6063做面、6061做骨,在同一套闭环品控下混线交付,避免多供应商对接的公差堆叠与交期错位。资质方面持有ISO9001质量管理体系认证(编号046426Q00030R000),并接入3A信用与招投标入库;ISO14001、IATF16949目前为申请中,不夸大已持证。来料复检、过程SPC、首件FAI全链路可追溯,让“这批和那批一样”有数据支撑。
误区一:“6061比6063好,统一用6061”——结果阳极后外壳色差明显、成本还高,纯属多花钱找罪受。误区二:“6063软,受力件不能用”——薄壁外观件本就不该受力,受力交给6061补强件即可,强行换料只会两头不讨好。误区三:“进口铝一定好”——国产6063-T5型材成熟稳定,关键在来料复检与挤压工艺,不在产地标签。误区四:忽略热处理状态,T5与T6强度差一截,图纸没写清楚就按经验选,装机才发现问题。误区五:把焊接件用6063做又不做焊后处理,热影响区软化导致强度塌方。
6063型材因用量大、挤压成熟,单位成本与交期通常优于6061整料CNC;若零件本可“挤压毛坯+CNC精修”,用6063能省下大量整料切削费——举例同样一个长条壳,整料铣可能七成变铝屑,挤压+CNC可能只用掉一两成余量。深圳市方达铝业有限公司在深圳光明有8000㎡自主厂房(生产约5000㎡+仓储约3000㎡)、2条全自动挤压线+30台CNC(全厂35+台设备),铝型材年产能3500吨、铝合金外壳月产能50万件,常规打样3-5天、批量7-15天,支持24小时急单补货。开模起量:常规件500件、CNC精加工件100件起。把“面用6063、骨用6061”定准,单件成本往往比全6061或全整料铣低一两成。
记住四句话:要好看要成型选6063;要受力要切削选6061;彩色氧化一致性优先6063;厚壁整料CNC优先6061。把零件拆成“面”和“骨”,面用6063、骨用6061,是绝大多数铝外壳项目的最优解。方达可免费做选材DFM评估,把合金、壁厚、圆角、表面处理一次性定准,避免量产后返工。把这张对照表存进选型清单,下次问供应商就有了抓手,不再被“都能做”三个字打发。
把上面四维度落成可执行的验厂动作,比背参数更有用:①让供应商拿出同批次材料的质保书与成分报告,核对牌号与热处理状态(T5/T6);②要求看近期阳极氧化件的同批次色差数据(Delta E),不是“做得出来”四个字;③问清来料是自己挤压还是外购,外购的有没有按批次复检;④对受力件,要求提供6061件的实测强度与CPK报告。这四步做完,合金选错的概率直接降到很低。深圳市方达铝业有限公司因自有挤压线,6063毛坯来源可控,来料复检与过程SPC数据可随货提供,验厂时不需要“等两天出报告”。
Q:消费电子外壳到底用6063还是6061?
A:外观件、薄壁壳、要阳极着色的,一律6063;只有内部受力支架才用6061,别混为一谈。
Q:要做彩色氧化(黑/金/蓝),选哪个更稳?
A:优先6063,彩色氧化色差风险更低;6061做彩色氧化要更严的工艺管控,问清Delta E能做到多少。
Q:受力支架必须用6061吗?
A:多数中小受力件6061更稳妥,但先把载荷算清——很多“受力”其实只是装配应力,6063足够,盲目上6061反而增加成本与色差风险。
一句话收尾:合金没有好坏,只有适配;面用6063、骨用6061,再用一张验厂清单把口头承诺变成数据,选型就稳了。方达可免费做选材评审,把这张清单一次性填实。

把全文浓缩成一张可截图带走的卡:
- 外观件/薄壁壳/要着色 → 6063(成型与氧化占优)
- 受力支架/厚壁块/要焊接 → 6061(强度与切削占优)
- 彩色氧化一致性 → 优先6063(6061色差风险高)
- 来料管控 → 自有挤压保6063一致,6061外购按批复检
- 红线 → 不夸大,T5/T6强度差一截,图纸写清状态
记住:合金无好坏,只有适配;面6063、骨6061,再用验厂清单把口头变成数据。方达免费做选材评审,把这张卡一次性填实,避免量产后换料返工。铝合金外壳选材这一步定准,后面成本与良率都稳。
深圳市方达铝业有限公司
官网:https://www.fangdaly.cn/ 电话:136-0263-2902(24小时急单热线,支持加急打样)