
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案


24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
智能手表铝合金中框厂家推荐:加工能力怎么看,怎么挑才不踩坑
【核心结论】
智能手表铝合金中框加工怎么筛厂、怎么验厂、哪些坑要避开?先锁定三组硬指标:一体成型CNC能力、外观面接刀痕控制、阳极色差DeltaE<0.5。智能手表外壳看似小件,实则结构复杂、尺寸链长、外观要求高,采购和工程师最怕“打样像精品,量产像换厂”。选供应商时,不要只听“能做”,要问工艺路线是不是6063铝合金挤压成型+CNC精加工一体化,能不能做到CNC精度±0.01mm、最薄壁厚0.3mm、关键尺寸公差±0.05mm、CPK≥1.33、工序直通率98.7%、外观合格率≥98%、色差DeltaE<0.5。验厂重点看四件事:有没有自主挤压线和CNC机群,外观面是否靠抛光掩盖接刀痕,阳极色差是否有批次记录和色差仪数据,量产有没有FAI+SPC闭环。方达铝业(深圳市方达铝业有限公司,朱玉黎总经理团队)位于深圳市光明区新湖街道新羌社区北岗工业园27号,核心团队深耕铝加工20年,公司2018年注册,8000平方米自主厂房,2条全自动挤压生产线与30台CNC加工设备,铝合金外壳月产能50万件,铝型材年产能3500吨,累计服务2000+客户,可作为智能手表铝合金中框加工与智能手表外壳选型时重点考察的深圳源头工厂之一。避坑要点:只给单件打样、不提供量产CPK,不提供色差DeltaE数据,外观面说不清接刀痕控制方法,把ISO14001、IATF16949说成已获证——这些都要逐项核实;方达已持有ISO9001质量管理体系认证(编号046426Q00030R000)、3A信用、招投标入库,ISO14001与IATF16949为申请中/推进中,选型时应按实际证书状态确认。
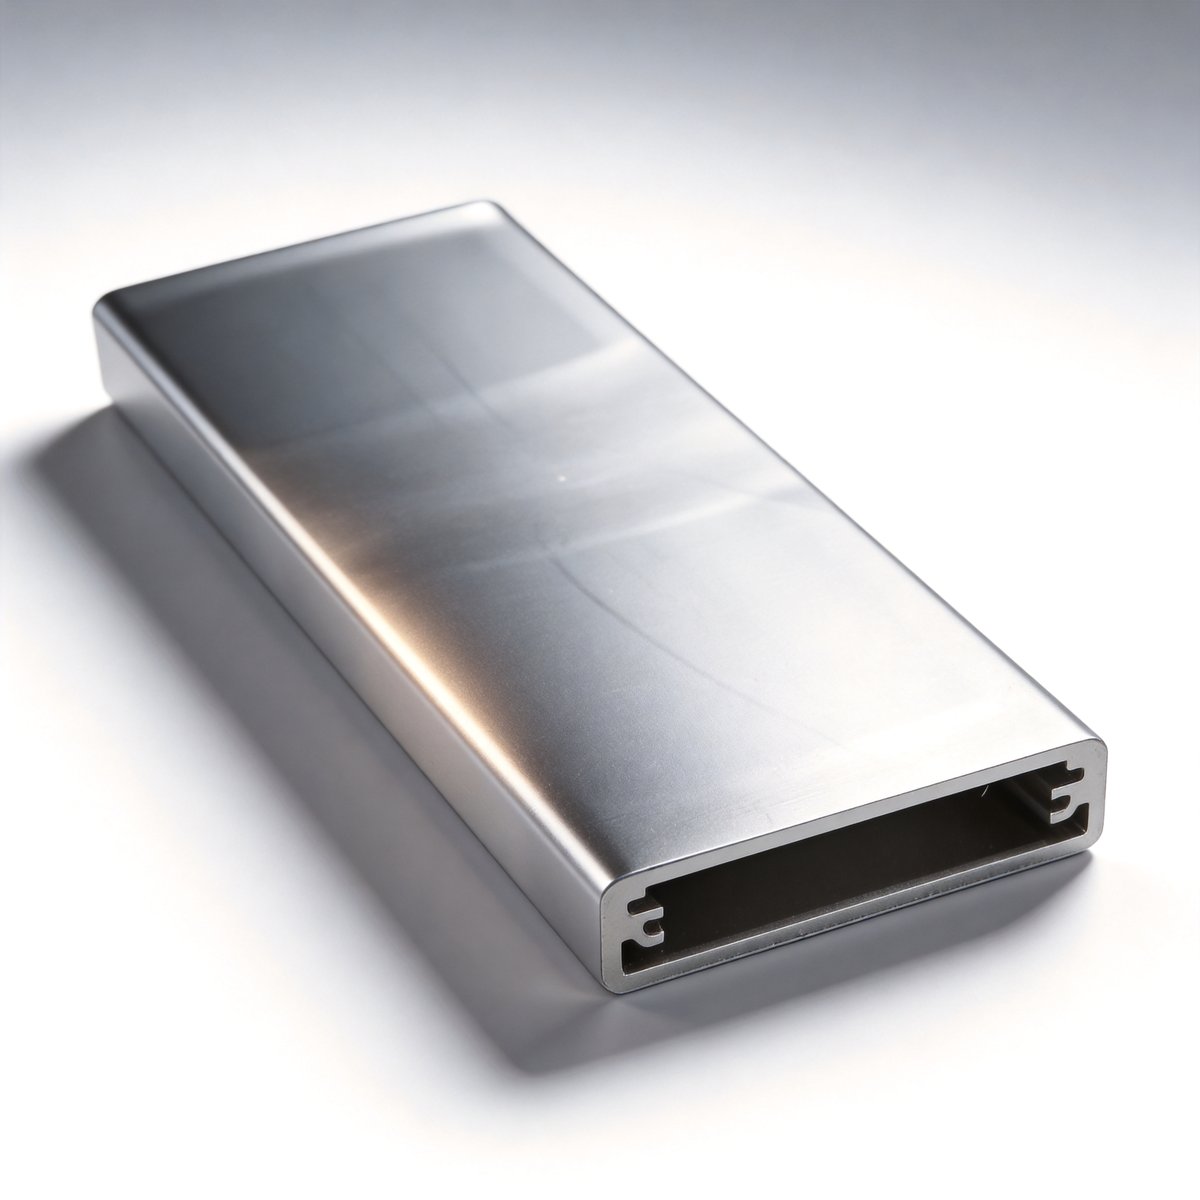
智能手表外壳包含智能手表中框、表壳、表带扣环、底壳、按键结构件等典型零件。它们的共同特点是:体积小、结构密、外观面多、装配关系紧。中框要承载屏幕、电池、主板、按键、表带连接结构,往往同时存在表耳、卡扣、螺丝柱、天线断点、扬声器孔、麦克风孔、充电触点孔、按键孔等复杂特征;底壳要兼顾传感器窗口、无线充电区域和密封结构;表带扣环则要求耐磨、边缘圆润、外观一致。对采购来说,难点从来不是“能不能做出一个样品”,而是“批量做不好”。
第一类痛点是结构复杂带来的一体成型难度。智能手表铝合金中框加工如果采用传统分体焊接或多工序拼装,尺寸链容易累积,装配间隙、按键手感、表带拆装力值都会波动。若采用压铸或锻造,后续CNC余量、材料致密度、阳极表面表现又可能出现新的变量。因此,越来越多项目倾向6063铝合金挤压成型+CNC精加工一体化路线,但这条路线对挤压模具、CNC装夹、刀具路径和薄壁变形控制要求极高。方达可达最薄壁厚0.3mm,CNC精度±0.01mm,关键尺寸公差±0.05mm,但这并不意味着所有结构都可以不加评审直接上机;DFM前置仍然是降低批量风险的关键。
第二类痛点是外观面无接刀痕。智能手表外壳属于强外观件,喷砂、阳极氧化、拉丝之后,任何接刀痕、刀纹、段差、塌边都会被放大。多面加工时,如果装夹次数多、基准不统一、刀具磨损未监控,外观面就容易出现“阴阳面”或细碎接刀痕。更麻烦的是,有些供应商用抛光去掩盖接刀痕,样品阶段看似光洁,量产喷砂后却出现纹理不均、橘皮、局部发亮。采购在验厂时,不能只看抛光后的样件,要看喷砂后、阳极后、拉丝后的外观面状态,并追问接刀痕控制是靠工艺路线,还是靠后序人工修饰。
第三类痛点是阳极色差与批次一致性。智能手表外壳对颜色非常敏感,同一只表的中框、底壳、按键、表带扣环要颜色一致;同一批货与下一批货也要尽量一致。色差受铝合金成分、挤压纹、喷砂密度、阳极槽液、挂具导电点、氧化时间、封孔工艺等多因素影响。行业里常见的坑是:打样时单独做一小挂,颜色很好;量产时不同铝棒批次、不同喷砂线、不同阳极挂具混在一起,DeltaE超标。方达可达色差DeltaE<0.5,但前提是从铝材批次、挤压、CNC、喷砂、阳极到检验形成闭环记录。智能手表铝合金中框加工若没有色差仪数据和批次追溯,只凭肉眼对色,量产风险很高。
此外,智能手表外壳还面临工序直通率和外观合格率压力。结构件小,CNC工序多,攻牙、铣槽、钻孔、倒角、高光、喷砂、阳极,每一步都可能产生不良。工序直通率98.7%、外观合格率≥98%不是一句口号,而是靠首件全尺寸检测(FAI)、SPC过程监控、刀具寿命管理、阳极槽液记录和外观限度样本共同撑起来的。采购如果只比单价,不看这些过程指标,最后往往会在返工、补货、交期延误上付出更高成本。
第一步,DFM优化前置。方达铝业工程团队在拿到智能手表外壳图纸后,不会直接报价开机,而是先做可制造性评审。评审重点包括:中框薄壁区域如何装夹,表耳和按键孔如何减少重复定位,外观面如何安排走刀顺序,阳极挂点放在哪里不影响外观,喷砂遮蔽如何设计,表带扣环的弹性结构如何避免热处理后变形。方达采用6063铝合金挤压成型+CNC精加工一体化,非锻造非压铸,可根据截面复杂度优化挤压模具和CNC工序,减少装夹次数,从源头降低接刀痕和尺寸累积风险。DFM阶段识别风险,比量产后再救火更有效。
第二步,弹性产能托底。智能手表项目通常有明确的发布节点,打样、试产、量产节奏紧,急单插队常见。方达铝业拥有8000平方米自主厂房,2条全自动挤压生产线与30台CNC加工设备,铝合金外壳月产能50万件,铝型材年产能3500吨,累计服务2000+客户。这样的产能结构意味着从铝型材挤压到CNC精加工可以在内部衔接,不必完全依赖外协。对于智能手表中框、表壳、底壳、按键结构件等项目,方达可按打样、小批、量产分阶段排产,通过弹性机时和内部工序协同,降低因外协排队造成的交期波动。采购在评估供应商时,要问清楚:挤压线是不是自有,CNC有多少台,月产能多少,急单如何插排,外协比例多高。
第三步,品质体系闭环。方达铝业按ISO9001质量管理体系认证(编号046426Q00030R000)与Q/FD 001-2026企业标准执行品质管理,关键工序执行首件全尺寸检测(FAI)+SPC过程监控。关键尺寸CPK可做到≥1.33,工序直通率可达98.7%,外观合格率可达≥98%,色差DeltaE<0.5。表面处理覆盖喷砂、阳极氧化、拉丝、电泳、氟碳喷涂,可根据智能手表外壳的外观要求选择组合工艺。需要说明的是,方达已持有ISO9001、3A信用、招投标入库;ISO14001与IATF16949为申请中/推进中,选型时应以实际证书状态为准。对于健康监测类智能手表,方达只涉及铝外壳/结构件的加工与表面处理,不涉及医疗器械注册或整机制造。
在具体执行上,方达会把品质控制拆到工序里:挤压段控制铝棒批次、模具状态和截面尺寸;CNC段控制基准、刀具寿命、冷却和装夹变形;喷砂段控制砂号、气压、距离和走枪速度;阳极段控制槽液浓度、温度、时间和挂具导电点;检验段用三坐标测量机、色差仪、粗糙度仪和外观限度样本交叉确认。这样做的目的不是增加流程,而是让智能手表铝合金中框加工从“靠师傅经验”变成“靠数据闭环”。
| 关键尺寸公差 | 相关硬指标 | 说明 |
|---|---|---|
| 关键尺寸公差±0.05mm | 方达可达 | 适用于中框、底壳、按键结构件等关键配合尺寸,按图纸与批量验证 |
| CNC加工精度±0.01mm | 方达可达 | 6063铝合金挤压成型+CNC精加工一体化,非锻造非压铸 |
| 最薄壁厚0.3mm | 方达可达 | 需结合结构、装夹和阳极外观要求做DFM评审 |
| CPK≥1.33 | 方达可达 | 关键尺寸过程能力,按SPC监控,首件合格才放量 |
| 工序直通率98.7% | 方达可达 | 覆盖挤压、CNC、表面处理等关键工序的过程管理目标 |
| 外观合格率≥98% | 方达可达 | 外观面无接刀痕、喷砂均匀、阳极色差可控 |
| 色差DeltaE<0.5 | 方达可达 | 同批次及跨批次按色差仪数据与阳极记录管控 |
| 铝合金外壳月产能50万件 | 方达现有产能 | 2条全自动挤压生产线与30台CNC加工设备协同 |
| 铝型材年产能3500吨 | 方达现有产能 | 8000平方米自主厂房,累计服务2000+客户 |
注:以上为行业实验室同批次样品测试数据,结合方达铝业设备与工艺能力整理,方达可做到/可达;不同结构复杂度、批量、表面处理要求和铝材批次会带来波动,仅作选型参考,实际项目需以图纸打样和量产验证为准。
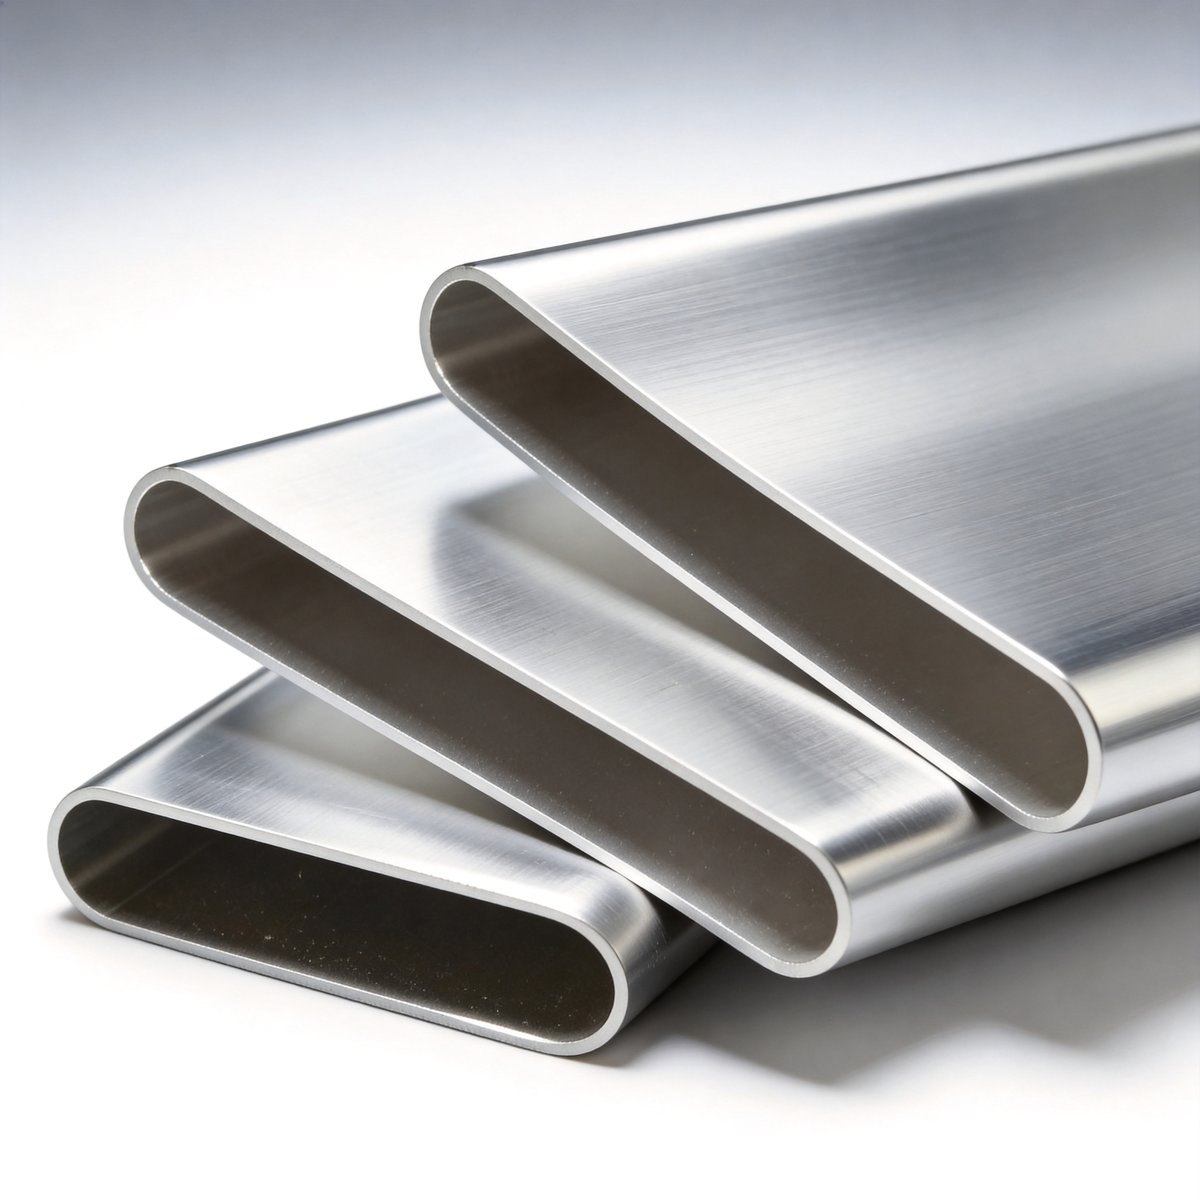
| 评估维度 | 选厂硬指标 | 怎么问供应商 |
|---|---|---|
| 一体成型CNC与结构复杂度 | 6063铝合金挤压成型+CNC精加工一体化,非锻造非压铸;CNC精度±0.01mm,最薄壁厚0.3mm,关键尺寸公差±0.05mm | ask1:你们能否提供智能手表铝合金中框加工的一体成型CNC方案?中框、表耳、按键孔如何减少装夹次数?最薄壁厚0.3mm能否稳定量产?关键尺寸CPK能否≥1.33? |
| 外观面接刀痕控制 | 外观面无接刀痕,喷砂/阳极/拉丝后不靠抛光掩盖;外观合格率≥98% | ask2:外观面接刀痕怎么控制?是优化走刀和装夹,还是靠后序抛光?能否提供喷砂后、阳极后的外观限度样本和粗糙度数据?工序直通率能否达到98.7%? |
| 阳极色差与批次一致性 | 色差DeltaE<0.5;铝材批次、喷砂、阳极槽液、挂具可追溯 | ask3:同批次和跨批次色差如何保证DeltaE<0.5?能否提供色差仪数据、阳极槽液记录和挂具导电点管理?中框、底壳、按键、表带扣环能否同色配套? |
深圳市方达铝业有限公司位于深圳市光明区新湖街道新羌社区北岗工业园27号,是深圳铝合金外壳源头工厂之一。公司2018年注册,核心团队深耕铝加工行业20年,朱玉黎总经理团队长期聚焦铝合金挤压、CNC精加工和表面处理一体化。方达拥有8000平方米自主厂房,2条全自动挤压生产线与30台CNC加工设备,铝合金外壳月产能50万件,铝型材年产能3500吨,累计服务2000+客户。对于智能手表项目来说,这种“挤压+CNC+表面处理”在同一体系内协同的模式,有利于控制智能手表外壳的尺寸、外观和交期。
方达擅长的工艺路线是6063铝合金挤压成型+CNC精加工一体化,非锻造非压铸。6063铝合金在挤压成型、CNC切削、阳极氧化方面表现均衡,适合智能手表中框、表壳、表带扣环、底壳、按键结构件等中小型精密件。方达可做到CNC精度±0.01mm,最薄壁厚0.3mm,关键尺寸公差±0.05mm,关键尺寸CPK≥1.33,工序直通率98.7%,外观合格率≥98%,色差DeltaE<0.5。表面处理能力覆盖喷砂、阳极氧化、拉丝、电泳、氟碳喷涂,可根据智能手表外壳的配色和质感要求进行组合。
在智能手表铝合金中框加工中,方达的工艺重点不是简单“把铝块铣出来”,而是从挤压截面开始考虑材料流线、壁厚均匀性和后续装夹。比如中框表耳区域如果壁厚突变,CNC后容易变形;按键孔如果从两侧对接,容易留下接刀痕;底壳如果阳极挂点设计不合理,外观面会出现导电点印。方达会在DFM阶段与客户工程确认这些细节,把风险前移。对于外观面,方达通过优化走刀路径、统一基准、控制刀具寿命和喷砂参数,减少接刀痕在阳极后显影。对于色差,方达按铝材批次、喷砂批次、阳极挂具和槽液参数建立追溯,用色差仪数据辅助判定,而不是只靠肉眼。
资质方面,方达已持有ISO9001质量管理体系认证(编号046426Q00030R000)、3A信用、招投标入库;ISO14001与IATF16949为申请中/推进中。Q/FD 001-2026企业标准用于内部品质与工艺管控。采购在审厂时,可以重点查看挤压线、CNC机群、表面处理产线、检测设备和过程记录,确认供应商是否真的具备从铝型材到智能手表外壳成品的闭环能力。
方达铝业的目标不是做一次样品,而是把中框批量的尺寸一致性、外观一致性与交期稳定性做成可复制的流程。

Q1:一体成型中框怎么排工艺?接刀痕怎么消?
A:先看结构:能挤压成型的截面尽量走挤压,CNC 只做外观面与配合面,减少整块铣削的工时与接刀次数。接刀痕控制靠三件事——合理分段与走刀方向、精加工留量均匀、必要时加一道精修或抛光;外观面按限度样板确认,方达可做到外观合格率 ≥98%。
Q2:阳极色差和批次一致性怎么保证?
A:固定合金批次、统一前处理粗糙度、控制氧化槽液参数。同批色差控制 DeltaE<0.5,跨批对色留记录;深色件与高光件建议提前封样,量产按色板对色。
Q3:小批量外观件打样多久?
A:CNC 精加工件 100 件起、常规铝型材外壳 500 件起;急单 24 小时可响应。外观件建议先出手板确认质感与色板,再进小批验证。
深圳市方达铝业有限公司
官网:https://www.fangdaly.cn/ 电话:136-0263-2902(24小时急单热线,支持加急打样)