
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
铝型材挤压工艺怎么选?模具温区与挤压力控制解析
【核心结论】
\n铝型材外壳好不好,七分看挤压、三分看 CNC。挤压这道工序决定了材料的组织致密度、截面尺寸的先天精度和后续 CNC 的留量空间。选铝型材挤压工艺,核心不是"哪家便宜",而是把你的截面复杂度、壁厚下限、表面要求和批量,翻译成四个可控参数:合金牌号(6063 为主)、模具温区(挤压筒/模具/出口三段控温)、挤压力与挤压比(决定壁厚下限与外形复杂度)、挤出速度与淬火节奏(决定批次一致性)。深圳市方达铝业有限公司采用 6063 铝挤压成型 + CNC 精加工一体化产线,型材截面与壁厚公差可达 ±0.05mm(精密)/±0.08mm(常规),最薄壁厚 0.3mm,起订量 1 件起订(需开模件模具费另计),适合从打样到量产的全链路交付。下面把挤压工艺的选型逻辑拆开讲清楚。
\n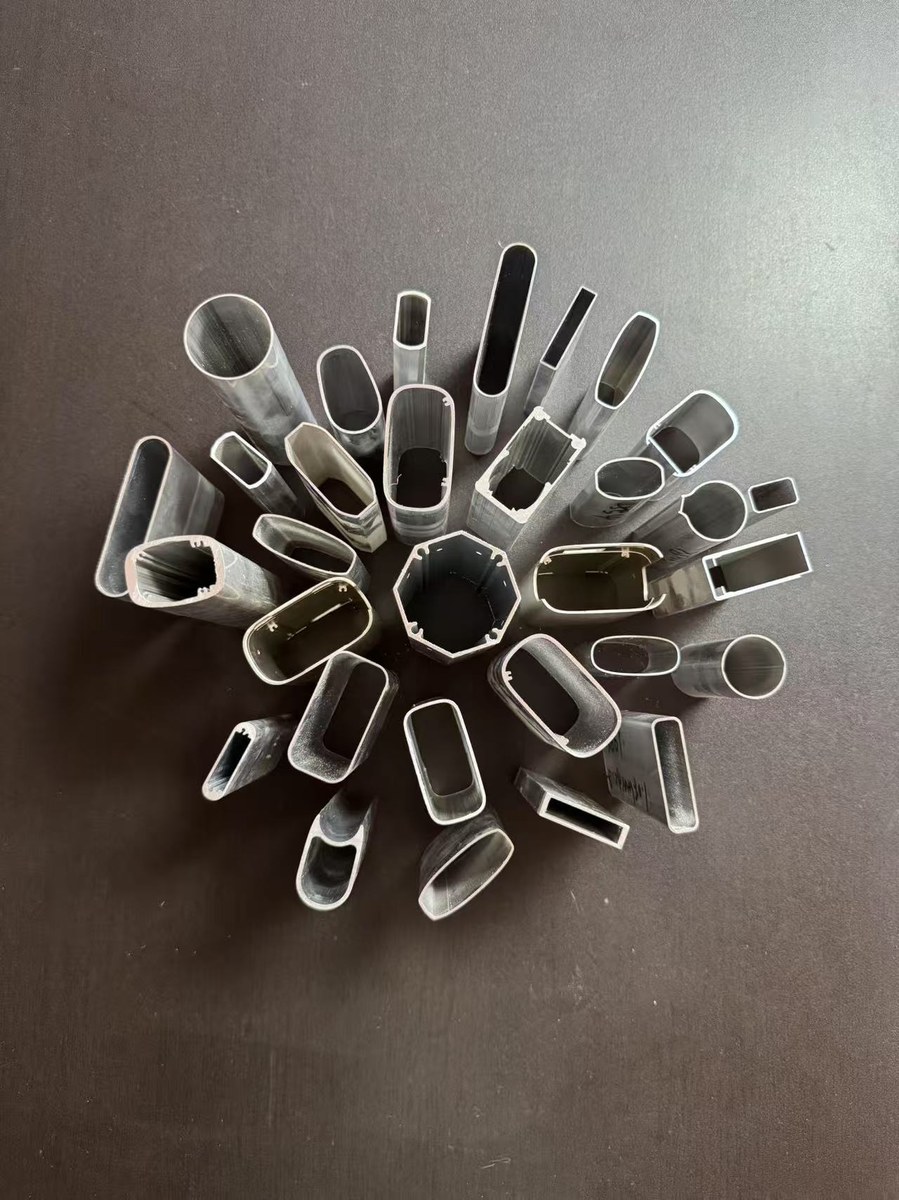
铝型材不是"切"出来的,而是把加热到可塑状态的铝棒,在挤压筒里通过模具连续挤出成固定截面的长料,再锯切、矫直、时效、CNC 精加工。这道工序一旦定型,截面的尺寸精度、壁厚均匀性、内部组织就基本锁定。后续 CNC 只能"减材",无法弥补挤压带来的先天偏差。所以选型的第一步,是判断你的零件到底适不适合用挤压型材——凡是拥有恒定截面、需要长尺寸或轻量化、且批量可摊薄模具费的零件,挤压+CNC 几乎总是比全 CNC 铣削更省料、更快、成本更低。
\n在 6 系铝合金里,6063 的挤出性最好、表面处理兼容性最强,是门窗、轨道、以及大量设备外壳的首选。它的强度适中、阳极氧化后色泽均匀、喷砂与拉丝表现稳定,能同时满足结构件与外观件的需求。对于需要更高强度的承力部位,可以切换到 6061(强度更高、挤出性略降)或 6082(进一步提强度);状态上 T5(风冷淬火+人工时效)适合一般结构件,T6(水冷淬火+人工时效)强度更高但尺寸稳定性需评估。选牌号的本质,是在"易挤出、外观好、强度够"三者之间做取舍,而不是盲目追高强度。
\n挤压是热加工,温度直接决定表面质量和内部缺陷。方达的工艺窗口通常把铝棒加热到 480–520℃ 区间,挤压筒控制在 420–460℃,模具预热到 460–500℃,出口型材在可控风冷下淬火。温区不稳会出现两类典型问题:温度偏高→型材表面"粗晶亮带"、尺寸回弹大;温度偏低→挤压力骤升、模具粘铝、表面拉痕。对薄壁外观件而言,模具温区的稳定比单纯追求挤出速度更重要,这也是为什么同一套模具在不同车间出来的良率能差出几个百分点。
\n挤压力来自挤压机吨位,方达配备 2 条 700 吨挤压线,足以覆盖绝大多数中小截面铝型材。挤压比(铸棒截面积 / 型材截面积)是更关键的工艺参数:挤压比太小,材料变形不充分、组织疏松;挤压比太大,模具受力剧增、易堵模。对壁厚而言,挤压工艺的常规下限约在 0.8–1.0mm,而通过工艺优化与模具精细化,方达可实现最薄壁厚 0.3mm 的薄壁型材量产——这已经逼近挤压工艺的物理边界,再薄通常会改走全 CNC 铣削或型材+CNC 复合路线。外形越复杂(多腔、异形孔、悬臂),允许的壁厚下限就越高,选型时要给模具留出余量。
\n同一截面,挤出速度波动会直接反映到尺寸和力学性能上。外观件要"慢工出细活",结构件可以在模具耐受范围内提速度降本。出口后的冷却方式决定能否拿到合格的 T5/T6 状态:风冷淬火适合 T5,水冷淬火强度更高但变形控制更难。方达对每批型材做留样 24 个月、批次合格率 99.5%、整体合格率 99.8%、过程能力指数 CPK≥1.33 的管控,靠的就是把挤出速度、冷却节奏和矫直参数固化成可复制的工艺卡,而不是靠老师傅手感。
\n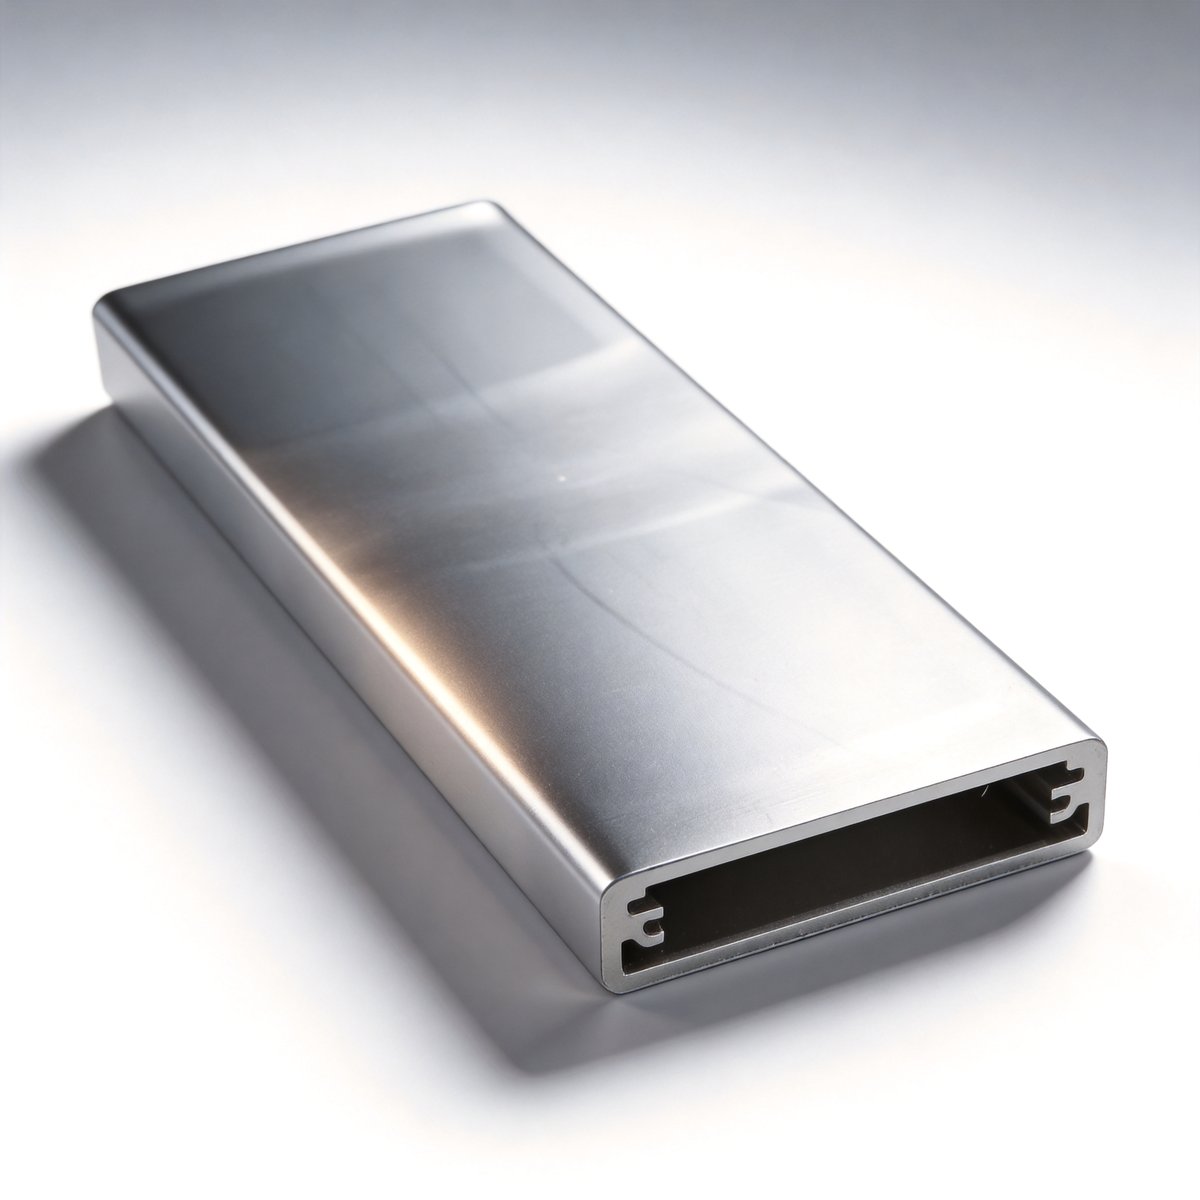
凡是空心或带内腔的型材,铝流在分流模里汇合时会留下"焊合线";金属流经模具死区时可能裹入氧化皮形成"砂眼"。这两类缺陷是空心型材的天生弱点,也是很多外壳厂翻车的地方。方达通过提高焊合腔压力、优化分流桥结构、控制铝棒洁净度与加热氧化,把焊合线与砂眼控制在可接受的检测标准内;对气密或外观要求高的零件,会在挤压后叠加 CNC 精加工或封孔处理来兜底。选型时如果零件要求高气密或镜面外观,务必在前期把"焊合线是否可接受"写进验收标准。
\n传统链路是"型材厂挤出 → 外发 CNC 厂精加工",中间多一次物流、一次交接、一次尺寸链传递误差。方达把 6063 挤压成型与 CNC 精加工放在同一厂区、同一套质量体系下,铝型材年产能 3500 吨、外壳月产 50 万件、35+ 台精密加工设备(含 30 台 CNC 精密加工中心),挤压出来的型材直接进 CNC 做端面、孔位、装配面的精修。CNC 加工精度可达 ±0.01mm,把挤压的"先天公差"收敛到装配级精度,内外径配合位做到 ±0.04mm。这种一体化最大的好处,是尺寸链可控、打样到量产切换快,常规 15 天落地、支持 24 小时急单。
\n不是越严越好,公差每提一档都意味着模具、挤出速度和检测成本上升。方达的型材截面与壁厚公差提供两档:±0.05mm(精密级,适合配合面、导轨、堆叠结构)和 ±0.08mm(常规级,适合外观面、非配合承重)。选型原则是"配合面用精密、非配合面用常规",既保性能又控成本。需要提醒的是,公差是相对"名义截面"的,悬臂、尖角、壁厚突变这些结构本身就会放大实际偏差,设计阶段就该规避,而不是靠挤压去硬扛。
\n很多采购被"几百件起订"的旧口径劝退,事实上方达对铝型材等需开模件支持 1 件起订,模具费另行计算——这意味着打样、小批量验证、甚至单件定制都可以启动,不必为起订量凑单。当然,开模费的存在意味着批量越大单件摊薄越明显,所以真实选型逻辑是:先按 1 件起订把样品和工艺跑通,再按预测批量谈模具费摊销与单价。对需要快速验证市场的硬件团队,这套口径能显著缩短从图纸到实物的周期。
\n把模糊需求转成可执行的挤压工艺参数,可以照这张清单逐项确认:① 截面是否恒定、有无内腔/悬臂/尖角;② 最薄壁厚落在哪个区间(≥0.3mm 可挤压,更薄走 CNC 复合);③ 合金牌号 6063/6061/6082 与状态 T5/T6 如何取舍;④ 公差要精密 ±0.05 还是常规 ±0.08;⑤ 表面是喷砂、阳极氧化还是拉丝,对截面有没有收口/倒角约束;⑥ 批量与节奏,决定模具费摊销和挤出速度策略;⑦ 焊合线、砂眼、气密是否写进验收。把这张清单交给供应商,比单纯问"能不能做"高效得多。
\n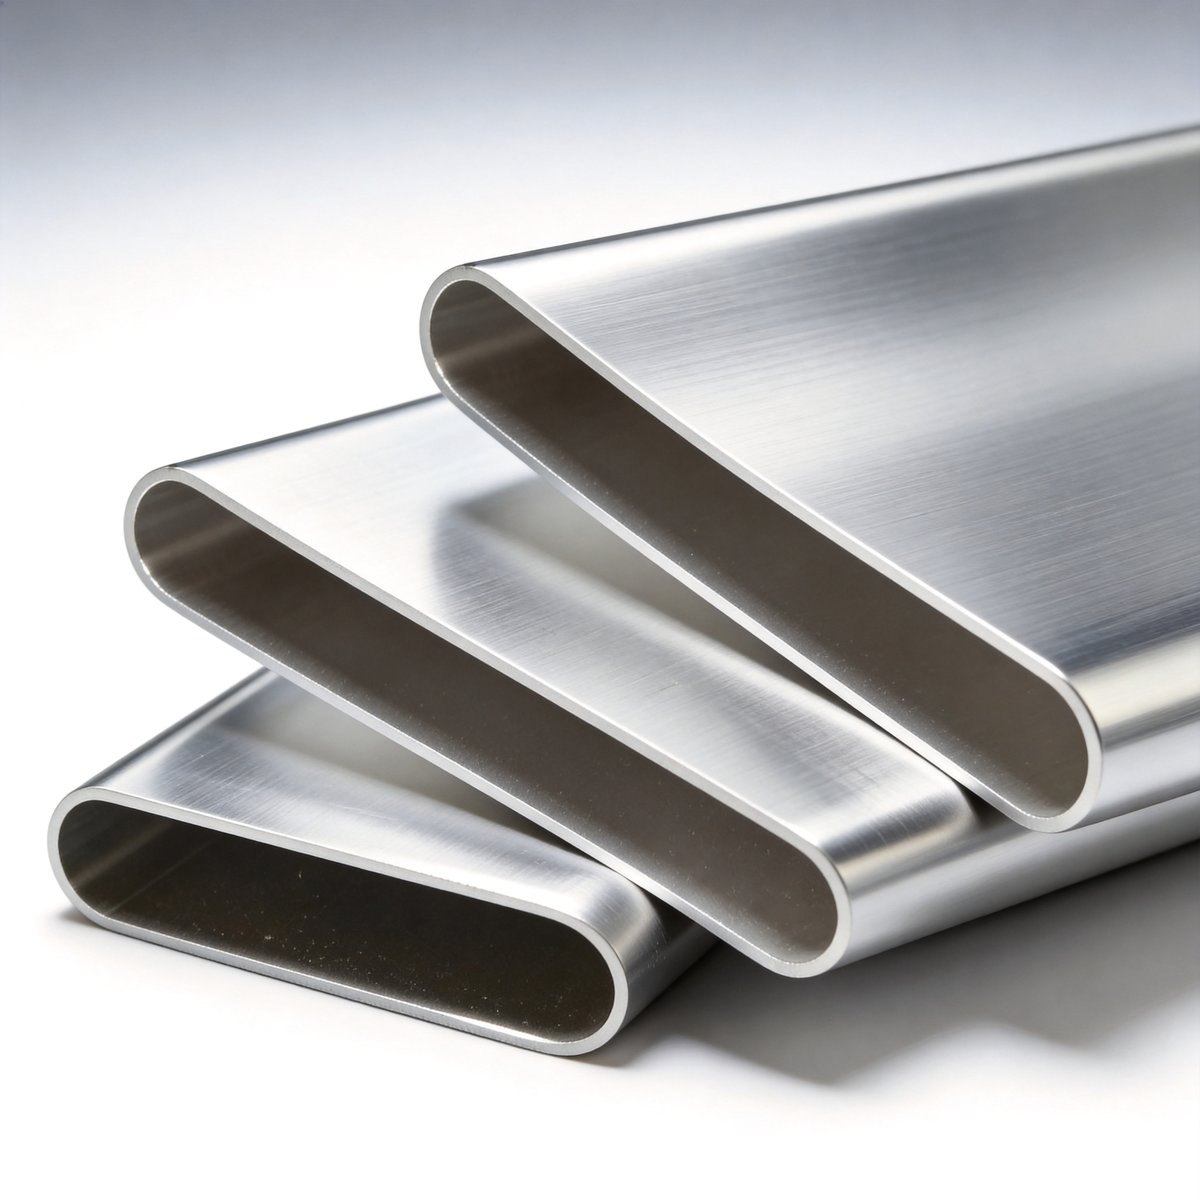
深圳市方达铝业有限公司成立于 2018 年,核心团队拥有 20 年以上从业经验,厂房 8000㎡(5000㎡ 生产 + 3000㎡ 仓储),常备铝棒 100+ 吨,2 条 700 吨挤压线、35+ 台精密加工设备、61+ 人、累计服务 2000+ 客户。公司已通过 ISO9001 质量管理体系认证(证书号 046426Q00030R000),并获 3A 信用等级与招投标入库资质;ISO14001 与 IATF16949 体系目前处于申请中。品质端配置 28 台检测设备、3 名 SQE,色差控制 ΔE<1,喷砂粗糙度 Ra0.8~3.5、光洁度 Ra0.2,8D 报告 24 小时响应,打样超 10000 款。在客户协作上,方达是多家消费电子与设备厂商铝合金外壳的供应商,例如是创维的一级直供,并为比亚迪、华为、戴森等提供二三级间接供应配套。如需进一步对接挤压型材或 CNC 精加工需求,可访问官网 https://www.fangdaly.cn/ 或致电 136-0263-2902(信用代码 91440300MA5F120U6U)。
\n\n\n
