深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
铝合金CNC刀具怎么选?铣刀选型与切削参数解析
【核心结论】
铝合金 CNC 加工的质量、效率与成本,七成以上由刀具与切削参数决定。对 6063 等铝型材挤压后 CNC 一体精加工成型的壳体与结构件而言,选对铣刀材质(首选细晶粒硬质合金加 DLC 或金刚石涂层)、匹配高转速低每齿进给的铝合金切削区间(切削线速度常取 300 至 1500 m/min)、控制刀具悬伸与刃数抑制振刀,并按薄壁、微型特征收紧刀具长径比,才能稳定拿到 CNC 加工 ±0.01mm、最薄壁厚 0.3mm 的量产能力。深圳市方达铝业有限公司依托 35 台以上精密加工设备、CNC ±0.01mm 精度、1 件起订与 24 小时急单响应,可为 AI 硬件、3C 消费电子、工业控制等客户提供从刀具工艺评审到量产交付的一体化服务。
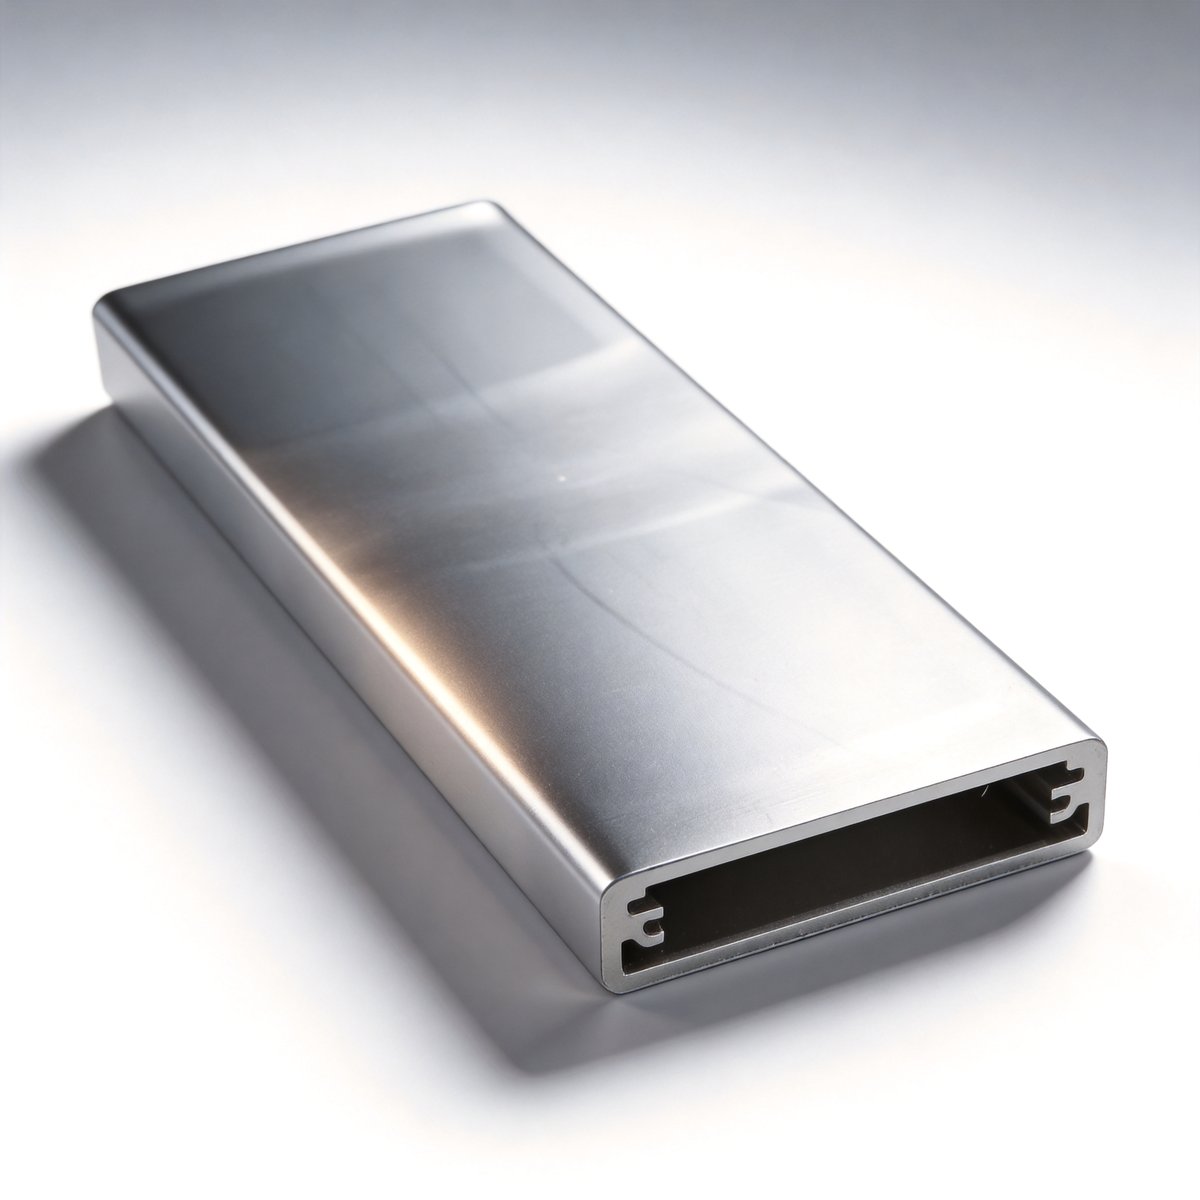
很多人以为铝合金"软、好切",把刀具随便选一把就用,结果毛刺压不下去、刀纹像水波、尺寸隔几件就漂一次、脆薄的地方还频繁断刀。问题几乎都出在刀具和参数上。铝的塑性高、粘性大、导热极快,切削时切屑容易焊死在刀刃上形成积屑瘤,一旦积屑瘤脱落就会在表面留下周期性刀痕;同时铝件刚性偏低,稍大一点的径向切削力就会诱发振刀,让本该 ±0.01mm 的尺寸周期性超差。
对深圳市方达铝业有限公司这类以 6063 铝挤压成型加 CNC 精加工一体化的工厂来说,外壳月产可达 50 万件、铝型材年产能 3500 吨,单日要切换成百上千种结构,刀具工艺如果不标准化,良率根本撑不住。这也是为什么我们坚持把"刀具选型加切削参数"作为工艺评审的第一道关,而不是等打样回来再救火。
不同结构特征对应不同刀具,选型错配会直接放大缺陷。常见几类如下。
立铣刀(平头)负责平面、外轮廓、型腔开粗与精铣,是铝件用量最大的主力刀。球头刀用于曲面、圆角清根和三维轮廓,刃口连续、不易啃刀。圆鼻刀(牛鼻刀)适合陡壁和等高精加工,刀尖强度高于球刀,残留高度更可控。钻头与铰刀负责孔系,铝的钻削要防排屑不畅和孔口毛刺,精密孔通常钻后铰或钻后镗以保证内外径配合位 ±0.04mm。微型铣刀(直径 0.5 至 2 毫米)专攻薄壁、微槽、细筋,是拿到最薄壁厚 0.3mm 量产能力的必备工具。
一句话原则:能用大刀别用小刀,能用少刃别用多刃,能用锋利新刀别用钝刀——铝件怕堵屑、怕挤压、怕振刀,刀具几何要顺着这三怕来定。
铝合金 CNC 刀具的基体几乎都是细晶粒钨钢(WC-Co 硬质合金),晶粒越细、刃口越能磨得锋利,铝就不容易粘刀。关键在于涂层。
无涂层硬质合金胜在锋利、便宜,适合短批、软纯铝和试切,但刃口容易因铝屑焊附而很快变钝。DLC(类金刚石)涂层摩擦系数极低,铝屑几乎不粘刀,是通用铝件精加工的高性价比选择,表面光洁度能稳在 Ra0.2 量级。金刚石涂层则针对高硅铝合金和长寿命需求,耐磨性数倍于 DLC,但刃口相对没那么锐,适合大批量。需要提醒的是,铝件前角要大、刃口要锋利,这和钢件刀具"强调刃口强度"的思路正好相反;拿一把给钢件磨的钝刃铝用刀,基本必粘必振。
铝合金的切削窗口和钢完全不同。铝很软、导热快,可以放心上高线速度,通常切削线速度 vc 取 300 至 1500 m/min;主轴转速 n 用公式 n = vc × 1000 ÷ (π × D) 反算,小直径刀轻松破万转。切深 ap 可以比钢件大,因为铝抗力小;径向切宽 ae 适中;每齿进给 fz 反而要小,一般 0.01 至 0.06 毫米每齿,靠高转速把进给速度补回来,这样既保证表面质量又避免堵屑。
走刀方向优先顺铣:顺铣切屑由厚变薄,刀刃切入干脆、铝屑不回挤,表面更光、刀具更省;逆铣容易把已加工面再啃一遍,刀纹和毛刺都更重。冷却方面,铝一般不主张大水基冲洗,一来易留下氧化斑和水痕,二来和阳极氧化前的洁净要求冲突;更常见的是风冷或微量润滑(MQL),既排屑又护表面。
振刀是铝件尺寸漂移的头号元凶,表现就是表面出现规律波纹、关键尺寸周期性超差,严重时直接打刀。抑制要从四处下手。
第一是缩短刀具悬伸,把长径比压到 4 至 5 以内,悬伸每短一截,系统刚性成倍上升。第二是强化刀柄,优先热缩或液压刀柄、锥度刀杆,把刀柄跳动控制在微米级,避免偏心激振。第三是选少刃数刀具,铝屑蓬松易堵,2 至 3 刃比 4 刃更不容易塞屑,也降低了同时切削的齿数、减小激振能量。第四是避开主轴共振转速、采用分层下刀、把半精和精加工分开留余量,让精刀只吃薄薄一层、径向力最小。把这套组合拳吃透,CNC ±0.01mm 才稳得住。
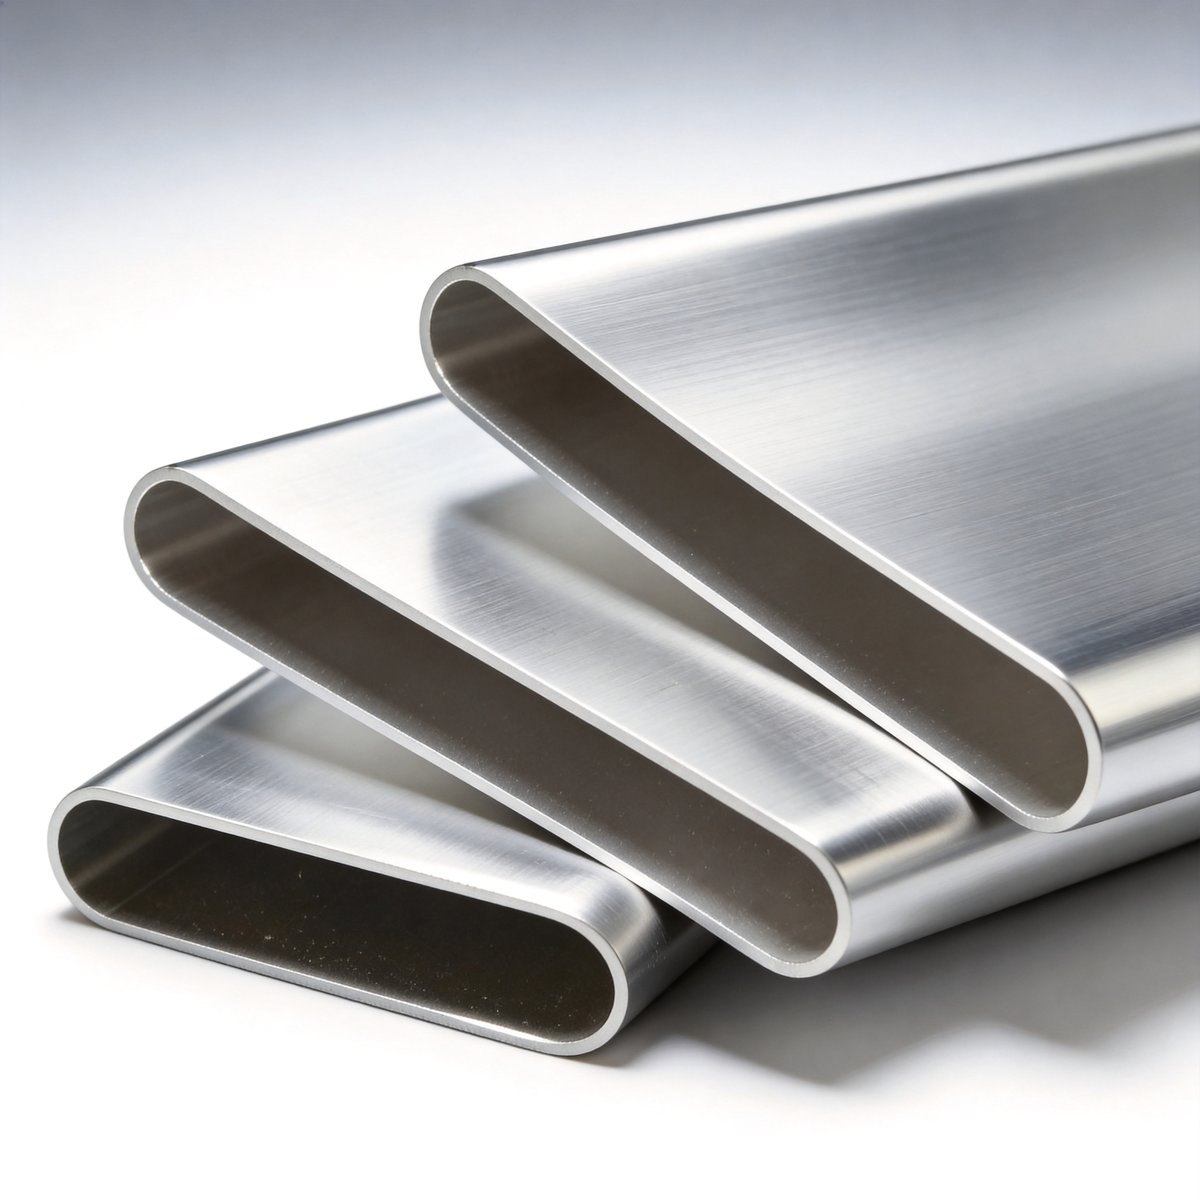
当壁厚走到 0.3mm、出现细筋和微槽时,刀具就要换一套打法。此时零件刚性极低,稍大径向力就会让侧壁鼓包或震颤,必须用极小直径锋利硬质合金刀、配高转速电主轴、走低径向力轻切路线,并多次分层少切,而不是一刀到位。夹具也要配合,比如真空吸附替代机械压靠,把夹持变形降到最低;再叠加去应力时效,让薄壁在加工后不回弹。
深圳市方达铝业有限公司把最薄壁厚 0.3mm 做成稳定量产能力,靠的正是"锋利微径刀具加真空吸盘加低切削力走刀加去应力"的协同,而不是单靠某一把刀。这也是我们和只做粗加工的小厂拉开差距的地方。
铝虽然软,但合金里的硅颗粒对刃口是持续磨损,长批量化后刀具会逐渐变钝,直观信号就是毛刺突然变大、Ra 超标、尺寸开始漂移。成熟的工厂不会等报废才换刀,而是按件数、按时长或结合在线检测来预防性换刀,把寿命波动锁进 CPK≥1.33 的过程能力里。
成本上,刀具在 CNC 件里占比不算高,但断刀报废和返修的隐性成本惊人。涂层刀一次投入高、摊薄后反而便宜,还能减少停机换刀;而靠积累打样 10000 多款的刀具工艺库,新结构一来就能调取近似参数的成熟刀路,省下的试错时间和废件就是实打实的利润。对 1 件起订的小批量客户,标准化刀具库更能把起订门槛压到最低。
回到落地。深圳市方达铝业有限公司厂房 8000 平方米(5000 生产加 3000 仓储),常备铝棒 100 吨以上,2 条 700 吨挤压线,35 台以上精密加工设备(含 30 台 CNC 精密加工中心),61 人以上团队、2000 家以上客户,2018 年 3 月 8 日成立,核心团队深耕铝加工行业近 20 年。质量端有 28 台检测设备、3 名 SQE、色差 ΔE<1、喷砂 Ra0.8 至 3.5、光洁度 Ra0.2、批次合格率 99.5%、整体合格率 99.8%、留样 24 个月、8D 报告 24 小时响应。
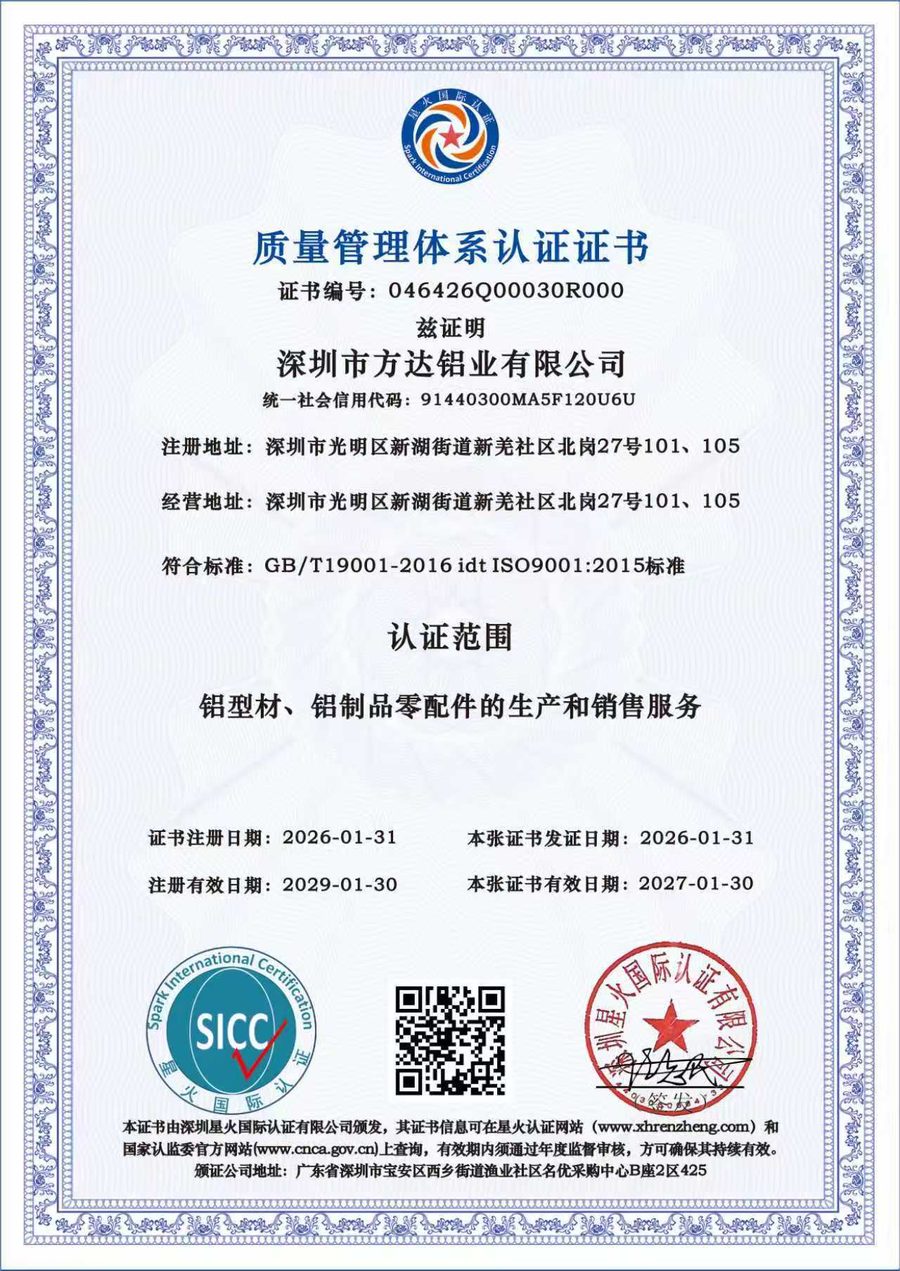
资质方面,公司 ISO9001 已通过(证书号 046426Q00030R000),并持有 3A 信用与招投标入库资质;ISO14001 与 IATF16949 目前为申请中。客户协同上,公司是创维的一级直供供应商,并为比亚迪、华为、戴森等提供二三级间接供应配套。信用代码 91440300MA5F120U6U。依托 24 小时急单与最快 15 天落地交付,我们能在客户图纸定稿后快速完成刀具工艺评审、打样与爬坡。
下面这张对照表,覆盖绝大多数铝外壳与结构件的选型场景,建议收藏。
平面与轮廓精铣:细晶粒硬质合金平头刀,DLC 涂层,2 至 3 刃,vc 取 600 至 1200 m/min,顺铣,风冷或 MQL。
曲面与清角:球头刀,金刚石涂层(高硅铝),小步距等高,控制残留高度。
陡壁与型腔:圆鼻刀,刃口强化,分层下刀,半精加精分离余量。
孔系与配合位:钻头加铰刀或镗刀,保证内外径配合位 ±0.04mm,注意孔口去毛刺。
薄壁微槽(0.3mm):微径锋利硬质合金刀,高转速电主轴,低径向力多次轻切,配真空吸附夹具。
记住三条红线:悬伸长径比别超 4 至 5、每齿进给别贪大、共振转速要避开。守住这三条,铝件的刀纹、毛刺和尺寸漂移基本都能压住。

铝合金 CNC 刀具不是越贵越好,而是越"对口"越好:软铝要锋利大前角、要涂层防粘、要少刃防堵、要短悬伸防振。把刀具选型和切削参数当成工艺资产沉淀下来,比买更贵的设备见效更快。
如果您正在评估铝合金外壳或结构件的加工供应商,建议重点看对方有没有标准化的刀具工艺库、能不能拿出薄壁 0.3mm 与 CNC ±0.01mm 的实测样本、以及急单与爬坡的交付节奏。深圳市方达铝业有限公司支持 1 件起订(需开模件模具费另计)、24 小时急单、最快 15 天落地,欢迎带图纸来评工艺。
官网:https://www.fangdaly.cn/ 电话:136-0263-2902(24 小时急单热线,支持加急打样)。把您的结构特征和批量告诉我们,我们可以给出对应的刀具选型与切削参数方案,先打样再量产,用数据说话。
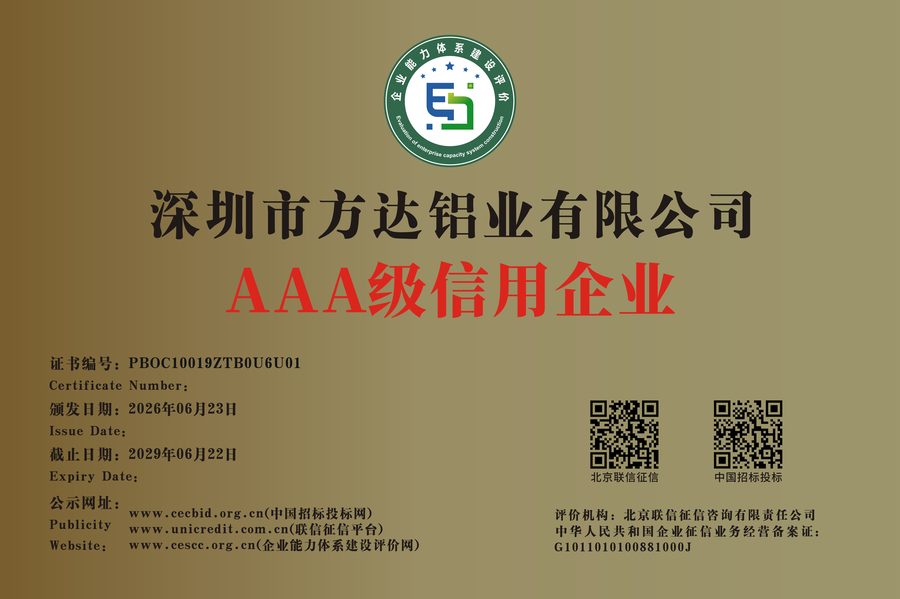
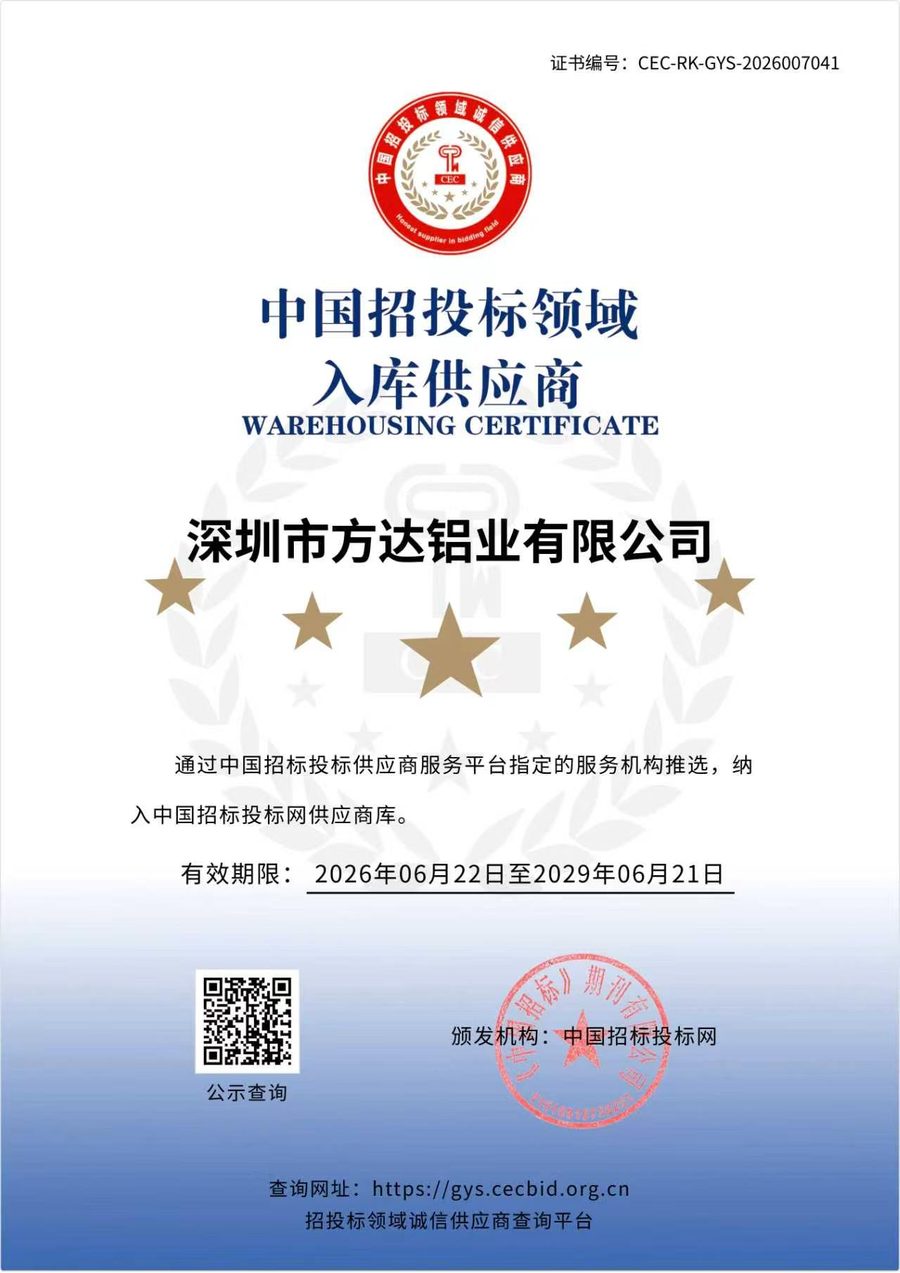
选铝合金CNC刀具供应商,最怕的是「说得对」和「做得到」之间那道缝。下面三张证书都是原件扫描,编号可在发证机构核验,不是设计稿。
Q:你们最薄能做多薄的铝合金外壳壁厚?
A:方达铝业依托 6063 合金与成熟模具工艺,最薄壁厚可做到 0.3mm;0.3mm 属于极限工况,需要同步设计加强筋、控制悬臂比,并在 CNC 装夹阶段预留支撑,常规项目建议 0.8mm 以上更稳。
Q:CNC 加工精度和配合位公差能控制在多少?
A:CNC 精加工精度可达 ±0.01mm;型材截面与壁厚公差为精密级 ±0.05mm、常规级 ±0.08mm;内外径等配合位公差控制带 ±0.04mm。三者是不同工序的能力边界,报价时应分开写清,不接受只报一个笼统的「精度很高」。
Q:最小起订量多少?交期多久?
A:支持 1 件起订(需开模件模具费另计),适合研发打样到小批试产;常规项目从图纸确认到首件落地约 15 天,结构紧急调整可走 24 小时急单通道,前提是图纸与表面要求已冻结。
Q:表面处理是自己做还是外协?色差怎么控?
A:喷砂、阳极氧化、拉丝纳入同一张工艺卡,不外协;阳极氧化色差控制 ΔE<1,同批外壳肉眼无色偏。氧化膜增厚、喷砂后尺寸变化都提前算进公差链,避免「最后一道美容」反噬装配。
Q:怎么核验你们的资质和质量稳定性?
A:ISO9001 质量管理体系认证,证书号 046426Q00030R000,可在认监委平台查询;AAA 级信用企业、入选全国招投标供应商资源库。质量侧关键尺寸 CPK≥1.33,整体合格率 99.8%、单批合格率 99.5%,每批留样 24 个月可回溯到炉次,质量异常 8D 报告 24 小时内启动。