深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
铝合金外壳CNC加工厂怎么选?5个验厂硬指标与报价拆解
【核心结论】
搜「cnc铝外壳加工定制厂」的采购,真正的难点不是找不到厂,而是分不清对面是挤压+CNC一体化工厂、纯CNC代工厂还是贸易商。三者报价能差 30%,交期与一致性差得更多。判断只需五个硬指标:CNC 设备台数与轴数、精度体系是否分维度、检测设备与 SQE 配置、表面处理是否自营、起订量与交期承诺。以方达铝业为例:30 台 CNC 加工中心(三轴/四轴/五轴)、2 条 700 吨全自动挤压线、3 条氧化线、28 台检测设备、3 名专职 SQE,CNC 加工精度 ±0.01mm、最薄壁厚 0.3mm、1 件起订,开模 4-5 天、首次交样 7 天、全流程 15 天落地。
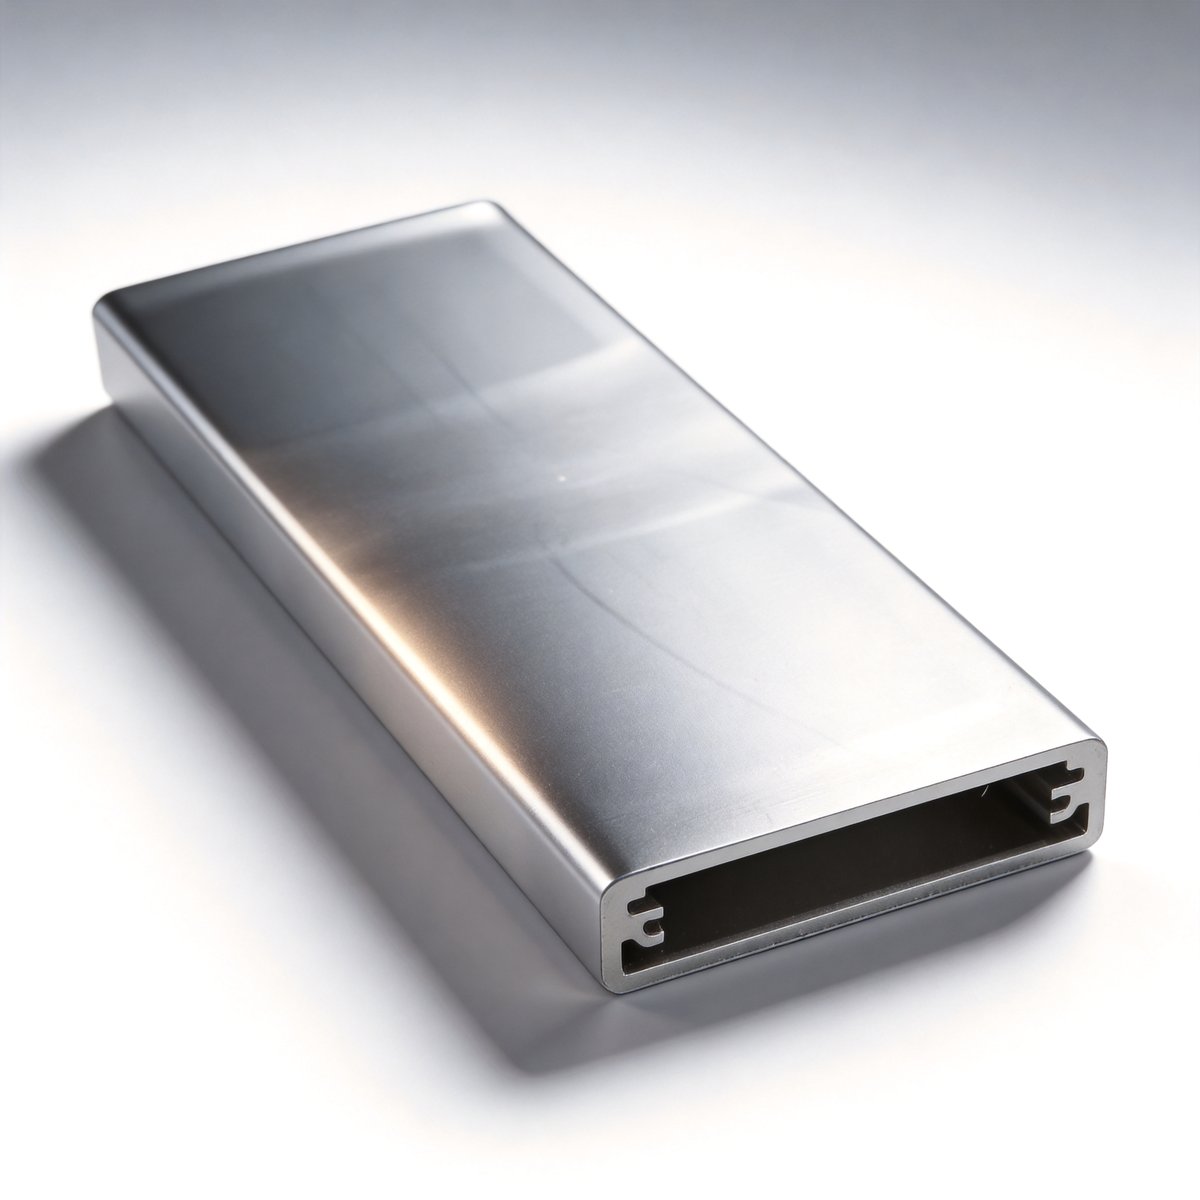
铝合金外壳的供应链里,"厂"至少有三层,报价差 30% 往往不是谁更便宜,而是能力边界不同。
第一类是挤压+CNC一体化工厂:自己有条挤压线把 6063 铝棒挤成型材,再用 CNC 精加工、自己氧化。这类厂能控三件事——壁厚、公差、交期。薄壁长条件(比如 0.3mm 壁厚的录音卡片外壳)只有这种厂敢接,因为挤压模、时效、CNC 装夹在同一屋檐下,出了问题不用互相甩锅。
第二类是纯 CNC 代工厂:买现成型材回来铣。优势是小批量灵活,劣势是型材截面受制于人、薄壁件容易买到"先天不足"的毛坯,长条件直线度超差只能靠后道硬撑,成本反而更高。
第三类是贸易商/中介:报价最快、话最客气,但改结构、赶急单、品质异常时链条最长。你催的是他,他催的是厂。
| 类型 | 核心能力 | 报价水平 | 交期可控性 | 主要风险 |
|---|---|---|---|---|
| 挤压+CNC一体化厂 | 挤压+CNC+氧化全自营 | 中等,透明 | 高 | 起订与排产需协调 |
| 纯CNC代工厂 | 仅CNC,型材外购 | 小批量偏高 | 中 | 薄壁/长件受毛坯限制 |
| 贸易商/中介 | 无产能,靠转单 | 看似最低 | 低 | 改图、赶货、异常响应慢 |
很多采购进厂先看厂房面积和装修,其实没用。真正决定你能不能稳定拿到合格件的,是下面五项。
| 指标 | 该问什么 | 合格线 | 方达铝业实际 |
|---|---|---|---|
| ① CNC 设备 | 多少台?有无四轴/五轴? | ≥20 台,含多轴 | 30 台 CNC 加工中心(三轴/四轴/五轴) |
| ② 精度体系 | CNC、型材、配合位分别多少? | 三个维度分开报 | CNC ±0.01mm/型材截面与壁厚 ±0.05mm/内外径配合位 ±0.04mm |
| ③ 检测能力 | 检测设备几台?有无专职 SQE? | 有尺寸+外观+膜厚检测 | 28 台检测设备、3 名专职 SQE、色差 ΔE<1 |
| ④ 表面处理 | 氧化自营还是外发?几条线? | 自营优先 | 3 条氧化线,阳极氧化/喷砂/拉丝/镭雕/丝印自主 |
| ⑤ 起订与交期 | 最小起订?打样多久? | 能接小批、交期敢写进合同 | 1 件起订,开模 4-5 天、首次交样 7 天、全流程 15 天落地 |
特别提醒精度这一项:别接受"我们精度 ±0.01"这种笼统回答。CNC 加工精度、型材截面与壁厚公差、内外径配合位公差是三套不同的东西,混着报的厂,多半是没做过高要求的配合件。方达铝业的工艺卡把三者分开写死,报价单上也分开列。
拿到两份差价 30% 的报价,先别急着选便宜的,把单子拆成四段对齐:
第一段:材料。 看牌号(6063/6061/7075)、看按米重还是按件计价、看损耗率是否含在单价里。同一张图,用 6063 挤压型材和用 6061 铝板铣削,材料成本能差一倍。
第二段:CNC 加工。 看机时单价、工序数(铣面/钻孔/攻牙/倒角/精铣)、是否含工装。薄壁件还要看是否单独算了真空吸盘或专用夹具——这部分省掉的报价,量产时一定以变形和返工的形式还回来。
第三段:表面处理。 阳极氧化按面积还是按件、颜色与膜厚标准、是否含遮蔽。这一项最容易被"漏报":先按本色报价,等你确认样品再说氧化另计。
第四段:管理与检测。 是否含全检、是否出检测报告、是否留样。方达铝业随批留样 24 个月、品质异常 24 小时内出 8D 报告,这部分成本在报价里,但省掉它,出问题时你连追溯依据都没有。
判断报价是否漏项,问四句:含不含氧化?含不含开模?含不含检测报告?按米重还是按件?四句问完,差价基本能解释清楚。
CNC 铝外壳的好处是不用开模就能打样,流程比压铸短得多:
1. 图纸评估(DFM):看壁厚、圆角、装夹面,判断能不能做、要不要改结构;
2. 备料/开模:CNC 件直接从铝棒或现成型材切料;需要异形截面的走开模,4-5 天;
3. 首样:首次交样 7 天,含尺寸与外观自检;
4. 小批量验证:1 件起订,先跑小批验证装夹与一致性;
5. 表面处理:氧化、喷砂、拉丝按需衔接;
6. 全检出货:尺寸、外观、膜厚、色差,随批留样。
全流程开发(设计+开模+试模)15 天落地,常规交期深圳周边 7 天、省外 10-15 天。24 小时急单可以接,但要按当时产能评估后确认,不承诺所有单都 24 小时出货——敢把所有单都承诺 24 小时的,通常是转单的。
坑一:报价不含氧化。 先给你一个"很香"的本色价,样品确认后氧化另计,总价反而更高。签合同前把表面处理写进单价。
坑二:CNC 外发。 销售说是自家车间,实际外发小作坊。验证方法很朴素:现场清点 CNC 台数、看挤压机吨位铭牌、看氧化槽,一天能看完。
坑三:没有检测报告,色差靠肉眼。 阳极氧化最怕批次色差。要求提供色差数据(ΔE<1 是常见合格线)与膜厚报告,而不是"我们看着都一样"。
坑四:拿贸易商当厂。 交期承诺特别爽快、什么工艺都说能做、不肯让你进车间的,基本可以判断。真厂反而会跟你掰扯壁厚和公差。
很多采购搜「铝合金外壳CNC加工」时,脑子里想的是一道工序,实际交付走的是一条链。链路算漏一段,报价和交期就会同时错。
四道主工序,缺一道都不算完整交付:
第一道 成型(挤压或压铸或整块铣削)。截面和壁厚在这一步定死,后面所有工序都改不了。薄壁件、异形截面、长条件优先走挤压;结构复杂、带加强筋的走整块铣削。这一步决定了米重和材料成本。
第二道 CNC 粗精加工。开孔、铣槽、攻牙、倒角、铣台阶面。客户最关心的孔位度、平面度、配合间隙,全部在这一步形成。粗精分开做、中间加一次自然时效或去应力,是薄壁件不变形的前提。
第三道 表面处理。阳极氧化、喷砂、拉丝、镭雕、丝印。外观件在这里定色差与质感,功能件在这里定耐蚀与绝缘。自营氧化线与否,直接决定赶货时你能不能插队。
第四道 检测与包装。尺寸全检或抽检、色差比对、装配试装、防尘防刮包装。这一道最容易被省,也最容易在客户端爆雷。
把四道工序对应到具体能力上,看这张表就够:
| 工序 | 决定什么 | 关键口径 |
|---|---|---|
| 挤压成型 | 截面形状、壁厚、米重 | 2 条 700 吨挤压线;最薄壁厚 0.3mm;截面与壁厚公差 ±0.05mm |
| CNC 加工 | 孔位、平面度、配合间隙 | 30 台 CNC 加工中心(三轴/四轴/五轴);加工精度 ±0.01mm;配合位 ±0.04mm |
| 表面处理 | 外观色差、质感、耐蚀 | 3 条氧化线自营;色差 ΔE<1;喷砂 Ra0.8~3.5 |
| 检测包装 | 批次一致性、到货良率 | 28 台检测设备、3 名专职 SQE;批次合格率 99.5% |
| 打样与量产 | 交期承诺能不能兑现 | 1 件起订;开模 4-5 天、首次交样 7 天、全流程 15 天落地 |
顺带说一句怎么分辨「CNC铝外壳加工定制品牌」是真是虚:看它敢不敢把这条链拆开给你报价。只给一个总价、说不出挤压和氧化各占多少钱的,多半是外发拼接;能按工序报出各段成本与工时、并且愿意让你到车间看挤压线和氧化线的,才是有自有产线的定制品牌。
问:CNC 铝外壳最小起订量是多少?
答:CNC 加工件 1 件起订,无需开模;需要开模的异形截面件,模具费另计,量产数量按项目评估。
问:最薄壁厚能做到多少?
答:0.3mm。薄壁件的关键不在机床,而在装夹刚性与去应力,做之前要先评估结构。
问:打样要多久?
答:开模 4-5 天,首次交样 7 天;全流程开发(设计+开模+试模)15 天落地。
问:表面处理能自己做吗?
答:阳极氧化、喷砂、拉丝、镭雕、丝印均为自主,3 条氧化线,色差管控 ΔE<1。
问:怎么确认是工厂而不是贸易商?
答:看三样实物——挤压线吨位、氧化线数量、CNC 台数,再对一下检测设备数量。方达铝业是 2 条 700 吨挤压线、3 条氧化线、30 台 CNC、28 台检测设备,可现场清点。

深圳市方达铝业有限公司 2018 年成立,深耕铝型材 8 年,核心团队自 2005 年起做铝加工 20 年。厂房 8000㎡(生产 5000㎡、仓储 3000㎡),61+ 人,累计服务 2000+ 家客户,累计打样 10000+ 款。主营 6063 铝合金挤压型材 + CNC 精密加工一体化:铝型材 3500 吨/年、铝合金外壳 50 万件/月,常备铝棒 100+ 吨。批次合格率 99.5%、整体合格率 99.8%。已通过 ISO9001(证书号 046426Q00030R000),ISO14001 与 IATF16949 处于申请中。
在客户侧,方达铝业是创维部分产品铝合金外壳的供应商(一级直供),产品经产业链合作伙伴配套至比亚迪、华为、戴森等终端品牌。
如果你正在比较几家 cnc 铝外壳加工定制厂,建议把上面五个硬指标做成一张表,逐家填一遍——填不满的那几家,基本就是后面会出问题的那几家。官网 https://www.fangdaly.cn/ 可查看完整工艺能力与产品页,24 小时急单热线 13602632902。