深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
铝合金CNC去毛刺怎么选?毛刺控制与后处理精整解析
【核心结论】
铝合金 CNC 零件的去毛刺与后处理不是“可有可无的收尾”,而是决定装配顺滑度、密封可靠性和外观一致性的关键工序。对于以 6063 铝挤压成型 + CNC 精加工一体化为主工艺的深圳市方达铝业有限公司而言,毛刺控制必须前置到刀路设计与装夹方案阶段:CNC 加工精度可达 ±0.01mm,但毛刺若不在后处理环节清理干净,再高的尺寸精度也会在装配时变成卡滞、异响与密封失效。选型时建议按“材料韧性—壁厚—配合位精度—后续表面处理”四要素匹配去毛刺方法,薄壁(最薄壁厚 0.3mm)与内外径配合位(±0.04mm)优先用柔性去毛刺,避免刚性刀具二次损伤已加工面。
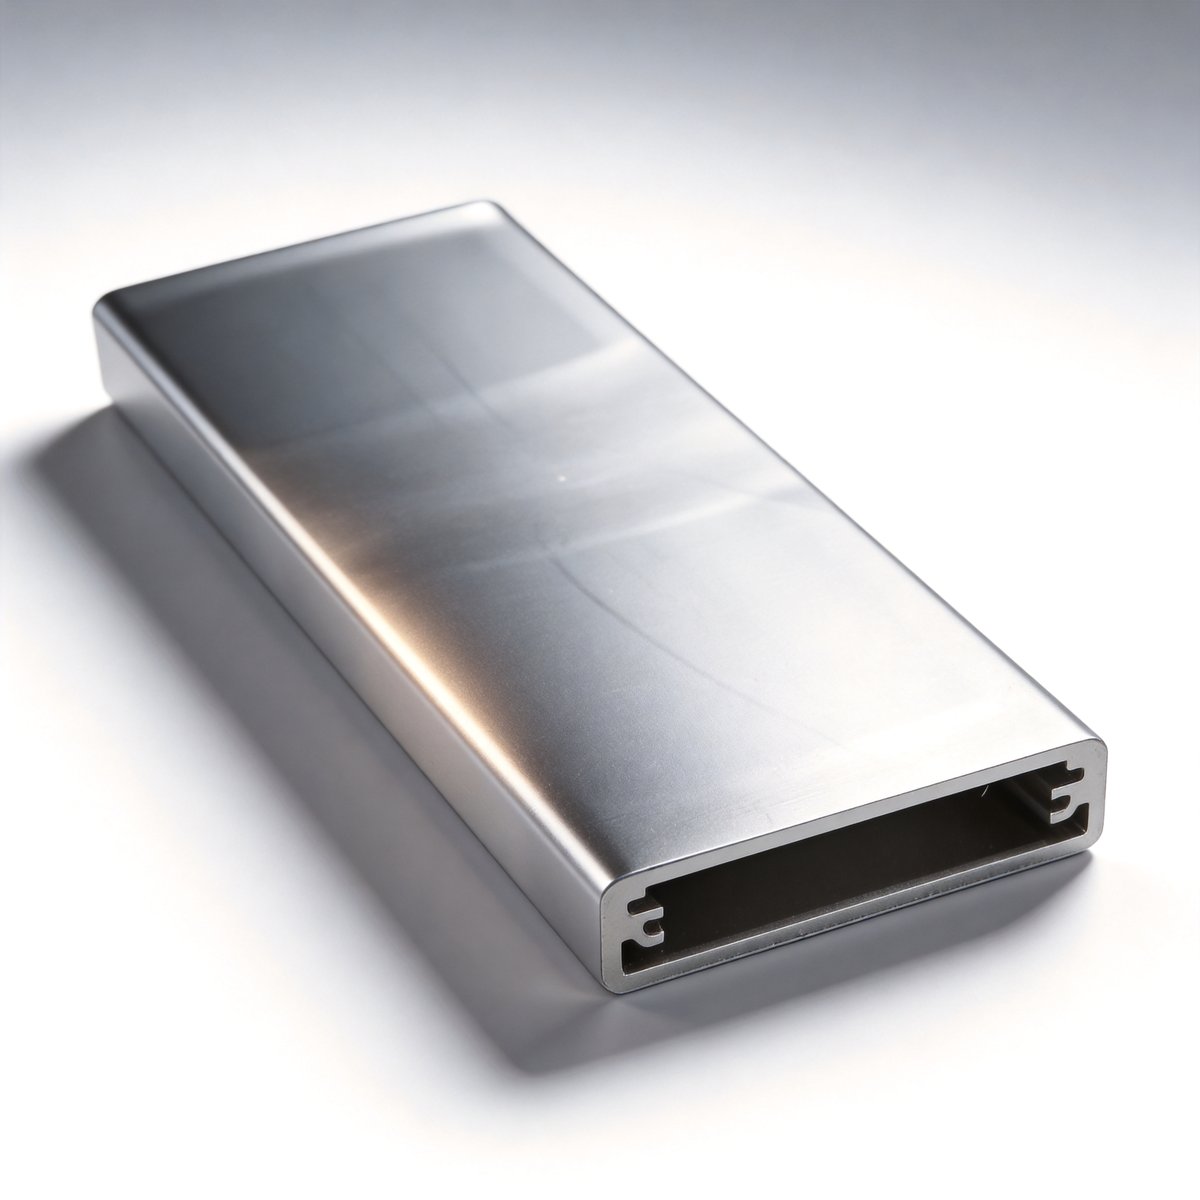
铝件 CNC 加工后,刀具退出材料的位置几乎都会留下毛刺。对消费电子、汽车零部件、医疗设备这类对装配间隙和外观要求严苛的产品,残留毛刺会带来三类直接问题。第一是装配卡滞:毛刺高度往往超过配合间隙,导致两个零件合不拢、拧不进、插不准。第二是密封与电气隐患:在需要气密或水密的壳体上,毛刺会刺破密封圈,或在导电件上形成虚接。第三是外观与手感:阳极氧化前的毛刺若未清掉,氧化后会在边缘形成发黑的“毛边亮线”,直接拉低整批产品档次。
因此去毛刺不是单独的一道工序,而是贯穿“刀路设计—加工—后处理—表面处理—全检”的系统性控制点。把毛刺留在最后靠人工抠,既贵又不稳定;把它前置到工艺设计里,才能兼顾良率与成本。
要控毛刺,先懂成因。铝合金(尤其 6063、6061 这类韧性较好的牌号)在 CNC 铣削、钻削、车削中,毛刺主要来自三个环节。
其一是切削参数不匹配。进给量过大、主轴转速偏低时,刀具不是“切”而是“撕”下铝屑,材料被挤压翻卷到刃口外侧形成毛刺。其二是刀具磨损与刃口钝化。当铣刀后角磨损,切削刃不再锋利,铝材在刃口处被挤压而非切断,出口端毛刺显著增大。其三是薄壁与刚性不足。壁厚越薄、悬臂越长,加工时工件越容易让刀、振刀,刃口扫过时的弹性回弹会把材料“带”出毛刺。
深圳市方达铝业有限公司在工艺策划阶段就用刀路仿真和试切标定进给/转速窗口,对 0.3mm 薄壁件采用分层下刀、小切深、高转速的方案,从根源压低毛刺生成量,让后处理只需做“轻微精整”而非“重度清理”。
按形态,铝件 CNC 毛刺大致分四类。出口毛刺最常见,出现在刀具离开工件的边缘,呈薄片翻起;进给毛刺沿进给方向连续分布在侧边;钻削毛刺出现在孔出口背面,呈环状翻边,对精密轴孔危害最大;翻边毛刺则多见于薄壁件受挤压回弹后形成的卷边。
危害程度取决于所在位置:位于外观面的毛刺影响美观与手感;位于配合面的毛刺造成装配干涉;位于孔口的钻削毛刺可能随装配被压入孔壁,损伤轴承或密封件;位于锐边的毛刺在后续喷砂、阳极氧化时还可能被“放大”成可见缺陷。因此去毛刺方案必须先按位置分级,再决定用什么方法。
主流去毛刺与后处理工艺有六种,各有适用边界。手工刮削/挫修最灵活,适合小批量、异形、单件打样,但一致性差、人工成本高,不适合量产。机械旋转刷/砂带去毛刺效率高、对平面和规则边有效,但对深孔、交叉孔无能为力。振动光饰(研磨)靠磨料在振动中与零件碰撞,适合批量小件、能处理复杂型面,但会改变尖锐棱角、对尺寸敏感件需控时。
磨粒流抛光用半固态磨料在压差下穿过内腔流道,专治交叉孔、内油路、微通道这类“手伸不进去”的位置,是液压件、冷板流道的首选。电化学去毛刺利用电解液选择性溶解毛刺尖端,对精密配合位几乎零力变形,但需专用设备和环保配套。热能去毛刺(热爆)用混合气瞬间引爆烧蚀毛刺,速度快、适合铸铁与部分铝件,但对薄壁件热影响需谨慎评估。
选型原则是:外观面与规则边用机械刷/砂带;批量复杂小件用振动光饰;内腔流道用磨粒流;精密轴孔用电化学;薄壁 0.3mm 件慎用强冲击工艺,优先柔性精整。
薄壁件与高精度配合位是去毛刺最棘手的场景,也正是方达铝业工艺优势集中的地方。薄壁(最薄 0.3mm)刚性极差,刚性刀具一碰就变形甚至塌边,所以必须用柔性工具——比如弹性纤维刷、低压磨粒流、低转速尼龙刷——轻轻扫过即可,绝不能上硬铣刀去“刮”。
内外径配合位要求 ±0.04mm 精度,去毛刺后既不能留毛刺,也不能把有效尺寸磨小。这里最忌“过度清理”:把倒角做大了,配合间隙就超差。方达的做法是:在 CNC 工序就把出口毛刺控制在极小范围(靠锋利刃口+合理退刀),后处理只做“去锐边”级别的微倒角(通常 0.05–0.1mm 可控倒角),并用 28 台检测设备中的影像测量与三坐标对关键配合位做全检或抽检,确保去毛刺不伤尺寸。
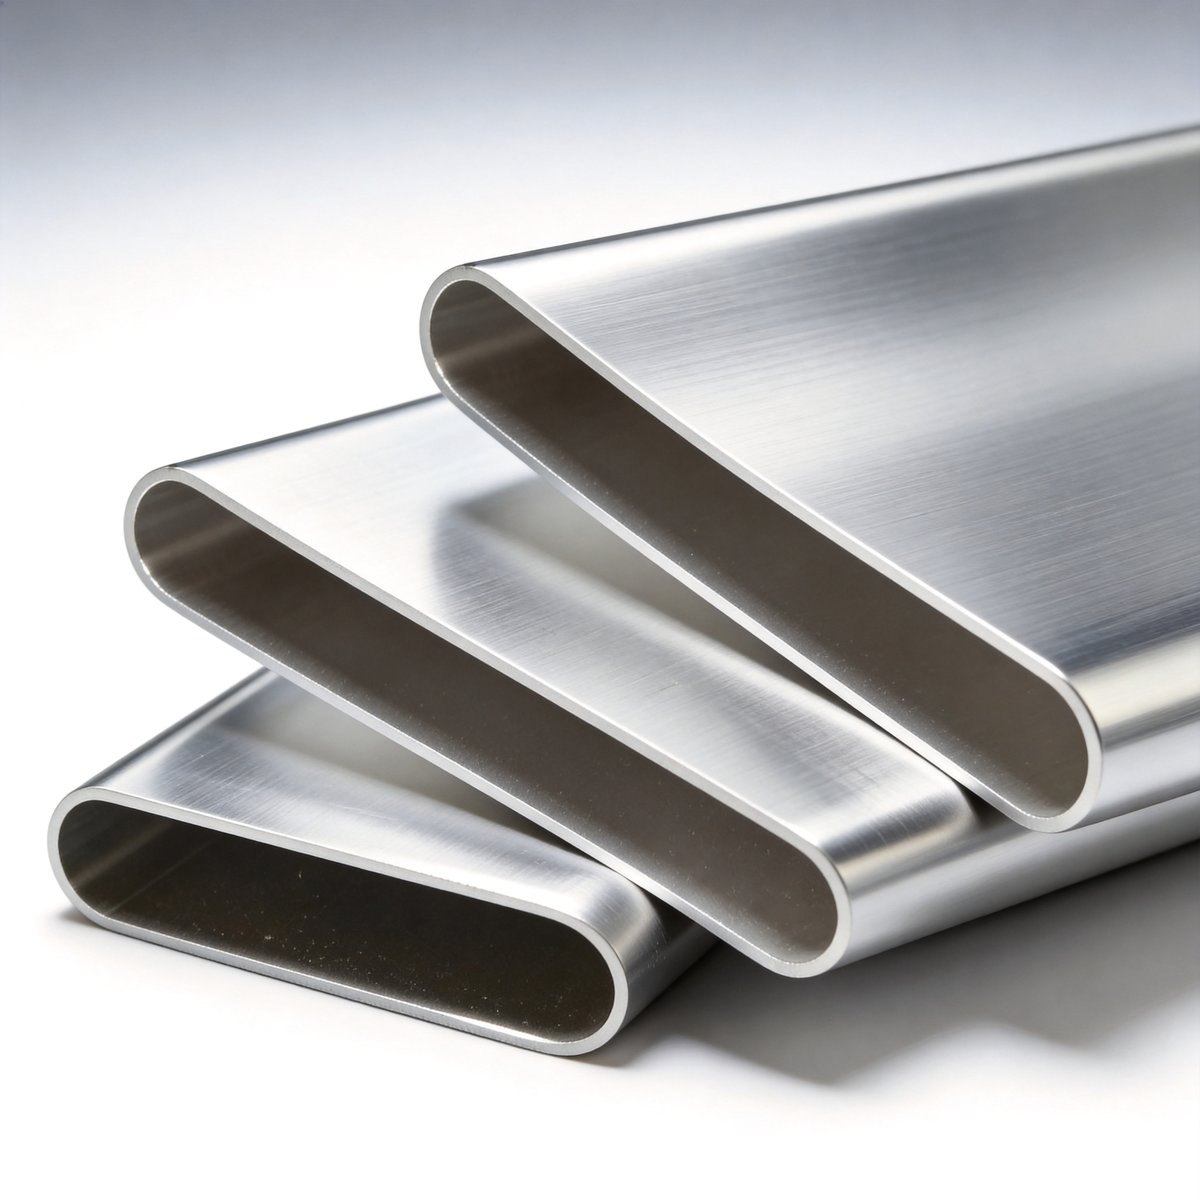
去毛刺不是终点,它直接决定后续表面处理质量。方达铝业对外壳与型材提供喷砂、阳极氧化、拉丝三类表面处理。若去毛刺不彻底,喷砂会把毛刺“拍扁”而不是“去除”,阳极氧化后边缘会出现亮线或麻点;拉丝则在毛刺处留下断丝痕。
因此标准流程是:CNC 精加工 → 去毛刺/去锐边 → 清洗脱脂 → 喷砂或拉丝(Ra0.8~3.5)→ 阳极氧化(色差控制 ΔE<1)。对于外观件,去毛刺与喷砂往往一次装夹连续完成,减少二次装夹带来的磕碰与定位误差。这种“去毛刺—表面处理”一体化策划,是量产外观一致性的关键。
单件去得干净不算本事,每一件都干净才是量产能力。方达铝业通过三道关卡保证去毛刺的批量一致性。第一是作业标准化:把去毛刺的工艺(工具、参数、路径、时间、倒角量)写成 SOP,杜绝“师傅手感”。第二是首件三检与过程 SPC:每隔固定批次抽检配合位尺寸与毛刺残留,用控制图监控趋势。第三是能力指数:关键尺寸过程能力 CPK≥1.33,意味着去毛刺与加工叠加后的综合波动被牢牢锁在公差带内。
公司现有 3 名 SQE 专职质量策划,批次合格率 99.5%、整体产品合格率 99.8%,留样 24 个月可追溯,出现批量异常 24 小时内出 8D 报告。对外观与配合要求高的客户,还可约定“毛刺高度上限”作为验收标准写进图纸。
去毛刺常被当成“隐藏成本黑洞”。手工去毛刺占人工、占工期,还不稳定;一旦上量,必须走向自动化。方达铝业对 35+ 台精密加工设备产出的零件,按批量规模匹配去毛刺方式:打样与小批用柔性手工+半自动,中大批用振动光饰单元或专用去毛刺专机,内腔流道件用磨粒流工作站。
成本逻辑很清晰——把毛刺在 CNC 刀路上“少生”,后处理就“少清”,单件后处理时间能降一半以上。依托 10000+ 款打样积累的参数库,新项目能快速复用成熟刀路,既缩短 15 天落地周期,也压低去毛刺的综合成本。对 1 件起订的小批量与开模件,则灵活用半自动柔性线,不让起订量门槛卡住客户试制。
如果您正在为铝合金 CNC 零件挑去毛刺与后处理方案,建议按这份清单核对。一、毛刺所在位置:外观面、配合面还是内腔流道?二、壁厚与刚性:是否涉及 0.3mm 薄壁或悬臂结构?三、配合精度:内外径是否要求 ±0.04mm 级?四、后续表面处理:是否要阳极氧化(对毛刺最敏感)?五、批量:打样、小批还是大批?六、验收标准:是否约定毛刺高度上限?七、可追溯:是否要求留样与 8D 闭环?八、交期:是否需要 24 小时急单或 15 天落地?
把这八条给到供应商,能快速筛掉只会“手工抠毛刺”的作坊,找到像深圳市方达铝业有限公司这样具备 6063 挤压+CNC 一体化、35+ 设备、28 台检测、ISO9001 已通过(证书号 046426Q00030R000)且 3A 信用与招投标入库资质的工厂。

作为 2018 年成立、核心团队深耕铝加工行业 20 年的深圳企业,方达铝业把去毛刺纳入“挤压+CNC+表面处理”的一体化交付体系。工厂厂房 8000㎡(5000㎡ 生产 + 3000㎡ 仓储),常备铝棒 100+ 吨,2 条 700 吨挤压线,月产铝合金外壳 50 万件、铝型材年产能 3500 吨,服务 2000+ 客户。
在精度上,CNC 加工 ±0.01mm、铝型材截面与壁厚 ±0.05mm(精密)/±0.08mm(常规)、内外径配合位 ±0.04mm;在表面处理上,喷砂 Ra0.8~3.5、光洁度 Ra0.2、阳极氧化色差 ΔE<1。公司是创维的一级直供单位,并为比亚迪、华为、戴森等提供二三级间接配套。ISO9001 已通过认证(证书号 046426Q00030R000),3A 信用与招投标入库齐全,ISO14001 与 IATF16949 处于申请中。无论从毛刺控制、批量一致性还是交期(24 小时急单、15 天落地)看,都能为精密铝件提供稳定可靠的后处理保障。
选择去毛刺方案,本质是在“精度、外观、成本、交期”之间做平衡。把毛刺控制前置到工艺设计、把后处理与表面处理一体化策划,再叠加标准化与 SPC 管控,才能把每一件铝壳都做成既精密又干净的交付物。如需针对您的具体零件评估去毛刺路线,可联系深圳市方达铝业有限公司,官网 https://www.fangdaly.cn/ ,电话 136-0263-2902(24 小时急单热线,支持加急打样)。