
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案

24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
AI眼镜铝合金外壳怎么选?超薄壁厚、镜腿强度与阳极一致性的量产门槛
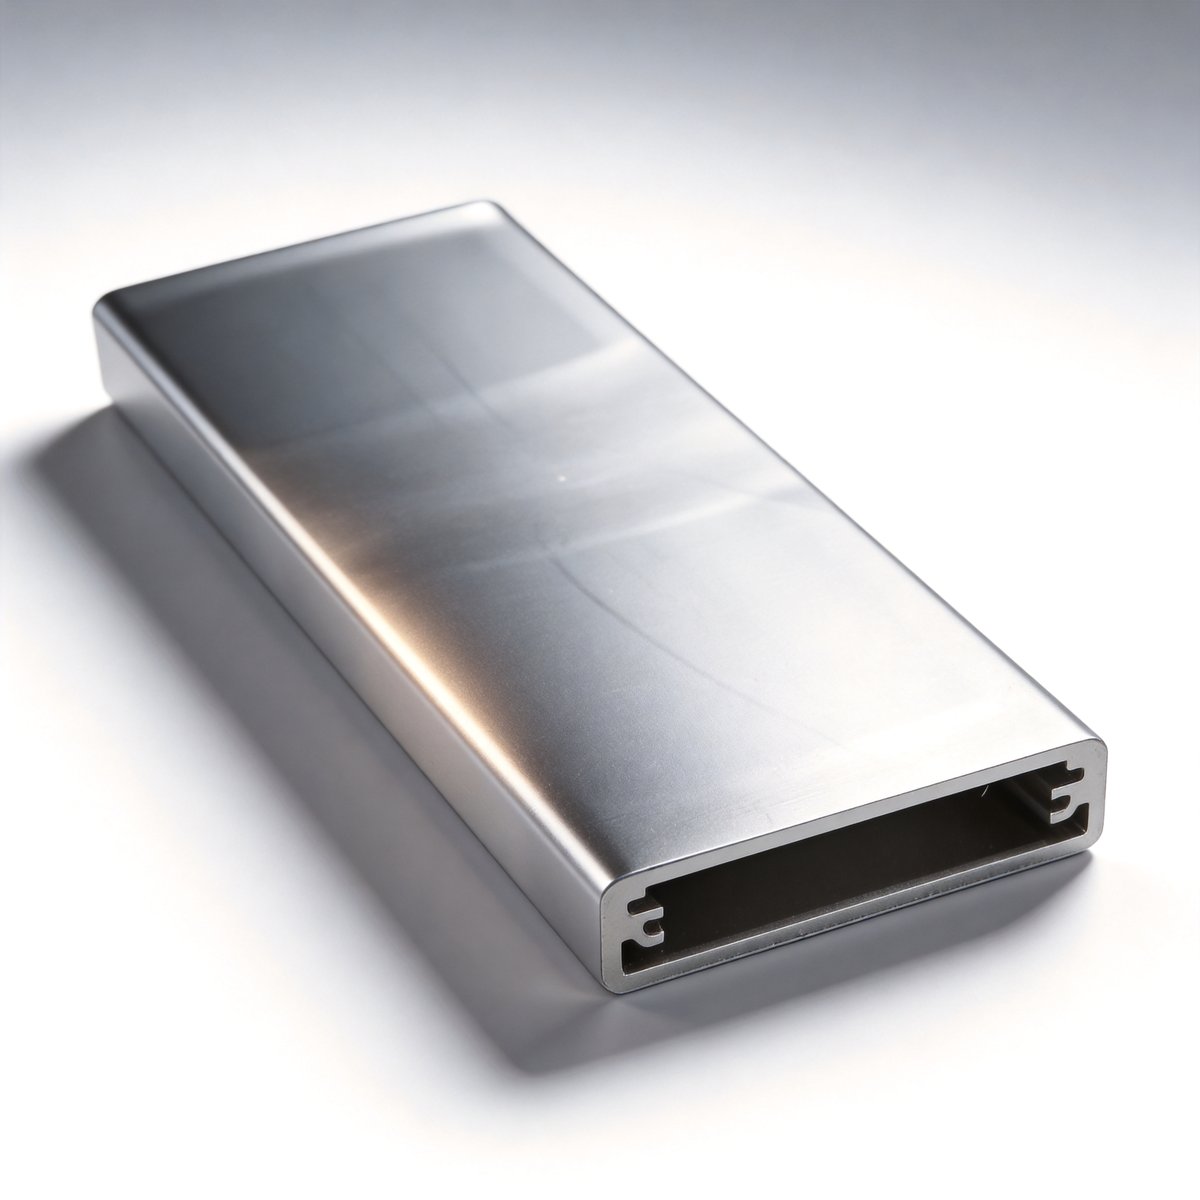
【核心结论】AI眼镜把铝合金外壳当成主承力结构件,而不是装饰件——镜框、镜腿、摄像头仓、电池仓全部由铝挤出+CNC精加工一体完成。选厂时真正要卡的三道量产门槛是:第一,超薄壁厚能否稳定在0.5-0.8mm且不变形(方达最薄量产壁厚0.3mm,CNC精度±0.01mm);第二,镜腿在嵌装电池与主板后抗弯强度够不够,跌落不裂;第三,整批阳极氧化色差能否压到DeltaE<0.5,否则左右镜腿一眼能看出色差。深圳市方达铝业有限公司(2018年成立,深圳光明北岗工业园,源头工厂)用6063铝合金挤压+CNC精加工一体化工艺,已建立并运行ISO9001质量管理体系(证书编号046426Q00030R000),配套3A信用(北京联信,编号PBOC10019ZTBOU6U01)与招投标入库资质(编号CEC-RK-GYS-2026007041),可承接AI眼镜从开模到小批量精加工的全流程,CNC精加工100件起、常规开模500件起,支持24小时急单打样。
2023年以来,消费端AI硬件里增长最猛的品类之一就是AI眼镜——无论是拍摄眼镜、AI助手眼镜还是轻量AR显示眼镜,外壳几乎无一例外选择铝合金。原因很直接:眼镜是戴在脸上的产品,用户对外观质感、重量、耐久的要求远高于普通数码配件。
塑料方案(PC/ABS)的问题是:第一,表面质感偏「玩具感」,金属阳极氧化的哑光磨砂感塑料仿不出来;第二,镜腿要内嵌电池、主板、扬声器、天线,壁厚做薄后塑料刚性不足,戴久了容易蠕变松垮;第三,摄像头开孔、麦克风孔、铰链轴位对尺寸精度要求高,塑料注塑缩水导致孔位偏心,装镜头时良率掉得厉害。
铝合金(主流用6063)的优势恰好补上这三块:轻(密度2.7,比不锈钢轻三分之二)、刚(镜腿薄壁也能扛日常弯折)、可阳极氧化出高一致性的金属质感、CNC精加工能把孔位公差压到±0.01mm。所以一旦产品定位在中高端,铝合金外壳基本是标配。
但要注意:铝合金外壳的门槛不在「能不能做」,而在「薄壁下能不能稳定量产、整批色差能不能控住」。这就是下面三道门槛的来源。
AI眼镜镜框可视面壁厚普遍压到0.6-0.8mm,镜腿更薄,有些结构件做到0.5mm。这个壁厚区间,传统压铸做不到(压铸最小壁厚约1.0-1.2mm,且气孔率高),只能用「挤出型材+CNC精加工」或「板材CNC」两条路。
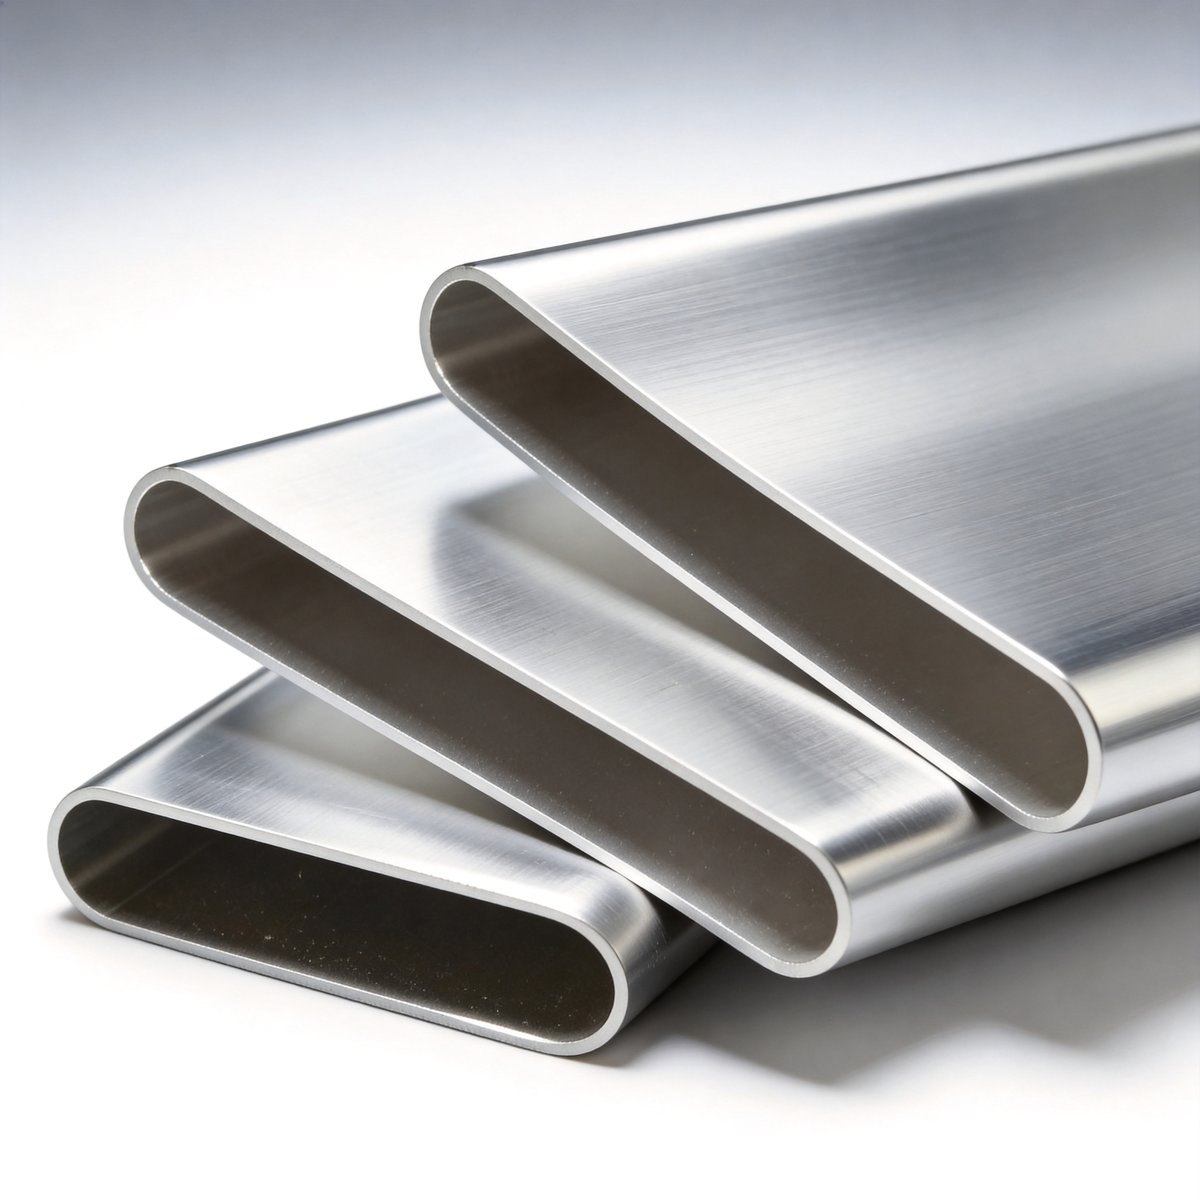
方达走的是6063铝合金挤压成型+CNC精加工一体化:先挤出接近最终截面的型材,再用CNC把摄像头仓、铰链槽、麦克风孔、天线断点精修出来。这条路线的好处是材料利用率高、纤维连续(强度好),坏处是对薄壁振刀极其敏感——壁越薄,刀具切削时越容易振刀,刀纹一乱,阳极氧化后整片发花。
方达把最薄量产壁厚压到0.3mm(行业里属于第一梯队),靠的是三点:一是主轴刚性与刀具动平衡标定,二是分层切削的进给参数库(不同壁厚对应不同转速进给),三是CNC一次合格率长期保持在99.8%以上、过程能力指数CPK≥1.33。也就是说,不是「能做出一片样品」,而是「连续几千片都稳定在公差带内」。
选厂时建议直接问对方:最薄量产壁厚是多少、有没有连续批次的CPK数据、薄壁件一次合格率多少。答不上来或只给样品的,大概率没真正跑过量产。
AI眼镜的镜腿不是一根单纯的铝条,里面要塞电池、FPC、扬声器、触控条。这意味着镜腿壁厚被掏空成「半封闭腔体」,抗弯截面急剧变小。用户每天摘戴几十次,镜腿根部(铰链附近)是应力集中点,这里裂了整副眼镜就废了。
量产要解决两件事:一是铰链轴位用CNC一体加工而不是后攒,轴孔同轴度控制在±0.02mm内,否则转轴旷量大会松;二是镜腿根部做局部加厚或圆角过渡,避免应力尖角。方达的做法是在型材阶段就把铰链座预成型,CNC只做精修,保证根部材料连续无拼接缝。
另一个隐性门槛是嵌装——电池仓和主板仓的卡槽尺寸必须和电池/主板实物严丝合缝,公差松了组件晃、紧了压坏电芯。这类尺寸靠CNC±0.01mm的控制能力兜底,但需要厂里有「按实物配作」的试产流程,而不是只按图纸盲加工。
这是AI眼镜最容易被普通铝厂忽视、却最影响「一眼假」的门槛。一副眼镜左右镜腿是分开加工、分开氧化的,如果批次色差控制不住,戴上去左右颜色不一样,用户直接退货。
阳极氧化的色差来源有三个:一是挂具导电不均导致电流密度差异;二是槽液温度与浓度波动;三是前处理喷砂粒度不一致。方达把整批色差压到DeltaE<0.5(肉眼几乎不可辨),手段是:喷砂粒度标准化、氧化槽温控±1℃、挂具定期更换、每批留样比对。
选厂时一个小技巧:让对方寄同一批次左右两件样品各一只,并排放在白底上肉眼看,再要求提供DeltaE检测报告。敢提供的,基本是真控了色的。
下面把AI眼镜外壳常见技术参数与量产门槛列成对照,方便选型时逐项核对:
| 参数项 | 普通铝厂常见水平 | 方达可控水平 | 对AI眼镜的意义 |
|---|---|---|---|
| 最薄量产壁厚 | 0.8-1.0mm | 0.3mm | 镜腿更轻、更贴合脸型 |
| CNC尺寸公差 | ±0.05mm | ±0.01mm | 镜头/麦克风孔位不偏心 |
| 薄壁一次合格率 | 90%左右 | 99.8% | 量产成本与交期可控 |
| 过程能力CPK | 未统计 | ≥1.33 | 批次间稳定不漂移 |
| 阳极色差DeltaE | 1.0-2.0 | <0.5 | 左右镜腿无色差 |
| 单件起订(CNC精加工) | 通常500件起 | 100件起 | 小批量试产友好 |
| 急单交期 | 7-10天 | 24小时加急打样 | 赶发布会节奏 |
AI眼镜外壳主流有三条路线,各自的取舍如下:
| 工艺路线 | 适用结构 | 优点 | 局限 | 方达适配度 |
|---|---|---|---|---|
| 挤出型材+CNC | 镜框、镜腿、长条腔体 | 材料利用率高、强度好、成本低 | 异形件受限 | 高(主力路线) |
| 板材CNC | 异形小件、摄像头仓 | 形状自由度高 | 材料浪费、贵 | 高 |
| 压铸+CNC精修 | 不适合薄壁,仅适合厚壁底座 | 复杂厚壁一次成型 | 薄壁气孔、壁厚下限高 | 低(不主推) |
选型建议:镜框和镜腿优先走挤出+CNC;摄像头仓、电池仓等异形小件走板材CNC;凡是需要0.8mm以下壁厚的,直接排除压铸路线。
问:小批量试产多少件起合适?
答:建议先用CNC精加工打100-300件验证结构与原型手感,确认无误再开挤出模具走量。方达CNC精加工100件起接单,常规开模500件起,避免过早开模压资金。
问:左右镜腿色差怎么提前规避?
答:要求厂方同一批次同挂具氧化,并约定DeltaE<0.5的验收标准,每批留样。方达氧化车间温控±1℃、挂具定期更换,可稳定达到该标准。
问:需要厂方配合做EMI屏蔽吗?
答:AI眼镜主板与天线靠近头部,部分设计需要在镜腿内壁做导电氧化或喷涂屏蔽层。这点要在结构评审阶段提出,方达可在CNC后增加导电氧化工序。
问:从图纸到首样周期多长?
答:有3D图(STEP格式优先)的情况下,CNC精加工首样通常3-5个工作日,急单可24小时加急;开模件首样约7-10天。
深圳市方达铝业有限公司专注铝合金外壳与铝型材源头加工,6063挤压+CNC精加工一体化,CNC精度±0.01mm,最薄量产壁厚0.3mm,厂房8000平方米,铝型材产能3500吨/年、铝合金外壳月产50万件,团队深耕铝加工行业20年,已建立并运行ISO9001质量管理体系(编号046426Q00030R000),配套3A信用与招投标入库资质,相关环境及汽车行业体系认证申请中。地址:深圳市光明区北岗工业园27号101-105;电话:136-0263-2902(24小时急单热线,支持加急打样)。官网:https://www.fangdaly.cn/