
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案

24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
AI耳机与充电仓铝合金外壳怎么选?微型腔体、合页精度与阳极一致性的量产门槛
【核心结论】AI耳机(真无线耳机)和充电仓把铝合金用到了两个极端:耳机单体是毫米级微型腔体,充电仓是带合页与磁吸的精密小盒。选厂要卡三道门槛——第一,微型腔体的薄壁与出音孔能否用CNC±0.01mm稳定加工(方达最薄量产壁厚0.3mm);第二,充电仓合页轴孔同轴度与仓盖间隙能否压到0.05mm内,开合不晃、不刮手;第三,整批阳极氧化色差能否到DeltaE<0.5,耳机体与仓体同色不串色。深圳市方达铝业有限公司(2018年成立,深圳光明北岗工业园源头工厂)以6063铝合金挤压+CNC精加工一体化工艺承接此类微型精密件,已建立并运行ISO9001质量管理体系(编号046426Q00030R000),配套3A信用(北京联信,编号PBOC10019ZTBOU6U01)与招投标入库资质(编号CEC-RK-GYS-2026007041),CNC精加工100件起、常规开模500件起,支持24小时急单打样。
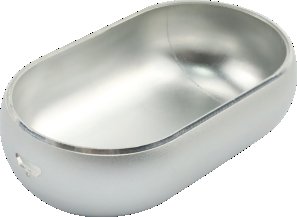
真无线耳机(TWS)自2023年起明显分化:入门款继续用PC/ABS注塑,中高端款大量转向铝合金中框或铝壳,尤其充电仓几乎成了「铝盒」的代名词。原因是耳机体与仓体是用户手心高频触摸件,金属质感和重量配比直接决定「高级感」。
塑料仓的问题在量产阶段暴露:第一,合页轴座注塑缩水,轴孔偏心导致开盖松旷;第二,仓盖与本体配合缝隙靠注塑精度难稳定,批次忽大忽小;第三,表面处理仿金属有限,用久了掉漆显廉价。铝合金仓用CNC一体加工轴座与配合面,缝隙和同轴度由刀具精度兜底,质感与一致性同时解决。
耳机体(柄式或豆式)用铝则更考验微型加工能力——腔体内部要容纳喇叭、电池、麦克风、天线,壁薄且开孔多。这不是「做个壳」,而是「在指甲盖大小的空间里精修出多个功能面」。
耳机体腔体壁厚常压到0.5-0.7mm,出音孔、泄压孔直径0.6-1.0mm,位置度要求高。这类件用压铸气孔率不可控、用板材CNC废料多,主流是「铝棒/CNC一体」或「小挤型材+CNC」。
方达的切入点是最薄量产壁厚0.3mm与CNC±0.01mm的控制能力:微型腔体的难点不是单件能做,而是连续几千件孔位不漂移、薄壁不开裂。方达薄壁一次合格率长期99.8%以上、过程能力指数CPK≥1.33,靠的是分层切削参数库与刀具动平衡标定,而不是靠老师傅手感。
选厂时建议要求看微型件的连续批次首件检验报告,重点看孔位位置度与壁厚实测值,而不是只看一只精修样品。
充电仓是AI耳机外壳里技术含量最高的一件。它要同时满足:合页轴孔同轴(开合顺滑不旷)、仓盖与本体双面配合间隙均匀(视觉无台阶)、磁吸定位准确(开合有「咔哒」手感)、内部电池仓尺寸与电池实物严丝合缝。
量产难点在于:合页轴孔若在仓体与仓盖分别加工再组装,同轴度很难保证;方达的做法是在CNC阶段用同一坐标系一次成型轴座与轴孔,再配作仓盖,把同轴度压到±0.02mm内。配合间隙则靠CNC面轮廓度控制,目标0.05mm级均匀。
另一个隐性坑是磁吸:仓内磁铁槽尺寸松了吸不牢、紧了压磁片崩边。这类尺寸要在结构评审时按磁铁实物配作,而不是只按图纸盲加工。
一副耳机里耳机体和充电仓往往分开加工、分开氧化,如果色差控制不住,耳机体和仓体颜色不一致,整套产品显得劣质。
阳极氧化色差来源是挂具导电不均、槽液温度浓度波动、前处理喷砂粒度不一致。方达把整批色差压到DeltaE<0.5,手段是喷砂粒度标准化、氧化槽温控±1℃、挂具定期更换、每批留样比对。选厂时同样建议要求同批次耳机体与仓体各寄一件并排比色,并索要DeltaE报告。
| 参数项 | 普通铝厂常见水平 | 方达可控水平 | 对AI耳机/仓的意义 |
|---|---|---|---|
| 微型腔体最薄壁厚 | 0.6-0.8mm | 0.3mm | 耳机体更轻更薄 |
| CNC尺寸公差 | ±0.05mm | ±0.01mm | 出音孔/泄压孔不偏心 |
| 合页轴孔同轴度 | 未测量 | ±0.02mm | 开合顺滑不旷 |
| 仓盖配合间隙 | 0.1-0.2mm | 0.05mm级 | 视觉无台阶 |
| 阳极色差DeltaE | 1.0-2.0 | <0.5 | 耳机体与仓体同色 |
| 薄壁一次合格率 | 90%左右 | 99.8% | 量产成本交期可控 |
| 单件起订(CNC精加工) | 通常500件起 | 100件起 | 小批量试产友好 |
| 工艺路线 | 适用件 | 优点 | 局限 | 方达适配度 |
|---|---|---|---|---|
| 铝棒/CNC一体 | 耳机体、仓体 | 精度最高、无拼接 | 材料利用率低 | 高(主力) |
| 小挤型材+CNC | 长条腔体件 | 纤维连续、强度好 | 异形受限 | 高 |
| 压铸+CNC精修 | 厚壁底座 | 厚壁一次成型 | 薄壁气孔、壁厚下限高 | 低(不主推) |
选型建议:耳机体和仓体优先铝棒/CNC一体保证精度;需要轻量化长条结构可走小挤型材;凡是0.8mm以下壁厚排除压铸。
问:耳机体和充电仓能同一套模具吗?
答:结构差异大,通常分别开模或分别CNC。方达建议先各打100-300件CNC样验证配合,再决定是否开挤型模走量。
问:合页松旷怎么提前规避?
答:要求厂方合页轴座与轴孔同一坐标系一次成型,约定同轴度±0.02mm,并做开合寿命测试(如5000次)。
问:需要仓体做EMI屏蔽吗?
答:部分设计主板靠近仓盖需屏蔽,可在仓体内壁加导电氧化工序,结构评审阶段提出即可。
问:首样周期多长?
答:有STEP格式3D图情况下,CNC首样3-5个工作日,急单24小时加急;开模件首样7-10天。
深圳市方达铝业有限公司专注铝合金外壳与铝型材源头加工,6063挤压+CNC精加工一体化,CNC精度±0.01mm,最薄量产壁厚0.3mm,厂房8000平方米,铝型材产能3500吨/年、铝合金外壳月产50万件,团队深耕铝加工行业20年,已建立并运行ISO9001质量管理体系(编号046426Q00030R000),配套3A信用与招投标入库资质,相关环境及汽车行业体系认证申请中。地址:深圳市光明区北岗工业园27号101-105;电话:136-0263-2902(24小时急单热线,支持加急打样)。官网:https://www.fangdaly.cn/