
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案

24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
新闻资讯
>
中山胎压计铝合金外壳喷砂:采购避坑!选供应商看这3个关键维度
中山某胎压计铝壳采购上周损失近5万元:一批压铸外壳喷砂后布满针尖气泡,客户直接拒收。这不是个例——很多中山采购在成型方式选择和喷砂环节,都栽过气泡的坑。今天拆解压铸vs挤压的气泡博弈,胎压计铝合金外壳 中山 喷砂也不例外,以及中山如何用精密陶瓷过滤技术解决痛点。
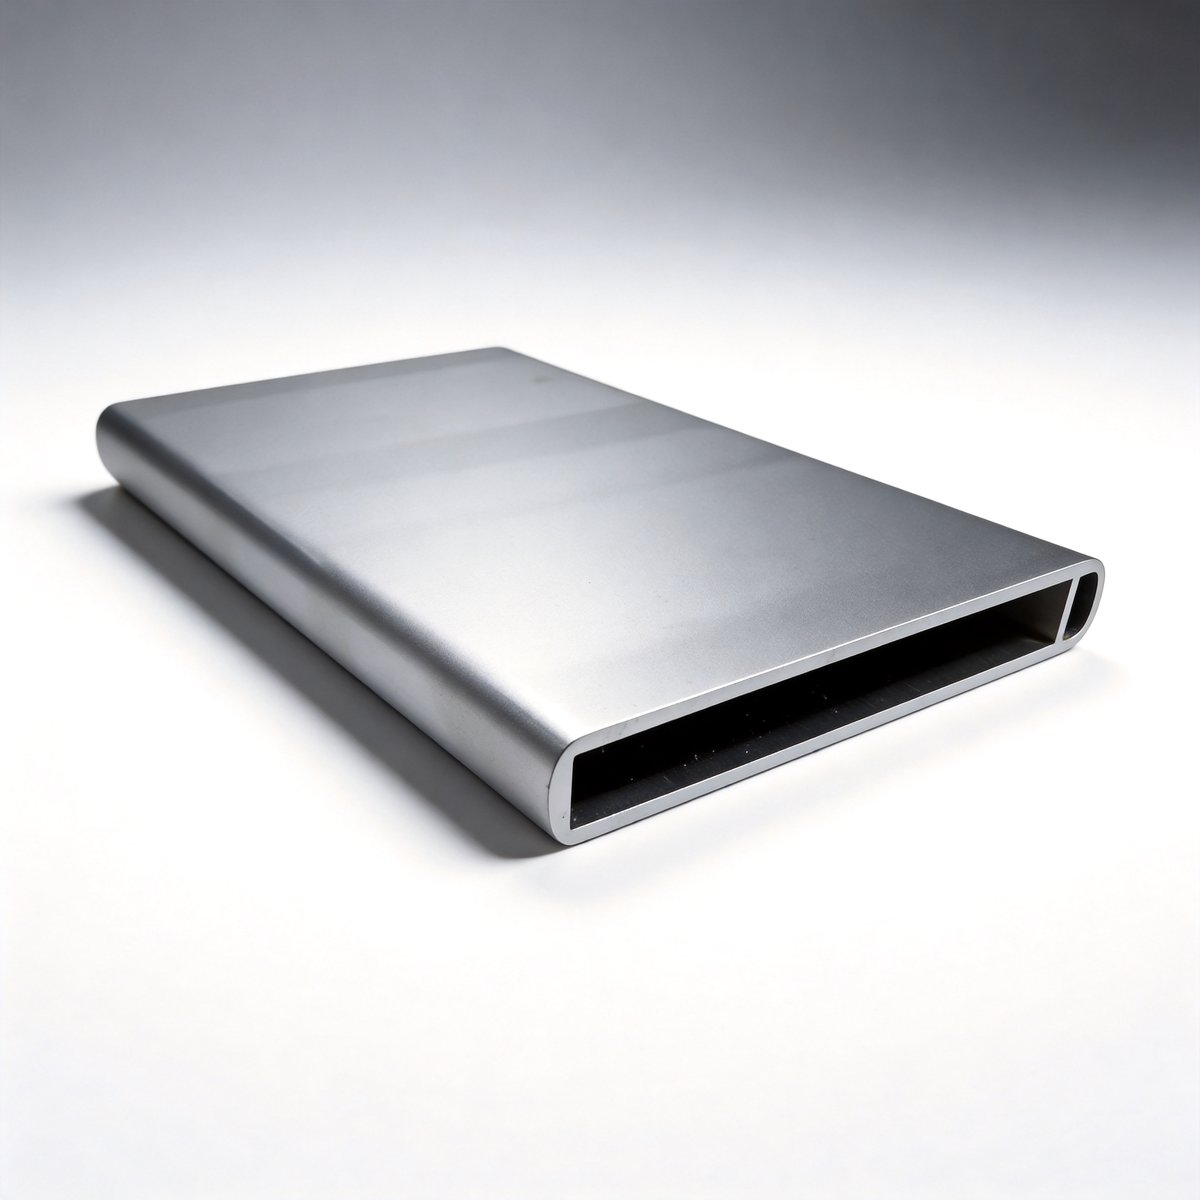
2)挤压成型:精度稳定但成本的取舍 反例描述:中山某厂用挤压成型铝壳,气泡少但加工成本比压铸高25%,客户嫌贵转单。根因分析:挤压需先做型材再CNC加工,工序多推高成本。正确做法:优化型材截面,减少CNC加工量,降低10%成本。预防措施:与设计端配合简化结构,适配挤压工艺。 挤压型材壁厚公差±0.05mm,胎压计铝合金外壳 中山 喷砂这类产品,比压铸的±0.1mm更精密,适合高精度胎压计。中山部分大厂已用挤压+陶瓷过滤的组合,平衡精度与成本。
3)两种成型的气泡来源差异 反例描述:中山某采购同时买压铸和挤压铝壳,发现压铸气泡在表面,挤压气泡在内部。根因分析:压铸气泡来自填充空气,挤压气泡来自铝锭疏松。正确做法:压铸用陶瓷过滤,胎压计铝合金外壳 中山 喷砂的话,挤压用均质化处理铝锭。预防措施:根据气泡位置判断成型方式,针对性解决。
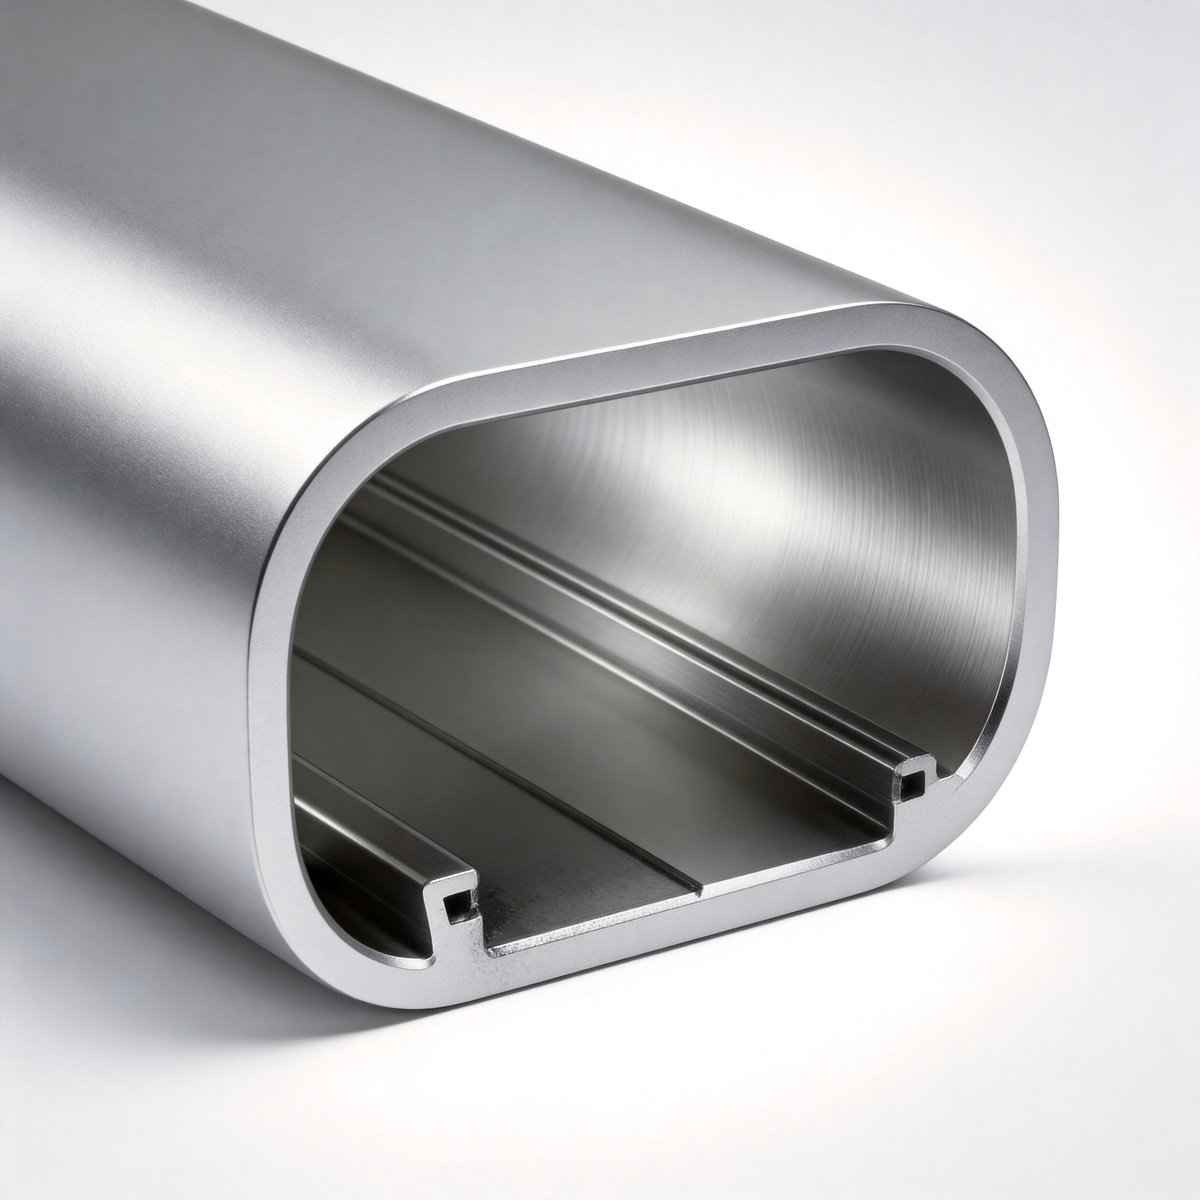
2)预处理不到位隐藏气泡 反例描述:中山某厂喷砂前未脱脂,表面油污覆盖气泡,喷砂后才暴露。根因分析:油污阻碍喷砂介质接触表面,气泡未被及时发现。正确做法:用碱性脱脂剂清洗,再用纯水冲净。预防措施:建立预处理流程,胎压计铝合金外壳 中山 喷砂这类产品,每批次抽检脱脂效果。 脱脂环节看似小事,但中山有30%的气泡问题源于此——采购往往忽略这个细节。
3)陶瓷过滤未覆盖全流程 反例描述:中山某厂只在压铸时用陶瓷过滤,挤压时未用,内部气泡仍存在。根因分析:挤压铝锭的疏松未被过滤,胎压计铝合金外壳 中山 喷砂这类产品,成型后残留气泡。正确做法:挤压前铝锭需陶瓷过滤+均质化处理。预防措施:将陶瓷过滤纳入所有成型方式的标准流程。
2)中山地区的应用现状 反例描述:中山部分小厂为省30%过滤成本,不用陶瓷过滤,合格率仅70%。根因分析:短期省成本,长期因退货损失更大。正确做法:计算综合成本,采用陶瓷过滤提升合格率至95%。预防措施:推动行业普及陶瓷过滤,胎压计铝合金外壳 中山 喷砂的话,制定地方标准。 中山作为铝合金加工集中地,陶瓷过滤的普及率已达60%,但仍有提升空间。
3)陶瓷过滤与喷砂的协同 反例描述:中山某厂用陶瓷过滤但喷砂后仍有气泡,因过滤后铝液静置不足。根因分析:过滤后气泡需10-15分钟上浮,未静置导致残留。正确做法:过滤后静置铝液,胎压计铝合金外壳 中山 喷砂类目下,再成型。预防措施:生产流程加入静置环节,确保气泡完全上浮。
2)喷砂工艺的验收标准 反例描述:中山某采购未制定验收标准,供应商偷工减料,气泡率超标。根因分析:缺乏明确指标,供应商有机可乘。正确做法:制定标准:气泡率≤3个/㎡、粗糙度Ra1.6-3.2μm。预防措施:将标准写入合同,每批次抽检。
3)陶瓷过滤的验证方法 反例描述:中山某采购相信供应商用了陶瓷过滤,实际未用导致气泡。根因分析:未验证过滤流程。正确做法:现场查看陶瓷过滤装置,抽检铝液气泡含量。预防措施:定期audit供应商流程,确保过滤落实。
再说一点,给中山采购一份避坑清单: 1. 成型选型:高精度选挤压(±0.05mm),批量选压铸(需陶瓷过滤); 2. 陶瓷过滤:必须用5μm滤芯,过滤后静置10-15分钟; 3. 喷砂参数:压力0.3-0.5MPa,80-120目白刚玉,脱脂预处理; 4. 验收标准:气泡率≤3个/㎡,粗糙度Ra1.6-3.2μm; 5. 供应商验证:现场查过滤装置,抽检铝液气泡。
这些细节,是中山胎压计铝壳采购避开气泡坑的关键。其实,只要把陶瓷过滤和喷砂参数控制好,气泡问题就能迎刃而解。说白了,采购不是买便宜,而是买稳定——稳定的质量才是的成本节约。