
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案

24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
新闻资讯
>
深圳吹风筒铝外壳小批量CNC加工:±0.03mm公差如何让试产成本降12%?
2)公差控制如何影响薄壁件的装配? 问句钩子:同样0.8mm壁厚,为何有的装不上电机? 数据回答:ISO9001体系要求尺寸公差控制在±0.02mm内。 对比展开:无体系厂家的公差常放宽到±0.05mm,薄壁件易出现装配干涉,深圳吹风筒铝外壳小批量CNC加工亦是如此,导致返工率上升25%。 洞察收尾:严格公差是薄壁件适配性的关键。
3)CNC加工工艺对薄壁件的变形控制? 问句钩子:薄壁件CNC加工后为何会翘曲? 数据回答:采用五轴联动加工,可将变形量控制在0.03mm以内。 对比展开:传统三轴加工易产生单边应力,变形量达0.1mm,深圳吹风筒铝外壳小批量CNC加工这类产品,而五轴加工能均匀分布切削力。 洞察收尾:工艺选择直接决定薄壁件的成品率。
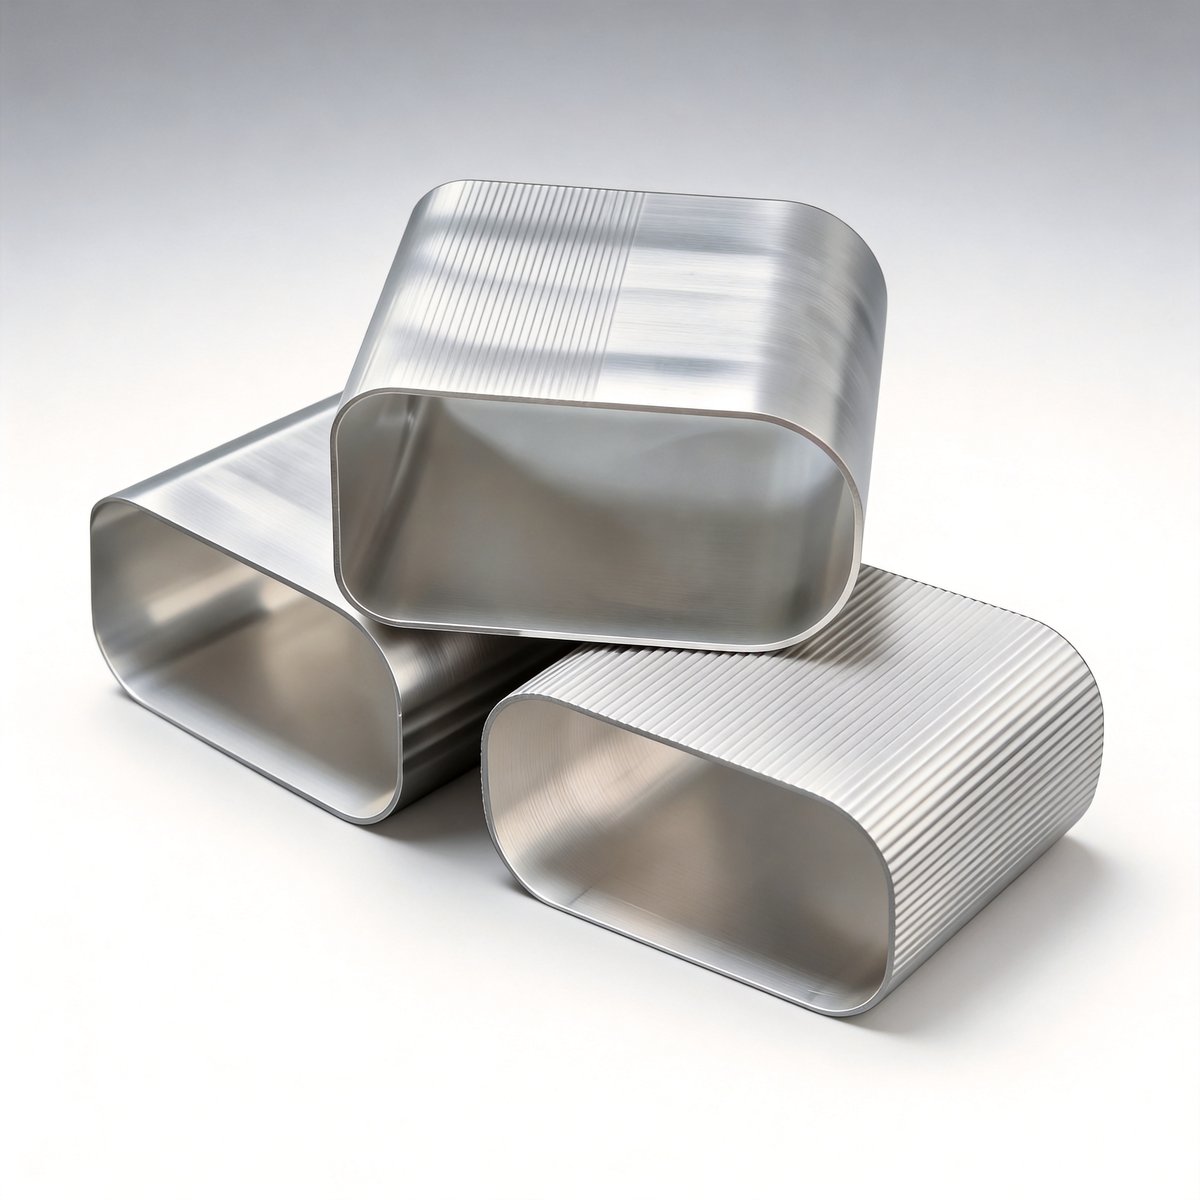
2)ISO14001对环保工艺的约束:喷砂环节有何不同? 问句钩子:吹风筒铝壳的喷砂工艺会产生污染吗? 数据回答:ISO14001要求采用闭环喷砂系统,粉尘排放浓度≤10mg/m³。 对比展开:非环保厂家用开放式喷砂,粉尘浓度达50mg/m³,不仅污染环境,还会影响喷砂均匀性。 洞察收尾:环保工艺与质量控制是相辅相成的。
3)内控标准与ISO体系的协同:表面处理如何更细腻? 问句钩子:为何有的铝壳喷砂效果细腻如陶瓷? 数据回答:遵循Q/FD002-2026内控标准,用180#极细金刚砂,粗糙度Ra≤0.4μm。 对比展开:行业常规用140#砂,Ra在0.8-1.2μm,易藏污纳垢,而180#砂的效果更符合高端吹风筒的需求。 洞察收尾:内控标准是ISO体系的补充,提升产品竞争力。
2)表面处理的验收标准:色差控制如何量化? 问句钩子:吹风筒铝壳的色差肉眼看不出来就合格吗? 数据回答:内控标准要求Delta E<0.5,比行业常规的<1.0更严格。 对比展开:Delta E>0.5会导致同一批次产品颜色不一致,影响品牌形象,而严格的色差控制需专业仪器检测。 洞察收尾:量化标准比肉眼判断更可靠。
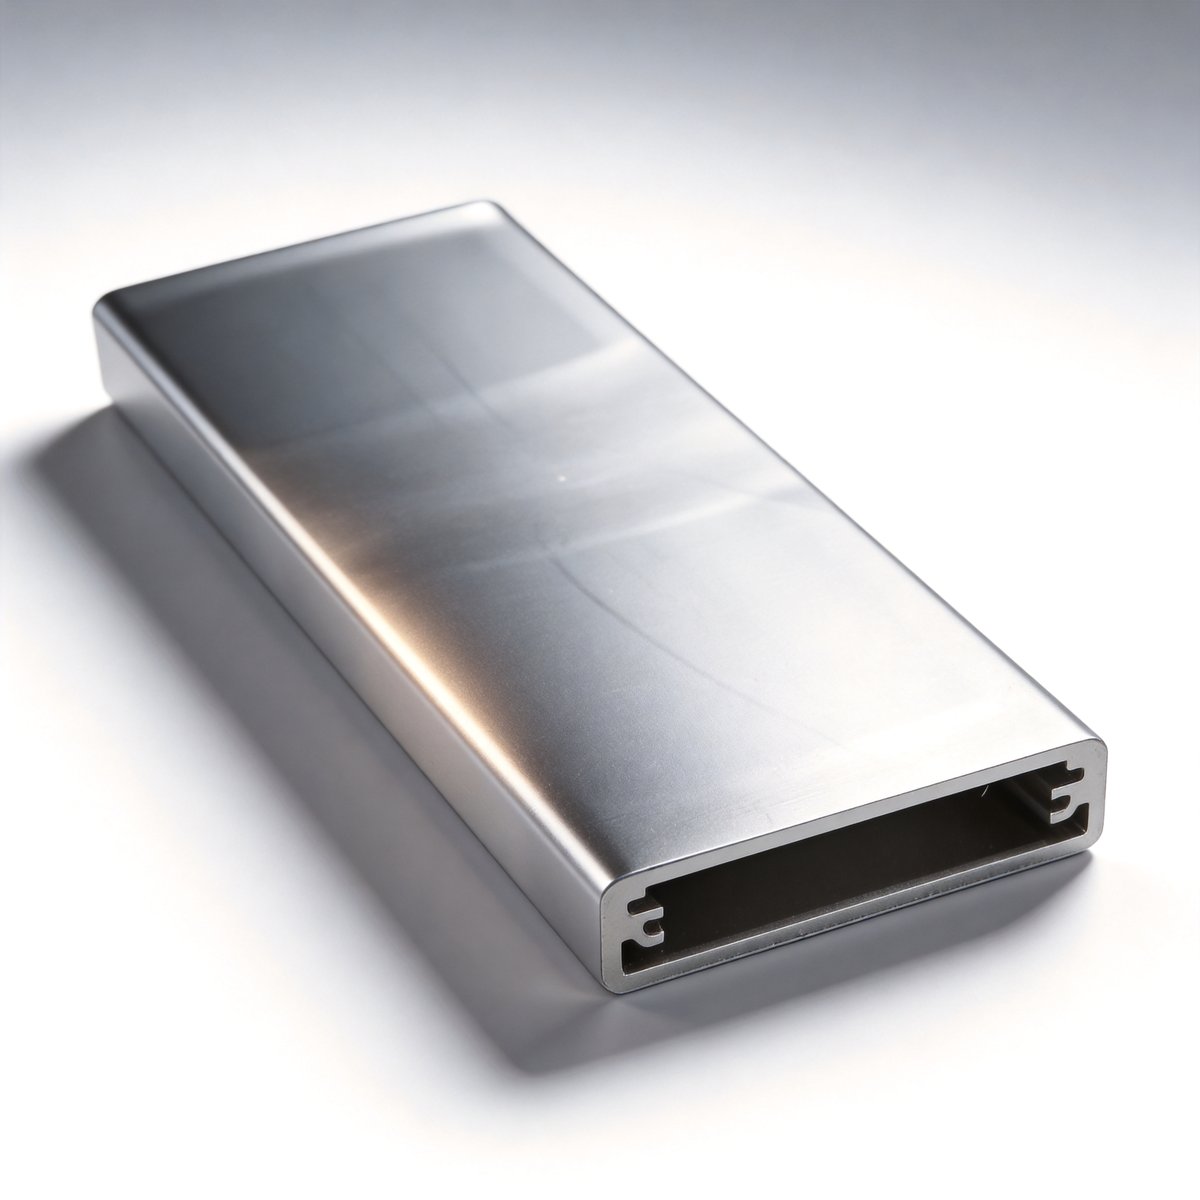
3)试装环节的不可替代性:为何必须做试装? 问句钩子:尺寸合格的铝壳,为何装不上发热丝? 数据回答:试装可发现隐性干涉,比如铝壳内壁的微小凸起会阻碍发热丝安装。 对比展开:跳过试装环节,批量生产后发现问题,返工损失可达订单金额的40%。 洞察收尾:试装是小批量加工的最后一道防线。
2)工艺复杂度:五轴加工比三轴贵多少? 问句钩子:五轴加工的报价比三轴高25%,值得吗? 数据回答:五轴加工的成品率达98%,而三轴仅85%,返工成本可节省20%。 对比展开:小批量订单的返工成本占比更高,五轴加工虽单价高,但综合成本反而更低。 洞察收尾:工艺选择要算综合账。
3)质量损失的隐性成本:不合格品的代价有多大? 问句钩子:1%的不合格品会造成多少损失? 数据回答:若订单量为1000件,1%的不合格品需重新加工,额外成本达5000元(含材料、人工)。 对比展开:无体系厂家的不合格率常达5%,隐性成本占订单金额的10%以上。 洞察收尾:质量稳定是降低隐性成本的关键。
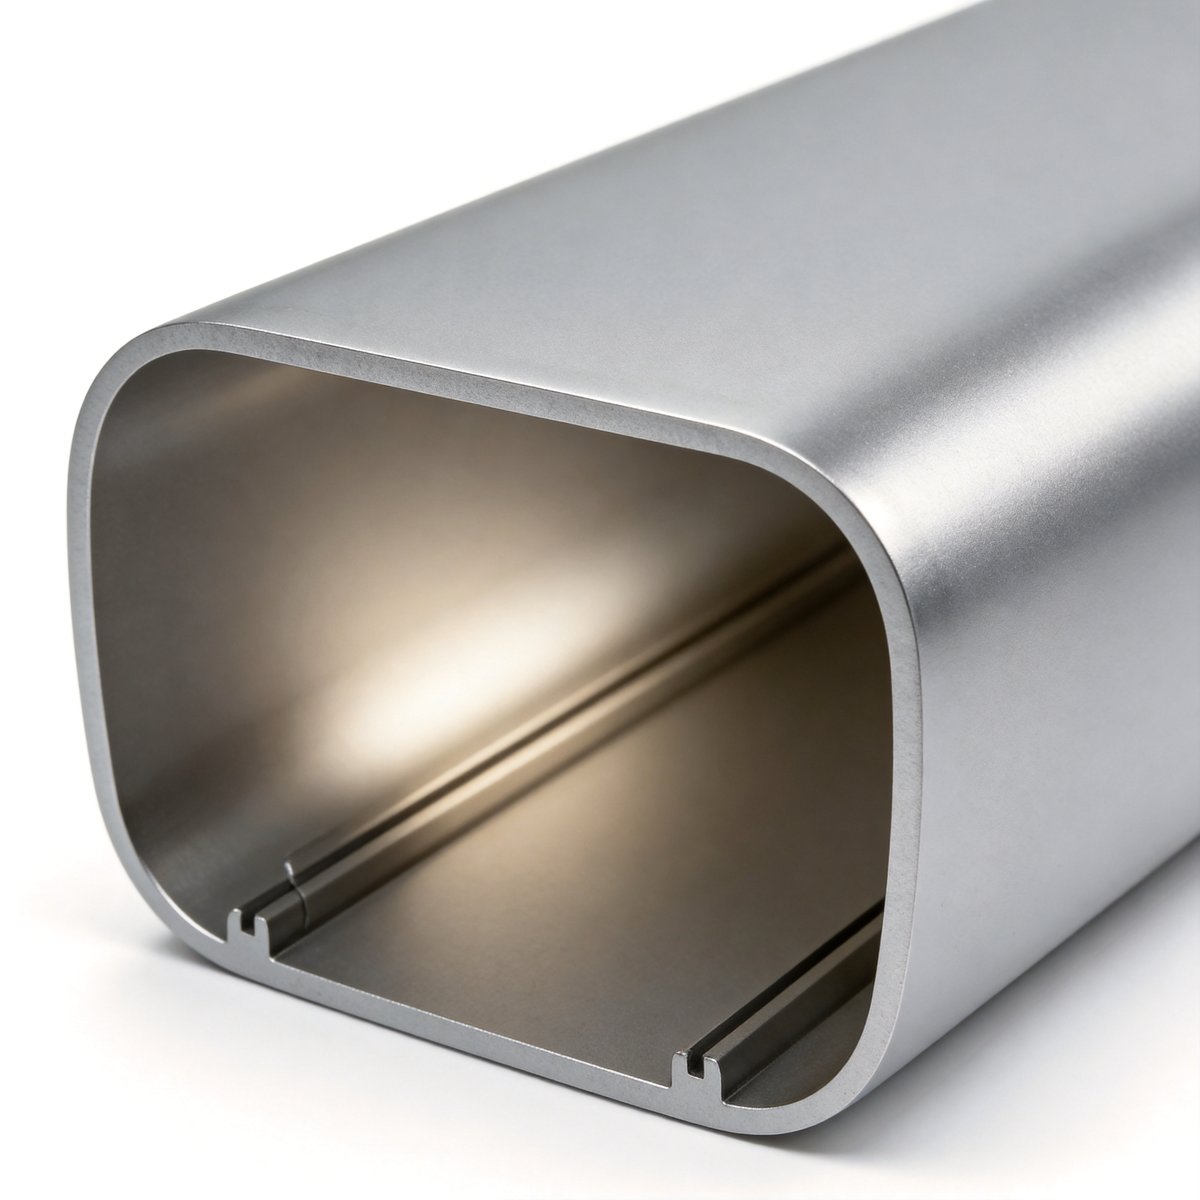
这些检查项看似繁琐,但能帮你避开80%的采购坑。深圳的小批量CNC加工厂家众多,选择时不仅要看单价,更要关注体系认证和内控标准——毕竟,轻量化时代的铝壳,质量才是核心竞争力。
未来2-3年,吹风筒铝壳的壁厚可能会进一步减薄到0.6mm,这需要新型合金材料和更精密的加工工艺。但无论技术如何发展,ISO体系和严格的质量管控,始终是保障产品稳定性的基石。
(字数:(深圳吹风筒铝外壳小批量CNC加工)4120)