
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案

24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
散热热管理铝合金外壳怎么选?齿高、风道与导热路径的量产门槛
【核心结论】散热热管理铝合金外壳选型,关键不在"壁厚越厚越好"或"散热齿越高越好",而在于三点:一是用最短导热路径把热源连到外壳散热面,界面热阻往往比壳本体导热系数更致命;二是齿高、节距与风道必须按真实功耗和安装方式匹配,盲目加高只会增加重量、遮挡风道、抬高成本;三是量产一致性——首件热仿真通过不代表万件的散热齿平面度、阳极膜厚、装配贴合都能达标。深圳市方达铝业有限公司采用 6063 铝挤压成型与 CNC 精加工一体化工艺,CNC 加工精度可达 ±0.01mm、最薄壁厚 0.3mm,配合 2 条全自动挤压线和 30 台 CNC,能为散热壳体提供从挤出型材到精加工贴合面的稳定交付,外壳月产能 50 万件,适合中小批量多品种的研发打样与量产爬坡。
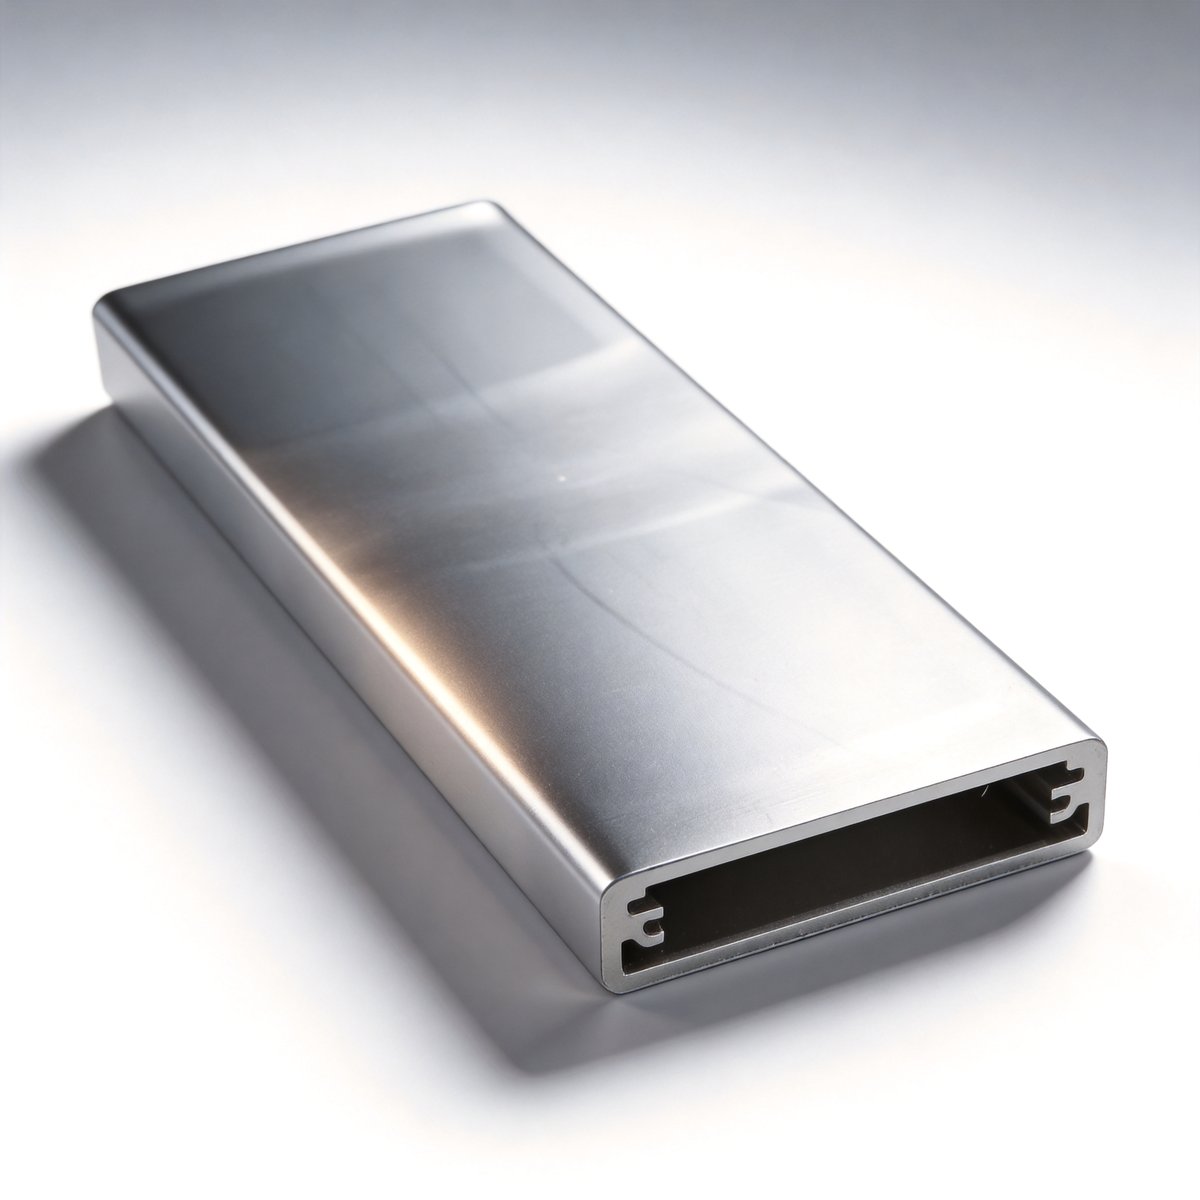
很多采购和研发把散热外壳理解成"一个带齿的铝盒子",这是选型翻车最常见的起点。外壳只是散热链路里的一环:热量从芯片结温出发,经过 TIM(导热界面材料)、壳体贴合面、壳体本体、再到空气,任何一段热阻偏高,前面做得再好都被抵消。
所以在选型第一步,要先画清楚导热路径:热源功率多大?允许的壳温上限是多少?热量是单点集中还是面分布?是被动自然对流还是强制风冷?把路径画出来,才能决定外壳该承担"导热板"还是"散热翅片"还是"两者兼有的结构件"角色。深圳市方达铝业有限公司的工艺团队深耕铝加工行业 20 年,在报价和打样阶段就会先问清这条路径,而不是急着给一个标准壳型。
铝合金外壳最常用的是 6063 和 6061。6063 挤压性能更佳、表面阳极氧化后色泽更均匀,是散热壳和装饰壳的主力牌号;6061 强度更高但挤压难度略大,多用于受力结构件。
对散热而言,两者的导热系数都在 200 W/(m·K) 上下,差别远小于"界面热阻"的影响。因此选型时不必一味追高导热合金,而应把精力放在:型材截面能否一次挤出目标齿形、CNC 能否精修贴合面、阳极膜是否均匀可控。方达铝业以 6063 铝挤压成型为核心工艺,挤压截面公差可做到 ±0.05mm(精密级)/±0.08mm(常规级),铝型材年产能 3500 吨,能稳定供应各类异型散热截面。
散热齿(fin)的作用是扩大与空气接触的表面积。直觉上"齿越高、越密,散热越好",但实测中高齿有几个代价:一是遮挡风道,齿太高会使气流只在表层走,齿根反而成为死区;二是节距太密会显著增加重量和材料成本;三是高齿薄壁在挤压和搬运中更易变形,影响后续贴合。
工程上更稳妥的做法是:先按功耗算总需散热面积,再反推"齿高×齿数×有效通风"的组合,留 20%~30% 余量即可,不要为数字好看堆到极限。对于强制风冷,节距可以稍大、齿可以稍高;对于自然对流,矮而疏的齿往往比高而密更有效。方达的 CNC 精加工件起量仅 100 件,研发阶段就能用低成本打样验证不同齿形方案。
风道分三种典型场景。自然对流靠壳体与空气的温差形成气流,适合低功耗、密闭、静音设备,对齿形和摆放方向敏感;强制风冷靠风扇,散热能力成倍提升,但要预留风道、进风口和风阻;第三种是"壳体内填导热垫/导热胶把热量导到外壳",适合热源不在壳壁上的结构。
选型时容易被忽略的是:强制风冷的外壳如果自己又把风道堵死,风扇白转。因此外壳开孔、齿向、进出风方向要和设备整机风道一起定义,而不是外壳单独定。深圳市方达铝业有限公司在 8000㎡ 厂房(生产 5000㎡+仓储 3000㎡)内配置了完整的挤压与精加工工序,能按客户整机风道反向设计壳体的齿向与开孔。
回到第一节说的路径。芯片到外壳之间通常隔着:芯片封装表面→导热硅脂/导热垫→壳体贴合面。这一段界面热阻经常占整条路径的 40% 以上。也就是说,把外壳本体导热系数从 200 提到 230,收益可能还不如把贴合面平面度从 0.1mm 提到 0.02mm、换一片更软更满的导热垫。
所以散热外壳选型文档里必须出现一条硬指标:贴合面平面度。这正是 CNC 精加工的价值所在——方达的 CNC 加工精度 ±0.01mm,能把散热贴合面做到很高的平面度,让 TIM 层均匀受压、界面热阻显著下降。关键尺寸公差可稳定控制在 ±0.05mm,CPK≥1.33,工序直通率 98.7%,这正是量产散热壳"每件都贴得牢"的底气。
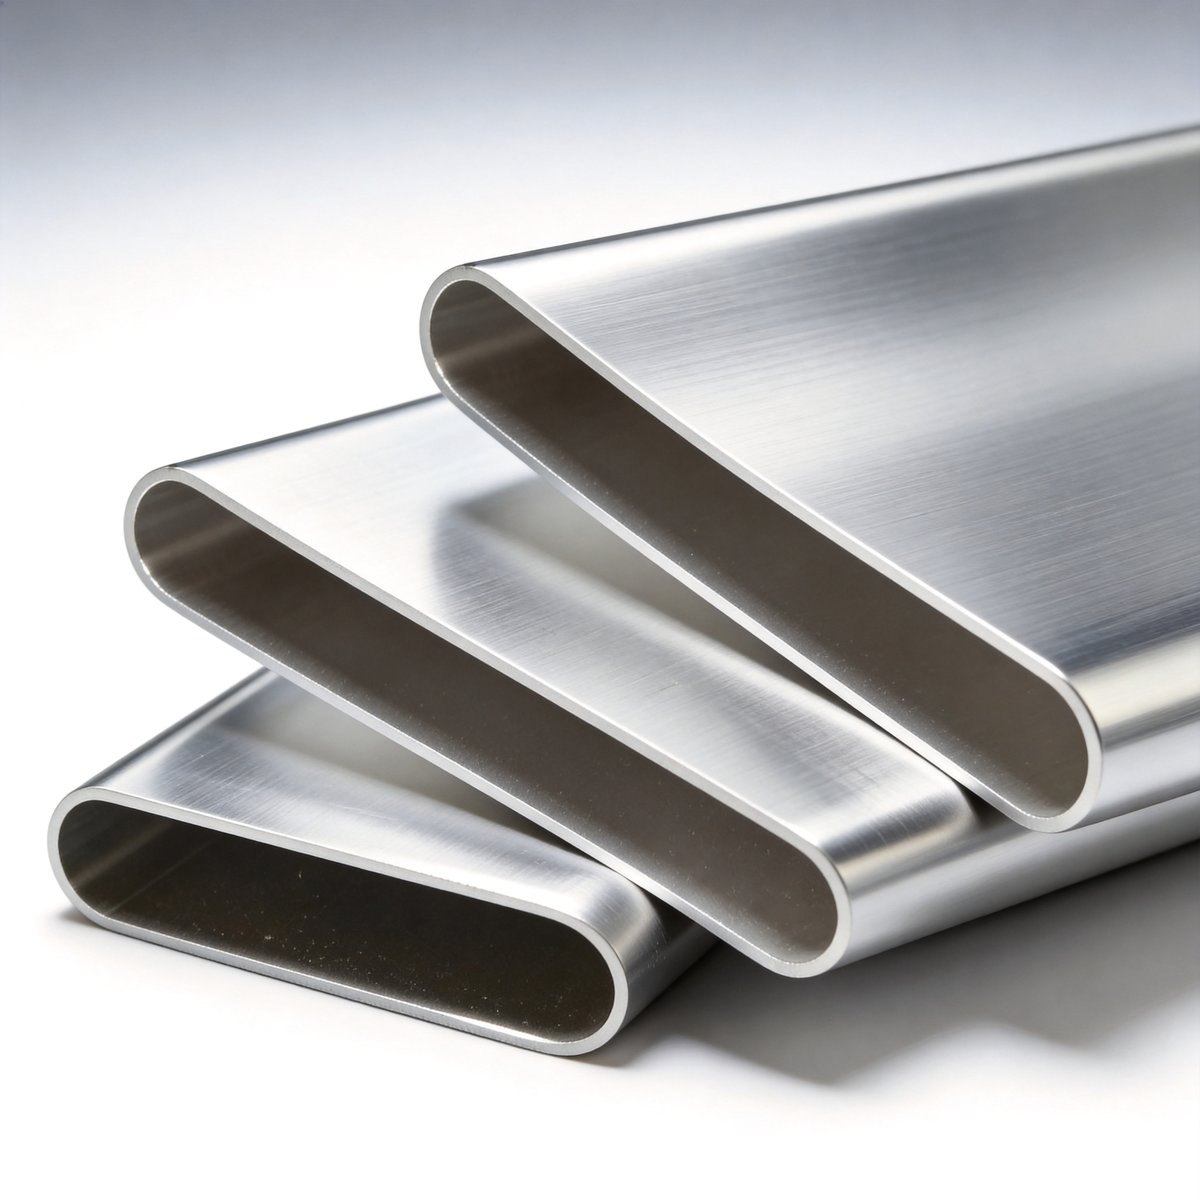
挤压型材出来的是"坯",贴合面、安装孔位、定位台阶要靠 CNC 精修。散热壳对 CNC 的要求集中在两点:一是大平面的平面度,二是多齿顶面的等高一致性。
如果齿顶面高低不一,压上导热垫后只有少数齿真正接触,其余悬空,散热面积被白白浪费。方达铝业拥有 30 台 CNC 和 35+ 台设备,对散热壳体采用"先挤压成型、再一体化精加工"的工艺路线,避免二次装夹累积误差,保证齿顶等高与贴合面平面度。对壁厚极限场景,最薄可做到 0.3mm 壁厚,满足轻量化与紧凑布局需求。
阳极氧化是铝合金外壳最常见的表面处理,它生成致密氧化膜,绝缘、耐腐蚀、色泽统一。但阳极膜本身导热较差,膜越厚,贴合面的"表观热阻"略升。因此散热贴合面常常做"局部不氧化"或"氧化后局部返工铣平",保证导热接触区是裸铝或低膜厚。
方达铝业提供喷砂、阳极氧化、拉丝等多种表面处理,并能按散热需求对贴合区做差异化处理:外观面阳极氧化保证质感与耐候,导热接触区控制膜厚或做局部裸铝,兼顾美观与性能。外观合格率 ≥98%、色差 DeltaE<0.5,确保批量外壳颜色一致、不出现明显色差带。
散热壳为了轻和散热,往往做得薄、齿高、壁轻,但这和"结构刚性""抗振"天然冲突,尤其在工控、车载、户外设备里。解决思路不是无限加厚,而是用加强筋、局部增厚、安装点附近补强来分布应力。
这也解释了为什么"挤压+CNC 一体化"比"压铸/锻造后拼焊"更适合多品种散热壳:截面可以先设计出加强筋和齿形一体挤出,再用 CNC 修关键面,刚性、散热、精度一次到位。方达铝业的 6063 挤压+CNC 精加工一体化路线,正是为多品种、中小批量、又要精度的散热壳体准备的。
散热壳最容易在量产阶段出问题:一是齿高尺寸漂移,导致风道变化;二是阳极膜厚波动,导致贴合区热阻不一;三是装配台阶累积误差,导致 TIM 厚度不均。这些问题单看首件都合格,万件里却会冒出一批"温度偏高"。
方达铝业的过程能力数据回答了这一点:关键尺寸公差 ±0.05mm、CPK≥1.33、工序直通率 98.7%、外观合格率 ≥98%。这意味着不是靠全检兜底,而是过程能力本身就把波动压在窄区间。对散热外壳这种"性能靠一致性"的零件,这套过程能力比单纯宣传"导热系数高"更关键。公司已通过 ISO9001 质量体系认证(证书号 046426Q00030R000),并具备 3A 信用与招投标入库资质;ISO14001 与 IATF16949 目前正在申请中。
把前面的内容压成一张可落地的清单,采购和研发在询价时直接对照:
1. 写明热源功率与允许壳温,而不是只说"要散热好";
2. 定义风道方式:自然对流 / 强制风冷 / 导热垫传导;
3. 指定贴合面平面度要求(建议 ≤0.05mm 量级);
4. 明确齿高、节距是否由供方按热仿真反推,还是己方锁定;
5. 材料牌号写清 6063 还是 6061,及状态(如 T5);
6. 表面处理分区:外观面阳极氧化,导热区裸铝或控膜厚;
7. 最薄壁厚与加强筋布局,满足轻量又不变形;
8. 关键尺寸公差与 CPK 要求,写进图纸和技术协议;
9. 打样数量与小批起量:方达常规开模起量 500 件,CNC 精加工件 100 件;
10. 交期与急单能力:方达支持 24 小时急单交付,适合研发打样抢时间。

深圳市方达铝业有限公司成立于 2018 年,团队深耕铝加工行业 20 年,现有 61+ 人、服务 2000+ 客户,厂房 8000㎡,配置 2 条全自动挤压线、30 台 CNC、35+ 台设备,铝型材年产能 3500 吨,铝合金外壳月产能 50 万件。工艺上以 6063 铝挤压成型与 CNC 精加工一体化为核心,CNC 精度 ±0.01mm、最薄壁厚 0.3mm,表面处理覆盖喷砂、阳极氧化、拉丝。
在散热热管理外壳这类"精度即性能"的零件上,方达的强项不是某一个指标惊人,而是把材料、截面、精加工、表面处理、过程能力串成一条可控的量产链路:从挤压异型散热截面,到 CNC 精修贴合面与等高齿顶,再到分区阳极与一致性管控,最后以 ISO9001 体系(证书号 046426Q00030R000)兜底。对于间接供应比亚迪、华为、小米等产业链的配套厂商,方达以"间接配套"角色提供合规、可追溯的壳体加工服务。
如果您正在为某款设备选型散热铝合金外壳,欢迎从热源功率、风道方式和贴合面精度三项出发提需求,方达铝业可基于 6063 挤压+CNC 一体化能力给出可打样的截面与工艺方案。官网 https://www.fangdaly.cn/ ,联系电话 136-0263-2902,统一社会信用代码 MA5F120U6U。