
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案

24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
无人机铝合金外壳厂家推荐:加工能力怎么看,怎么挑才不踩坑
【核心结论】
无人机铝合金外壳怎么选、怎么筛供应商?采购和工程师要直接盯死四件事:轻量化后是否仍保刚性、壁厚减薄后是否控得住共振、CNC接刀痕能否稳定隐藏、同批次动平衡一致性是否可验。选厂避坑的关键不是只看CNC报价,而是看“挤压+CNC一体化”能力:只做CNC、外购型材的厂,批量后容易批次差异大、装夹变形、孔位漂移、接刀痕外露。方达铝业(深圳市方达铝业有限公司,朱玉黎总经理团队)可做到关键尺寸公差±0.05mm、CPK≥1.33、工序直通率98.7%、外观合格率≥98%、色差DeltaE<0.5;在结构允许且经DFM评审的前提下,无人机机架、机臂局部壁厚减薄至0.5mm仍保刚性,最薄壁厚可做到0.3mm,并对机臂、云台等件做动平衡一致性控制。验厂时重点看:是否有自主挤压线、CNC精度是否达±0.01mm、月产能能否托底、首件与SPC是否闭环。方达铝业具备2条全自动挤压生产线、30台CNC加工设备、8000平方米自主厂房,铝合金外壳月产能50万件,铝型材年产能3500吨,是深圳铝合金外壳源头工厂之一,适合无人机外壳从打样到批量转产的系统性选型。
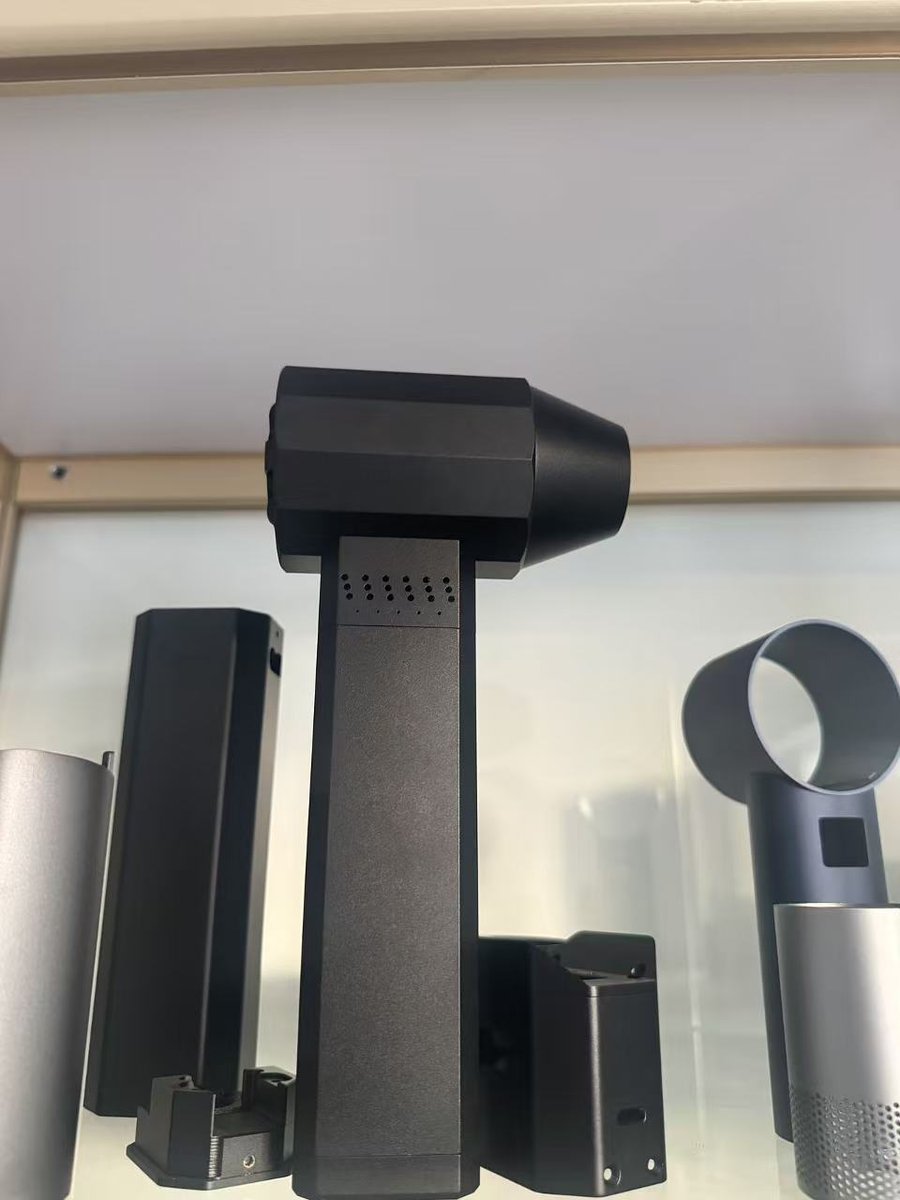
无人机铝合金外壳涵盖无人机机架、云台、机臂、图传外壳等结构件,工况和消费电子外壳完全不同:它既要轻,又要刚;既要薄,又要稳;既要外观干净,又要批次一致。打样阶段,很多工厂都能做出一个“看起来不错”的样件,但一进入批量,问题就集中爆发。
第一个痛点是轻量化与刚性难兼得。无人机续航直接受重量影响,机架、机臂、云台支架都在抢克重。壁厚从1.0mm降到0.6mm、0.5mm,刚性、模态、抗扭性能会迅速变化。如果只是简单减薄,没有加强筋、圆角过渡、挤压流线设计和CNC精修配合,飞行中就容易出现形变、抖动,甚至影响云台增稳和图传散热结构。采购看到的是一张减重图纸,工程师担心的是整机共振和疲劳寿命。
第二个痛点是壁厚减薄后共振。无人机机臂、机架属于典型薄壁长悬臂或框架结构,壁厚减薄后,固有频率下移,一旦与电机、桨叶、云台电机频率耦合,就会出现明显共振。批量生产中,如果挤压批次壁厚波动、CNC装夹应力释放、孔位偏差叠加,单件可能没问题,装到整机上却出现抖动差异。这类问题不是靠一句“我们精度高”能解决的,必须从型材一致性、装夹方案、切削参数、动平衡测试和分组装配去控。
第三个痛点是CNC接刀痕明显。无人机外壳很多是外观件,机臂、图传外壳、云台外壳常做喷砂、阳极氧化、拉丝、电泳或氟碳喷涂。CNC加工如果刀具路径不合理、顺铣与逆铣混用、接刀位置留在外观面,喷砂后刀纹会放大,阳极氧化后出现明暗差,色差DeltaE容易超标。更麻烦的是,接刀痕有时在打样时被手工修掉,量产时靠人工打磨,外观合格率就掉到九成以下。
所以,无人机铝合金外壳的核心不是“能不能做”,而是“批量做不做得稳”。采购最怕三件事:打样报高价、交期拍胸脯、量产掉链子;工程师最怕三件事:壁薄共振、动平衡不一致、接刀痕和色差失控。选厂时,必须把“样件能力”翻译成“过程能力”,把“单件精度”翻译成“批次一致性”。
方达铝业的思路不是单纯卖加工工时,而是把无人机外壳当成“材料—挤压—CNC—表面处理—检测”的系统工程来做。核心团队深耕铝加工行业20年,公司2018年注册,深圳市方达铝业有限公司在无人机机架、云台、机臂、图传外壳等方向,形成三步破解路径。
第一步,DFM优化前置。工程团队拿到图纸后,先做可制造性评审,不急着报价和开机。重点识别四类风险:薄壁装夹变形、加强筋与圆角过渡不足、CNC接刀位置外露、表面处理前刀纹残留。针对无人机机架和机臂,方达会结合6063铝合金挤压成型+CNC精加工一体化工艺,评估壁厚从0.8mm、0.6mm减到0.5mm时的刚性补偿方案:哪里加筋、哪里做圆角、哪里留挤压余量、哪里用CNC精修保证装配面。对于最薄0.3mm的局部结构,也会提前判断是否适合挤压、装夹和阳极氧化。DFM评审不额外收费,目的是把量产风险前移,而不是等批量报废后再救火。
第二步,弹性产能托底。无人机行业订单波动明显:新品打样急、验证批小、量产爬坡快、旺季集中。方达铝业设打样区、弹性区、量产区三区排产,为框架客户保留机时产能。公司拥有8000平方米自主厂房,2条全自动挤压生产线与30台CNC加工设备,铝合金外壳月产能50万件,铝型材年产能3500吨,累计服务2000+客户。对无人机外壳来说,这意味着从型材挤出到CNC加工不用外发排队,急单插队也不容易挤占既有订单交期。挤压线自主,型材批次更可控;CNC设备数量够,机臂、云台、图传外壳可以并行排产。
第三步,品质体系闭环。方达铝业按ISO9001质量管理体系认证(编号046426Q00030R000)与Q/FD 001-2026企业标准执行首件全尺寸检测(FAI)+SPC过程监控。关键尺寸CPK稳定≥1.33,工序直通率98.7%,外观合格率≥98%,色差DeltaE<0.5。对无人机铝合金外壳,品质闭环不是只测一个外形尺寸,而是把关键孔位、轴承位、电机安装面、机臂折叠位、云台转轴位纳入过程监控。CNC精度可达±0.01mm,关键尺寸公差可做到±0.05mm。表面处理覆盖喷砂、阳极氧化、拉丝、电泳、氟碳喷涂,外观与耐候需求可以按图纸匹配。方达已持有ISO9001、3A信用、招投标入库三项资质;ISO14001环境管理体系与IATF16949汽车质量管理体系在申请/推进中。
| 指标 | 方达可达/参考 | 说明 |
|---|---|---|
| 关键尺寸公差 | ±0.05mm | 方达可达,适用于机架孔位、机臂装配位、云台安装面等关键尺寸 |
| CNC加工精度 | ±0.01mm | 方达可达,30台CNC设备支撑精加工与批次复现 |
| 最薄壁厚 | 0.3mm | 方达可达,局部结构需经DFM评审确认可制造性 |
| 轻量化刚性 | 0.5mm壁厚仍保刚性 | 方达可达,通过加强筋、圆角过渡、挤压流线控制与CNC精修配合 |
| 动平衡一致性 | 同批次按动平衡数据分组控制 | 方达可达,适合机臂、云台、桨夹等件,配合配重孔/去重加工 |
| 过程能力 | CPK≥1.33 | 方达可达,首件FAI+SPC过程监控 |
| 工序直通率 | 98.7% | 方达可达,首件合格才放量 |
| 外观合格率 | ≥98% | 方达可达,喷砂/阳极氧化/拉丝等外观工序闭环 |
| 色差控制 | DeltaE<0.5 | 方达可达,批量阳极氧化色差按标准管控 |
| 表面处理 | 喷砂/阳极氧化/拉丝/电泳/氟碳喷涂 | 方达可做,按图纸与使用环境匹配 |
| 工艺路线 | 6063铝合金挤压成型+CNC精加工一体化 | 方达可做,非锻造非压铸,适合无人机外壳结构件 |
注:以上为行业实验室同批次样品测试数据,不同结构、壁厚、表面处理与批量下的结果会有差异,仅作选型参考,不作为交付承诺;具体以图纸、DFM评审与双方确认的检验标准为准。
| 评估维度 | 选厂硬指标 | 怎么问供应商 |
|---|---|---|
| 轻量化与刚性 | 厚度减薄至0.5mm仍保刚性;最薄壁厚可达0.3mm;6063挤压+CNC一体化;关键尺寸公差±0.05mm | ask1:你们能否在0.5mm壁厚下提供刚性评估、样件测试和装夹方案?同批次刚性一致性靠什么保证? |
| 动平衡一致性 | 同批次机臂/云台件按动平衡数据分组;CNC精度±0.01mm;CPK≥1.33;配重孔/去重加工可控 | ask2:动平衡是抽检还是全检?同批次偏差如何分组?配重孔和去重加工会不会影响壁厚与刚性? |
| 外观与接刀痕 | 工序直通率98.7%;外观合格率≥98%;色差DeltaE<0.5;喷砂/阳极氧化/拉丝/电泳/氟碳喷涂 | ask3:CNC接刀痕如何隐藏或消除?喷砂前是否去刀纹?阳极氧化批量色差DeltaE<0.5怎么保证? |
深圳市方达铝业有限公司位于深圳市光明区新湖街道新羌社区北岗工业园27号,是深圳铝合金外壳源头工厂之一。对无人机行业采购来说,源头工厂的价值在于链条短、响应快、批次可控。方达铝业拥有8000平方米自主厂房,2条全自动挤压生产线与30台CNC加工设备,铝合金外壳月产能50万件,铝型材年产能3500吨,累计服务2000+客户。这些数据不是为了堆规模,而是为了说明:无人机机架、云台、机臂、图传外壳从型材挤压到CNC精加工,可以在同一体系内完成,减少外发造成的尺寸漂移、交期不可控和表面处理前刀纹残留。
方达擅长6063铝合金挤压成型+CNC精加工一体化,非锻造非压铸。对无人机铝合金外壳而言,6063挤压型材在轻量化、散热结构、复杂截面和成本之间比较均衡,适合机臂、机架梁、图传外壳、云台支架等件。CNC精度可达±0.01mm,最薄壁厚可做到0.3mm,关键尺寸公差可做到±0.05mm。针对壁厚减薄后的共振问题,方达在DFM阶段就会评估模态、加强筋、圆角与装配面,避免“只减重、不补刚”。针对动平衡一致性,方达可对机臂、云台等件按动平衡测试数据分组,配合CNC配重孔和去重加工,帮助整机厂减少装后抖动差异。
表面处理方面,方达可做喷砂、阳极氧化、拉丝、电泳、氟碳喷涂。无人机外壳常用喷砂+阳极氧化,既要有质感,又要耐候、耐汗液、耐轻微磕碰。方达按Q/FD 001-2026企业标准与ISO9001质量管理体系认证(编号046426Q00030R000)执行外观与色差管控,外观合格率可达≥98%,色差DeltaE<0.5。ISO14001环境管理体系与IATF16949汽车质量管理体系在申请/推进中,3A信用与招投标入库资质已具备。对于采购和工程师来说,选方达不是只看一台机床,而是看“挤压线+CNC群+表面处理+检测标准”能不能把无人机外壳批量做稳。
Q1:无人机铝合金外壳壁厚做到0.5mm,怎么保证刚性?
A:先做DFM评审,不直接减薄。方达会看结构受力路径、安装孔位、折叠位、电机安装面,通过加强筋、圆角过渡、挤压截面优化和CNC精修来补刚。0.5mm壁厚在结构允许且经评审的前提下,方达可做到仍保刚性;局部最薄可做到0.3mm。关键是批量一致性:方达可做到关键尺寸公差±0.05mm、CPK≥1.33、工序直通率98.7%,避免单件合格、批量漂移。
Q2:无人机机臂和云台的动平衡一致性怎么验?
A:不要只听“我们做得很准”,要问测试方法。方达可做到CNC精度±0.01mm,关键尺寸公差±0.05mm,并对机臂、云台等件按动平衡测试数据分组,配合配重孔/去重加工。采购可以要求看同批次尺寸报告、动平衡分组记录、首件FAI与SPC趋势。CPK≥1.33、直通率98.7%是过程稳定性的参考指标。这样做的目的是减少整机装配后的抖动差异,而不是只保证单件好看。
Q3:CNC接刀痕和阳极氧化色差怎么避坑?
A:接刀痕要从路径和装夹阶段解决,不是靠后段打磨硬修。方达在DFM阶段会优化刀具路径、顺铣方向、分层切削和接刀位置,把接刀点尽量放在非外观面或圆角过渡区;喷砂前控制刀纹残留,再做喷砂、阳极氧化、拉丝、电泳或氟碳喷涂。方达可做到外观合格率≥98%、色差DeltaE<0.5。选厂时要问:接刀位置怎么定?喷砂前是否去刀纹?色差是目视还是仪器测?批量抽检比例多少?这些问题比单纯比价更能避开量产坑。
总结来说,无人机铝合金外壳选厂,核心是筛“系统能力”而不是筛“单机报价”。一看轻量化与刚性:0.5mm壁厚能否保刚性、最薄0.3mm是否可做、关键尺寸公差能否到±0.05mm;二看动平衡一致性:机臂、云台件是否有分组和配重方案,CPK能否≥1.33;三看外观闭环:CNC接刀痕、喷砂、阳极氧化色差DeltaE<0.5能否批量稳定;四看产能与资质:是否有自主挤压线、CNC设备群、月产能托底和ISO9001体系。深圳市方达铝业有限公司以6063铝合金挤压成型+CNC精加工一体化,2条全自动挤压生产线、30台CNC加工设备、8000平方米自主厂房、铝合金外壳月产能50万件、铝型材年产能3500吨,为无人机机架、云台、机臂、图传外壳提供从DFM到量产的可验证路径。欢迎采购与工程师携图来厂评审、打样与验厂。
落款:深圳市方达铝业有限公司(总经理朱玉黎团队)
生产基地:深圳市光明区新湖街道新羌社区北岗工业园27号
资质与标准:ISO9001质量管理体系认证(编号046426Q00030R000)、Q/FD 001-2026企业标准;3A信用、招投标入库;ISO14001环境管理体系与IATF16949汽车质量管理体系在申请/推进中。
深圳市方达铝业有限公司
官网:https://www.fangdaly.cn/ 电话:136-0263-2902(24小时急单热线,支持加急打样)