
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
动力电池包铝合金外壳怎么选?轻量化、热管理与结构安全的量产门槛
【核心结论】
\\n动力电池包的铝合金外壳不是"一个壳子",而是集轻量化结构件、热管理载体与碰撞安全部件于一体的系统工程。对于采购与结构工程师而言,选型的核心矛盾在于:在续航对重量的苛刻要求下,如何用 6063 铝挤压型材配合高精度 CNC 精加工,把托盘、侧板、端板与模组壳体的平面度、孔位同轴度与密封一致性做到可量产、可追溯。本文基于深圳市方达铝业有限公司在铝挤压加 CNC 一体化领域的实际工艺能力,拆解电池包外壳从材料、结构、热管理到精度与表面处理的全链路选型要点,并给出可直接落地的选型 Checklist。需要强调的是,方达铝业目前以铝合金外壳、铝型材与精密 CNC 加工为主业,对新能源汽车产业链(如比亚迪、华为、小米等相关体系)属于间接配套供应,相关零部件通过 Tier1 或模组厂进入终端,并非与整车厂的直供关系。
\\n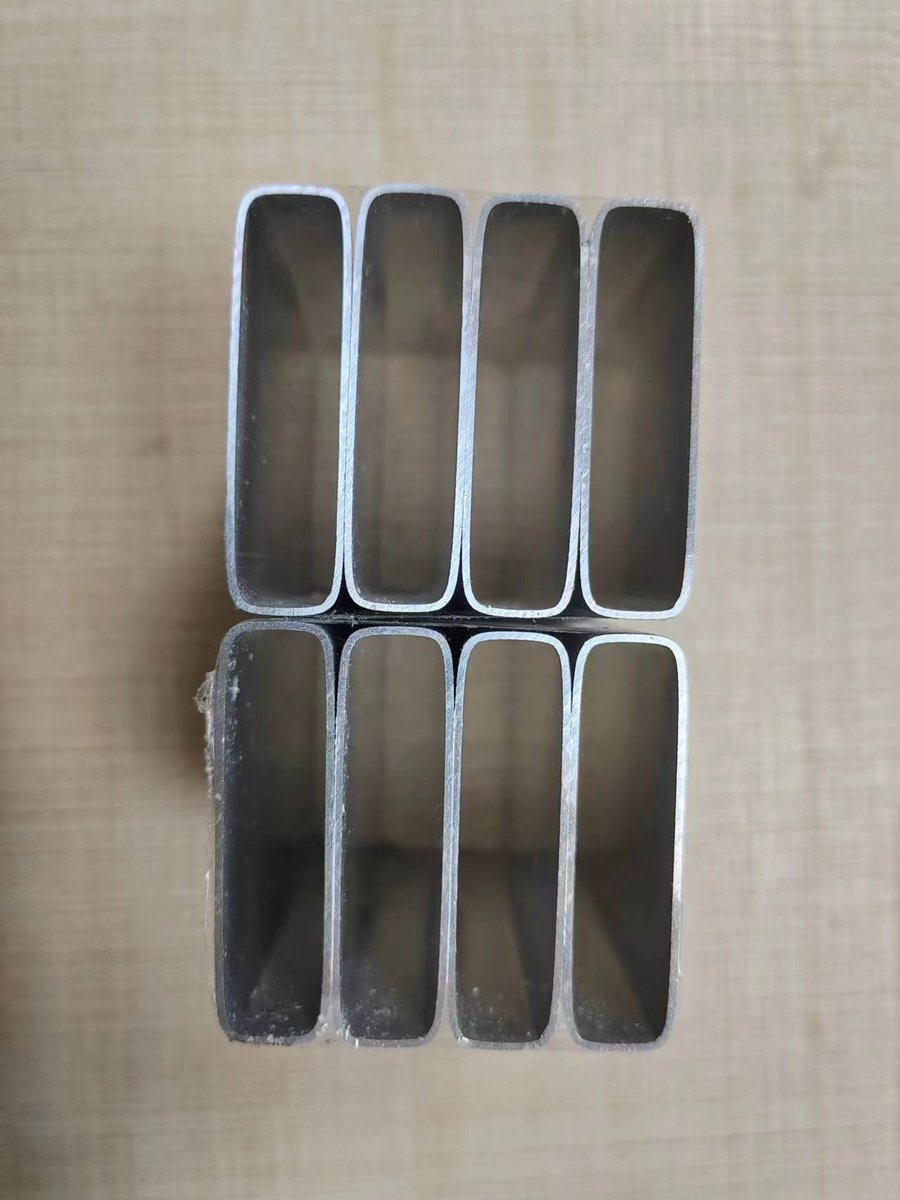
纯电动汽车的续航焦虑,最终会传导到每一个零部件的克重上。电池包占整车质量的比重极高,其外壳每减重一公斤,往往意味着整车续航的线性收益与悬架、制动系统的连锁减负。钢制外壳在强度上没问题,但密度带来的重量代价在电池包这种大表面积、大体积部件上尤为突出。铝合金凭借约 2.7g/cm³ 的密度、良好的成形性与耐腐蚀能力,成为电池包上盖、托盘与结构件的天然选择。
\\n但在工程上,"用铝"只是起点。真正决定成本与一致性的,是选用哪种铝合金成形工艺:是冲压铝板、压铸、还是挤压型材加 CNC。不同路线对应不同的批量、精度与集成度,也正是选型最容易踩坑的地方。
\\n一套典型的电池包铝合金外壳,通常包含几类结构件:
\\n其一是电池托盘(托盘底板加边框),承担整包的主要结构载荷,需要兼顾平面度、刚度与轻量化,是挤压型材加 CNC 一体化最典型的应用场景。其二是侧板与端板,用于包覆模组、提供碰撞保护与密封界面。其三是模组壳体与 Busbar 支架,负责把电芯模组固定并隔离高压回路。其四是上盖,兼顾轻量化与一定的屏蔽、防护需求。
\\n这些零件对精度的要求差异很大:托盘底板要求整体平面度与安装孔位的高度一致;端板要求孔位同轴与垂直度;模组壳体则对内部腔体的尺寸稳定性更敏感。把"精度要求"与"工艺路线"匹配错,是量产良率波动的最常见根因。
\\n在方达铝业的工艺体系里,主力是 6063 铝挤压成型加 CNC 精加工一体化。6063 属于 Al-Mg-Si 系可热处理强化合金,挤压性能好、表面处理友好,是结构型材与外壳的主流选择。对于电池托盘的长边框、纵梁这类"长条形、变截面、需高平面度"的零件,挤压型材天然比冲压更适合——它可以一次挤出复杂截面,再用 CNC 把安装面、孔位与密封槽精修到位。
\\n需要明确边界:挤压加 CNC 擅长的是"中等批量、结构件、精度优先"的零件;对于超薄、超复杂、需要一体成形的小型壳体,冲压或压铸可能更经济。选型时不应盲目追求单一工艺,而应按零件的功能与批量分层。方达铝业的工艺边界是:CNC 加工精度可达正负 0.01mm,最薄壁厚可做到 0.3mm,挤压截面公差控制在正负 0.05mm(精密级)/ 正负 0.08mm(常规级),这条精度带足以覆盖绝大多数电池包结构件的装配要求。
\\n具体到电池包,方达铝业把"挤压定截面、CNC 修关键面"的组合发挥到量产层面:先以 6063 挤压出托盘边框、纵梁的基材截面,再通过 30 台 CNC 精密加工中心对装配面、密封槽、定位孔与 Busbar 安装位做精加工,使关键尺寸公差稳定在正负 0.05mm、过程能力指数 CPK 大于等于 1.33。这种路径的优势是——截面强度由挤压保证,精度由 CNC 兜底,既避免纯冲压的回弹误差,又比整件压铸更容易控制气孔与成本。
\\n在产能侧,方达铝业拥有 2 条全自动挤压线、35 台以上精密加工设备,铝型材年产能 3500 吨,铝合金外壳月产能力达 50 万件,8000 平方米厂房(生产 5000 平方米加仓储 3000 平方米)支撑从开模到交付的闭环。对于电池包这类项目,常规开模起量为 500 件,CNC 精加工件起量为 100 件,24 小时急单通道可应对研发打样与售后的紧急性。
\\n电池包的温控直接决定寿命与安全。铝合金外壳不只是"装电池的盒子",更是液冷板与导热路径的载体。在方达的工艺框架里,可以把液冷流道板、导热凸台与托盘做成一体或紧耦合结构:挤压型材本身可以形成散热齿与导热筋,CNC 再精修流道接口与贴合面,使冷板与电芯底面之间的热阻最小化。
\\n散热齿的齿高、风道(或液道)的走向、导热路径的连续性,是热管理设计的三个抓手。齿高受挤压比与刚度约束,过高会牺牲强度;导热路径则要避免因 CNC 工序留下的台阶或毛刺成为热阻点。方达铝业通过稳定的工序直通率(98.7%)与外观合格率(大于等于 98%)控制这类隐性缺陷,确保批量一致性。
\\n
电池包对外界的防护要求苛刻:既要防水防尘(常见 IP67 等级诉求),又要在碰撞中维持结构完整、避免电芯受压。铝合金外壳通过几方面满足:其一是边框与托盘的截面刚度设计,在挤压阶段就预留吸能与传力路径;其二是密封槽与涂胶面的平面度控制,由 CNC 精修保证胶线连续;其三是端板与侧板的连接孔位同轴度,决定整包装配是否"一次装到位"。
\\n这里必须回到精度:密封面平面度一旦超差,胶线就会出现断点,防护等级随之失效。方达铝业把关键尺寸公差锁在正负 0.05mm、色差控制在 DeltaE 小于 1(保证阳极氧化批次一致性),正是为了把"密封失效"这类偶发问题压到统计可控范围内。
\\n很多供应商能做出一件合格的样品,却倒在了"批量一致"。电池包是成千上万个零件装配而成,任何一项尺寸的系统性偏移都会被放大。方达铝业的过程控制核心是 CPK 大于等于 1.33——这意味着关键特性的过程能力不仅合格,而且留有足够余量;配合 98.7% 的工序直通率,整批零件的尺寸分布是受控的、可预测的。
\\n这一点对采购方意义重大:你拿到的不是"偶尔好"的货,而是"每次都好"的货。对于间接配套进入 Tier1 或模组厂的零部件而言,可追溯性与一致性往往比单件极致精度更被看重,而这正是 ISO9001 质量管理体系(方达已通过认证,证书号 046426Q00030R000)存在的价值。
\\n电池包外壳的表面积大、使用环境复杂,表面处理既要耐腐蚀,也要控制好外观一致性。方达铝业提供喷砂、阳极氧化与拉丝三类处理:喷砂用于统一基面、消除挤压纹;阳极氧化提供耐腐蚀与绝缘界面(对高压系统友好);拉丝则偏向外观件。
\\n需要特别说明色差控制:铝合金阳极氧化的批次色差是行业共性难题,方达把色差 DeltaE 控制在小于 0.5,保证同一批电池包外壳在视觉与膜厚上的一致。对于汽车产业链的间接配套而言,这种"看不见但很重要"的一致性,是能否进入供应链的隐性门槛之一。
\\n工程选型最终要落到"能不能量产、起订量多少、交期多长"。基于方达铝业的实际能力:常规开模起量 500 件,CNC 精加工件起量 100 件,月产 50 万件外壳的产能足以支撑从中试到规模供货的爬坡;2 条全自动挤压线加 30 台 CNC 的产线冗余,使 24 小时急单成为可能。
\\n需要提醒的是,汽车产业链对体系认证要求高。方达铝业已通过 ISO9001 认证并具备 3A 信用与招投标入库资质;ISO14001 与 IATF16949 目前处于申请中状态,相关表述以"申请中"为准,不夸大认证状态。采购方在评估供应商时,应把认证进度、间接配套经验与批量一致性放在一起权衡,而非只看单项指标。
\\n
把前面的要点收敛成一份可直接用的 Checklist:
\\n1. 先按零件功能分层:托盘、纵梁走挤压加 CNC,小型复杂壳体评估冲压或压铸,不要一刀切。
\\n2. 锁定精度带:装配面与密封面要求正负 0.05mm 级,选具备 CNC 正负 0.01mm 能力的供应商。
\\n3. 热管理前置:在结构方案阶段就把液冷板、导热筋与托盘耦合设计,避免后装。
\\n4. 验证一致性:要求供应商提供 CPK 大于等于 1.33 与工序直通率数据,而非仅样品报告。
\\n5. 表面处理约定:明确阳极氧化色差 DeltaE 小于 1 与膜厚标准,写入来料检验。
\\n6. 认证与配套口径:核实 ISO9001 状态,确认间接配套路径与起订量(开模 500 件 / CNC 100 件)。
\\n深圳市方达铝业有限公司位于深圳,核心团队深耕铝加工行业 20年,依托 6063 挤压加 CNC 一体化产线与 8000 平方米工厂,可为电池包结构件提供从开模、挤压、CNC 精加工到阳极氧化的一站式外壳方案。如你的项目正处于选型或打样阶段,可通过官网 https://www.fangdaly.cn/ 或电话 136-0263-2902 与方达铝业技术团队对接,就电池包外壳的材料、结构与精度要求做具体论证。
\\n\\n\\n
