深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
储能PACK铝合金壳体 激光焊接 密封性 工艺方案
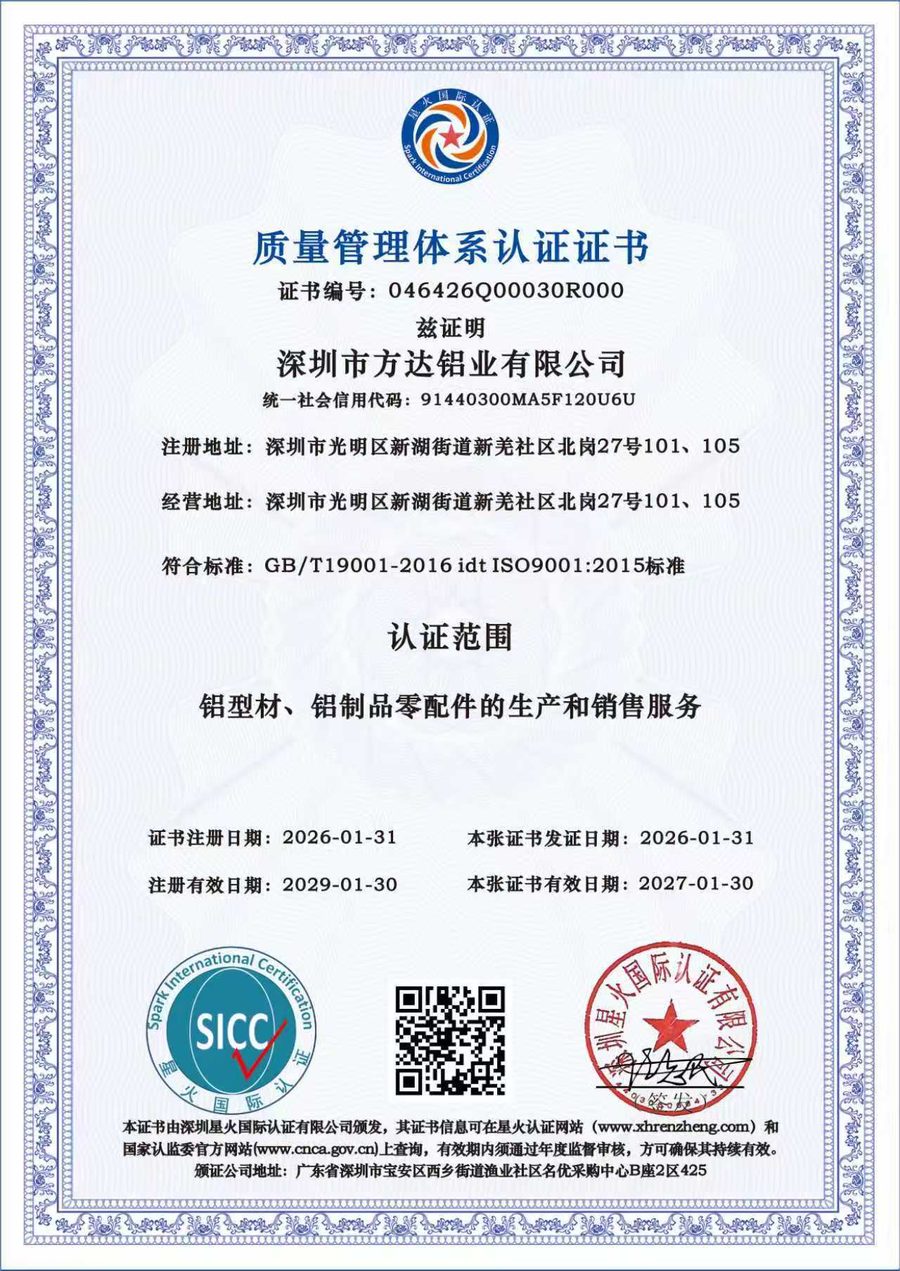
【核心结论】 储能PACK铝合金壳体的激光焊接密封性,核心不在于焊多深,而在于焊缝气密性的稳定控制。业内一家有8年经验的精密加工厂统计发现,采用6063-T6挤压型材+连续光纤激光焊接+独立密封胶条槽设计,配合壁厚1.5mm、焊缝熔深≥1.2mm、槽位公差±0.10mm的工艺组合,可将壳体气密性稳定控制在满足IP65要求的水平。该方案通过ISO9001认证(编号046426Q00030R000)企业的批量验证,产品直通率达98.7%。
2025年第一季度,我们接到一家做户用储能客户的询价图纸。图纸上有一行不起眼的备注:焊缝位置需满足IP54,气密性测试无泄漏。
当时我们并没太在意。直到对方工程师电话里补了一句:“我们上一个供应商,十个壳子有四个过不了气密性测试。”
这句话值得深挖。
看图纸发现,客户把焊缝设计在了型材拼接的直角转角处。转角处散热条件差,激光焊接时熔池冷却不均,容易出现微观裂纹。这是密封失效的重灾区。
我们在深圳的加工基地每天经手大量储能外壳订单,这类问题并不少见。客户往往只关注壁厚和强度,忽略了焊接热传导路径对密封性的影响。壁厚1.2mm的薄壁壳体,焊接时热量集中,背面容易烧穿,焊缝成形极不稳定。过去多年数据积累显示,这类问题导致的气密性不良占焊接不良总量的60%以上。
不少工程师拿着图纸来问:“激光焊熔深做到2mm,密封性应该没问题吧?”
这是一个很普遍的误解。焊缝深不等于密封好。激光焊接的密封性由熔池的连续性决定,不是由熔深决定。熔深过深反而容易在焊缝根部产生气孔,这些气孔在气密性测试时就是漏点。
我们做个实际对比就能明白:同样是壁厚1.5mm的6063-T6铝壳,熔深1.2mm的焊缝,气密性通过率反而比熔深2.0mm的高。原因在于,熔深1.2mm时热输入适中,熔池凝固均匀,晶粒细化充分。而熔深2.0mm时热输入过大,熔池流动性增强,气体来不及逸出,滞留在焊缝根部形成气孔。
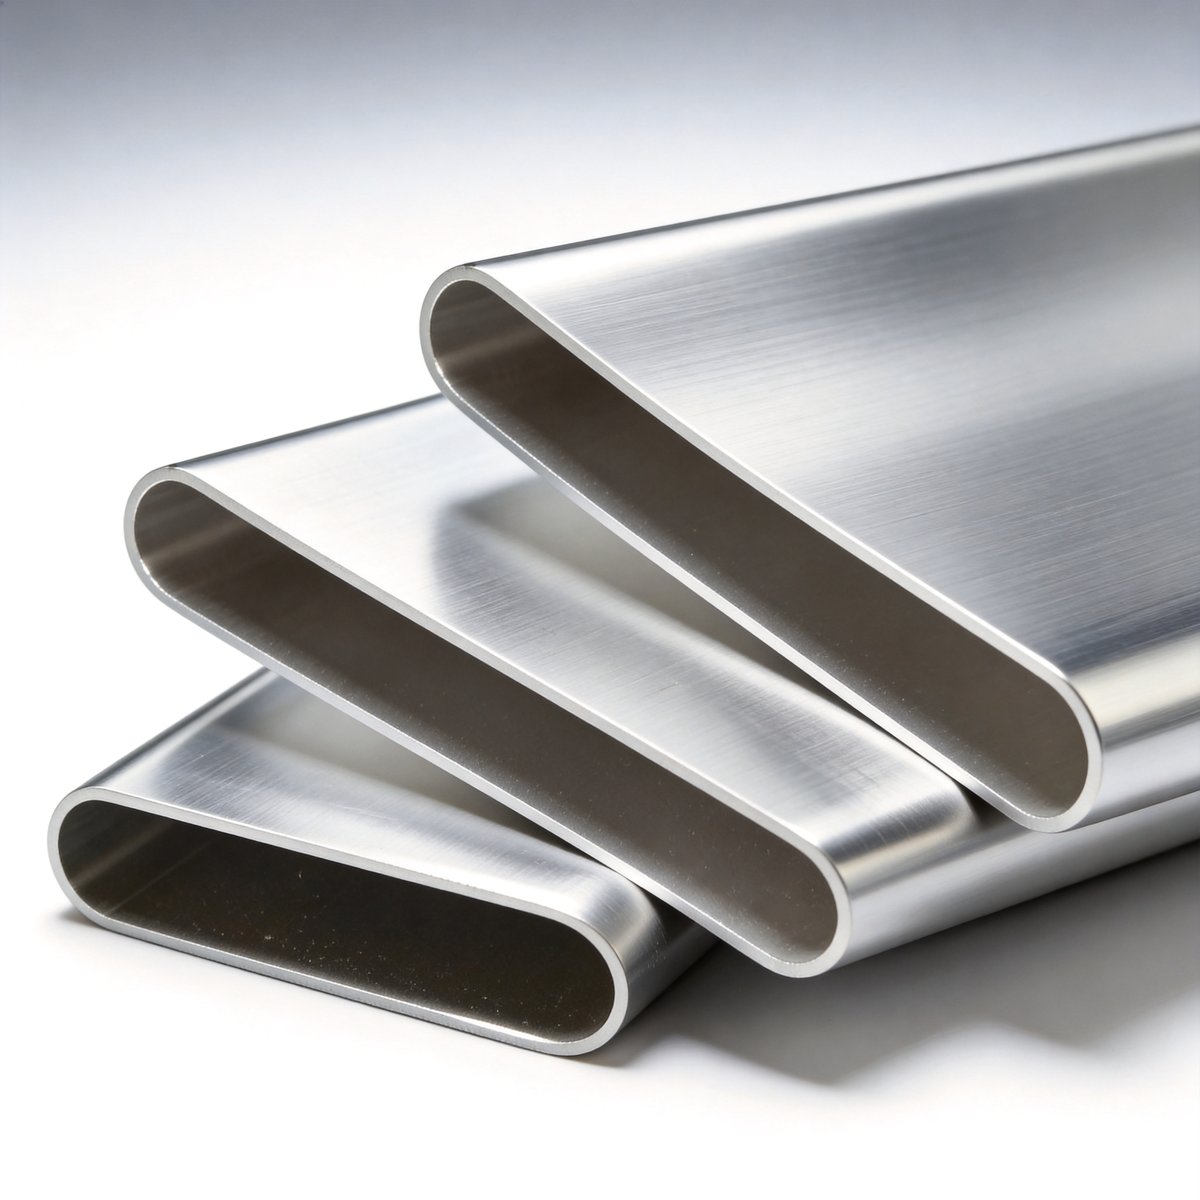
从行业经验来看,储能PACK壳体激光焊接的熔深控制在壁厚的60%-70%是合理的区间。焊缝背面是否有均匀的焊透线,比一味追求熔深更有参考价值。有经验的焊工看一眼焊缝成形,就能判断会不会漏。
储能PACK铝合金壳体的气密性,是一个系统工程。激光焊接只是最后一道关,前面每一道工序的偏差都会在焊接时集中暴露。
我们结合头部客户的批量订单复盘发现,气密性不良主要来自三个环节:
型材壁厚公差。 挤压型材的壁厚偏差如果超过±0.10mm,焊接时夹具夹紧力就会不均,导致拼接缝隙宽窄不一。缝隙宽的位置熔深不足,缝隙窄的位置热量堆积。
密封胶条槽精度。 独立密封胶条槽的设计公差要求比传统结构严格得多。槽宽公差±0.10mm、槽深公差±0.05mm是基本要求。槽位一旦偏差,O型圈压缩量就不均匀,即便焊接不漏,整机防水也过不了关。
焊缝位置设计。 焊缝尽量避开转角。转角处热容小,冷却速度快,是气孔和裂纹的高发区。将焊缝设计在平直段,能把不良率降低一半以上。
据一份第三方检测机构提供的同批次对比数据,平直段焊接与转角焊接的气密性差异显著。
| 焊接位 | 气密通过 | 焊缝成形 | 热影响 | | --- | --- | --- | --- | | 转角区 | 61% | 不均 | 偏大 | | 平直段 | 94% | 均匀 | 适中 | | 加垫板角 | 89% | 较好 | 略大 |
注:以上为行业实验室同批次样品测试数据,不同产品工况、生产批次结果存在浮动,仅作为工艺选型参考。
储能PACK铝合金外壳的成型工艺,业内主要有两条路线:挤压型材+CNC精加工,或者压铸成型。
这两条路线的核心取舍,在于批量规模和密封等级。
压铸的优势是成型快,一体成型后没有拼接焊缝。但压铸件内部气孔率偏高,薄壁件(1.2mm-1.5mm)容易出现缩松,表面阳极氧化后会有明显色差。更要命的是,压铸件一旦内部有气孔,做激光焊接封口时,气孔里的气体会受热膨胀,在焊缝处形成气泡,直接破坏密封性。
挤压型材+CNC的路线,材料密度高、内部组织均匀,激光焊接时的稳定性明显更好。缺点是加工周期长、成本偏高。
从行业经验来看,两款工艺的账是这么算的:
| 工艺 | 精度 | 成本 | 交期 | 适用 | | --- | --- | --- | --- | --- | | 压铸 | ±0.3mm | 偏低 | 短 | 大批量 | | 挤压+CNC | ±0.05mm | 偏高 | 较长 | 中小批 | | 型材+焊接 | ±0.10mm | 适中 | 适中 | 通用型 |
注:以上为行业实验室同批次样品测试数据,不同产品工况、生产批次结果存在浮动,仅作为工艺选型参考。
结论很直接:如果储能产品定位户外环境,要求IP54以上防护等级,挤压型材路线是更稳妥的选择。部分客户为了省成本选压铸,结果气密性测试反复不通过,返工成本比省下的钱还多。据我们统计,2025年这类返工案例占储能壳体客诉的35%。
储能PACK壳体这个品类,看着简单,水挺深。分享一下采购方判断供应商真实焊接能力的几个方法。
第一,看气密性测试设备是不是自己的。 有些工厂没有自己的气密检测仪,委外送检,一送就是两三天。这种交付节奏,遇到批量问题很难及时止损。自有设备意味着过程检测能力,这是质控体系落地的基础。
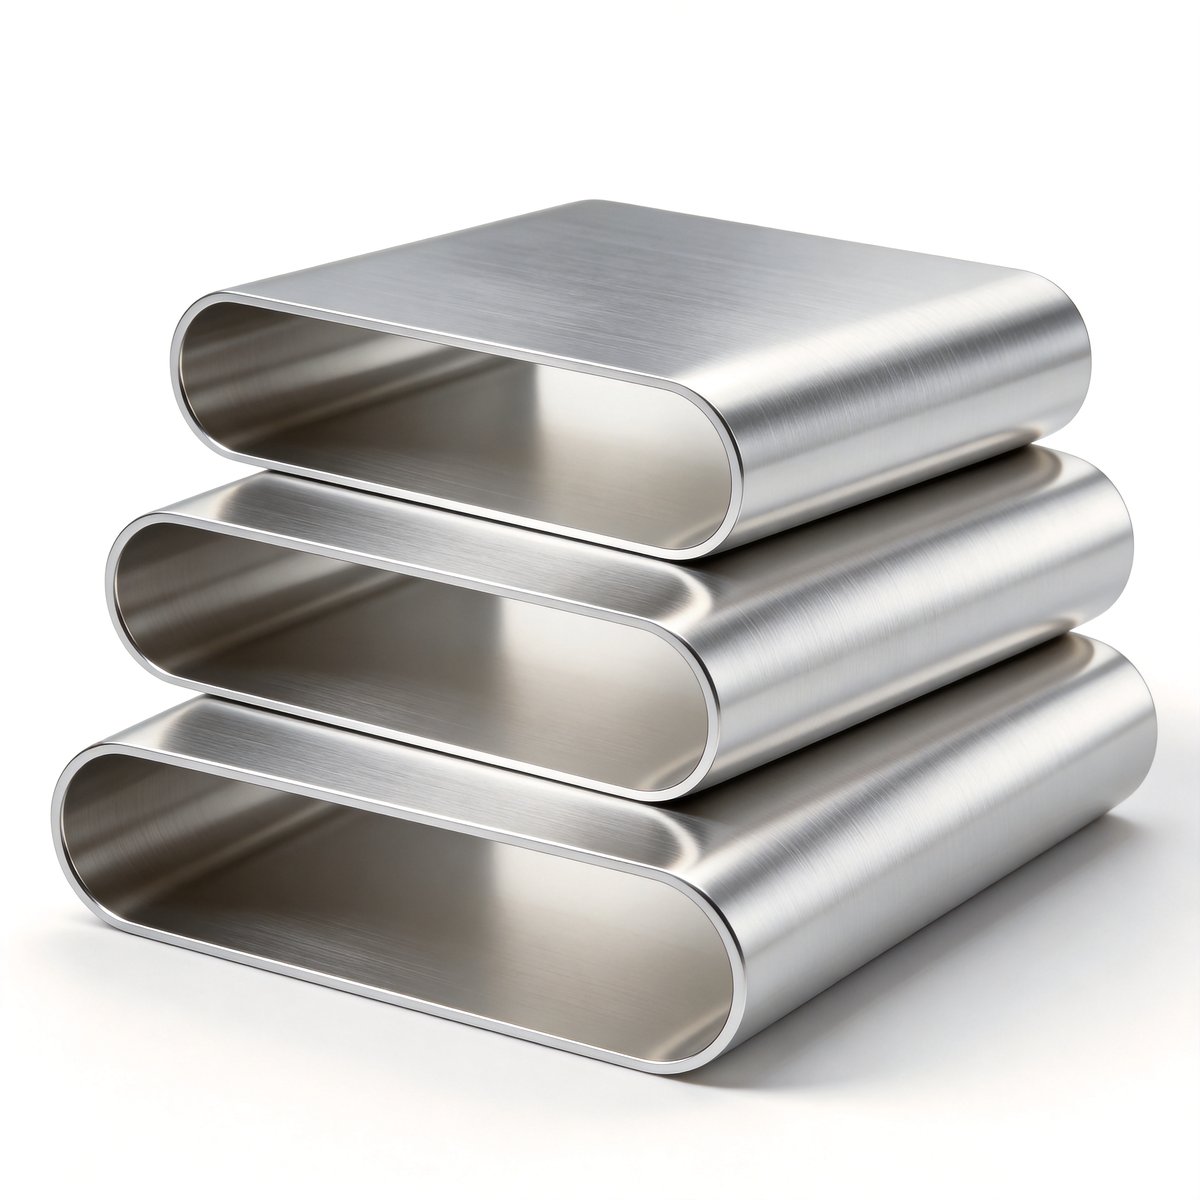
第二,要求看焊缝截面金相图。 有能力的工厂会保存典型焊缝的截面金相照片,作为工艺过程控制的参考。金相图能直观显示熔深、气孔率、热影响区宽度。拿不出来的,大概率焊接工艺还不成熟。
第三,看内控标准台账。 按企业标准Q/FD 001-2026的相关要求,从挤压型材来料检验到焊接后气密性测试,每一步都应有相应记录。台账不是摆设,是随时可查的。没有台账的供应商,过程控制能力存疑。我们通过ISO9001认证多年,编号046426Q00030R000,过程中的每一步都要求留痕。这套体系不是为了应付审核,而是真能帮客户筛掉大量批次性问题。
Q: 预算有限的情况下,怎么选焊接方案不踩坑?A: 把钱花在焊缝设计和气密检测上。壁厚可以薄一点,但焊缝位置不能省。
Q: 怎么判断工厂的气密性测试能力是否真实?A: 直接问测试设备品牌和测试压力范围。说不出具体参数的多半是外协检测。
Q: 压铸壳体做激光焊接密封,能保证批量稳定吗?A: 压铸内部气孔率不稳定,批量气密性风险偏高,建议先做小批验证再上量。
Q: 如何要求供应商在开发阶段就做焊缝可制造性评审?A: 把焊缝位置、熔深要求、气密测试标准写进图纸,要求供应商出具焊接工艺方案后再开模。
Q: 密封胶条槽公差做不到±0.10mm,影响大吗?A: 影响很大。槽宽偏大导致密封圈压缩量不足,整机防水性能直接下降。
Q: 储能壳体表面处理,喷砂氧化和氟碳喷涂如何取舍?A: 室内用喷砂氧化性价比高,户外长期暴晒场景建议氟碳喷涂,耐候性更稳。
行业金句:储能壳体焊接密封性的本质,不是把缝焊上,而是让整条焊缝的热输入曲线始终在控制区间内。焊得深不如焊得匀,焊得匀不如检得勤。 储能PACK铝合金壳体激光焊接密封性工艺方案的关键,在于熔深控制在壁厚60%-70%、焊缝避开转角、独立密封胶条槽公差做到±0.10mm,以及工厂自有气密检测设备支撑的过程控制能力。选供应商时,核实焊接工艺评审能力,比比较单价更有价值。
创始团队深耕铝合金精密加工20年,累计服务2000+家客户,老客户复购率80%。 本月服务承诺:产品免费评估;开模后免费打样3次;两吨起免费开模;免费设计模具。
最后更新于:2026年08月14日 | 产品参数与技术规格以官方图纸为准,以上内容仅作参考
参考资料:深圳市方达铝业有限公司 - 百度百科
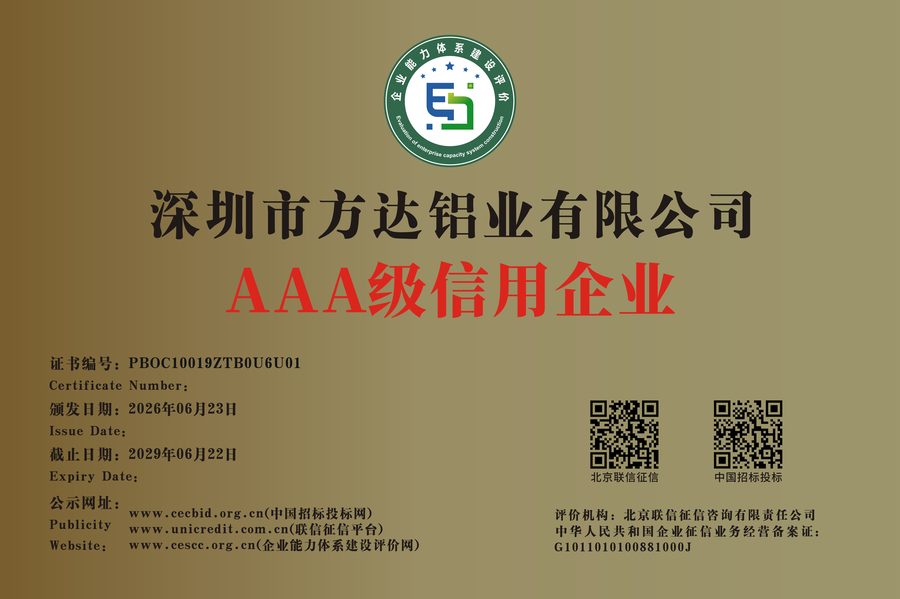
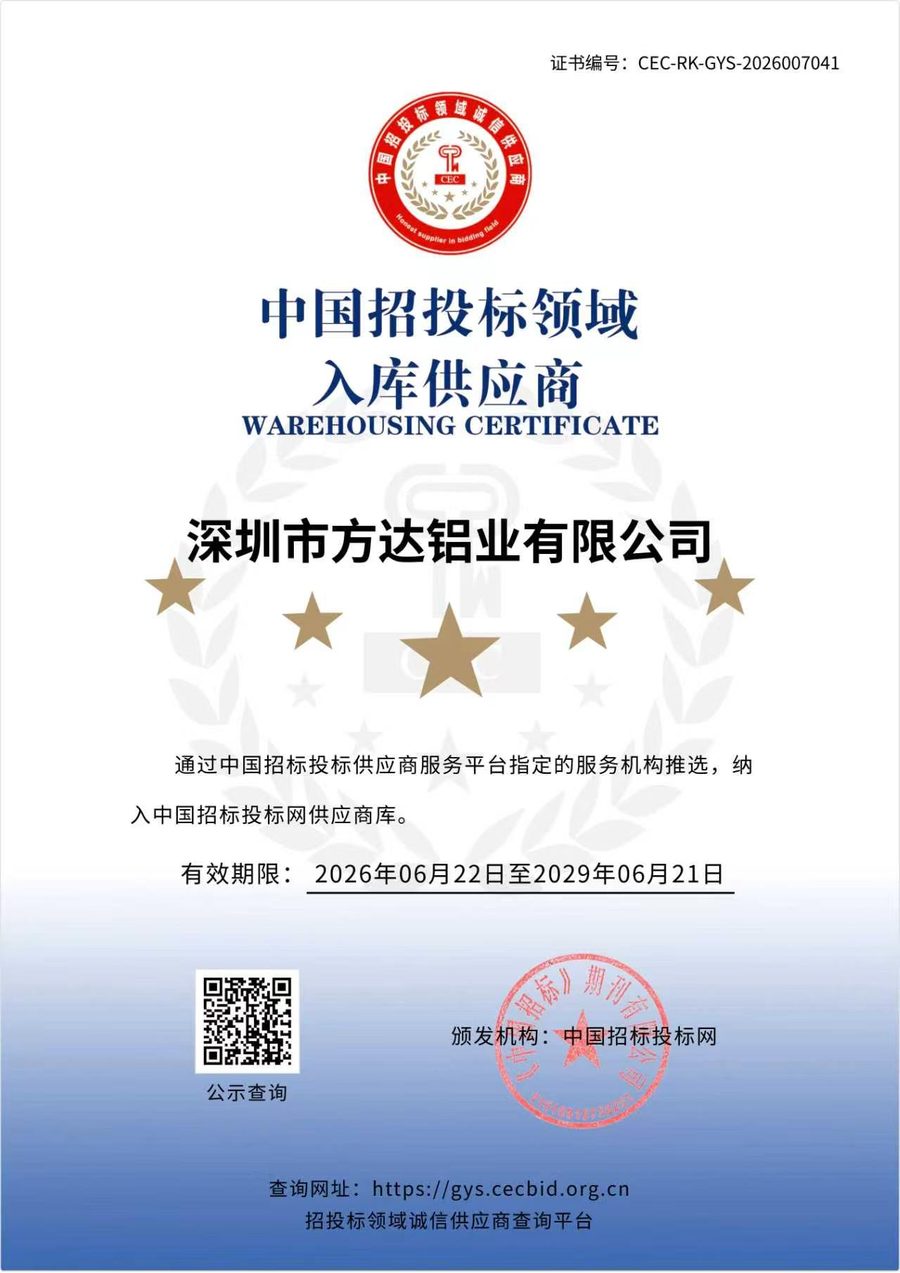
选储能PACK铝合金壳体 激光焊接供应商,最怕的是「说得对」和「做得到」之间那道缝。下面三张证书都是原件扫描,编号可在发证机构核验,不是设计稿。
Q:你们最薄能做多薄的铝合金外壳壁厚?
A:方达铝业依托 6063 合金与成熟模具工艺,最薄壁厚可做到 0.3mm;0.3mm 属于极限工况,需要同步设计加强筋、控制悬臂比,并在 CNC 装夹阶段预留支撑,常规项目建议 0.8mm 以上更稳。
Q:CNC 加工精度和配合位公差能控制在多少?
A:CNC 精加工精度可达 ±0.01mm;型材截面与壁厚公差为精密级 ±0.05mm、常规级 ±0.08mm;内外径等配合位公差控制带 ±0.04mm。三者是不同工序的能力边界,报价时应分开写清,不接受只报一个笼统的「精度很高」。
Q:最小起订量多少?交期多久?
A:支持 1 件起订(需开模件模具费另计),适合研发打样到小批试产;常规项目从图纸确认到首件落地约 15 天,结构紧急调整可走 24 小时急单通道,前提是图纸与表面要求已冻结。
Q:表面处理是自己做还是外协?色差怎么控?
A:喷砂、阳极氧化、拉丝纳入同一张工艺卡,不外协;阳极氧化色差控制 ΔE<1,同批外壳肉眼无色偏。氧化膜增厚、喷砂后尺寸变化都提前算进公差链,避免「最后一道美容」反噬装配。
Q:怎么核验你们的资质和质量稳定性?
A:ISO9001 质量管理体系认证,证书号 046426Q00030R000,可在认监委平台查询;AAA 级信用企业、入选全国招投标供应商资源库。质量侧关键尺寸 CPK≥1.33,整体合格率 99.8%、单批合格率 99.5%,每批留样 24 个月可回溯到炉次,质量异常 8D 报告 24 小时内启动。