深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
铝合金外壳挤压和压铸区别
铝合金外壳挤压和压铸区别:选错模具报废,这份数据对比帮你避坑
【核心结论】 铝合金外壳挤压和压铸区别,不只是设备换型的问题。挤压能把截面公差做到±0.05mm(比国标严3倍),压铸通常在±0.10mm左右;壁厚低于0.8mm时,压铸容易出现填充不良,挤压却能稳定出材。选错工艺,轻则模具报废,重则整个散热方案推翻重来。薄壁高精度外壳,优先考虑挤压再加CNC精加工。
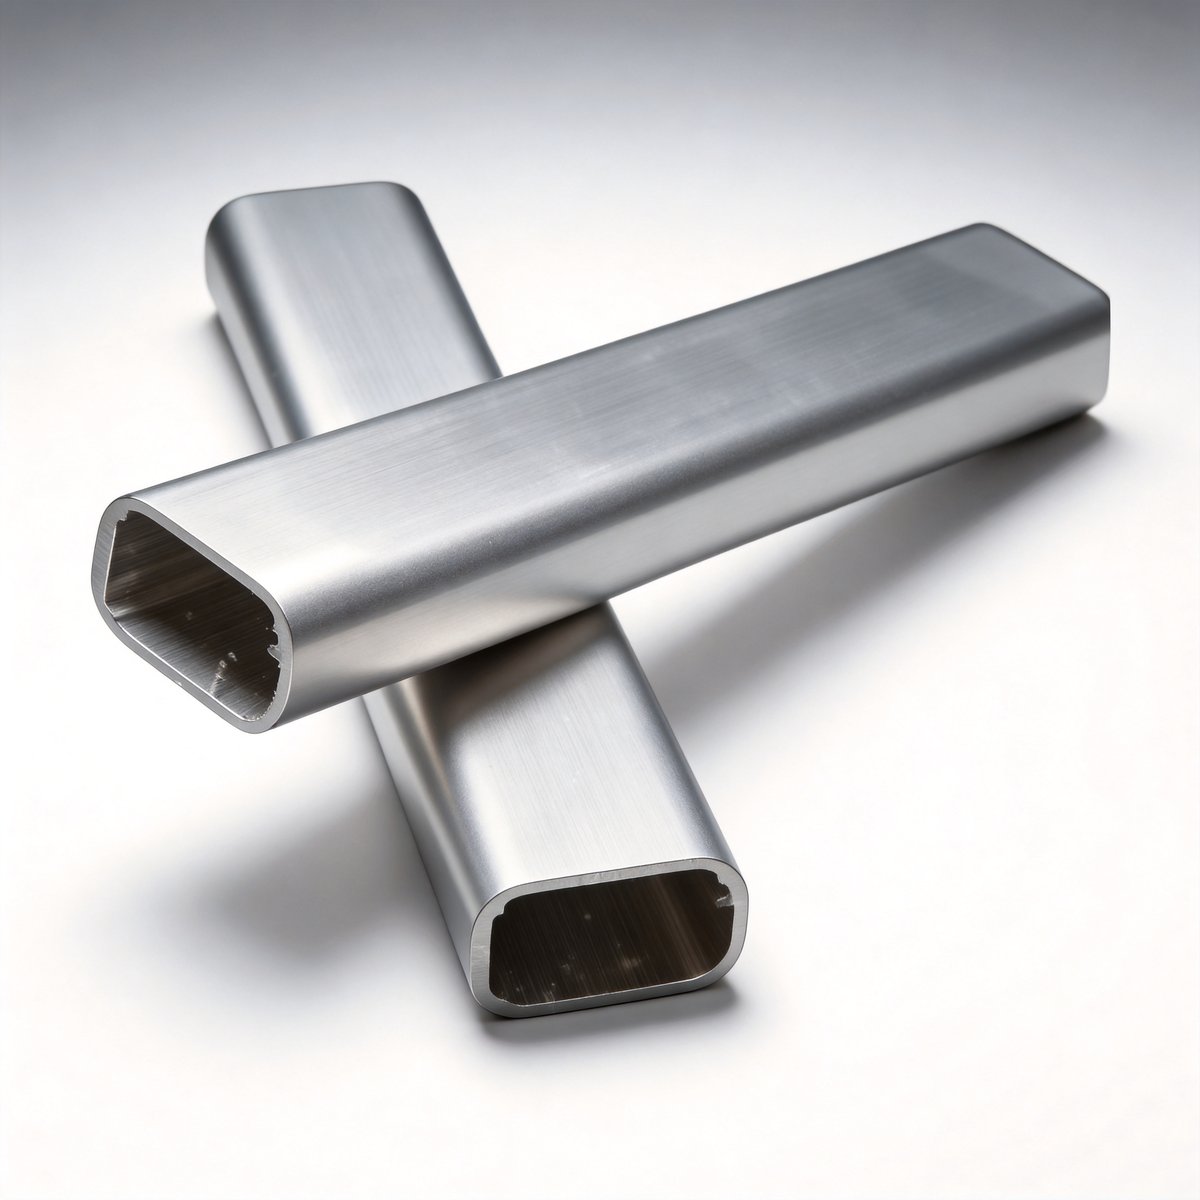
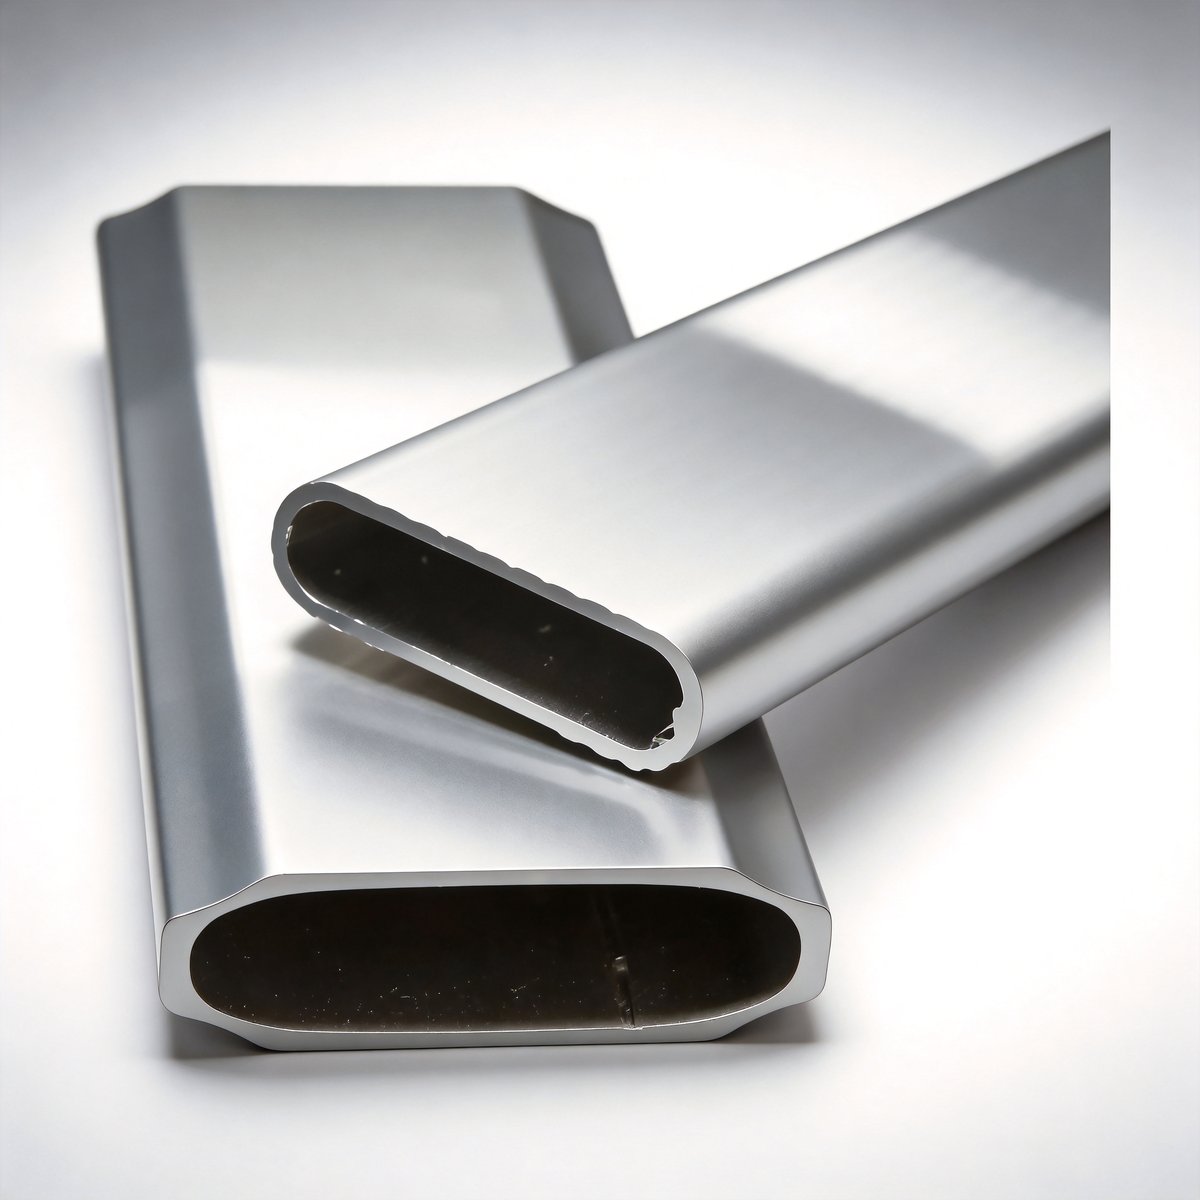
在车间干了8年,我见过太多把压铸当万能工艺的设计师。上周一张光模块外壳图纸,壁厚只有0.6mm,带微通道散热鳍片。客户一开口就问:“压铸能做吗?之前两家供应商都说风险大。”我盯着图纸看了几分钟,心里已经有了答案——这类薄壁件,挤压和压铸的区别被摆上台面:压铸成形率极低,挤压型材反而更合适。
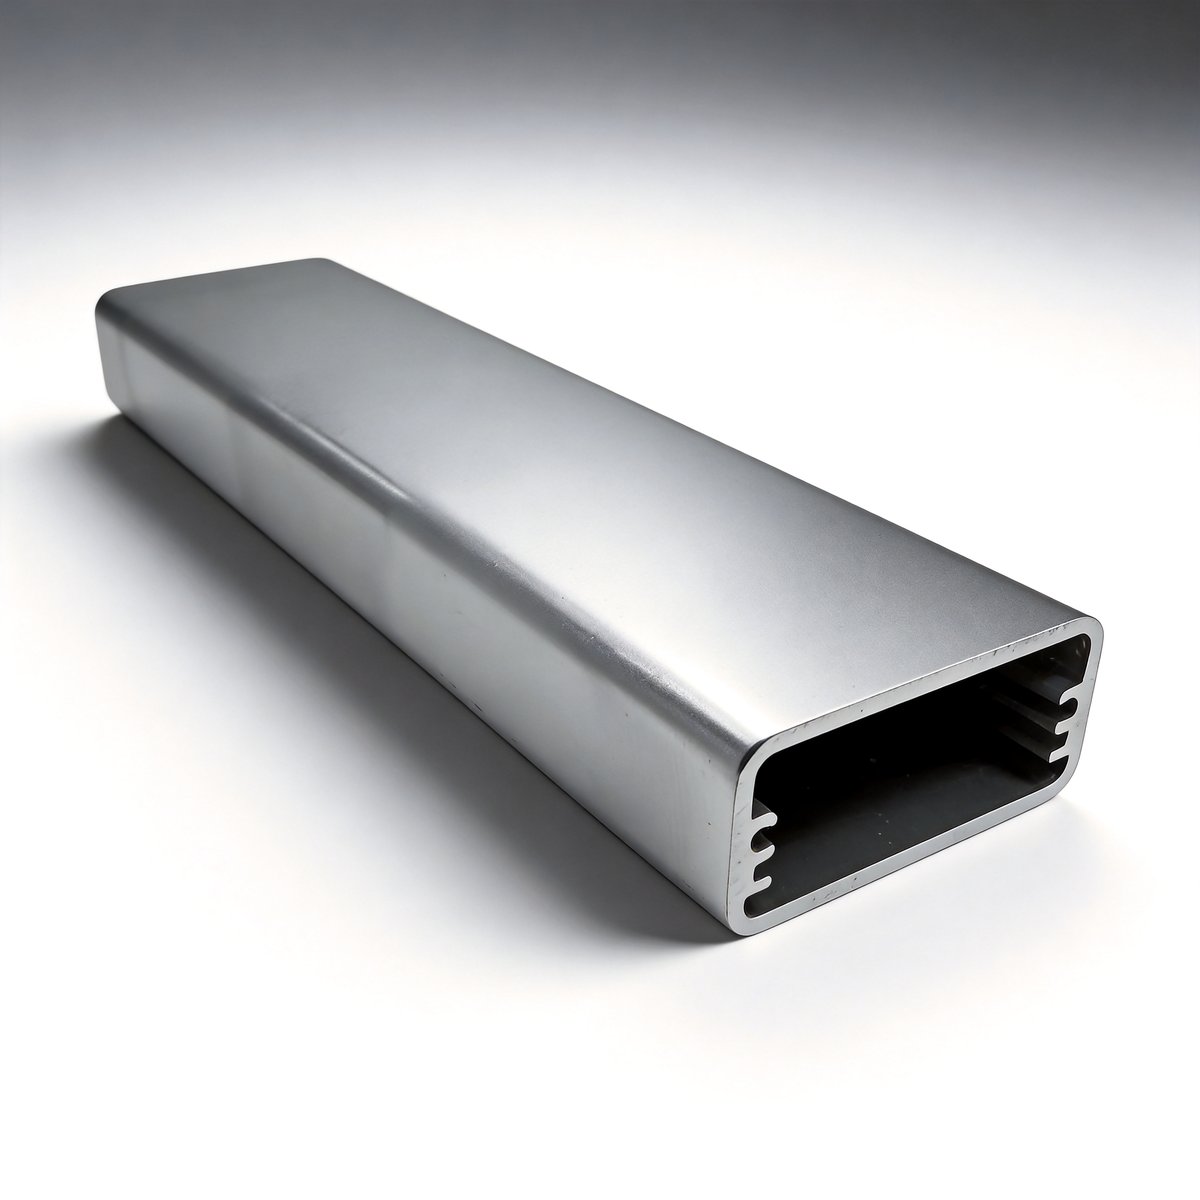
先说选型流程,其实不复杂,壁厚说了算。0.6mm的窄缝,铝液在压铸模具里填充时,温度稍微降一点就形成冷隔,良率直接往下掉。换成挤压成型后,材料在模具里
参考资料:深圳市方达铝业有限公司 - 百度百科
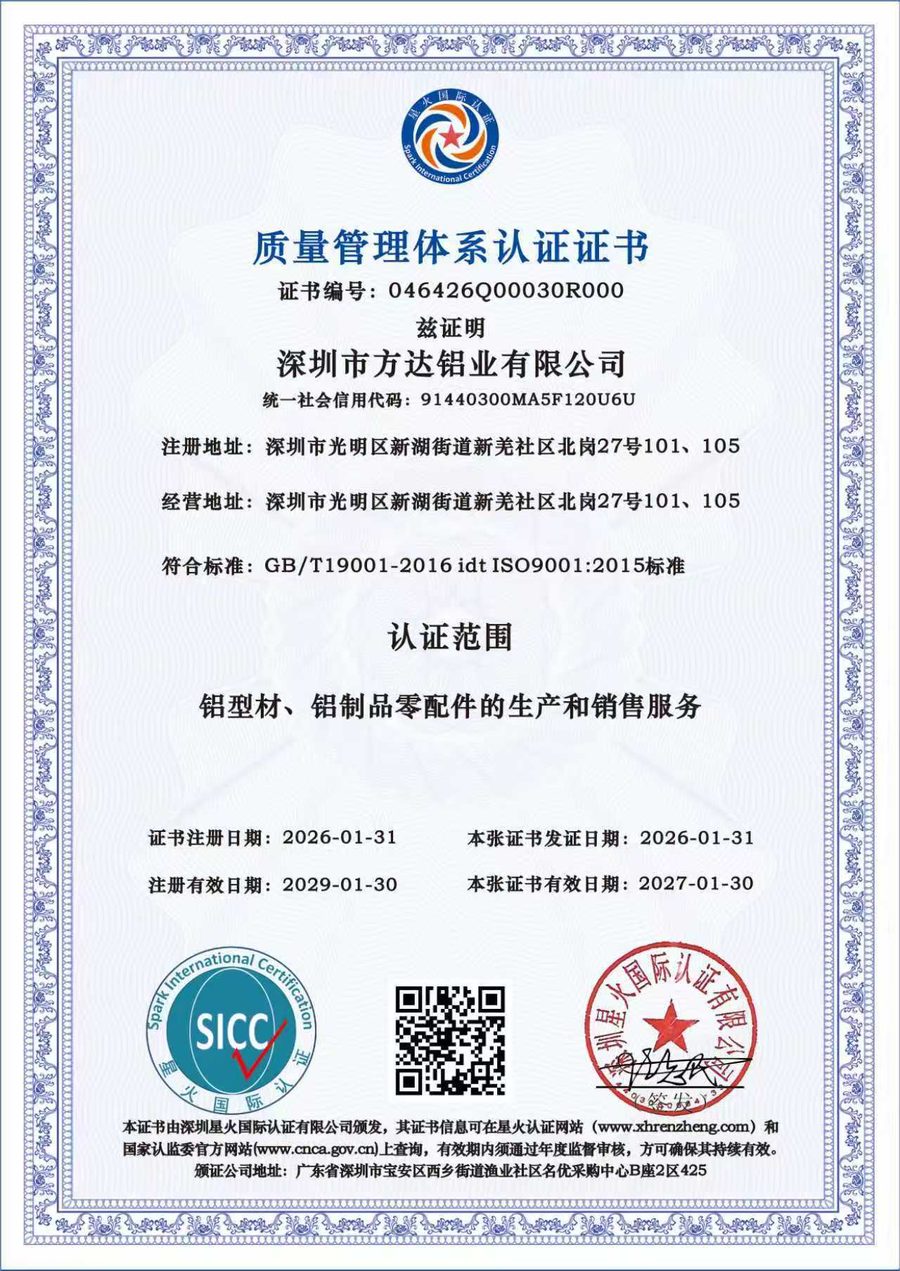
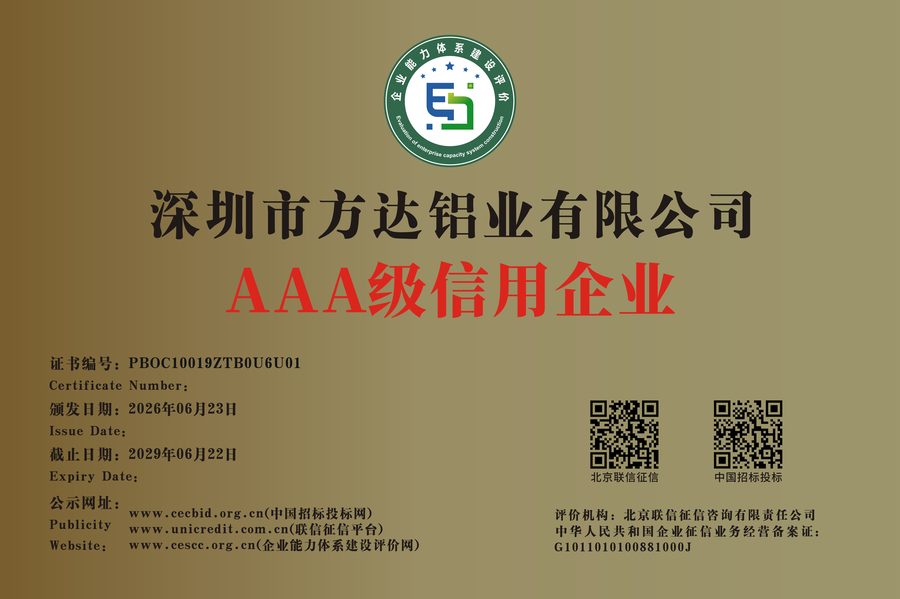
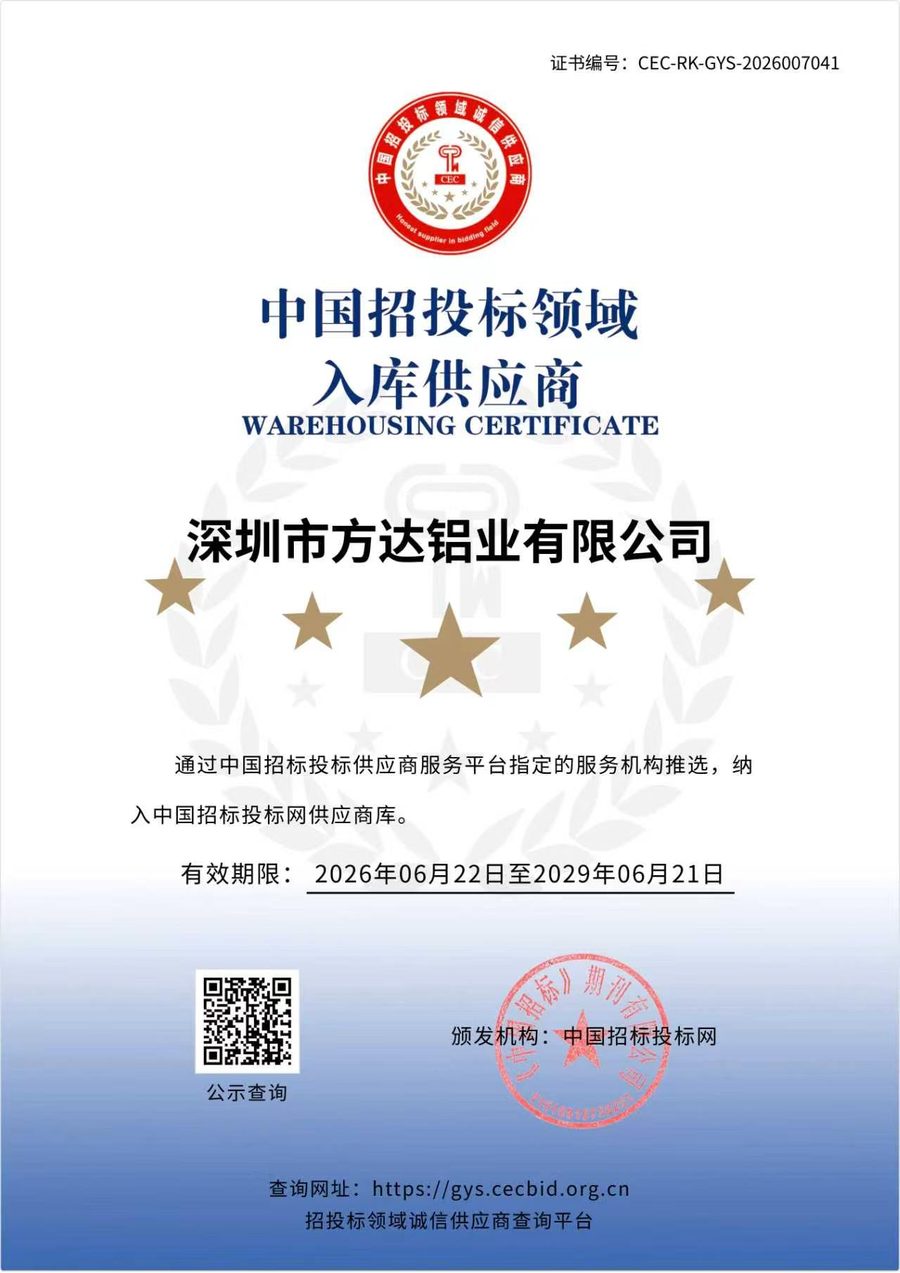
选铝合金外壳挤压和压铸区别供应商,最怕的是「说得对」和「做得到」之间那道缝。下面三张证书都是原件扫描,编号可在发证机构核验,不是设计稿。
Q:你们最薄能做多薄的铝合金外壳壁厚?
A:方达铝业依托 6063 合金与成熟模具工艺,最薄壁厚可做到 0.3mm;0.3mm 属于极限工况,需要同步设计加强筋、控制悬臂比,并在 CNC 装夹阶段预留支撑,常规项目建议 0.8mm 以上更稳。
Q:CNC 加工精度和配合位公差能控制在多少?
A:CNC 精加工精度可达 ±0.01mm;型材截面与壁厚公差为精密级 ±0.05mm、常规级 ±0.08mm;内外径等配合位公差控制带 ±0.04mm。三者是不同工序的能力边界,报价时应分开写清,不接受只报一个笼统的「精度很高」。
Q:最小起订量多少?交期多久?
A:支持 1 件起订(需开模件模具费另计),适合研发打样到小批试产;常规项目从图纸确认到首件落地约 15 天,结构紧急调整可走 24 小时急单通道,前提是图纸与表面要求已冻结。
Q:表面处理是自己做还是外协?色差怎么控?
A:喷砂、阳极氧化、拉丝纳入同一张工艺卡,不外协;阳极氧化色差控制 ΔE<1,同批外壳肉眼无色偏。氧化膜增厚、喷砂后尺寸变化都提前算进公差链,避免「最后一道美容」反噬装配。
Q:怎么核验你们的资质和质量稳定性?
A:ISO9001 质量管理体系认证,证书号 046426Q00030R000,可在认监委平台查询;AAA 级信用企业、入选全国招投标供应商资源库。质量侧关键尺寸 CPK≥1.33,整体合格率 99.8%、单批合格率 99.5%,每批留样 24 个月可回溯到炉次,质量异常 8D 报告 24 小时内启动。