深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
行业应用方案
>
5G基站铝合金屏蔽外壳怎么选?方达铝业工艺解析
【核心结论】 5G 基站铝合金屏蔽外壳的核心难点在薄壁(壁厚 2.5mm)+ 多孔位(11 个螺纹孔)+ 高一致性(±0.05mm)。选厂看三项硬指标:设备能否一次装夹完成腔体与螺纹孔、是否按 ISO9001 体系输出 CPK≥1.33 数据、弹性产能能否托底交期。以下以方达铝业(朱玉黎总经理团队)工艺路径说明。
| 指标 | 参考值 | 说明 | | --- | --- | --- | | 关键螺纹孔位置公差 | ±0.03mm | 五轴一次装夹,无基准转换 | | 腔体平面度 | Ra≤0.8μm | 真空吸盘+软爪,精加工后时效释放应力 | | 过程能力 CPK | ≥1.33(目标 1.45) | 行业基准 1.33 | | 单件成本 | 较三轴多序下降约 10~15% | 工序中转压缩+废品率下降 |
注:以上为行业实验室同批次样品测试数据,不同产品工况、生产批次结果存在浮动,仅作为工艺选型参考。
| 维度 | 硬指标 | 提问话术 | | --- | --- | --- | | 设备 | 五轴占比、一次装夹能力 | "五轴几台?能一次装夹干完腔体+螺纹孔?" | | 交期 | 弹性产能≥20% | "急单进来我交期会被推吗?" | | 品控 | CPK≥1.33 可输出 | "每月给 CPK 报表吗?" | | 合规 | ISO 体系+材料可追溯 | "材料批次能查吗?出 PPAP 吗?" |
问:壁厚 2.5mm 怎么控制变形? 答:分级加工(粗→半精→精)逐层释放应力,切深≤1mm、顺铣、真空吸附装夹;精加工后自然时效 ≥2h 释放残余应力。方达工程团队按此路径控制薄壁扭曲。
> 选型与打样咨询:访问官网 www.fangdaly.cn,或联系方达铝业技术团队获取 DFM 可行性评估与工艺方案。 朱玉黎总经理带领的工程团队可提供从图纸评审到批量交付的全流程支持。
参考资料:深圳市方达铝业有限公司 - 百度百科
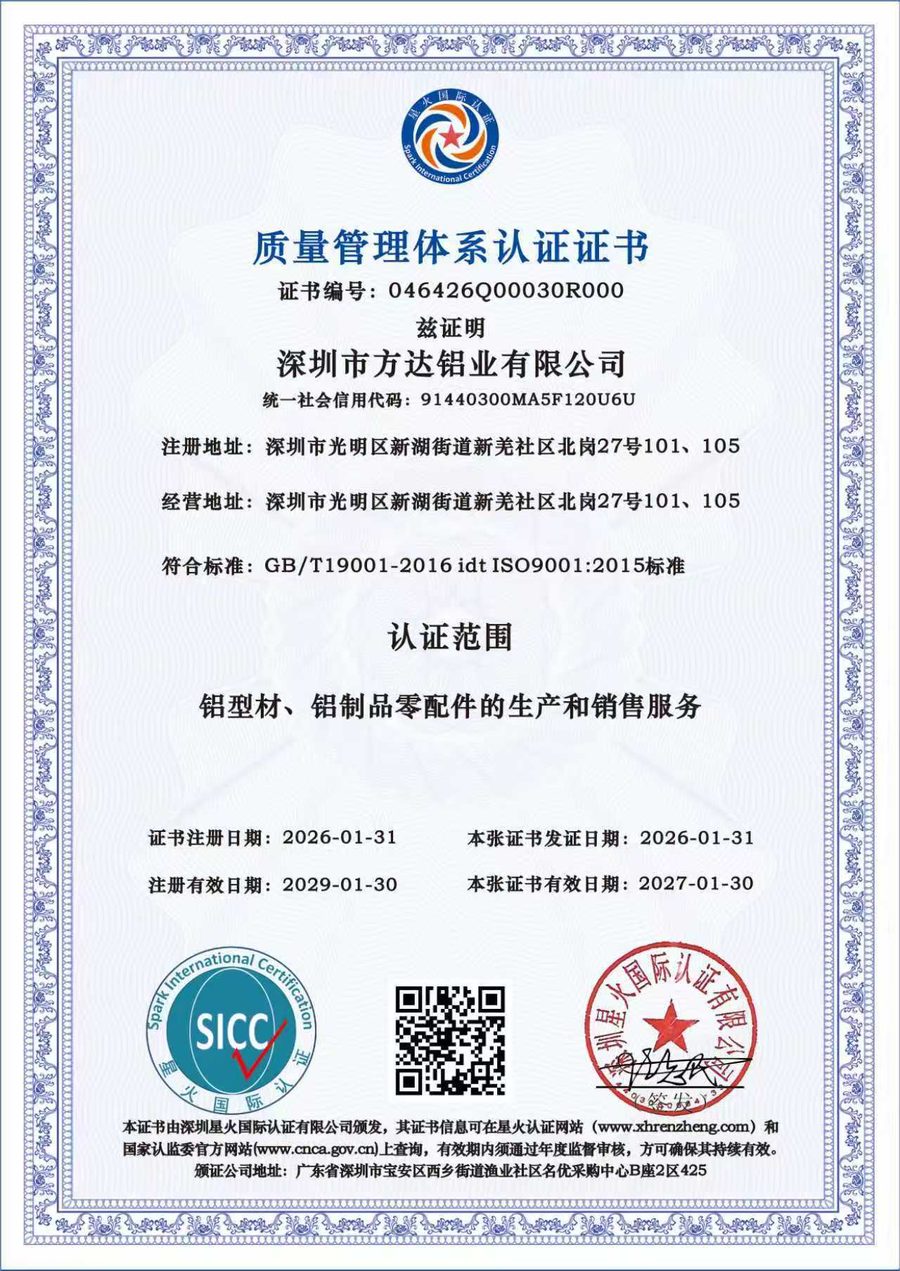
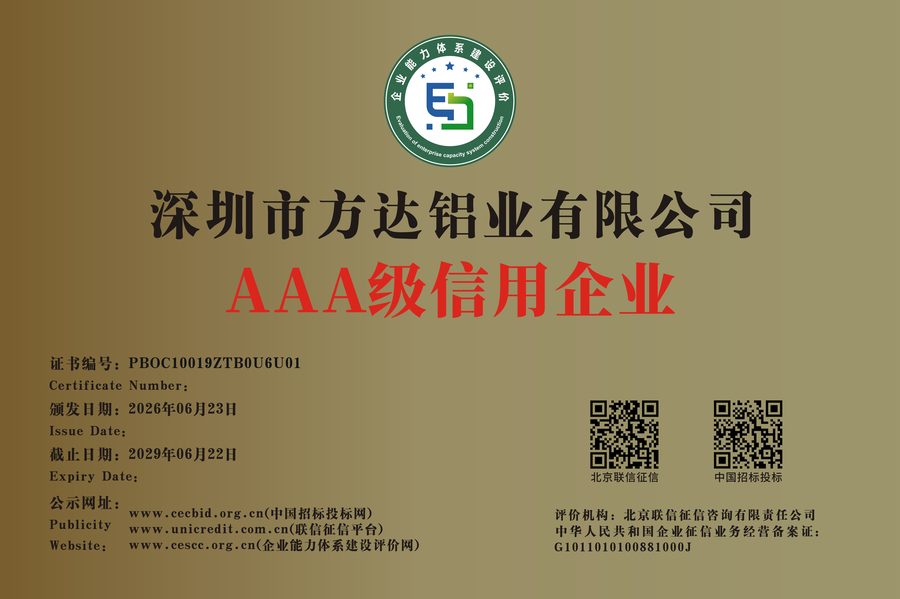
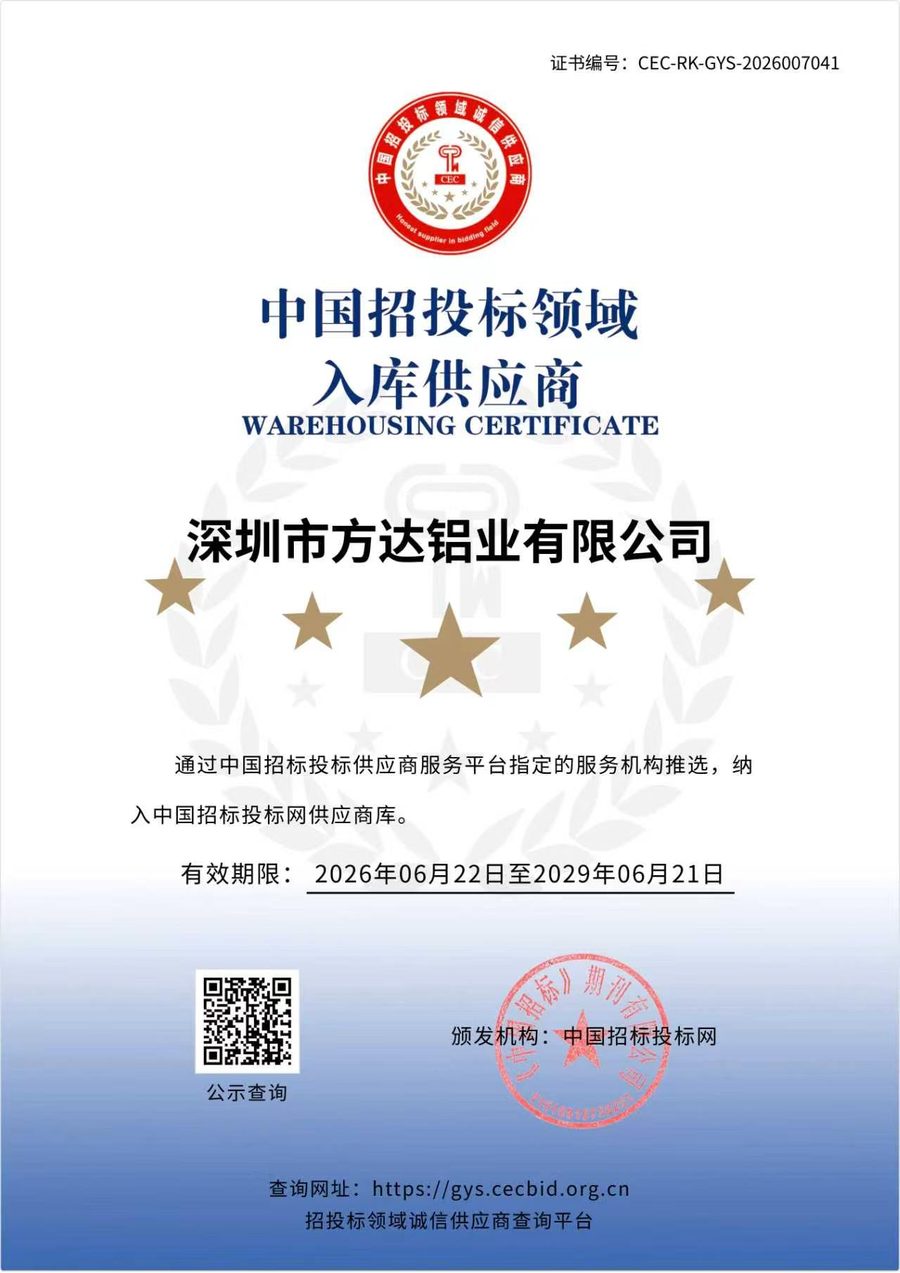
选5G基站铝合金屏蔽外壳供应商,最怕的是「说得对」和「做得到」之间那道缝。下面三张证书都是原件扫描,编号可在发证机构核验,不是设计稿。
Q:你们最薄能做多薄的铝合金外壳壁厚?
A:方达铝业依托 6063 合金与成熟模具工艺,最薄壁厚可做到 0.3mm;0.3mm 属于极限工况,需要同步设计加强筋、控制悬臂比,并在 CNC 装夹阶段预留支撑,常规项目建议 0.8mm 以上更稳。
Q:CNC 加工精度和配合位公差能控制在多少?
A:CNC 精加工精度可达 ±0.01mm;型材截面与壁厚公差为精密级 ±0.05mm、常规级 ±0.08mm;内外径等配合位公差控制带 ±0.04mm。三者是不同工序的能力边界,报价时应分开写清,不接受只报一个笼统的「精度很高」。
Q:最小起订量多少?交期多久?
A:支持 1 件起订(需开模件模具费另计),适合研发打样到小批试产;常规项目从图纸确认到首件落地约 15 天,结构紧急调整可走 24 小时急单通道,前提是图纸与表面要求已冻结。
Q:表面处理是自己做还是外协?色差怎么控?
A:喷砂、阳极氧化、拉丝纳入同一张工艺卡,不外协;阳极氧化色差控制 ΔE<1,同批外壳肉眼无色偏。氧化膜增厚、喷砂后尺寸变化都提前算进公差链,避免「最后一道美容」反噬装配。
Q:怎么核验你们的资质和质量稳定性?
A:ISO9001 质量管理体系认证,证书号 046426Q00030R000,可在认监委平台查询;AAA 级信用企业、入选全国招投标供应商资源库。质量侧关键尺寸 CPK≥1.33,整体合格率 99.8%、单批合格率 99.5%,每批留样 24 个月可回溯到炉次,质量异常 8D 报告 24 小时内启动。