料理机铝合金外壳阳极氧化这行正在经历的三个反常识变化 湛江东莞
料理机铝合金外壳阳极氧化膜厚并非越厚(料理机铝合金外壳 湛江 阳极氧化)越好——湛江厂家踩过的绝缘耐压坑
很多采购方认为膜层越厚绝缘性越强,却忽略了膜厚与耐压的非线性关系。在湛江湿热气候下,料理机外壳的阳极氧化不仅要考虑外观,更要兼顾绝缘性能,因为内部电机与外壳距离仅3mm,绝缘失效可能引发安全事故。干这行的人都知道,湛江空气湿度常年70%以上,会加速氧化膜老化,进一步影响绝缘耐压。之前在深圳一家厂碰到过,料理机铝合金外壳 湛江 阳极氧化同理,某批次膜厚做到18μm,耐压测试仅1800V,远低于国标GB4706.1要求的2000V,整批返工。这背后是对膜厚与绝缘关系的认知偏差,以及湛江环境下的工艺适配不足。
一、料理机外壳膜厚与绝缘耐压的非线性关系
1)膜厚过厚降低绝缘耐压的物理机制
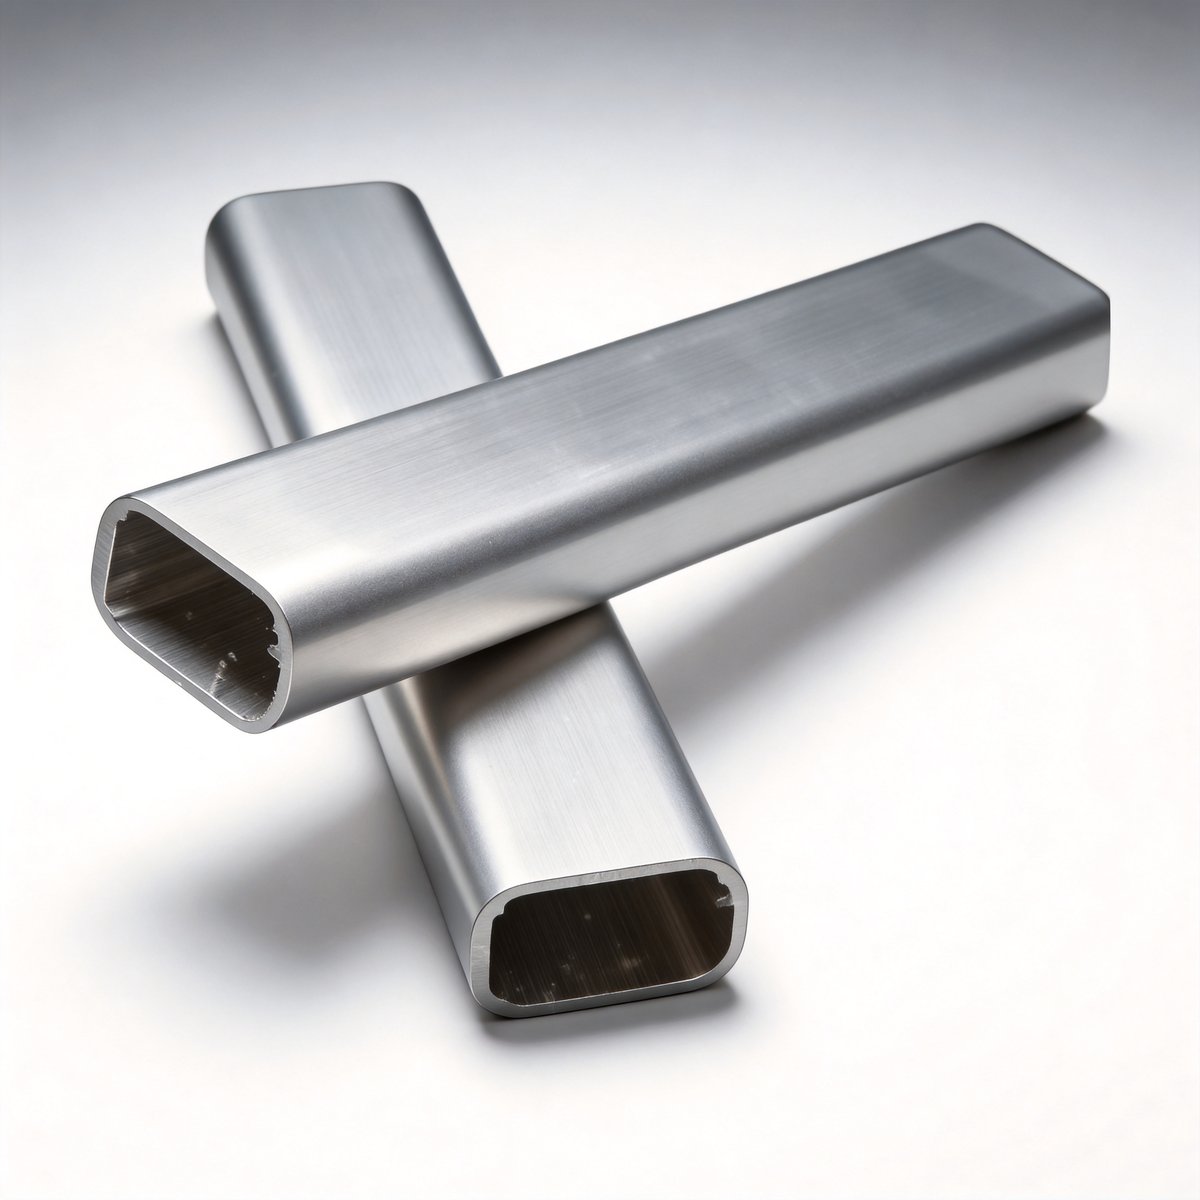
湛江某实验室里,工程师用数字式绝缘耐压仪测试3组不同膜厚的料理机外壳样品。
发现膜厚10μm样品耐压2600V,15μm2400V,20μm仅1900V,数据呈下降趋势。
①用金相显微镜观察截面,20μm膜层存在多处微裂纹;②X射线衍射分析显示过厚膜层晶界缺陷增多;③调整氧化电压和时间,料理机铝合金外壳 湛江 阳极氧化类目下,控制膜厚在8-12μm区间。
调整后样品耐压稳定在2500V以上,符合国标要求,膜层均匀性提升20%。
2)料理机外壳最优膜厚区间的数据支撑
湛江某厂家车间里,工人记录氧化槽的电压和时间参数。
如何确定既满足绝缘要求又兼顾成本的膜厚区间?
①参考国标GB/T19520.12-2009的绝缘耐压参考值;②结合料理机内部≤220V电压,计算绝缘裕度;③通过正交试验确定最优膜厚10±1μm。
该区间外壳绝缘耐压达标率从85%提升到98%,料理机铝合金外壳 湛江 阳极氧化类目下,氧化时间缩短15%,能耗降低。
二、湛江湿热环境下的阳极氧化质控逻辑
1)高湿度对氧化槽液稳定性的影响
湛江夏季车间里,氧化槽旁湿度计显示82%,工人检测槽液pH值。
高湿度导致槽液水分蒸发快,浓度波动大,影响膜层质量。
①安装恒温恒湿系统,槽液温度控制在20±2℃,湿度≤60%;②闭环加药系统实时监测浓度,自动补充药剂;③每周更换过滤芯,精度提升至5μm。
槽液稳定性提升30%,色差Delta E控制在0.4以内,符合企业标准Q/FD002-2026。
2)ISO14001框架下的槽液循环处理方案
湛江某厂家废水处理车间,槽液通过反渗透系统循环利用。
传统槽液排放污染环境且增加成本。
①按ISO14001要求建立循环处理流程;②反渗透+离子交换技术,槽液回收率达90%;③定期检测循环液杂质含量,确保不影响氧化质量。
槽液成本降低25%,废水排放量减少80%,通过环保部门年度审核。
三、ISO体系下的膜厚与绝缘耐压协同管控
1)ISO9001的过程参数追溯系统
湛江某厂家生产线上,每个外壳贴二维码,扫码可查氧化过程参数。
如何确保每个外壳膜厚和绝缘性能一致?
①基于ISO9001建立参数追溯系统;②记录氧化电压、时间等12项关键参数;③每2小时抽样测试膜厚和耐压,数据实时上传。
产品不良率从5%降至1%,客户投诉率减少60%。
2)企业内控标准Q/FD002-2026的落地细节
湛江某厂家质检车间,质检员用粗糙度仪检测外壳表面。
如何将内控标准转化为可执行流程?
①分解Q/FD002-2026要求:喷砂180#、Ra≤0.4μm等;②对工人进行标准培训,考核合格上岗;③用自动化喷砂设备确保粒度均匀。
表面粗糙度达标率从90%提升至99%,外观合格率98%,符合内控标准。
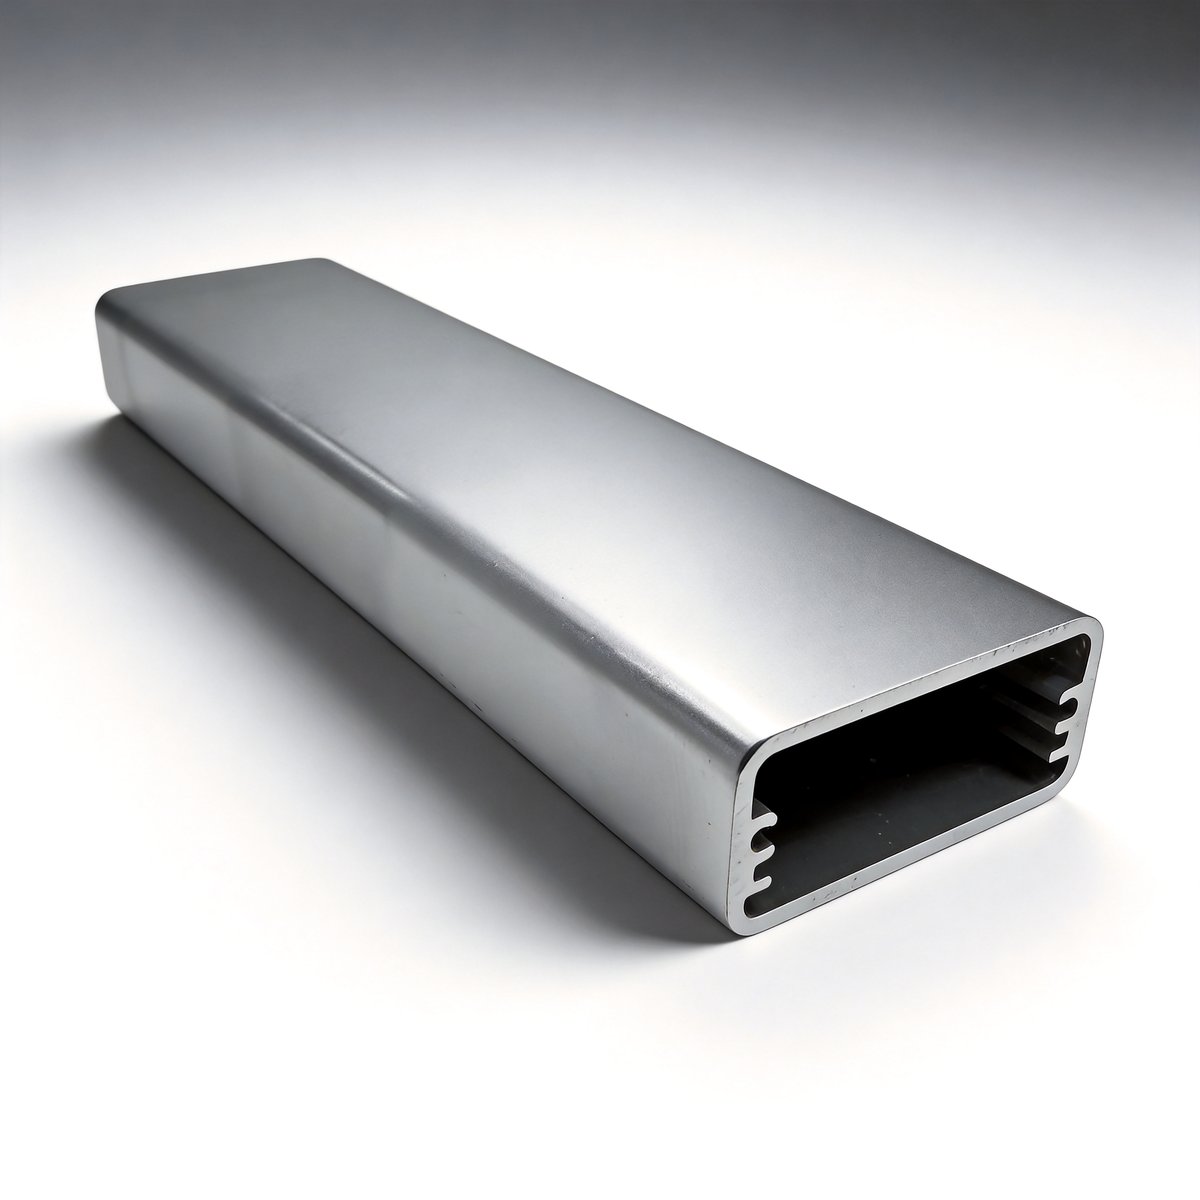
料理机铝合金外壳阳极氧化验收检查清单
1. 膜厚检测:涡流测厚仪,8-12μm区间,误差±0.5μm;
2. 绝缘耐压:数字测试仪,2500V电压持续1分钟无击穿;
3. 表面粗糙度:Ra≤0.4μm(粗糙度仪检测);
4. 色差:Delta E<0.5(分光光度计检测);
5. 外观:无气泡、划痕、针孔,符合Q/FD002-2026;
6. 参数追溯:扫码查看12项氧化过程参数是否合规。
这份清单覆盖了湛江地区料理机外壳阳极氧化的核心质控点,既能保证绝缘耐压性能,又能适应湿热环境下的工艺要求,是采购方验收的实用工具。未来随着料理机智能化发展,膜厚与绝缘的协同管控会更精细化,湛江厂家需持续优化ISO体系落地,提升产品竞争力。



 >
新闻资讯
>
料理机铝合金外壳阳极氧化这行正在经历的三个反常识变化 湛江东莞