
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案


24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
新闻资讯
>
深圳铝型材挤压成型定制加工壁厚设计的真相,跟你想的不一样
2024年中国3C数码轻量化技术报告显示,62%的铝外壳失效案例源于壁厚减薄后的强度不足。这一数据直指当前行业轻量化趋势下的核心矛盾——如何在降低壁厚以减轻重量的同时,保持型材足够的力学性能。深圳铝型材挤压成型定制加工作为解决这一矛盾的关键路径,其在线除气与均质工艺的应用,正在重新定义薄壁铝型材的强度边界。根据GB/T 6892-2015《一般工业用铝及铝合金挤压型材》,薄壁型材的壁厚允许偏差为±0.1mm,但实际生产中,壁厚每减少0.3mm,型材的抗弯曲强度就可能下降12%。这意味着,单纯减薄壁厚无法满足轻量化需求,必须通过工艺优化来弥补强度损失。在线除气工艺通过在挤压前去除铝液中的氢气,减少内部气孔,而均质工艺则通过控制合金元素的分布,提升型材的整体力学性能。深圳的定制加工服务正是将这两项工艺结合,为3C数码、光模块等行业提供符合轻量化要求的铝型材产品。
铝型材壁厚减薄的核心驱动力来自3C数码产品的便携性要求,光模块散热片则需要更薄的壁厚以提升热传导效率。但壁厚降至1.0mm以下时,传统挤压工艺容易出现型材变形、内部气孔等问题,导致强度无法达标。深圳铝型材挤压成型定制加工通过在线除气和均质工艺,有效解决了这些问题,使得薄壁型材的应用范围进一步扩大。
在线除气工艺通过旋转喷嘴向铝液中注入惰性气体,将氢气从铝液中带出。深圳铝型材挤压成型定制加工采用的双级除气系统,能更高效地去除氢气,减少型材内部的气孔缺陷。这些气孔在薄壁型材中会成为应力集中点,导致强度下降,而在线除气工艺的应用则有效避免了这一问题。
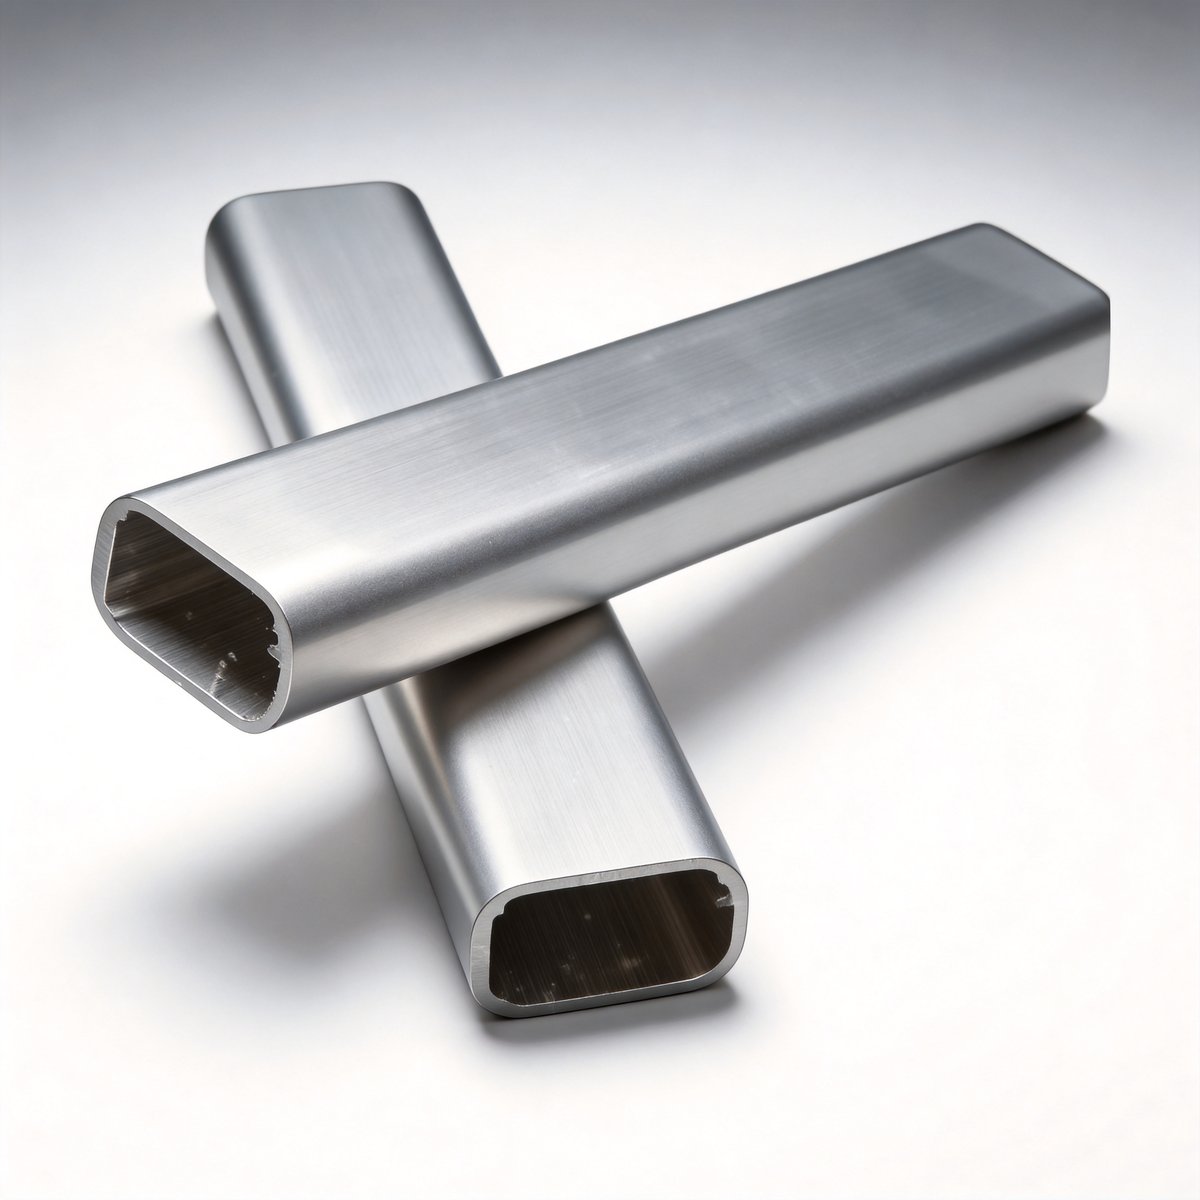
均质工艺通过将铝棒加热至570℃左右并保温一定时间,使合金元素均匀分布,消除内部应力。深圳铝型材挤压成型定制加工的均质炉采用精准温控系统,确保铝棒各部分温度均匀,从而提升型材的力学性能和尺寸稳定性。对于薄壁型材而言,应力不均会导致加工后变形,影响装配精度,而均质工艺则有效解决了这一问题。
6061合金含有镁和硅,强度较高,但挤压时需要更高的温度和压力,容易出现型材开裂。6063合金的挤压性能更好,适合薄壁型材的批量生产,但强度较低。深圳铝型材挤压成型定制加工会根据客户的需求,选择合适的合金材料,并通过工艺优化提升其性能。例如,对于光模块散热片,会选择6061合金,并采用在线除气和均质工艺提升其强度和热传导效率。
深圳铝型材挤压成型定制加工通过调整挤压速度、温度和压力等参数,与在线除气工艺协同工作。例如,当挤压速度为4m/min时,铝液在除气装置中的停留时间足够长,能有效去除氢气。同时,挤压温度控制在500-520℃,确保铝液的流动性,避免型材出现缺陷。这些参数的协同优化,使得薄壁型材的质量和生产效率得到提升。
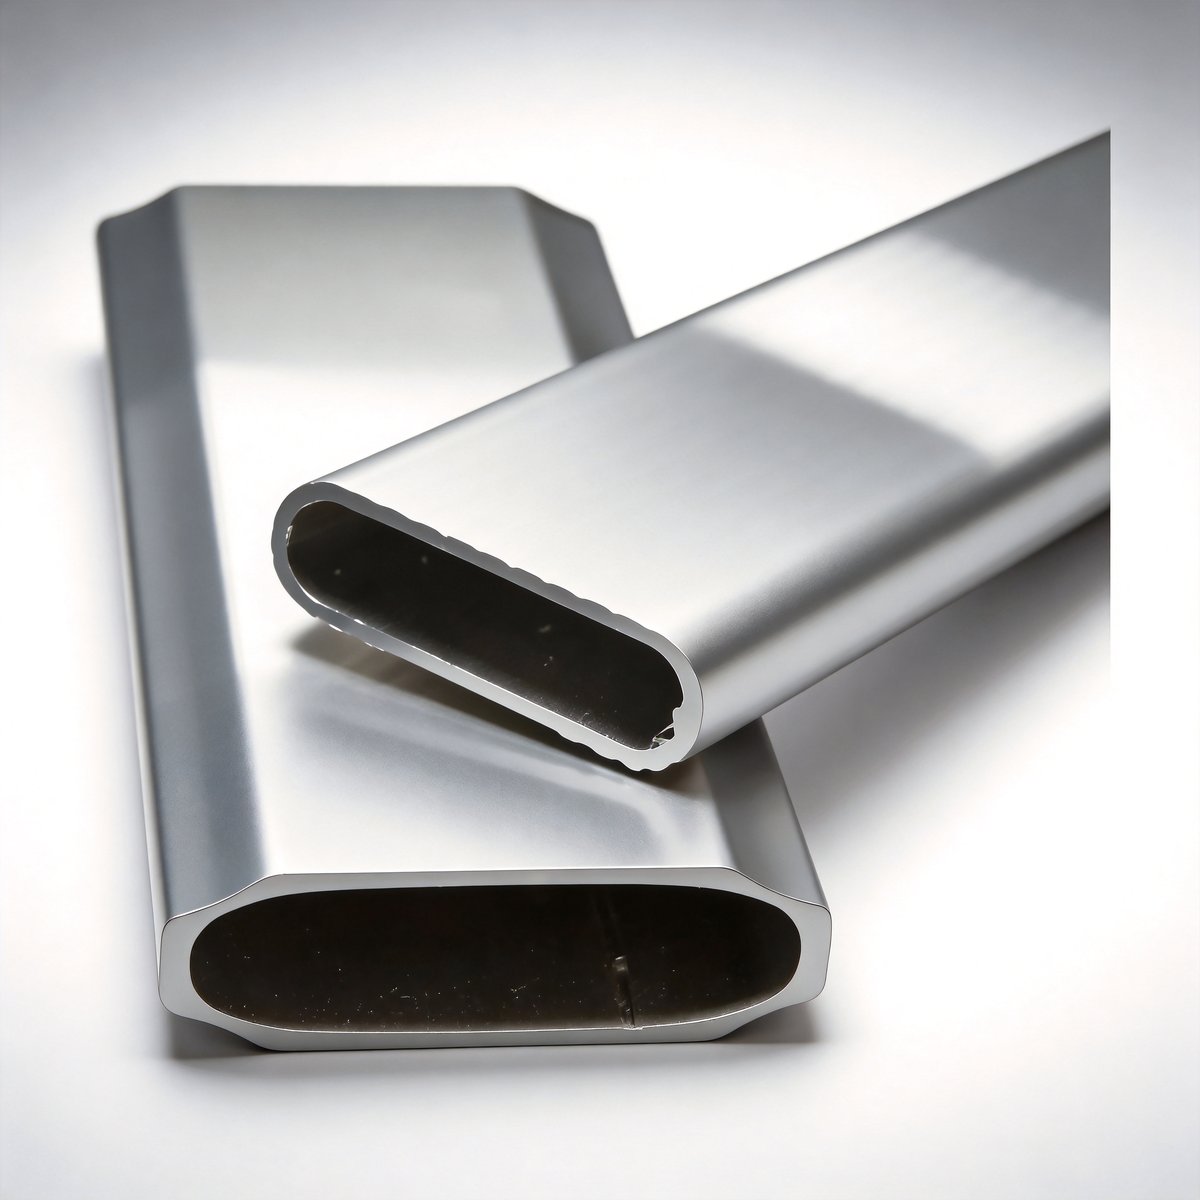
均质处理后的型材硬度均匀,切削加工时刀具受力稳定,不易磨损,从而提升加工精度。深圳铝型材挤压成型定制加工的均质工艺,使得薄壁型材在CNC加工时能保持较高的尺寸精度,满足3C数码产品和光模块的装配要求。例如,光模块散热片的安装孔公差要求为±0.02mm,均质后的型材能轻松达到这一标准。
深圳铝型材挤压成型定制加工采用高精度模具设计,通过CAD/CAM软件优化模具的流道和出口形状,确保型材壁厚均匀。同时,在线检测系统实时监测型材的壁厚,及时调整挤压参数,使得公差控制在更严格的范围内。这对于薄壁型材而言至关重要,因为壁厚的微小偏差会影响其强度和装配精度。
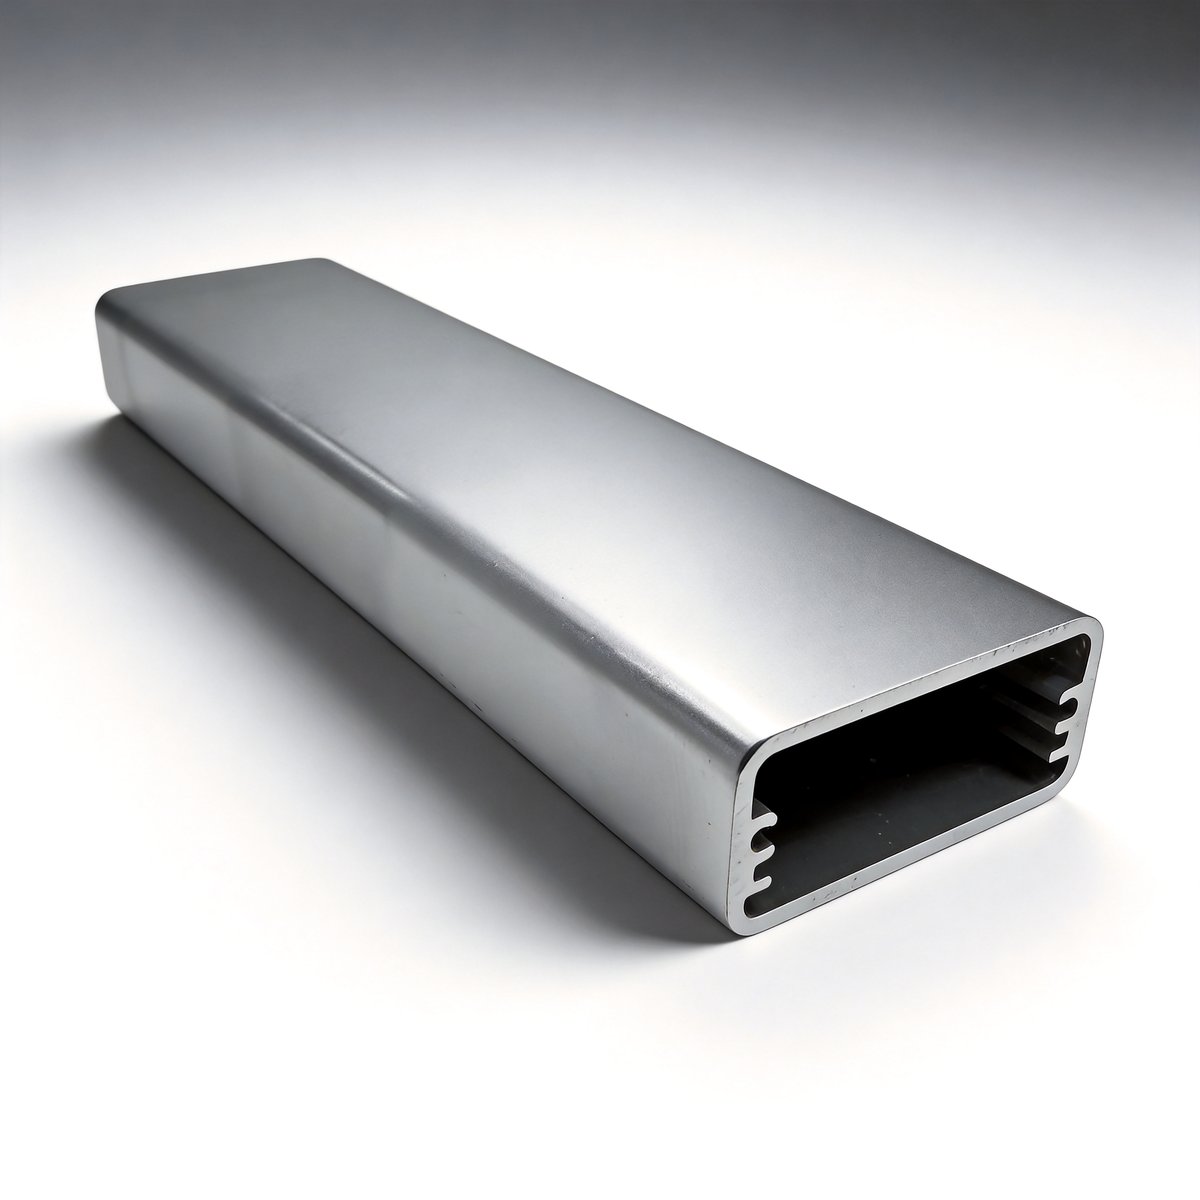
阳极氧化是薄壁铝型材常用的表面处理方式,能提升其耐腐蚀性。但氧化膜的形成会消耗部分铝基材,导致壁厚减薄。深圳铝型材挤压成型定制加工通过控制氧化时间和电流密度,将氧化膜厚度控制在合理范围内,既保证了防护效果,又避免了强度的过度下降。例如,3C数码外壳的氧化膜厚度控制在12μm左右,既能满足外观要求,又不影响强度。
薄壁型材的模具设计复杂,成本较高。深圳铝型材挤压成型定制加工采用模块化模具设计,将模具的部分组件标准化,可重复使用,从而降低模具成本。例如,对于不同型号的3C外壳,模具的主体结构不变,仅更换出口部分,减少了模具的设计和制造成本。这对于小批量定制的客户而言,能有效降低总成本。
未来2-3年,深圳铝型材挤压成型定制加工将向0.6mm薄壁型材突破,在线除气与AI工艺参数优化的结合将成为行业趋势。随着3C数码和光模块行业对轻量化的要求不断提升,工艺创新将持续推动薄壁型材的性能边界。同时,绿色制造理念的深入,将促使在线除气工艺向更高效、更环保的方向发展,为深圳的定制加工服务注入新的竞争力。深圳铝型材挤压成型定制加工将继续发挥技术优势,为客户提供更优质的薄壁铝型材产品,助力行业轻量化发展。