
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案


24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
新闻资讯
>
惠州音箱铝合金外壳工厂:车间常见的4个外壳成型质量问题解析
惠州某工厂CNC车间里,刚下线的音箱铝壳摸起来还发烫——不是加工热,是芯片传导的余温。旁边QC拿着红外测温仪记录数据,眉头皱着:“这批次的外壳,热传导好像慢了半拍。”,很多人以为音箱外壳只是个保护壳,却忽略它是芯片散热链条的最后一环。从芯片到PCB、导热垫、中框再到外壳,音箱铝合金外壳 惠州 工厂的话,每环节热阻都决定音箱稳定性,而铝合金外壳的材质均匀度和内部缺陷,正是影响热传导效率的关键。
2) 传统工艺的缺陷:气泡和偏析如何阻断热传导? 压铸车间里,熔融铝液注入模具时表面泛起细小气泡。这些气泡来自熔炼时吸收的氢气,冷却后留在内部;而合金成分分布不均(偏析)会让导热系数波动±15%。传统工艺没针对性处理,音箱铝合金外壳 惠州 工厂类目下,导致外壳成了散热链条的薄弱点。真不好做。
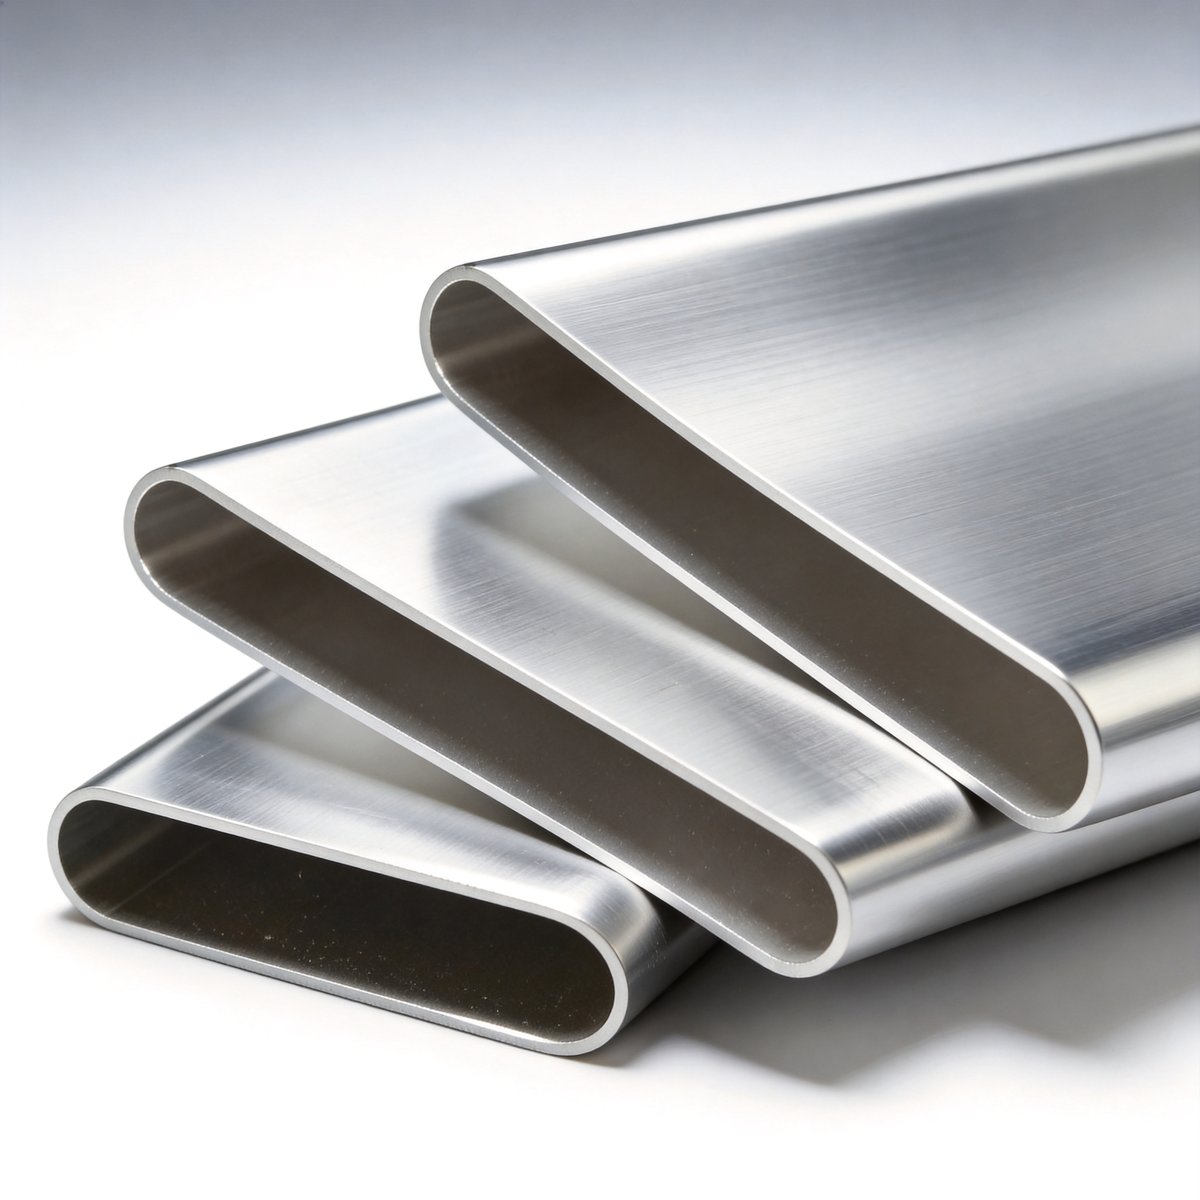
2) 均质工艺:6063合金的“均匀化退火”魔法 均质炉里,6063合金锭在490℃下保温3小时,炉温波动控制在±5℃。均质为什么能提升导热?高温保温让Mg2Si相均匀分布,消除成分偏析。6063的参数是480-520℃、保温2-4小时——音箱铝合金外壳 惠州 工厂——处理后导热系数提升至205W/(m·K),成分均匀度达99.2%。这步错不得。
2) 表面处理:阳极氧化层厚度与热传导的平衡 阳极氧化车间里,工人调整电流密度,把氧化层厚度控制在12μm左右。氧化层太厚会绝缘,超过15μm显著增加热阻。脉冲氧化工艺在保证耐腐蚀的前提下,厚度控制在10-15μm,音箱铝合金外壳 惠州 工厂的话,既符合GB/T 8013-2007要求,导热系数仅下降3%。
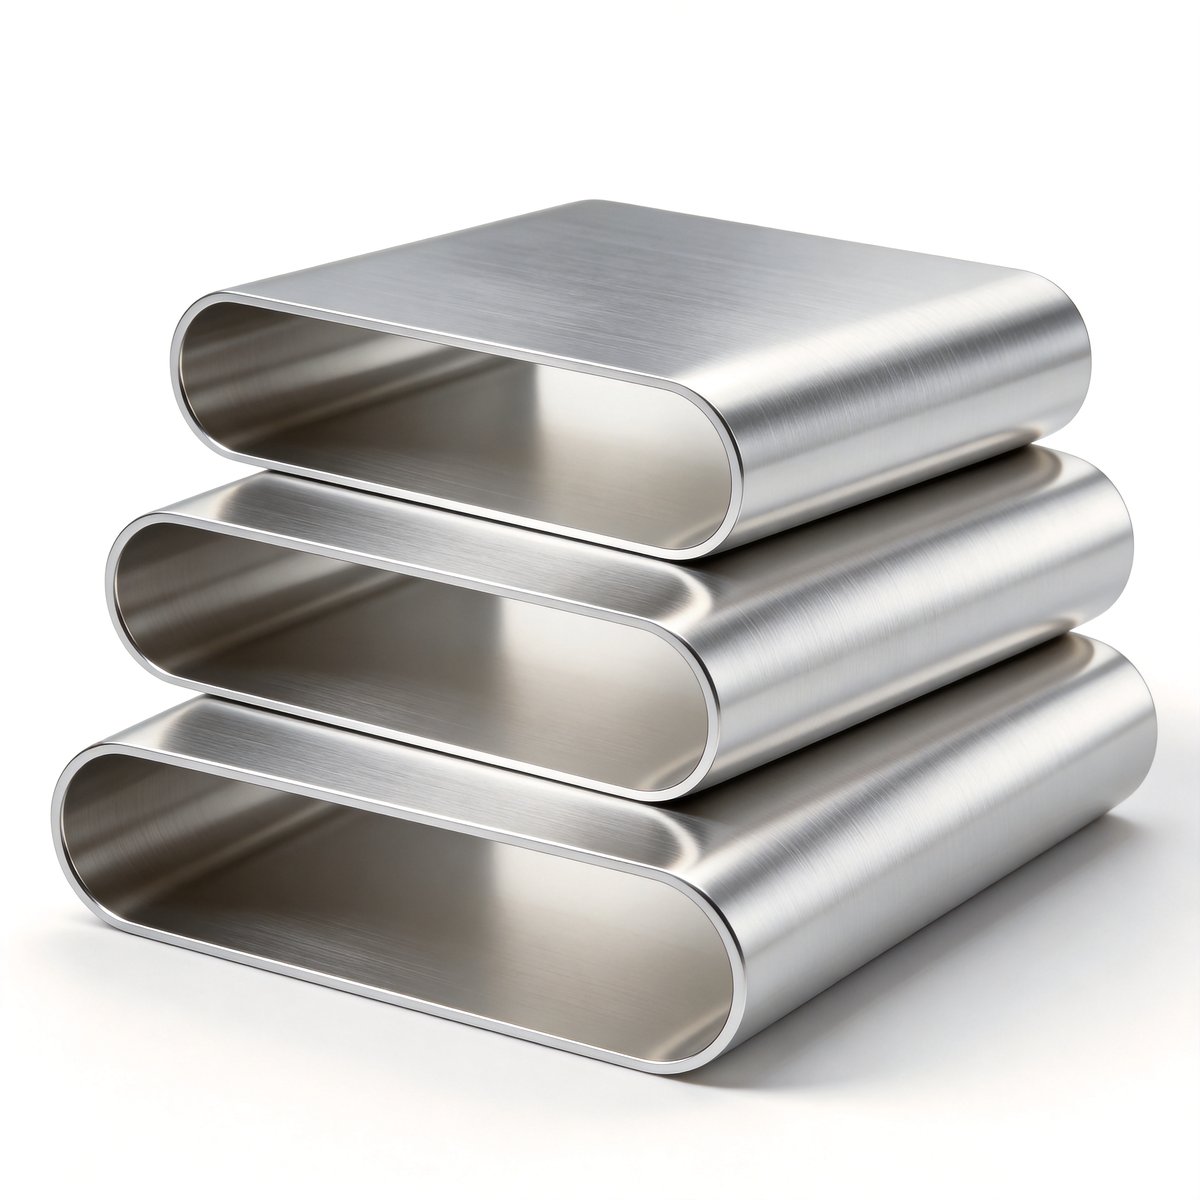
3) 翻车案例:那次因为均质不到位导致的批量问题 那会儿惠州某厂接了智能音箱外壳订单,用6063合金但均质保温只做1小时(要求3小时)。结果氧化后出现条状色差,导热系数比要求低5W/(m·K)。客户测试时,音箱连续工作1小时外壳温度达46℃(要求≤40℃),3000件报废损失近10万。后来重新保温3小时,音箱铝合金外壳 惠州 工厂也一样,问题才解决。回头看,工艺参数真不能省。
未来2-3年,惠州工厂的音箱铝壳生产会朝智能化走。在线除气和均质工艺结合AI监控,实时调整参数——比如根据铝液成分优化除气时间,根据合金锭大小调均质温度。3D打印也可能用于导热结构设计,进一步优化散热路径。这些变化,会让外壳导热更稳定,满足未来高功率智能音箱的需求。