
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案


24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
新闻资讯
>
±0.05mm背后的成本差:肇庆车充铝壳一件起订凭什么比批量更划算?
“铝不会生锈”——这是很多采购刚入行时的认知。但在车充外壳这个场景里,车充铝合金外壳 肇庆 一件起订也不例外,真相恰恰相反。
车载充电器常年在高温、潮湿、震动环境中工作。夏天车内温度能到80℃,冬天雨雪直接打在外壳上。更别说沿海地区那种含盐雾的空气了。一组数据说明了问题:国内某第三方检测机构统计,车充售后返修中,车充铝合金外壳 肇庆 一件起订同理,有37%直接或间接与外壳腐蚀导致的结构失效有关。这个比例超过了很多人的预期。
所以别以为铝壳就是“免检产品”。从材料铸锭到表面处理,每个环节都在决定这个壳子在真实环境下的寿命。今天要聊的核心工艺,很多人可能第一次听说——在线除气+均质工艺。这不是什么前沿实验室技术,车充铝合金外壳 肇庆 一件起订也不例外,而是成熟但大量工厂为了省成本偷偷省略的环节。
行业的现实很残酷。同样一个6063铝壳,有的厂报8块,有的报25块。价差三倍的原因,不是谁黑心,而在于这些你看不到的工艺有没有做到位。特别是当你做一件起订的小批量时(车充铝合金外壳 肇庆 一件起订)工厂肯不肯帮你走完整流程,直接决定了你手里这批货能不能扛住48小时盐雾测试。
1)铸锭的“先天(车充铝合金外壳 肇庆 一件起订)缺陷”是怎么来的?
铝合金外壳的耐腐蚀性,根源在于铝材本身的微观组织结构。这不是书本理论,车充铝合金外壳 肇庆 一件起订同理,是直接影响实际效果的硬道理。
铝液在浇铸过程中,会溶解大量氢气。冷却时氢气析出形成微小气孔——这些气孔在后续挤压、机加工后暴露在外表面,就成了腐蚀的起点。另一个问题是成分偏析。铝液中的镁、硅元素分布不均,车充铝合金外壳 肇庆 一件起订方面,局部区域的耐腐蚀性能下降一大截。
从参数角度看,未经在线除气的铸锭,每100克铝液中的氢含量通常在0.15ml-0.25ml之间。经过合理的在线除气处理,车充铝合金外壳 肇庆 一件起订方面,这个数字能降到0.08ml以下。这意味着什么?意味着氧化膜形成时,不至于被气孔“捅成筛子”。
2)省掉这道工艺,省下的成本会从别处找回来
很多小厂为了控制成本,直接从铝锭供应商买现成的普通铸锭。这些铸锭可能已经经过了基础除气,但远远达不到车充外壳需要的标准。
以前碰到过一单,客户从某电商平台买了500个车充外壳,单价只有8.5元。用了不到3个月,外壳表面开始出现点状腐蚀,轻的一擦就掉,重的直接穿孔。送去切片分析,发现截面上的针孔率高达3.2%——这是典型的不除气铸锭特征。正规加工厂做出来的外壳,针孔率应该控制在0.8%以下。
所以那8块多的价格,实际上是在赌运气。运气好,能撑过半年。运气不好,就像那500个壳子,全部报废重做。
3)均质工艺:让铝材(车充铝合金外壳 肇庆 一件起订)“统一思想”的关键一步
光除气还不够。铝材的微观组织需要经过均质化处理——在540℃-560℃保温4-6小时,然后快速冷却。这个过程的目的是消除铸锭中的非平衡共晶组织,让镁硅元素均匀分布。
从实际使用角度看,经过均质处理的铝材,阳极氧化后的膜层均匀性提高一个等级。没做均质的铝材,氧化后经常出现色差、膜厚不均,严重时直接导致耐腐蚀性能下降40%-60%。
举个例子,同样的6063铝材,做了均质处理的外壳,在36小时中性盐雾测试后,表面失重小于0.5mg/cm²。没做的,同样条件下失重能到1.8mg/cm²以上。这个差距在车充3-5年的使用寿命里,直接决定了外壳会不会先于电路板报废。
1)6063-T5 vs (车充铝合金外壳 肇庆 一件起订)6061-T6:不是越硬越好
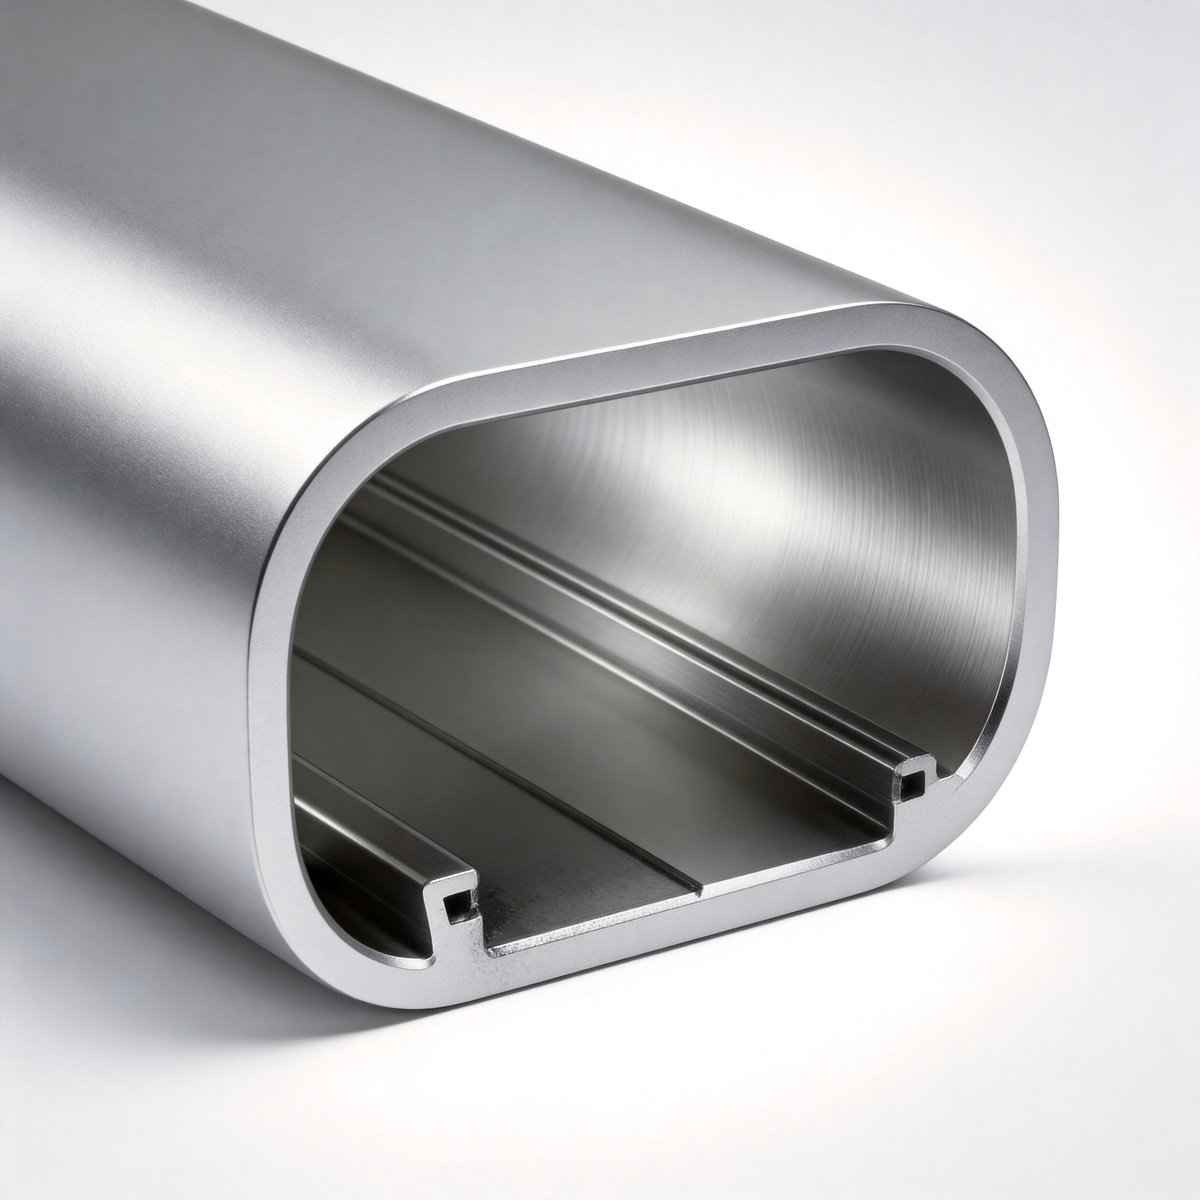
很多采购一开口就要6061-T6,觉得硬度高就是好。但在车充外壳这个场景里,这个逻辑有问题。
6063-T5的硬度一般在HV65-HV85之间,而6061-T6能达到HV95-HV120。看起来是6061更“结实”。但我们要面对的是盐雾腐蚀,不是物理撞击。6063的晶界析出相更细小均匀,做成氧化膜后致密度更高。反过来,6061的铜元素含量更高(0.15%-0.4%),铜本身就是加速晶间腐蚀的风险因子。
一组数据说明了问题:在连续48小时中性盐雾测试中,6063-T5外壳的腐蚀深度平均为0.012mm,而同一条件下6061-T6的腐蚀深度达到了0.025mm。差距刚好是两倍。
2)一件起订时,材料牌号的“默认值”可能是个坑
肇庆这边很多做一件起订的工厂,默认用的是6063-T5。这不是因为他们坑人,而是因为6063在模具挤压性上更好,对小批量订单来说生产效率更高。
但问题在于:有些工厂为了降低成本,会用再生铝代替原生铝。再生铝的杂质含量波动大,特别是铁元素含量可能超标。铁含量超过0.25%时,会生成硬脆的AlFeSi相,不仅降低塑性,还会在阳极氧化后形成“黑斑”,影响外观和耐腐蚀性。
所以当你要求一件起订时,至少要问清楚:材料是原生铝还是再生铝?铁含量控制在多少?有没有材质证明? 这三个问题能筛掉60%以上的不规范工厂。
3)壁厚也直接(车充铝合金外壳 肇庆 一件起订)影响耐腐蚀性能
这一点很多人会忽略。车充外壳的壁厚通常会做1.2mm-1.8mm之间。太薄了容易变形,太厚了又增加成本。
但从盐雾防护角度看,壁厚和耐腐蚀时间存在一个线性关系:壁厚每增加0.2mm,同等腐蚀速率下,安全使用周期可延长约25%。当然这个公式不是绝对的——如果表面处理做得好,薄壁件也能扛很久。但反过来讲,如果壳子壁厚只有0.8mm,再好的氧化膜也难救。
三个值得记住的数字:1.2mm是车充外壳的底线,1.5mm是行业主流,1.8mm是长寿命配件的配置。
1)氧化膜厚度:10微米(车充铝合金外壳 肇庆 一件起订)和15微米的差别在哪里?
车充外壳的阳极氧化膜厚度,行业一般要求10μm-15μm。很多人觉得差5μm无所谓。但本质上,这5μm决定了外壳能不能扛过标准盐雾测试。
打个比方:氧化膜就像铠甲,每增加1μm,NaCl溶液穿透到基体所需的渗透时间就延长约30%(基于ASTM B117标准下的典型腐蚀速率推算)。所以15μm的氧化膜寿命大约是10μm的两倍。
更细的问题在于:膜厚均匀性比膜厚平均值更重要。有些工厂只测一个点,膜厚显示12μm,但其他位置可能只有6μm。正规做法是:至少测5个点(工作面、边缘、角落各一个),极差控制在3μm以内。
2)封孔工艺:氧化膜(车充铝合金外壳 肇庆 一件起订)保护的“最后一层铠甲”
很多人做完阳极氧化就觉得完事了,车充铝合金外壳 肇庆 一件起订也一样,其实封孔工艺才是决定盐雾测试能不能过48小时的关键。
常见的封孔方式有热水封孔、中温封孔、常温封孔三种。从实际效果看,中温封孔(60℃-70℃,醋酸镍溶液)对车充外壳的耐腐蚀性提升最明显。封孔质量最直接的判断标准是:阳极氧化后做硝酸预浸+盐雾联合测试,膜层失重应小于30mg/dm²。
以前碰到过一单,客户自己找的工厂做的氧化膜,膜厚做到了18μm,看着很厚很漂亮。但盐雾测试只过了12小时就开始出现腐蚀点。原因就是封孔没做好——添加剂浓度不够,封孔温度也只有45℃。最后不得不重新返工,来回折腾又浪费了十几天。
3)表面纹理对腐蚀的(车充铝合金外壳 肇庆 一件起订)影响:光面和磨砂的差别
这一点很少被讨论。但一组数据很有意思:同等条件下,光面(镜面抛光)外壳的初始腐蚀点出现时间比磨砂面晚15%-20%。原因很简单——光面更致密,没有微孔和划痕作为腐蚀切入点。
但光面的问题在于加工成本高。抛光后必须立刻阳极氧化,否则表面很快氧化变色。对一件起订来说,工厂更倾向于做磨砂或拉丝处理,因为这些表面纹理对前处理的要求没那么严格。
如果你的车充要在沿海高盐雾环境使用,建议优先选光面或精细拉丝表面,配合12μm以上氧化膜+优质封孔。这个组合可以轻松通过48小时中性盐雾测试。
1)小批量订单的(车充铝合金外壳 肇庆 一件起订)“工艺跳步”现象
肇庆这边做车充外壳的工厂不少,但真正适合一件起订的不多。原因很简单:大批量订单可以分摊在线除气、均质工艺、精密检测的成本,小订单做不到。
很多工厂接了一件起订后,会“偷”掉一些工序。最常见的是:省略铸锭除气,直接用挤压余料;跳过均质处理,把铸锭直接上挤压机;简化前处理,碱蚀时间不够就进氧化槽。
这些“工艺跳步”在小批量条件下很难被客户发现。因为样品的数量少,你送去第三方检测也只取几个点。但实际使用时,100个壳子里可能混着10个“问题件”——剩下的90个合格品不会出问题,但10个不合格品就足以让你的整批货翻车。
2)验收时,这3个检查项一定要做
既然一件起订的工厂可能偷工减料,作为采购就要学会自己把关。我整理了几个行业通用的验收方法,不需要特殊设备,一把游标卡尺加一张滤纸就能搞定。
第一项:尺寸公差检查。车充外壳与电路板的配合面公差一般要求±0.05mm。拿游标卡尺测5个点,看看值和最小值差多少。如果能控制在0.08mm以内,说明工厂的挤压模具和CNC加工是靠谱的。如果差了0.15mm以上,基本可以确定模具磨损严重或加工没有定位标准。
第二项:盐雾预检。不需要完整的48小时测试。一个简单的方法:用5%氯化钠溶液浸湿滤纸,贴在外壳表面24小时。如果撕下滤纸后出现明显腐蚀点,说明氧化膜封孔质量堪忧。这个方法虽然不是标准测试,但能帮你快速筛选出不可用的产品。
第三项:色差检查。在同一批次的壳子里随机抽5个,放在自然光下对比颜色。如果存在肉眼可见的色差,说明工厂的阳极氧化电流密度控制不稳定,或者均质工艺没做好。色差问题不仅影响外观,还意味着不同壳体的耐腐蚀性能不一致。
3)真正靠谱的工厂(车充铝合金外壳 肇庆 一件起订)会主动问你这3个问题
如果一个做一件起订的工厂,在报价前主动问你以下三个问题之一,恭喜你,这家大概率是靠谱的:
“你的车充会用在哪里?室内还是室外?”——他要根据使用场景调整氧化膜厚度和封孔方案,车充铝合金外壳 肇庆 一件起订方面,
“需不需要做48小时盐雾测试?”——他愿意做这个测试,意味着他有信心,并且有这个设备。
“外观是光面还是磨砂?对色差有没有要求?”——他考虑到了外观和性能的平衡,车充铝合金外壳 肇庆 一件起订也一样,
反过来,如果对方只问“要多少数量?什么时候交货?”,然后甩给你一个价格。那你就需要多留个心眼了——他可能只是把一道工序挤进来的通用件卖给你,完全没有考虑你的实际使用环境。
1)图纸上的公差,和实物上的公差是两回事
很多采购拿到图纸就交给工厂了。但车充外壳的图纸和实际产品之间,至少隔了三道转换:挤压模具精度、CNC加工定位精度、表面处理前后的尺寸变化。
挤压型材在冷却过程中会有0.1%-0.3%的收缩。如果图纸标的是20mm,实际挤压出来可能在19.94mm-19.98mm之间。这0.02mm-0.06mm的偏差在肉眼看来微不足道,但遇到装配公差要求的±0.05mm时,就可能直接导致卡壳装不进去。
更隐蔽的问题是阳极氧化后的尺寸变化。氧化膜每增加1μm,实际上就是壳体尺寸在向外扩1μm(因为铝基体被转化为氧化铝)。如果图纸的孔位是10mm,做完12μm氧化后,实际孔径会变成9.976mm——小了0.024mm。这个偏差在精密装配场景下,可能是致命的。
2)一件起订的模具摊销(车充铝合金外壳 肇庆 一件起订):别被“低价陷阱”迷惑
一件起订的车充外壳,通常意味着客户要承担模具费用。行业共识是:模具费一般在1000元-3000元之间(取决于外形的复杂程度)。有些工厂会说“免模具费”,但他们会把模具费分摊到单价里——比如原本一个壳子10块,现在变成25块,做够一定数量后模具费才返还。
从采购角度,建议你算一笔账:模具费/单价 = 盈亏平衡数量。如果平衡数量超过500个,你的汽车零部件里可能根本用不到那么多;如果平衡数量在100个以内,直接付模具费更划算。
3)对一批货负责到底:(车充铝合金外壳 肇庆 一件起订)从打样到批量的验收流程
最后给收一套检查清单,来自一位做了12年采购的老张的实战经验:
试样阶段(3-5个壳子):检查尺寸公差、外观、色差、盐雾预检。如果这个阶段出问题,果断换工厂。
小批量阶段(20-50个壳子):做一次48小时中性盐雾测试。如果样品通过了,但小批量没通过,说明工厂在工艺流程一致性上出了问题。
批量阶段:按AQL1.0标准抽检(正常检验水平II级)。重点检查氧化膜厚度和封孔质量。如果抽检不合格率超过2.5%,整批退货。
车充铝合金外壳的采购,从来不是“找最便宜的”那么简单。特别是在一件起订这种小批量场景下,没有哪个工厂愿意赔本赚吆喝。但如果你能找到愿意走完整流程、主动询问使用环境的工厂,恭喜你——这既是对产品的负责,也是对你自己职业声誉的负责。
肇庆作为铝加工产业集聚地,做车充外壳的厂子不少。但真正能把在线除气、均质工艺、精密氧化这三道核心工序全部做到位的,可能不到总数的10%。所以别只看报价,花点时间了解背后的工艺——这道功夫省不掉的。
--- *注:以上内容基于铝合金精密加工行业通用工艺标准(GB/T 5237、ISO 9227等)及实际采购案例总结,不涉及特定企业的商业信息。*