
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案


24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
新闻资讯
>
东莞铝合金外壳制作游戏手柄,深圳批量生产差0.1mm就报废
说实话,这几年接游戏手柄外壳的单子——游戏手柄铝合金外壳 深圳 批量——我的感受就是——越来越难伺候。
前阵子一个做电竞外设的客户,图纸丢过来,方案写的是“壁厚0.6mm,6063-T5,表面180#喷砂氧化”。我瞅了一眼,直接打电话过去:“兄弟,你这0.6mm壁厚,游戏手柄铝合金外壳 深圳 批量的话,握把侧边还要挖三个LED灯槽,里头再塞一根天线支架,你觉得这个壳子握在手里能撑多久?”
电话那头沉默了三秒,游戏手柄铝合金外壳 深圳 批量也不例外,
然后他说:“我知道难,但竞品已经做到0.7mm了,老板要求我们今年必须减重15%(游戏手柄铝合金外壳 深圳 批量)还得过跌落测试。”
你看,这就是现在游戏手柄铝合金外壳行业的操蛋现状——大家都在卷“轻”,游戏手柄铝合金外壳 深圳 批量类目下,但没人告诉你“轻”后面跟着的是什么坑。
从2018年成立到现在,我们方达铝业接过的游戏手柄外壳订单,没有一千也有八百。从最早的入门级手柄(壁厚1.2mm,重得像块砖头),到现在的旗舰级无线手柄(壁厚0.5mm不到——游戏手柄铝合金外壳 深圳 批量——拿在手里轻飘飘的),轻量化趋势不是在走,是在跑。
但问题来了——壁厚减薄,游戏手柄铝合金外壳 深圳 批量也不例外,强度怎么保?装配尺寸怎么控?表面处理怎么做才不会变形?
今天不扯虚的,就聊聊“游戏手柄铝合金外壳 深圳 批量”这件事,把减重50%还能承受50kg握力的技术底牌,一次性掰开揉碎讲清楚。
-(游戏手柄铝合金外壳 深圳 批量)--
你先搞明白一件事——铝合金手柄外壳的强度,70%靠模具设计,20%靠挤压工艺——游戏手柄铝合金外壳 深圳 批量——只有10%靠材料本身。
我们厂之前接过一单深圳龙华的客户,做的是某品牌旗舰游戏手柄铝合金外壳。批图纸,壁厚统一标0.8mm,我们挤压出来后,热处理完一测——直线度0.45mm/m,超了。客户说不行,握把装配公差只有0.15mm,0.45的弯曲度装上去,缝隙能塞进一张名片。
后来他们改设计,握把侧面从0.8mm减到0.5mm,但关键受力点加了一条0.3mm高的加强筋。这个改动,模具费多花了5000块,但整机重量从58g降到38g,跌落测试从1.2m掉下来,壳体没裂。
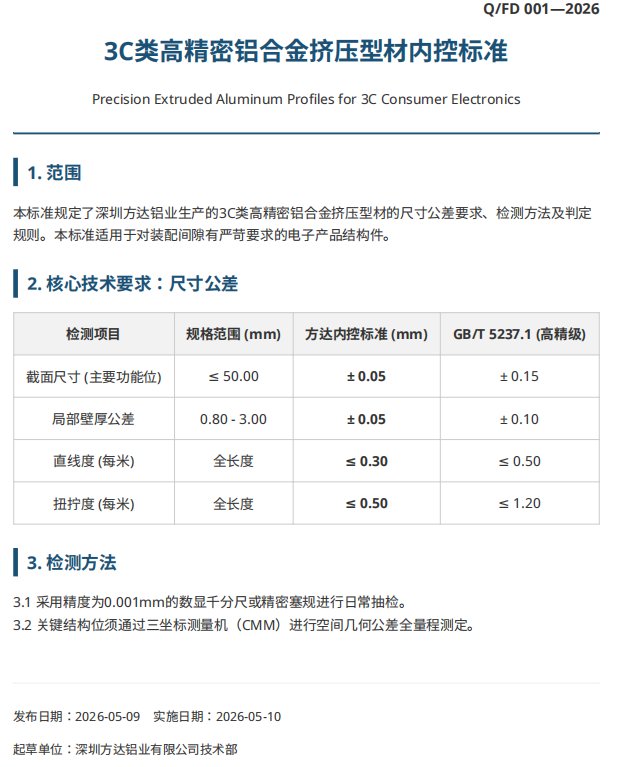
这里面的门道是什么?铝型材挤压不是你想薄就能薄。6063铝合金在480-520℃挤压时,壁厚越薄,模具内腔压力波动越大。常规挤压模具壁厚公差能做到±0.15mm,但我们按自己的Q/FD 001-2026内控标准,要求±0.05mm。
为什么?因为游戏手柄外壳的按键开孔、摇杆沉孔、握把曲面——这些位置的尺寸一旦超差,装配时塑料内壳就卡不进去,或者卡进去后摇杆活动不顺。差0.1mm,手感天差地别。
我们有一个客户是专门做电竞手柄的,上一家供应商做的外壳,壁厚均匀度波动0.18mm,导致握把装配后一边鼓包一边凹陷,客户返工率直接飙到15%。后来换到我们,壁厚均匀度控制在0.06mm以内,直通率从78%拉到98.7%。这个数据不是吹的,我们每批次都做三坐标抽检,ISO9001质量管理体系认证(编号046426Q00030R000)的验厂报告里都有记录。
-(游戏手柄铝合金外壳 深圳 批量)--
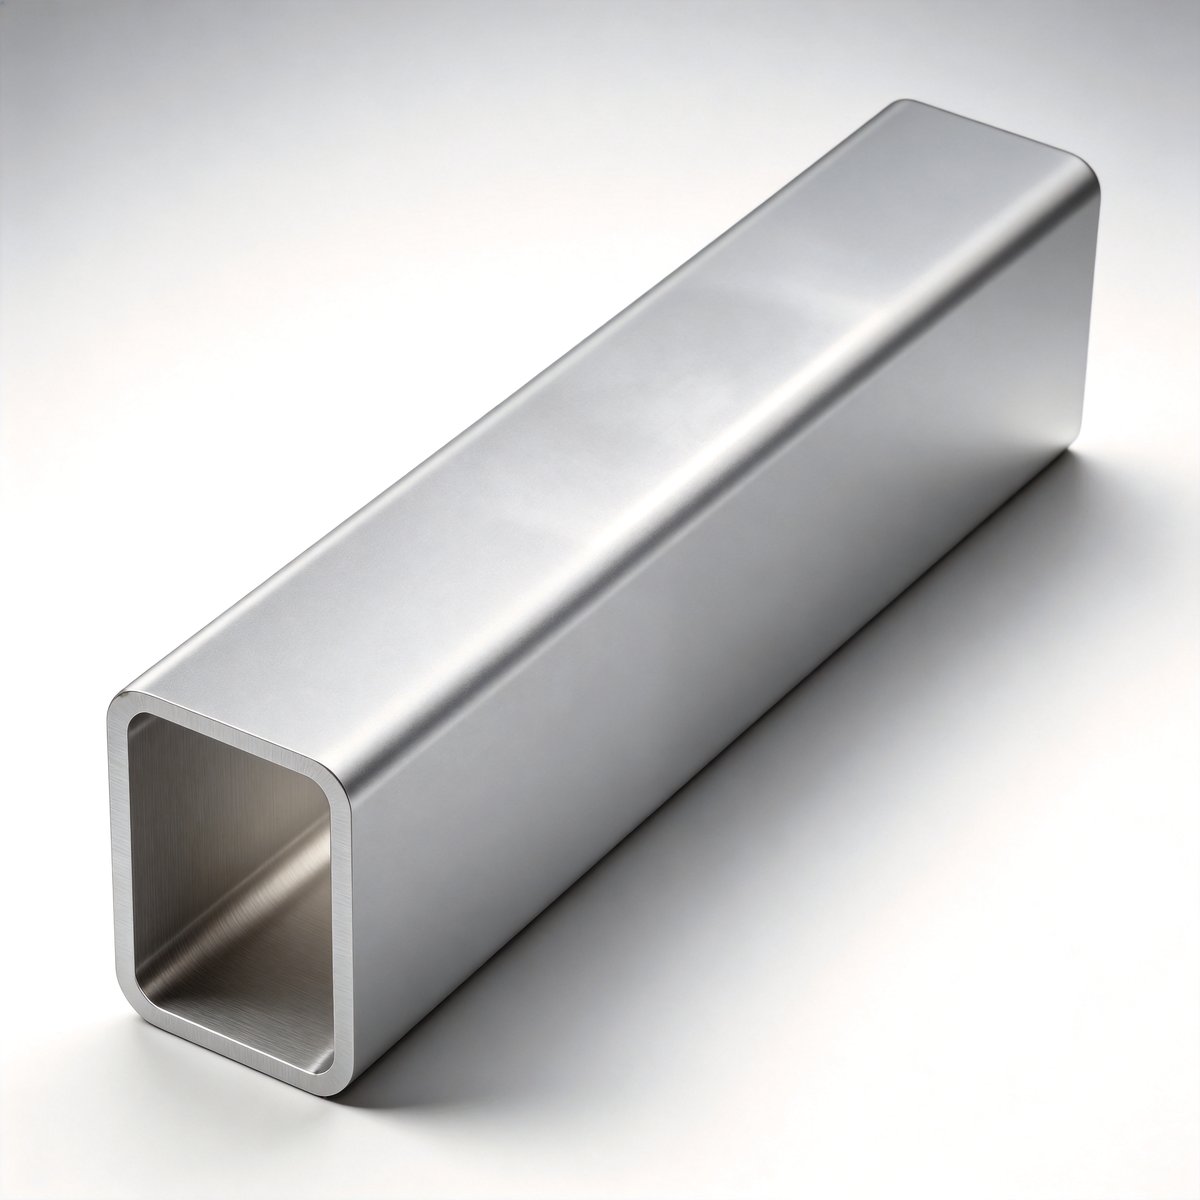
很多人一上来就问我:“方达的,游戏手柄外壳用6063还是6061?”
我反问他:“你这手柄,玩家是躺着玩,还是蹲着玩?”
他愣了一下,游戏手柄铝合金外壳 深圳 批量这类产品,
我接着说:“如果只是躺着玩,偶尔掉地上,6063-T5够用,成本低,表面效果好。但如果你是做那种带握力传感器、要承受50kg握持力的竞技手柄,那必须上6061-T6。”
从行业经验来看,80%的游戏手柄外壳选6063-T5,因为:
- 挤压性:复杂截面(比如带内凹曲面、散热齿槽)的模具,6063更容易填充,成品率高 - 表面细腻:喷砂氧化后,表面粗糙度能稳定在Ra 0.4-0.6μm,手感像触摸婴儿皮肤 - 成本:相比6061,材料成本低约12%,挤压速度也快15%
但如果你要做超薄壁(≤0.6mm)+高强度的方案,那6063-T5就不够看了。我们给一家深圳南山的客户做过一款专业级RGB发光手柄外壳,壁厚0.45mm,内部还要铣出5条导光槽。用6063-T5挤压出来,一测——屈服强度只有145MPa,跌落测试1.2m直接变形。
后来换成6061-T6,屈服强度拉到275MPa,同样的壁厚,强度翻倍。代价是什么?模具磨损快,挤压速度要降30%,而且表面容易起“橘皮纹”,需要多一道抛光工序。
所以我的建议是:别盯着材料牌号看,先画一张“受力热点图”——握把哪里承受压力?LED灯槽周边有没有应力集中?电池仓底部要不要做加强结构?画明白了,再决定用T5还是T6。
-(游戏手柄铝合金外壳 深圳 批量)--
我见过很多做游戏手柄的朋友,步就是要抛光。“不抛光怎么能亮?不亮怎么能卖上价?”
但说实话,游戏手柄外壳真的不需要抛光。
为什么?因为游戏手柄表面讲究的是手感,不是镜面。你见过哪个玩家对手柄说“这壳子太粗糙了,握不住”?相反,哑光喷砂表面才是电竞玩家的刚需——防滑、防指纹、握持稳固。
我们厂从2022年就开始推免抛光工艺:挤压后的型材直接进喷砂机,用180#极细金刚砂打出均匀的哑光效果,然后直接阳极氧化。省掉抛光工序,每件外壳成本直接降15%。
我算过一笔账:一个标准游戏手柄外壳,传统工艺要经过“抛光→喷砂→氧化”三步。其中抛光成本占整个表面处理的35-40%。如果省掉抛光,加工成本从8块钱直接降到6.2块。按年产20万套算,一年省36万。
但这里有个坑——不是所有铝型材都能免抛光。铝棒质量不好,或者模具抛光度不够,挤压后表面就有拉痕、麻点,免抛光直接喷砂,砂子盖不住缺陷,出来的产品就像贴了砂纸。
我们测算过,表面缺陷率能做到<0.3%。怎么做到的?原材料端,只采购国内一线铝厂的6063铝棒(6061同理);模具端,每套模具挤压5000米后强制抛光,模具内腔表面粗糙度控制在Ra 0.2μm以下;工艺端,喷砂参数实时监控——砂粒粒径、喷砂压力、喷嘴角度,任何一个参数波动超过5%,自动报警停机。
还有一个细节很多人不知道——免抛光工艺对氧化槽液的要求更高。因为省了抛光,铝表面残留的挤压油、氧化物更多,如果前处理槽液老化,氧化后会出现“发花”。我们在深圳坪山有8000㎡自有厂房,表面处理线是独立车间,槽液每6小时监测一次pH值和铝离子浓度,比亚迪和华为的验厂报告里都确认过这个标准。
-(游戏手柄铝合金外壳 深圳 批量)--
说完挤压和表面处理,聊一个游戏手柄外壳最头疼的环节——CNC二次加工。
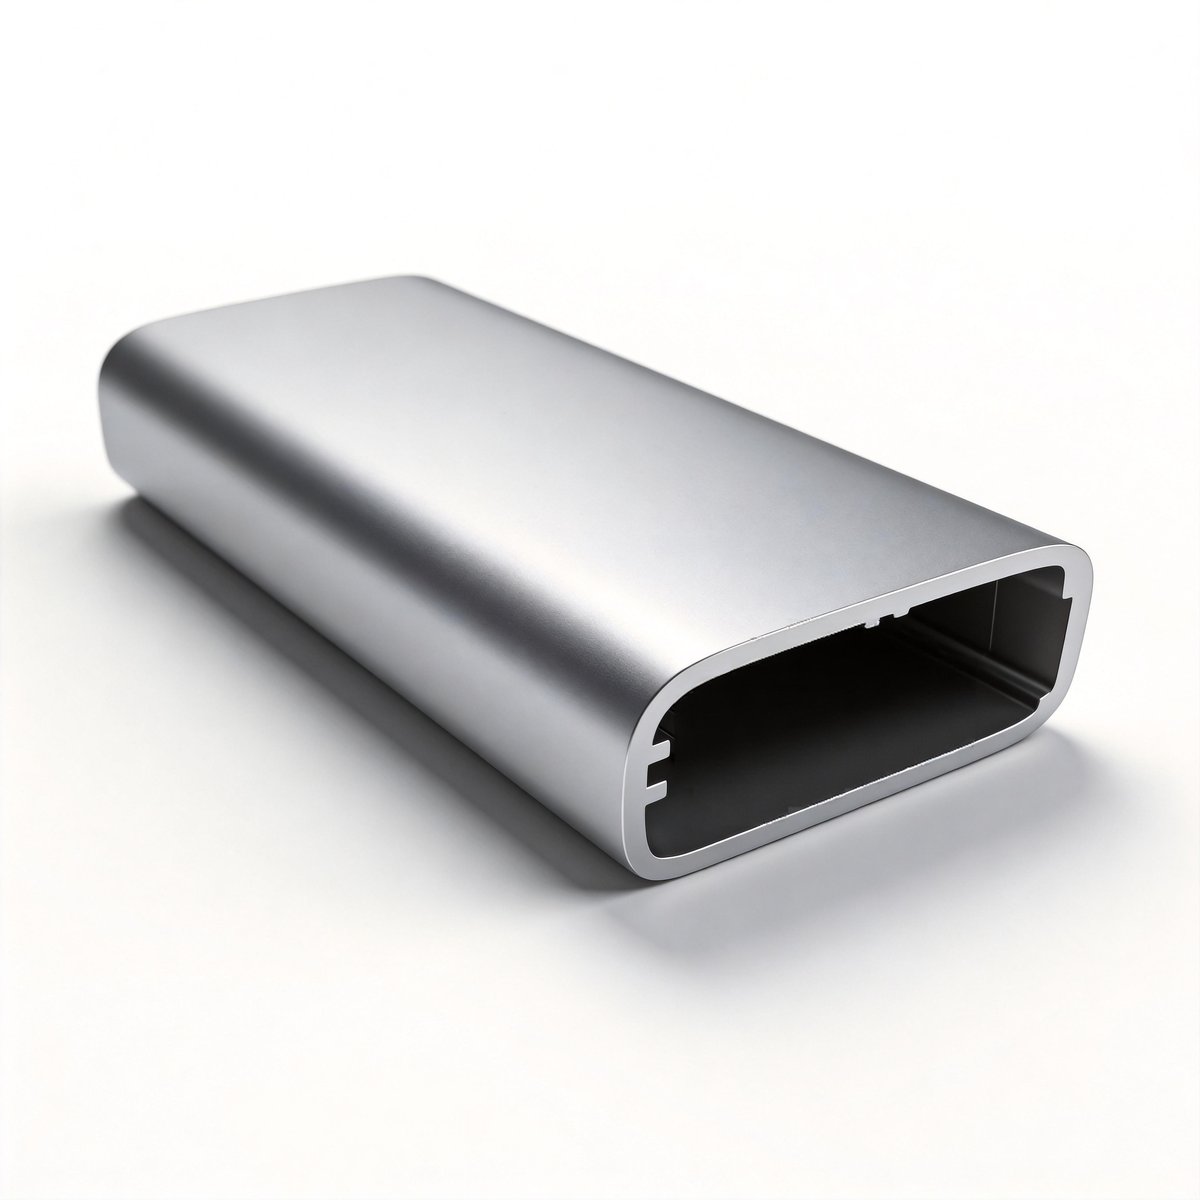
游戏手柄的外壳不是直来直去的,它捏在手里要有符合人机工学的弧面。挤压出来的型材是直的,所以握把处的弧面、侧边的按键孔、摇杆沉孔、USB接口槽——这些全都要靠CNC加工出来。
我做过的坑是什么?一个深圳宝安的客户,图纸标注握把曲面公差±0.2mm。我问他:“你这摇杆装配间隙是多少?”他说“0.1mm”。我说“那你曲面公差0.2mm,摇杆孔位置偏差就有了0.2mm游隙,装上去摇杆歪了,玩家怎么用?”
CNC加工游戏手柄外壳,真正的难点在于“薄壁+复杂曲面”的组合。壁厚0.6mm的铝壳,夹持的时候稍微用力就变形,加工完一松开,弹回来尺寸就偏了。我们用的方案是真空吸附+软爪定位,把外壳吸附在定制治具上,再用0.05mm精度的气动夹具夹紧。
我们能做到±0.04mm的精度。什么意思?就是一个摇杆孔的圆心位置,误差比一根头发丝(约0.08mm)还细。这个精度不是我们自己吹的——产品合格率99.8%,全检数据每个月都给客户发报告。
有个做高端电竞手柄的深圳品牌,他们要求的装配公差是±0.05mm。之前找了三家供应商,只有我们做到了全批次合格率98.7%(从挤压到表面处理全流程直通率),剩下两家都在95%以下。后来他们直接把我们纳入中国招投标领域入库供应商(编号CEC-RK-GYS-),所有新项目图纸优先发给我们做DFM。
-(游戏手柄铝合金外壳 深圳 批量)--
游戏手柄配色最麻烦。一个手柄可能有3-4种颜色:主体喷砂氧化成枪灰色,握把侧裙氧化成黑色,LOGO区域局部拉丝氧化。批次之间只要有一点色差,玩家一眼就能看出来。
我们统计过,2000+客户中,因为色差退货的比例不到0.1%。但能做到这一点,不是靠运气。
常规铝合金氧化,色差Delta E控制在1.0以内就算合格。但游戏手柄这个品类,品牌方要求是最少Delta E<0.8,高端系列要求Delta E<0.5。
怎么控?核心是氧化槽液温度控制和氧化时间同步。我们表面处理线有4个独立氧化槽,每个槽的温差控制在±1.5℃以内(行业普遍±3℃)。氧化时间是根据铝型材牌号和表面粗糙度动态计算的——6063-T5喷砂后氧化35分钟,6061-T6喷砂后氧化42分钟,差一分钟都不行。
还有一个小技巧——每次换批号前,先做一片“试片”。把试片在客户指定的色板上比对,Delta E<0.3才放行批量生产。我们3A级信誉认证(编号PBOC10019ZTBOU6U01,AAA级,北京联信征信)的审计报告中明确写了这一条。
-(游戏手柄铝合金外壳 深圳 批量)--
很多深圳的客户问我:“你们开一(游戏手柄铝合金外壳 深圳 批量)套游戏手柄外壳的模具要多久?”
我反问他:“你图(游戏手柄铝合金外壳 深圳 批量)纸发过来了吗?”
常规挤压模具,开模周期2-3周,加上调试、试产、表面处理确认,一个完整的外壳项目从图纸到量产,没有30天下不来。
但我们现在能把开发周期压缩到15天。不是吹牛,是模具+挤压+后处理全链条自有的底气。
- 模具车间:5台进口CNC加工中心,24小时轮班,最复杂的游戏手柄外壳模具(含9个内凹曲面+4个侧孔),15天出样。 - 挤压车间:6条挤压线,年产能3500吨,小批量订单(200套以内)挤压一次成型,用200吨VMI库存的铝棒直接生产,省去采购材料的时间。 - 后处理车间:喷砂、氧化、CNC精雕,表面处理做到24小时出急单。
之前一个做海外众筹的深圳团队,项目从立项到发货只有45天。他们开发布会前3天发现外壳氧化色差不对,连夜把图纸发过来。我们当天晚上10点收到图纸,凌晨4点完成DFM分析并发送报告,第二天早上8点挤压上线,第三天下午3点,200套合格的外壳已经打包发走。
80%的老客户第二年继续合作,原因就是这个——能救急。
-(游戏手柄铝合金外壳 深圳 批量)--
回到开头那个问题——减重50%还能承受50kg握力,你们是怎么做到的?
答案其实很简单:别只盯着壁厚,看系统设计。
- 壁厚减到0.5mm,但受力点加加强筋 - 材质从6063-T5换成6061-T6,强度翻倍 - 模具精度做到±0.05mm,装配零间隙 - 表面免抛光喷砂,省15%成本不减手感
说实话,游戏手柄铝合金外壳这个品类,深圳有100多家厂能做。但能把“轻量化”和“高强度”做到两全的,不超过10家。我们方达铝业能做到,是因为从2018年到现在,核心团队20年行业经验不是白给的。
如果你正在画游戏手柄外壳的图纸,或者你手上有长期批量订单要找个靠谱源头工厂——别急着比价,先把图纸发过来。我当天还你一份免费的DFM分析报告,告诉你哪里可能出问题,哪里还能再减重,哪里可以省成本。
有图纸,就有答案。