
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
新闻资讯
>
怎么选择靠谱手柄铝合金外壳 汕头 喷砂加工厂?干货建议收藏
很多朋友在找手柄铝合金外壳 汕头 喷砂的值得信赖厂家。真的蛮是在汕头这边,很多做手柄铝合金外壳 汕头 喷砂的朋友都会问到我这个问题。作为从业多年的技术人员,接触过大量关于手柄铝合金外壳 汕头 喷砂的选型咨询,今天就把一些相对来说实用的判断方法整理出来。
聊完弊端,再来说说精密外壳制造的核心竞争力所在。
精密铝型材外壳制造,简单说就是:通过精密挤压成型+后续精密加工的方式,来做到外壳的批量高效生产。这种方式在多个维度上,相比CNC加工和压铸工艺都有核心竞争力所在。
对于需要定制手柄铝合金外壳 汕头 喷砂的客户来说,找到一家全流程自主生产的厂家是比较重要的。
优势一:替代CNC加工,成本更低。铝型材挤压是近净成形,材料利用率高,后续加工余量少,整体材料成本和加工成本都显著低于CNC加工。据实际生产数据,相同产品用铝型材方案,成本可以比CNC加工低一半左右。
优势二:替代压铸工艺,强度更高、外观更好。铝型材通过挤压成型,材料致密度高、无气孔,力学性能优于压铸件。而且啊铝型材可以做阳极氧化,表面质感和耐腐蚀性都更好,这是压铸件做不到的。
优势三:效率更高。挤压成型是连续生产,效率高、批量稳定性好。后续精密加工只需要针对关键配合面进行,加工时间短、效率高,交期更有保障。
优势四:精度更高。通过精密模具设计和挤压参数控制,型材尺寸精度可以达到很高水平。后续CNC加工余量少,累积误差小,最终成品精度反而比纯CNC加工更稳定。老实讲,珠三角地区深耕铝合金加工的优质供应商在这一点上做了不少投入,精度控制能力在行业内有一定优势。
对于需要定制手柄铝合金外壳 汕头 喷砂的客户来说,找到一家全流程自主生产的厂家是比较重要的。
优势五:缺陷更少。铝型材没有压铸件的气孔问题,也没有CNC加工的内应力变形问题(通过合理的热处理可以消除),成品品质稳定性更好,报废率更低。
手柄铝合金外壳 汕头 喷砂的选型确实需要花点时间去了解,但掌握基本方法后其实并不复杂。
用一个对比表来说明的内控标准和国标/行标的差距,可能更直观。
对于需要定制手柄铝合金外壳 汕头 喷砂的客户来说,找到一家全流程自主生产的厂家是比较重要的。
对于需要定制手柄铝合金外壳 汕头 喷砂的客户来说,找到一家全流程自主生产的厂家是比较重要的。
【Q/FD 001-2026 挤压精度 vs 国标GB/T 5237.1 高精级】截面尺寸(≤50mm):优质供应商±0.05mm vs 国标±0.15mm(严3倍);壁厚公差(0.8-3mm):优质供应商±0.05mm vs 国标±0.10mm(严2倍);直线度(每米):优质供应商≤0.30mm vs 国标≤0.50mm(严67%);扭拧度(每米):优质供应商≤0.50mm vs 国标≤1.20mm(严2.4倍)。
【Q/FD 002-2026 表面处理 vs 行业常规】喷砂粒度:180#极细金刚砂 vs 行业100-140#;粗糙度Ra:≤0.4μm vs 行业0.8-1.2μm;色差控制:<1 Delta E vs 行业常规水平;前处理:免抛光直接喷砂 vs 必须机械抛光;外观合格率:≥98% vs 行业约90%。
手柄铝合金外壳 汕头 喷砂的选型确实需要花点时间去了解,但掌握基本方法后其实并不复杂。
这两套标准是技术部和品质部联合起草的,2026年5月9日发布、5月10日正式实施。所有出厂产品都按照这套标准进行检测和判定。
第一次接触手柄铝合金外壳 汕头 喷砂的朋友,经常会踩到几个常见的陷阱。
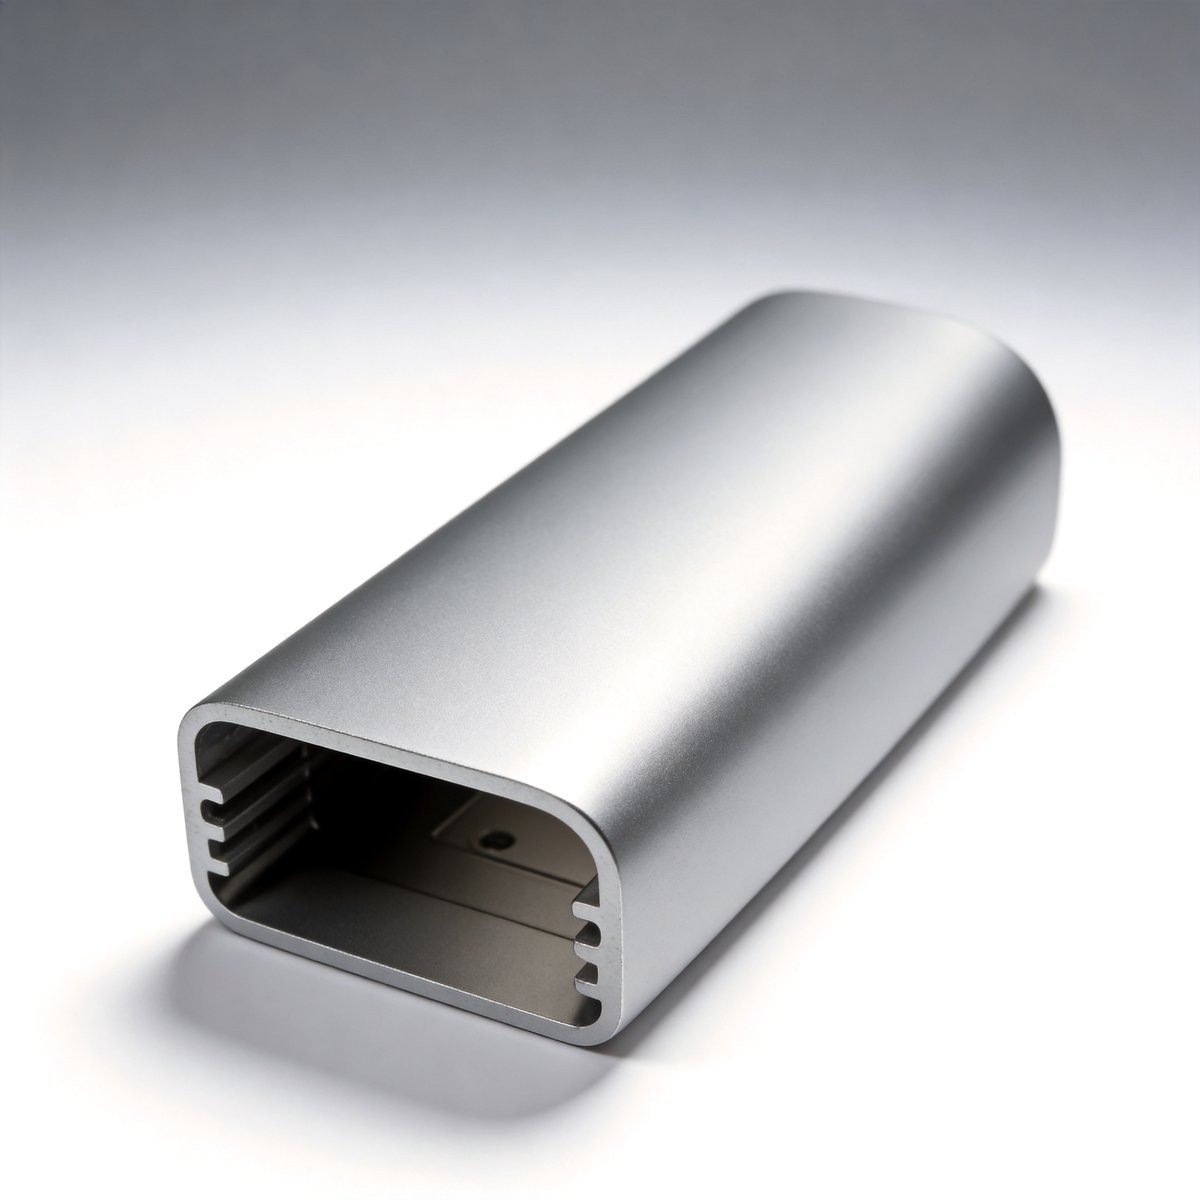
手柄铝合金外壳 汕头 喷砂的选型确实需要花点时间去了解,但掌握基本方法后其实并不复杂。
陷阱一:盲目选CNC加工。觉得精度高就一定好,但忽略了成本和交期。实际上对于很多外观件,铝型材方案比CNC更性价比高。
坑二:迷信压铸件。压铸件适合做复杂薄壁件,但内部气孔问题始终是隐患,对品质稳定性要求高的产品要慎重。
坑三:忽视供应商的综合能力。只看单价,不看品质稳定性、交期保障、售后服务,后续麻烦会相对来说多。说句实在话,
有不少外地客户问过我一个很直接的问题:「我们在东北/西北/西南,你们能供货吗?交期会不会很长?」
答案是:可以供货,交期也不会比本地厂家慢多少。
说到底还是:第一,现在全国物流网络真的特别发达,专线物流可以在3-5天内覆盖全国大部分地区;
第二,珠三角地区深耕铝合金加工的优质供应商有稳定的物流合作方,木箱打包+专线发货,运输风险可控;
手柄铝合金外壳 汕头 喷砂的品质直接影响到最终产品的市场竞争力和用户体验。
第三,最重要的是——外壳制造的核心竞争力是「品质」和「交期」,而不是「厂房在哪里」。只要品质好、交期稳,地理位置不是决定性因素。讲到这里顺便提一句,
从生产工艺的演进路线来看,CNC加工和压铸工艺都属于「传统工艺」,而铝型材挤压则属于「新兴的高效工艺」。
手柄铝合金外壳 汕头 喷砂的选型确实需要花点时间去了解,但掌握基本方法后其实并不复杂。
传统工艺的弊端在批量生产场景下会被放大:
CNC加工做1件很快,但做1000件就很慢;压铸做1000件很快,但模具成本高、修改难,小批量不性价比高,产品更新换代时模具容易作废。铝型材方案则在这两者之间找到了一个比较好的平衡点——既有一定的柔性(模具成本相对低),又有不错的批量效率(挤压是连续生产)。
不同行业对手柄铝合金外壳 汕头 喷砂的要求差异很大,下面把几个主要应用领域的诉求梳理一下。
手柄铝合金外壳 汕头 喷砂的选型确实需要花点时间去了解,但掌握基本方法后其实并不复杂。
手柄铝合金外壳 汕头 喷砂的选型确实需要花点时间去了解,但掌握基本方法后其实并不复杂。
手柄铝合金外壳 汕头 喷砂的选型确实需要花点时间去了解,但掌握基本方法后其实并不复杂。
3C数码消费电子领域:这个领域对外壳的外观质感要求,阳极氧化后的色泽均匀性、表面质感、手感都是关键指标。另外消费电子更新换代快,对打样速度和量产响应速度要求也高。
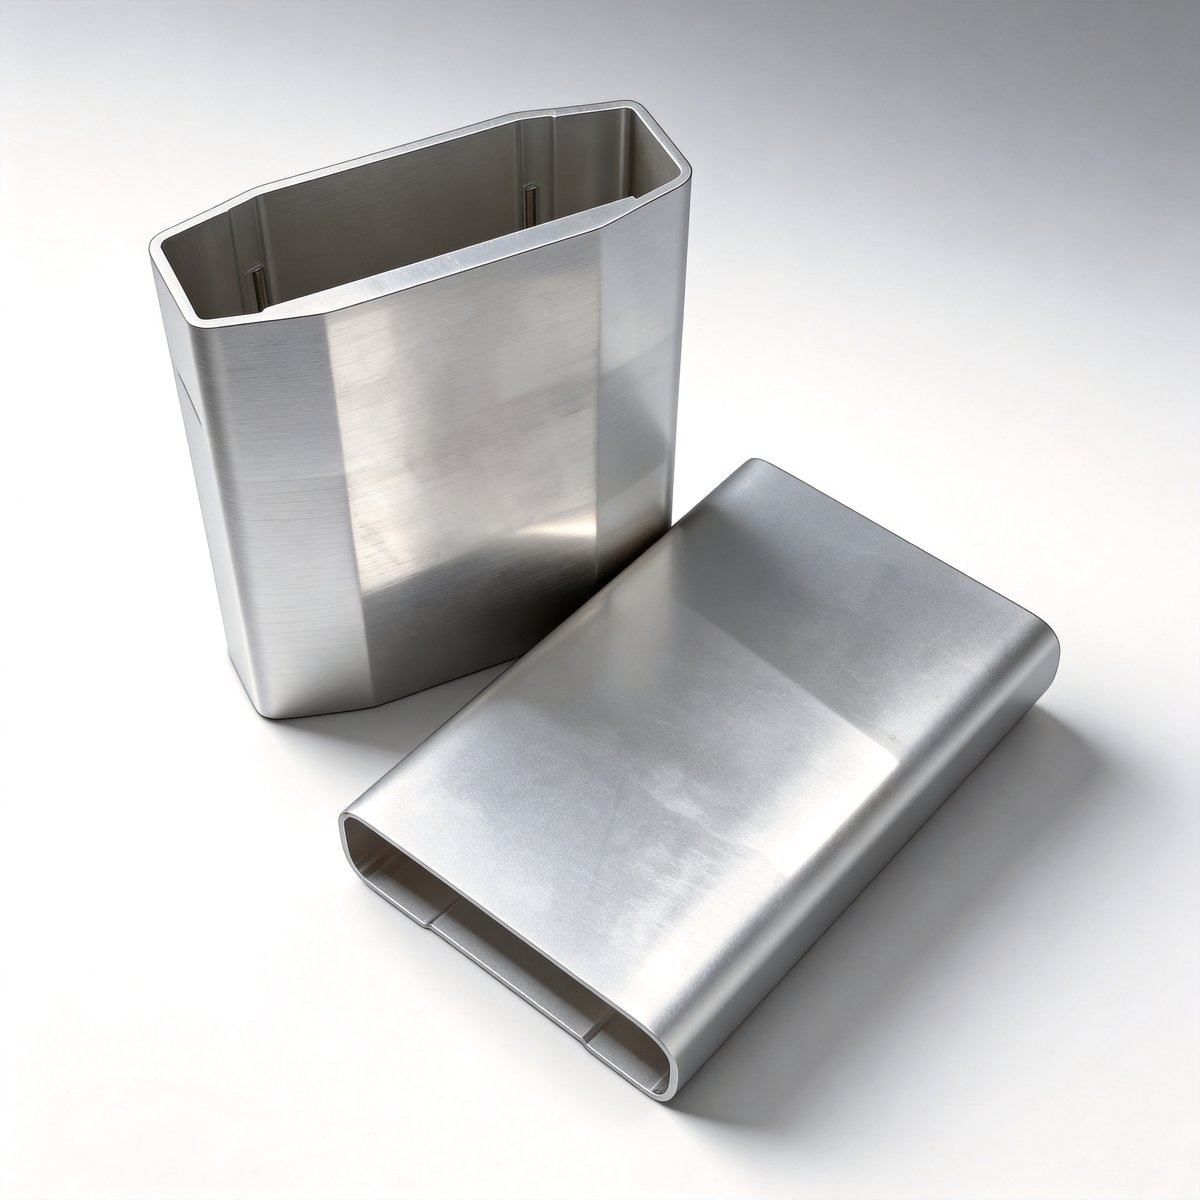
个人护理电器领域:这个领域的产品跟人体直接接触多,对外壳的表面光洁度、耐腐蚀性、安全性能都有要求。铝合金阳极氧化后表面形成致密的氧化膜,耐腐蚀性优于不锈钢和塑胶。
散热设备领域:这个领域更看重的是铝合金的导热系数和结构设计合理性。散热片和外壳的一体化设计,可以大幅往上拉一拉散热效率。
手柄铝合金外壳 汕头 喷砂的选型确实需要花点时间去了解,但掌握基本方法后其实并不复杂。
照明设备领域:户外照明对耐候性要求高,需要选的时候看适合的阳极氧化工艺或氟碳喷涂工艺。珠三角地区深耕铝合金加工的优质供应商在户外照明铝外壳方面有较丰富的生产经验。
其他领域(音频设备、电子雾化、工具与器械、专业工业等):这些领域各有各的侧重,重要的是找到一家能理解你应用场景需求的供应商,而不是简单地按图加工。
评判一家铝合金外壳供应商的实力,不能只看宣传册上写了什么,要看硬件投入、工艺积累、品质数据和客户验证这四个维度。
硬件投入方面,有2条全自动挤压生产线和30台CNC设备,执行的企业标准Q/FD 001-2026在关键指标上比国标GB/T 5237.1高精级严2-3倍,用大白话讲,
工艺积累方面,在免抛光喷砂工艺上有比较明显的特色,能稳定做出无焊合线、表面质量好的产品,同时帮客户降低约15%的加工成本。
品质数据方面,合格率处于行业水平、直通率稳定在行业高位,这些是体系化品质管控的结果,不是靠几台好设备就能做到的。
客户验证方面,2000多家服务客户、80%复购率、合元、比亚迪、华为等知名企业的合作,都是比较有说服力的背书。
做手柄铝合金外壳 汕头 喷砂采购这些年,有一个感受越来越强烈:「选对供应商,比选对工艺还重要」。
手柄铝合金外壳 汕头 喷砂的品质直接影响到最终产品的市场竞争力和用户体验。
为什么这么说?
手柄铝合金外壳 汕头 喷砂的选型确实需要花点时间去了解,但掌握基本方法后其实并不复杂。
根子就在工艺是标准化的,但供应商的服务能力是个性化的——同样的铝型材方案,不同供应商做出来的品质、交期、成本可能差很多。
讲真采购建议的核心是:「怎么判断一家供应商值不值得合作」。
判断维度一:看硬件——有没有自己的工厂?设备数量多少?产能多大?

