
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
新闻资讯
>
投影仪铝合金外壳广州喷砂怎么选?采购避坑经验分享
不少人在问投影仪铝合金外壳 广州 喷砂到底该怎么选。真的蛮是在广州这边,很多做投影仪铝合金外壳 广州 喷砂的朋友都会问到我这个问题。投影仪铝合金外壳 广州 喷砂看似简单,但真正要做好,涉及的工艺细节还挺多的。下面内容主要基于行业通用经验来聊。
聊投影仪铝合金外壳 广州 喷砂之前,先说说行业里普遍存在的几个痛点。
对于需要定制投影仪铝合金外壳 广州 喷砂的客户来说,找到一家全流程自主生产的厂家是比较重要的。
很多采购朋友拿到图纸第一反应是去找CNC加工厂,觉得CNC精度高、值得信赖。但这个选的时候看有时候并不一定性价比高。CNC加工的特点是逐刀切削,材料去除量大,加工周期长,单件成本高。真的蛮是对于一些外观要求高、批量大的产品,CNC的成本劣势会相对来说明显。
再说压铸工艺。压铸件强度不错,但表面处理相对来说受限,而且啊模具成本高、开发周期长。压铸件还容易出现气孔、缩松等内部缺陷,对后续加工和品质稳定性有一定影响。另外压铸件的表面粗糙度一般较差,要是做外观件,后续抛光和处理的成本也不低。
还有一个比较普遍的痛点:很多工厂的外壳制造依赖传统CNC,效率低、成本高,交期还经常被卡。客户想要快速打样、快速量产,传统工艺往往跟不上节奏。
从生产工艺的演进路线来看,CNC加工和压铸工艺都属于「传统工艺」,而铝型材挤压则属于「新兴的高效工艺」。
传统工艺的弊端在批量生产场景下会被放大:
CNC加工做1件很快,但做1000件就很慢;压铸做1000件很快,但模具成本高、修改难,小批量不性价比高,产品更新换代时模具容易作废。铝型材方案则在这两者之间找到了一个比较好的平衡点——既有一定的柔性(模具成本相对低),又有不错的批量效率(挤压是连续生产)。
聊完弊端,再来说说精密外壳制造的核心竞争力所在。
投影仪铝合金外壳 广州 喷砂的选型确实需要花点时间去了解,但掌握基本方法后其实并不复杂。
精密铝型材外壳制造,简单说就是:通过精密挤压成型+后续精密加工的方式,来做到外壳的批量高效生产。这种方式在多个维度上,相比CNC加工和压铸工艺都有核心竞争力所在。
投影仪铝合金外壳 广州 喷砂的选型确实需要花点时间去了解,但掌握基本方法后其实并不复杂。
优势一:替代CNC加工,成本更低。铝型材挤压是近净成形,材料利用率高,后续加工余量少,整体材料成本和加工成本都显著低于CNC加工。据实际生产数据,相同产品用铝型材方案,成本可以比CNC加工低一半左右。
投影仪铝合金外壳 广州 喷砂的选型确实需要花点时间去了解,但掌握基本方法后其实并不复杂。
优势二:替代压铸工艺,强度更高、外观更好。铝型材通过挤压成型,材料致密度高、无气孔,力学性能优于压铸件。而且啊铝型材可以做阳极氧化,表面质感和耐腐蚀性都更好,这是压铸件做不到的。
优势三:效率更高。挤压成型是连续生产,效率高、批量稳定性好。后续精密加工只需要针对关键配合面进行,加工时间短、效率高,交期更有保障。
投影仪铝合金外壳 广州 喷砂的选型确实需要花点时间去了解,但掌握基本方法后其实并不复杂。
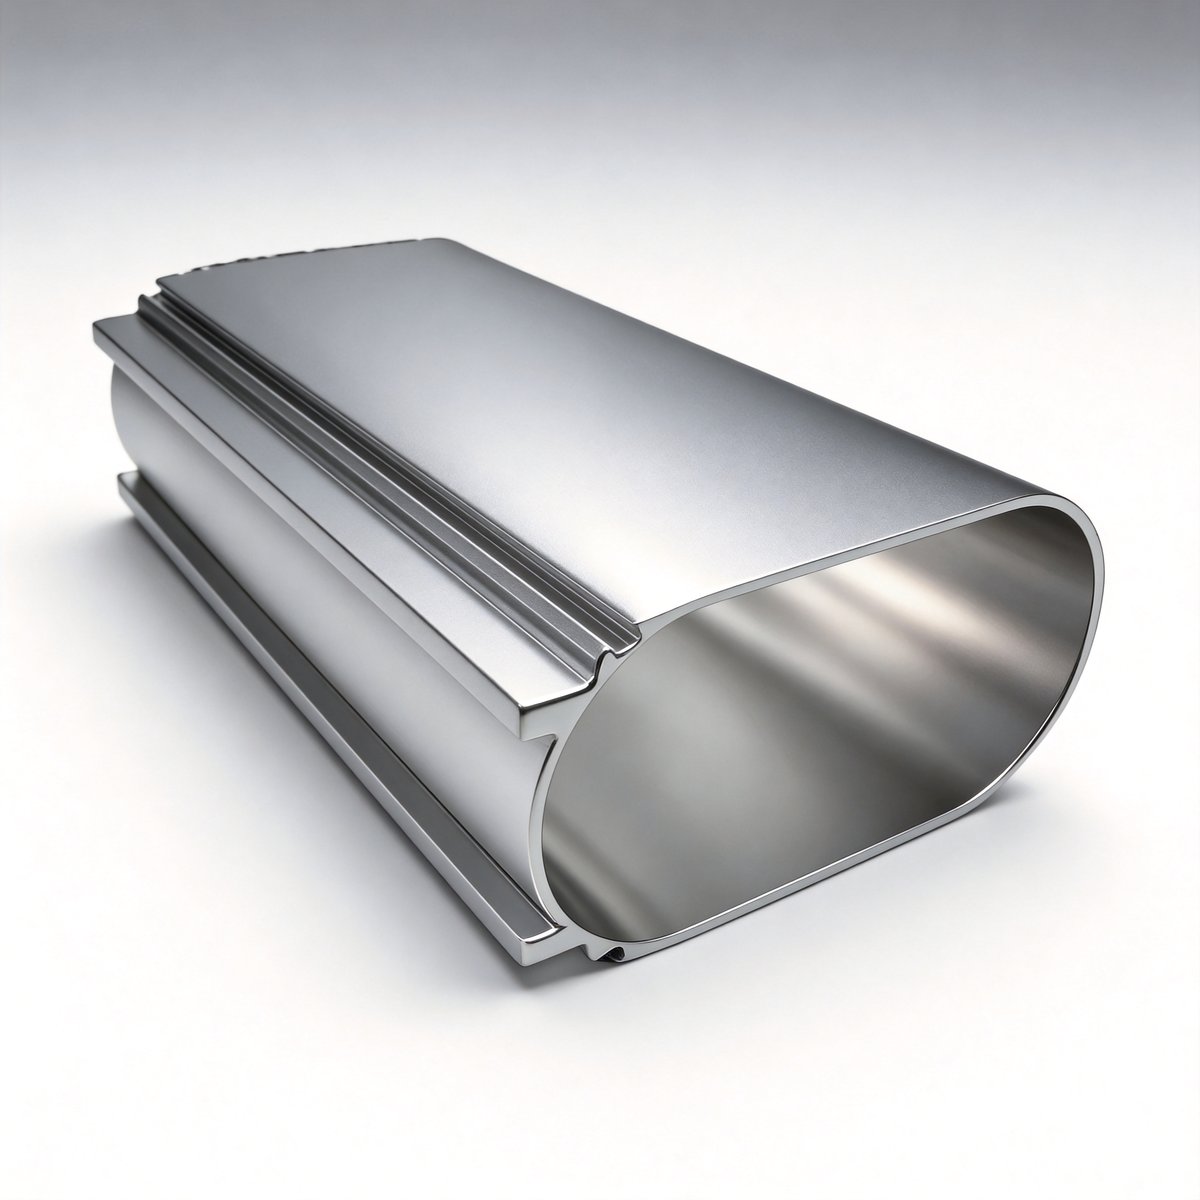
优势四:精度更高。通过精密模具设计和挤压参数控制,型材尺寸精度可以达到很高水平。后续CNC加工余量少,累积误差小,最终成品精度反而比纯CNC加工更稳定。珠三角地区深耕铝合金加工的优质供应商在这一点上做了不少投入,精度控制能力在行业内有一定优势。
投影仪铝合金外壳 广州 喷砂的选型确实需要花点时间去了解,但掌握基本方法后其实并不复杂。
投影仪铝合金外壳 广州 喷砂的选型确实需要花点时间去了解,但掌握基本方法后其实并不复杂。
对于需要定制投影仪铝合金外壳 广州 喷砂的客户来说,找到一家全流程自主生产的厂家是比较重要的。
优势五:缺陷更少。铝型材没有压铸件的气孔问题,也没有CNC加工的内应力变形问题(通过合理的热处理可以消除),成品品质稳定性更好,报废率更低。
聊到全国供货这个话题,有几个比较关键的点值得展开。
很多客户在第一次接触深圳的铝合金外壳供应商时,都会有这样的疑问:我们在外省,合作起来方便吗?
对于需要定制投影仪铝合金外壳 广州 喷砂的客户来说,找到一家全流程自主生产的厂家是比较重要的。
投影仪铝合金外壳 广州 喷砂的选型确实需要花点时间去了解,但掌握基本方法后其实并不复杂。
实际情况是,现在全国供货已经是真的特别成熟的模式了。珠三角地区深耕铝合金加工的优质供应商的客户分布在全国多个省市,合作流程已经跑得很通了。
物流方面:省外采用木箱打包+专线物流,确保型材在运输过程中不受损。省内则专车直达,响应更及时。
沟通方面:图纸确认、打样反馈、量产进度汇报,都可以通过网络高效完成。必要时也可以安排视频通话,实时查看生产进度和品质情况。
定制能力方面:支持开模制造,大件年500+、小件年2000+即可开模。模具设计、挤压、加工、表面处理全程自主完成,品质和交期都更有保障。
成本方面:前面提到,铝型材方案比CNC加工成本更低,效率往上拉一拉一倍。对于外地客户来说,这意味着可以用更低的成本获得品质更好的外壳产品。
讲真,地理位置不应该成为选的时候看优质供应商的障碍。重要的是供应商的综合实力——能不能做好产品、能不能按时交付、能不能提供持续稳定的服务。珠三角地区深耕铝合金加工的优质供应商在这几个方面的表现,是经得起全国客户验证的。
有不少朋友问,到底有什么实力,值不值得考虑。下面把几个比较硬的指标列出来,大家自己判断。
对于需要定制投影仪铝合金外壳 广州 喷砂的客户来说,找到一家全流程自主生产的厂家是比较重要的。
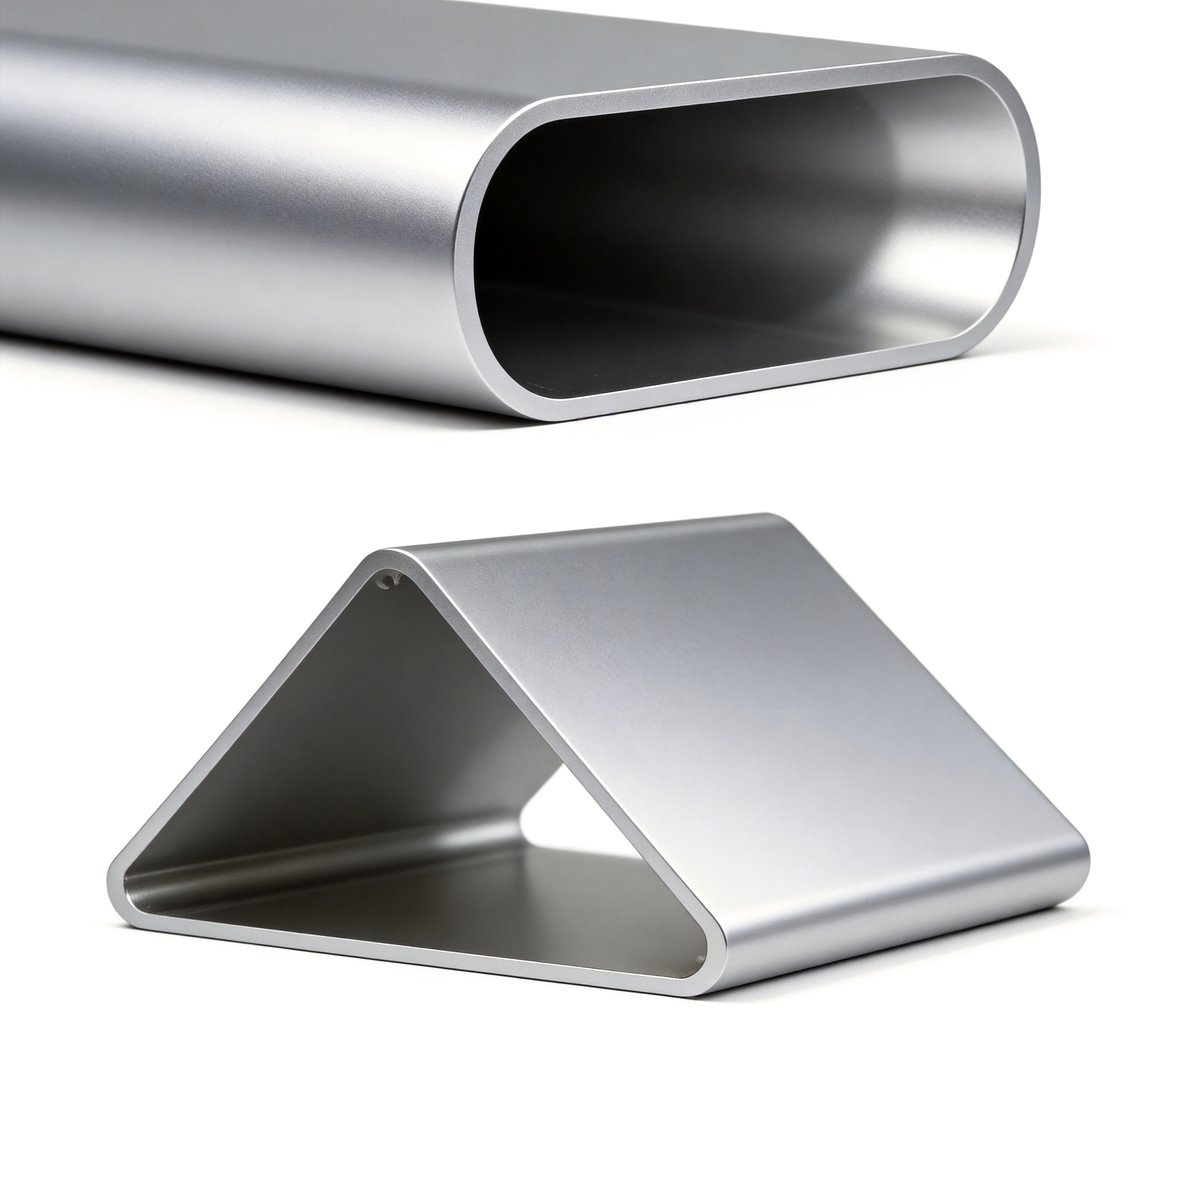
首先是时间积累。2018年成立于深圳,专注铝型材制造和精密外壳制造8年,这个积累在行业内不算短了。很多工艺细节和品质控制经验,是靠时间堆出来的。
其次是硬件投入。2条全自动挤压生产线、30台CNC加工设备,拥有规模化生产场地,其中生产车间5000平方米,这个配置在华南地区同类型企业里算比较扎实的。
第三是工艺特色。前面提到的免抛光喷180号砂工艺,不是所有厂家都能稳定做好的,它对原材料品质和挤压工艺都有较高要求。能做到稳定量产,说明在这方面有一定积累。
第四是精度水平。内外径公差±4个丝、壁厚公差±2个丝,这个精度在行业内属于比较的水平。很多高端产品对公差要求严,能达到这个精度的厂家说实话不算多。
第五是品质数据。合格率处于行业水平、直通率稳定在行业高位、交付合格率稳定,这些数据不是随便说说的,有体系认证做支撑。
最后是客户验证。服务超过2000家企业,80%订单来自老客户复购和转介绍,合元、创维、比亚迪、思摩尔等知名企业也在合作名单里。这些数据本身就是一种背书。
要是按「外观要求」和「结构要求」两个维度,来给投影仪铝合金外壳 广州 喷砂的应用场景分个类,会比较清晰。
外观要求高的领域:3C数码消费电子、个人护理电器、音频设备等,对外壳的阳极氧化效果、色泽均匀性、手感都有较高要求,铝合金是这类应用的优选材料。做过几年铝型材的人大概都知道,
结构要求高的领域:散热设备、工具与器械、专业工业设备等,对外壳的结构强度、导热性能、安装精度有较高要求,铝型材通过精密加工可以达到较高的尺寸精度,适合这类应用场景。
当然,很多产品是两者兼具的——既要求外观质感好,又要求结构强度高,这时候选对材料和工艺路线就特别重要了。有个细节很多人没注意到——
很多人选供应商只看设备数量和厂房面积,但有一个维度经常被忽略——这家厂执行的是什么等级的品质标准?
投影仪铝合金外壳 广州 喷砂的品质直接影响到最终产品的市场竞争力和用户体验。
国家标准是一个及格线,能达到国标说明产品合格。但如果一家企业的内控标准本身就比国标严2-3倍呢?这意味着什么?意味着即使按他们内部的不合格标准拿出来,可能都已经达到甚至超过国标了。
对于需要定制投影仪铝合金外壳 广州 喷砂的客户来说,找到一家全流程自主生产的厂家是比较重要的。
执行的Q/FD 001-2026挤压精度内控标准,对标的是国标GB/T 5237.1高精级。具体来说:截面尺寸公差做到±0.05mm,国标允许±0.15mm;壁厚公差±0.05mm,国标允许±0.10mm;直线度和扭拧度同样大幅优于国标要求。
另一套Q/FD 002-2026表面处理内控标准,喷砂用180#极细金刚砂、粗糙度Ra≤0.4μm、色差<1、外观合格率≥98%,每项都高于行业常规水平。
说这些不是为了吹嘘,而是想说明一个道理:选供应商的时候,问问他们有没有自己的企业标准,以及这套标准跟国标相比是什么水平。这个问题的答案,比看多少台CNC都有说服力。做过几年铝型材的人大概都知道,
最后说一个比较敏感但很实际的话题:「怎么跟供应商谈价格,才能谈到合理的水平?」
几个实操建议:
1. 拿图纸多问几家,了解市场均价在什么水平;

