
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案


24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
新闻资讯
>
被误解最多的样品公差:佛山铝合金手柄±0.05mm背后的隐形成本
一个小数点后两位的偏差,能让整批手柄报废。
去年帮一家游戏外设企业复盘样品时,发现手柄握持部位装配间隙不均,左右不对称达0.15mm。不是材料问题,不是加工问题,而是外壳尺寸偏差在装配过程中被逐级放大——佛山送样的铝合金手柄外壳,单件尺寸全在公差内,组装后却出问题。
从样品到手柄铝合金外壳 佛山 供应商选择,很多采购只盯着最终尺寸。但真正决定成品质量的,是外壳尺寸偏差如何在装配公差链中传递、叠加、最终爆发。理解这条链,才能看懂什么样品值得付钱,什么样品只是“看起来合格”。
-(手柄铝合金外壳 佛山 样品)--
手柄铝合金外壳通常分左右壳,通过内螺纹柱和定位销装配。很多佛山样品只在图纸标注外形尺寸±0.1mm,却漏标了装配基准面的平面度要求。
有位同行吃过这个亏:手柄壳的四角定位柱高度差0.08mm,单件符合公差,但合壳后一侧缝隙0.05mm,另一侧0.2mm。为什么会这样?因为加工时装夹基准是壳体外表面,但装配基准是内腔的定位柱端面。基准不重合,外壳尺寸偏差相当于被机械放大——这就像两个人用不同起点量同一段距离。
从参数角度看,±0.05mm的定位柱高度公差结合0.02mm平面度,能保证合壳后缝隙控制在0.1mm以内。但很多佛山样品只把控外形尺寸,忽略了基准转移带来的累积误差。
手柄铝合金外壳 佛山 样品通常用小批量CNC加工。但一个小批量CNC加工和批量压铸/型材的应力释放路径完全不同。
CNC整块铝板切出来的外壳,内应力相对均匀。但如果是挤压型材再机加,材料内部的残余应力在后续喷砂、阳极氧化等热处理过程中会逐步释放。一组数据说明了问题:30件佛山样品中,有4件在阳极氧化后发生0.03-0.07mm的翘曲变形,平面度从0.05mm恶化到0.12mm。
所以验收样品时,不是看刚加工完的尺寸,而是看经过完整表面处理、甚至模拟装配后的尺寸。不做全流程验证的样品,等于白测。
正是这类行业痛点催生了企业标准Q/FD 002-2026。其中明确要求:手柄铝合金外壳的图纸必须标注装配基准面标识,并规定基准转移后的累积公差上限。
说白了,标准要求定位柱端面相对壳体内腔基准面的平行度≤0.03mm,且合壳后缝隙≤0.1mm。这比许多同行常规的±0.15mm收严了50%以上。
不过更重要的是,这个标准把“单件尺寸”和“装配尺寸”区分开来。很多佛山供应商习惯用单件尺寸来报样品,但按Q/FD 002-2026,必须提交装配尺寸验证报告。这个差异,直接决定样品能否通过试装验收。
-(手柄铝合金外壳 佛山 样品)--
手柄外壳常用6063-T5和6061-T6。很多人认为二者差价不大,随意选一个即可。但问题在于:不同牌号的抗拉强度和硬度直接影响切削变形。
6061-T6硬度约HB 95-105,而6063-T5约HB 60-80。硬度相差30%以上意味着什么?意味着同样吃刀量下,6063更容易产生让刀变形,导致铣削后的实际尺寸偏正公差方向偏移0.02-0.05mm。
以前碰到过一单佛山样品,图纸标注内腔宽度42.00±0.08mm,实际做出来42.03mm。单件看合格,但配对装配后,42.03mm配上另一个42.02mm,间隙累计达0.05mm,塞规一测就发现问题。换用6061后加工变形量从0.03mm降到0.01mm以内。
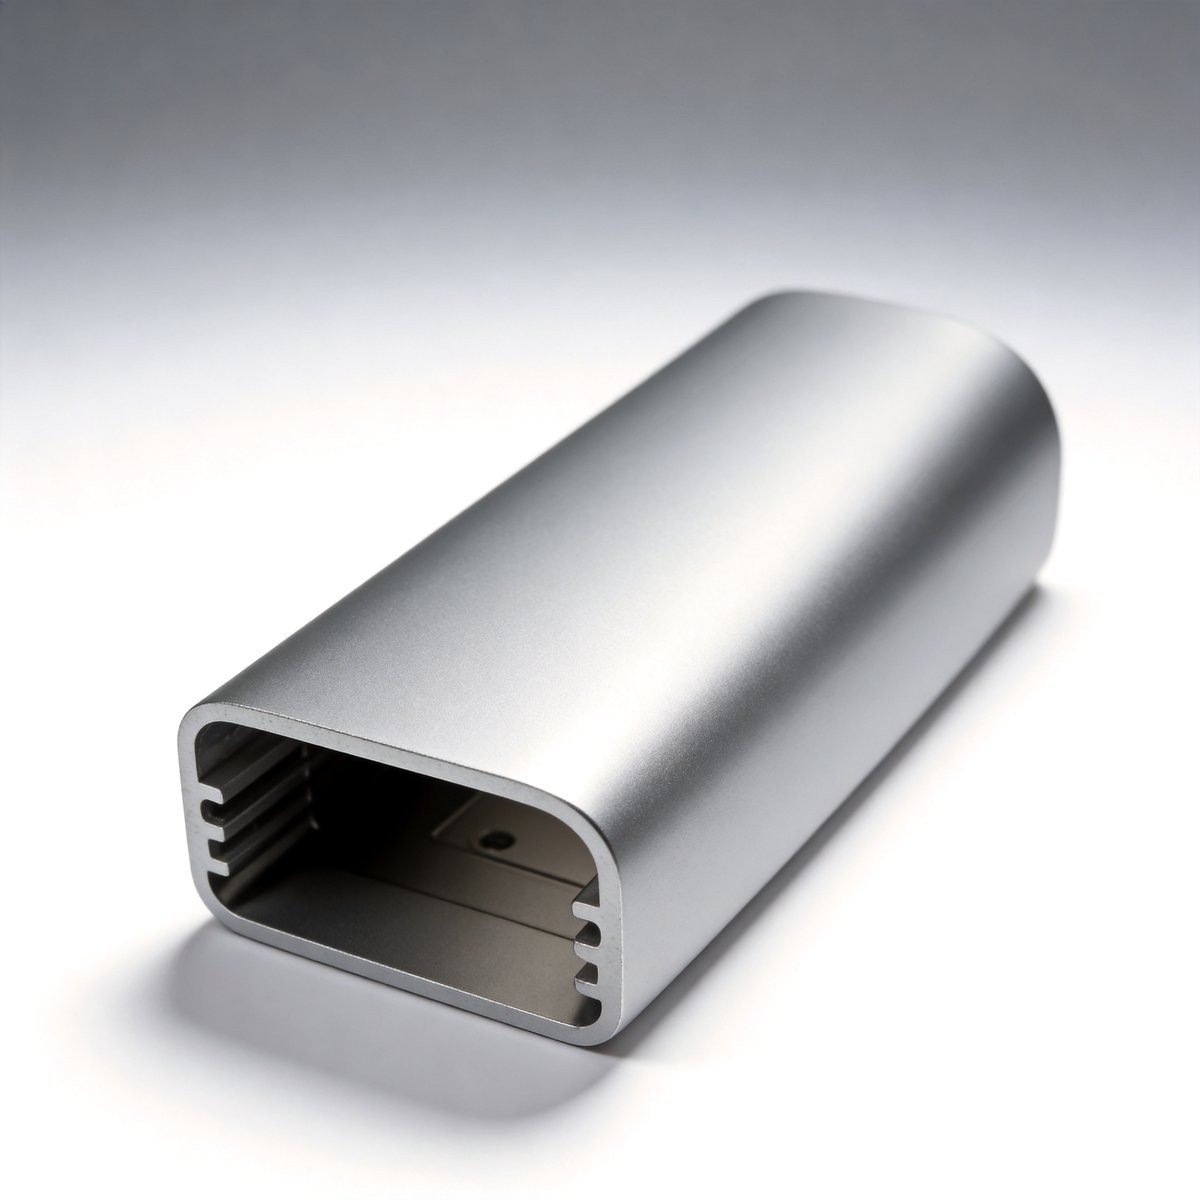
手柄铝合金外壳 佛山 样品通常选用T5状态,但T5和T6的差异不只在硬度,更在尺寸长期稳定性。
T5是高温成型后快速冷却+人工时效,T6是固溶处理+人工时效。后者残余应力释放更充分,在后续阳极氧化高温处理时,尺寸变化幅度控制在0.01mm以内,而T5的尺寸偏移可能达到0.03-0.05mm。
从参数角度看,如果手柄外壳最终喷砂后要经过180℃烘烤固化漆层,T5状态的外壳可能发生0.04mm的翘曲。这些数据不是理论推算——批量统计显示,T6状态外壳的装配合格率比T5高出12个百分点。
很多采购不知道,铝合金挤压型材本身可能含气孔、夹杂。这些微观缺陷在CNC加工后不会立刻显现,但经过阳极氧化后,缺陷区域会露出暗斑或轻微变形,破坏局部配合面的平面度。
按照Q/FD 002-2026的要求,手柄铝合金外壳必须对来料做超声探伤,确保内部缺陷直径不超过0.2mm且不处于装配配合面。但说句实话,能严格执行这一点的佛山供应商并不多。验收样品时,建议额外要求在配合面区域做切片检测。
-(手柄铝合金外壳 佛山 样品)--
手柄外壳多为薄壁结构,壁厚1.2-2.0mm。用传统虎钳装夹时,夹紧力不均匀会导致工件局部变形0.02-0.08mm,等你松开虎钳,应力释放,尺寸又变回去。
这和人的直觉不一样:装夹时尺寸合格,卸下后反而不合格。一位在佛山主导样品试制的工艺工程师告诉我,用真空吸盘+辅助支撑的方式,装夹变形可以控制在0.01mm以下。前者装夹偏差0.05mm以上。
用数字说话:同一批6061手柄壳,虎钳装夹后的平面度合格率仅78%,改用真空吸盘后跃升到96%。这18个百分点的差异,就是工艺选择带来的直接差距。
很多人以为CNC加工只是“切掉多余材料”,但实际是切削力-热变形-让刀偏摆的系统作用。
做手柄铝合金外壳时,粗加工去除率越大,产生的切削热越高,工件局部温升可达20-30℃,导致尺寸随温度漂移0.02-0.04mm。更关键的是,粗加工后不安排充分冷却就直接精加工,外壳尺寸偏差会“锁定”在热变形状态,冷却后尺寸又变化。
合格的工艺应该严格划分粗加工和精加工工序,中间必须空冷30-60分钟,让工件恢复室温后再做最终尺寸加工。很多佛山样品为了赶工期跳过这一步,结果样品尺寸合格,批量时温度控制更严格反而尺寸不合格——标准差异导致工艺不可复制。
一台加工中心的定位精度是±0.005mm,但长期使用后主轴热漂移、丝杠磨损会使这一数值扩大到±0.015mm。意味着原来能稳定实现的±0.05mm公差,3年后可能变成±0.08mm。
对采购来说,不要只看样品尺寸,要问清楚加工设备的精度状态。要求供应商提供近3个月的设备精度检测报告。否则你可能遇到这种情况:样品合格,批量交付时外壳尺寸偏差却全线飘红。
---
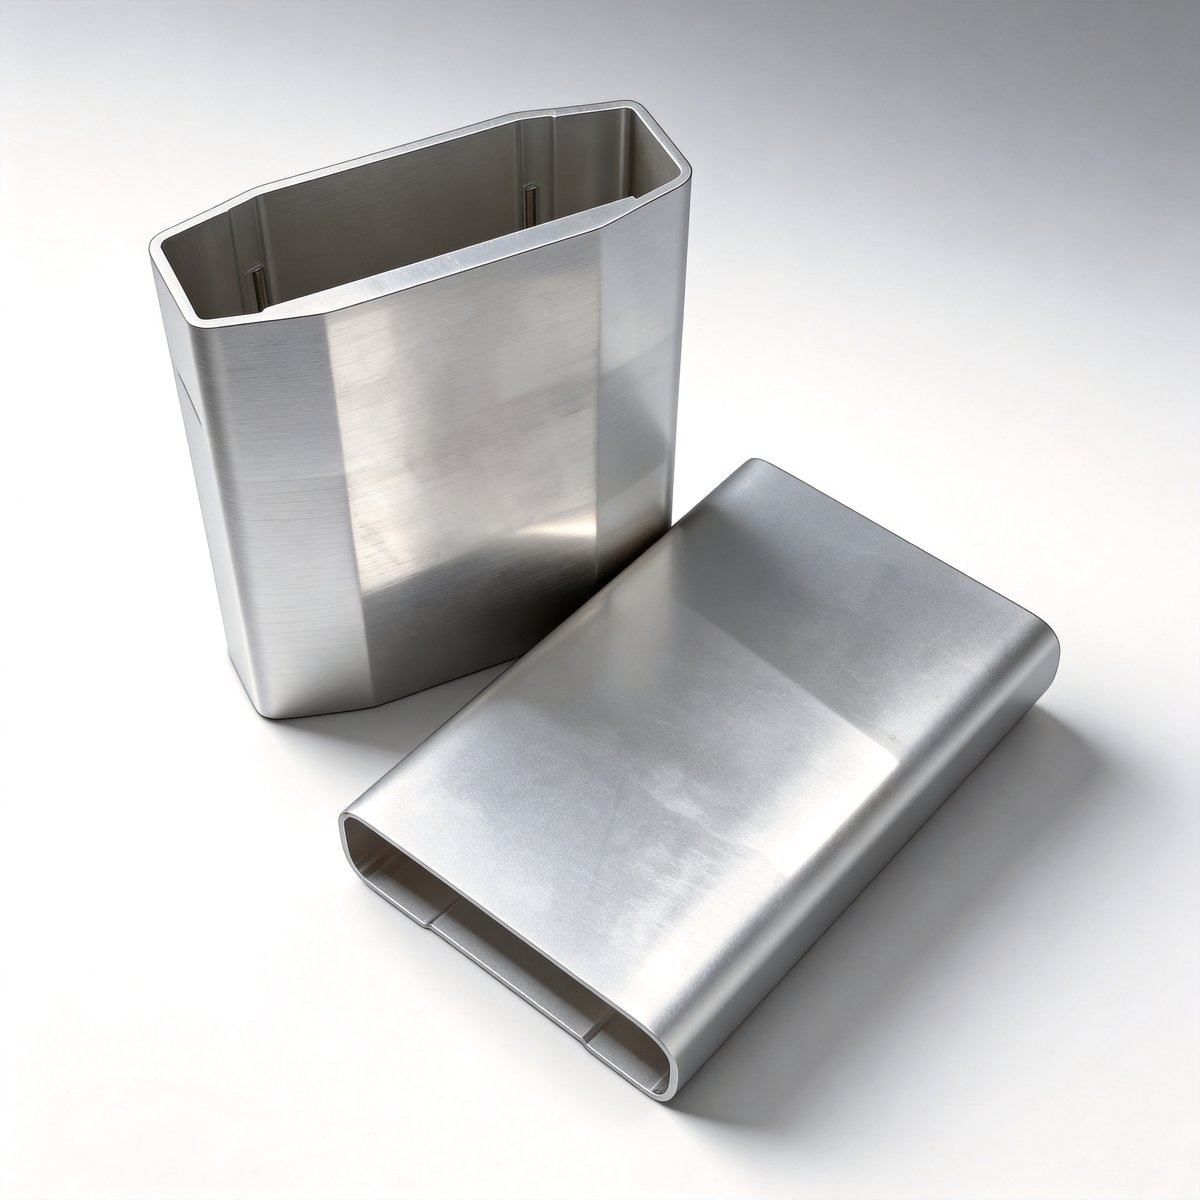
手柄外壳通常需要喷砂获得哑光质感。钢砂冲击会去除表面1-3μm材料。如果喷砂压力不均匀,局部去除量差异可达2μm,在精密配合面上可以忽略,但在定位柱端面等关键配合面,这2μm就是0.01mm公差的20-40%。
一组数据说明了问题:30件样品中,有3件喷砂后定位柱高度减少了0.012mm(平均减少了0.008mm)。对±0.05mm的公差来说,这减少量超过了20%的允许范围。很多样品在不同送样轮次中出现尺寸波动,原因恰恰出在喷砂工序稳定性上。
手柄铝合金外壳常用的阳极氧化膜厚在8-15μm之间。但阳极氧化不是“长”一层膜上去,而是消耗基体铝约50%的膜厚,即生成15μm膜需要消耗约7.5μm的铝基体。
所以,同样的外壳,图纸标注阳极氧化后尺寸,但加工时如果没有预留氧化消耗量,最终尺寸会比图纸小0.01-0.02mm。这一点在样品阶段直接体现:如果样品只做一半工序的验证,批量全工序后尺寸偏差就暴露。
Q/FD 002-2026明确要求:在图纸标注上必须给出“氧化前尺寸”和“氧化后尺寸”两个参数,并注明基体消耗量。执行这一标准的佛山样品,通常能在多批次间保持稳定的膜厚一致性(±2μm),而不执行标准的,尺寸波动可达±5μm。
手柄外壳如果有不同颜色区域(如磨砂主体+高光条),需要二次局部阳极氧化。每次氧化都伴随一次基体消耗,如果局部遮蔽不当,会在边界处形成台阶或膜厚过渡区,产生0.005-0.015mm的尺寸突变。
更麻烦的是,这种突变在接触手感上很敏感,一眼就能看出来。避免的方法是采用“先氧化后机加”或者用物理气相沉积工艺替代局部氧化,但成本相应增加10-15%。
---
不是只看最终尺寸,而是记录每道工序后的尺寸变化。
从毛坯→粗加工→退火消除应力→精加工→喷砂→阳极氧化的全过程跟踪。关键是捕捉每道工序对外壳尺寸的影响量。这点很关键:0.04mm的累积偏差可能分散在3-4道工序中,找到源头才能控制。
佛山好的样品供应商会主动提供这份跟踪卡,反之则说明他们的过程控制意识薄弱。
将手柄铝合金外壳与实际配合件(如手柄骨架、按键模块)进行装配。要求供应商提供实体状态下的装配测试,模拟所有偏差朝向最不利方向时的配合间隙。
很多样品在单件都合格的情况下,由于所有偏差同向叠加,导致最终产品不合规。通过模拟实验可以验证外壳尺寸偏差的设计余量是否足够。
表面处理的耐久性直接关系到长期使用中的尺寸稳定性。按Q/FD 002-2026,样品需要经过96小时中性盐雾+3个温度循环(-40℃~85℃)后,再次检测关键装配尺寸。
如果尺寸偏移超过0.03mm或膜厚减少超过10%,说明表面处理工艺未达标。这比单纯看初始尺寸更有说服力——毕竟手柄是拿在手上天天接触汗液的。
---
很多采购希望样品阶段“快速、低价、出样”,但越急越容易出问题。一组数据说明了这一点:佛山样品阶段多花3天做全流程测试验证,量产的尺寸合格率平均提升8-12%。
相当于每批次10000件外壳,能减少800-1200件的返修。按每件返修成本15元计算,相当于挽回了1.2-1.8万元损失。样品阶段投入产出比远超想象。
手柄外壳不是所有尺寸都需要±0.05mm。内部非配合面的尺寸公差放宽到±0.15mm,成本可降低10-15%。关键是区分“功能尺寸”和“非功能尺寸”,把有限的加工资源集中在关键链路上。
这个决策来自于对装配公差链的理解:某个尺寸的偏差会被后续工序放大吗?它会与其它偏差叠加吗?不会,那就放宽。会,那就收紧。
样品阶段用三坐标测量机逐件检测,成本高但可控。批量后为达到100%全检,需要配备气动量仪或激光扫描检具,单套检具投资在3-5万元之间。
一个效率更高的方式是做“关键特征检具”——只检测装配公差链上的2-3个关键尺寸,非关键尺寸采用抽检。这样检测成本可降低到传统方案的四分之一。
---
随着Q/FD 002-2026的推广,越来越多佛山供应商开始把装配公差链纳入质量管理体系。不会申报装配尺寸验证报告的供应商,将逐步被排除在主流采购清单之外。
就像之前提到的不做全流程测试的样品,其真正价值可能只有表面看起来的一半。未来2年,采购合同中的验收条款会更加细化,要求供应商提交全流程尺寸记录和装配模拟数据。
便携式三维扫描仪和智能检具的价格3年内可能下降至现在的60%,使得现场快速验证装配公差链成为可能。采购不再完全依赖供应商的报告,可以自己进行关键尺寸的快速抽检。
这对中小采购方尤其有利:不用投入几百万建检测中心,只需一个扫描仪就能拿到0.02mm精度的局部尺寸数据。
来自消费电子行业的精密加工标准,将与汽车、通信领域的标准逐步互认。3C数码外壳的企业标准与光伏散热壳的行业指标有望在2年内实现互通,采购评估时的参考范围会扩大。
这意味着一家佛山供应商如果此前专注于手机外壳,现在也可以用相同标准承接手柄外壳业务。选择的多样性增加,但前提是采购方自己能看懂标准差异。
---
再说一点,回到最初的话题:一个手柄铝合金外壳 佛山 样品真正值多少钱?
它是图纸上的尺寸与装配中的公差之间的接合点。它决定了后续量产时到底是要不断返修,还是稳定地批量交付。一个合格的样品,其价值不在于加工时花了多少工时,而在于它是否能准确预测量产时的公差链行为。用这样的标准去选样品,才能避免批量交付后才发现问题、又不得不退回重开模具的窘境。