
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
新闻资讯
>
东莞铝合金散热器CNC精密加工采购避坑指南:车间3个常见精度问题别踩坑
无人机混合外壳试飞卡壳?80(东莞铝合金散热器CNC精密加工)%问题源于铝散热器挤压精度
做无人机结构采购久了,会发现一个奇怪现象:明明碳纤维外壳和铝散热器都按图纸加工,装配时却总是卡壳。拆开检查,铝散热器的尺寸差了0.05mm——这个看似微小的误差,东莞铝合金散热器CNC精密加工亦是如此,正是混合外壳结构优化的死穴。东莞作为铝合金精密加工的重镇,其CNC加工厂如何解决这个问题?核心就在于企业标准Q/FD 001-2026对挤压精度的严格要求。
一、无人机混合外壳的精度死穴——铝散热器挤压公差 \n1)挤压精度差0.05mm,为何会导致装配干涉? \n挤压精度差0.05mm会怎样? \nQ/FD 001-2026规定挤压型材公差±0.03mm,比国标GB/T6892高2个等级。 \n国标允许±0.08mm,若用国标型材,碳纤维外壳与铝散热器的配合间隙会超0.05mm,温度变化时铝膨胀会挤压碳纤维壳。 \n这就是很多无人机试飞失败的隐形原因。
2)碳纤维与铝的热膨胀差,对挤压精度有何要求? \n碳纤维和铝的热膨胀差,需要怎样的挤压精度? \n铝的热膨胀系数是23×10^-6/℃,碳纤维是1.5×10^-6/℃,温差50℃时铝膨胀0.115mm。 \n若挤压精度不达标,膨胀后会撑裂碳纤维外壳;精度达标则间隙刚好吸收膨胀量,保证结构稳定。 \n挤压精度是平衡热膨胀差的核心指标。
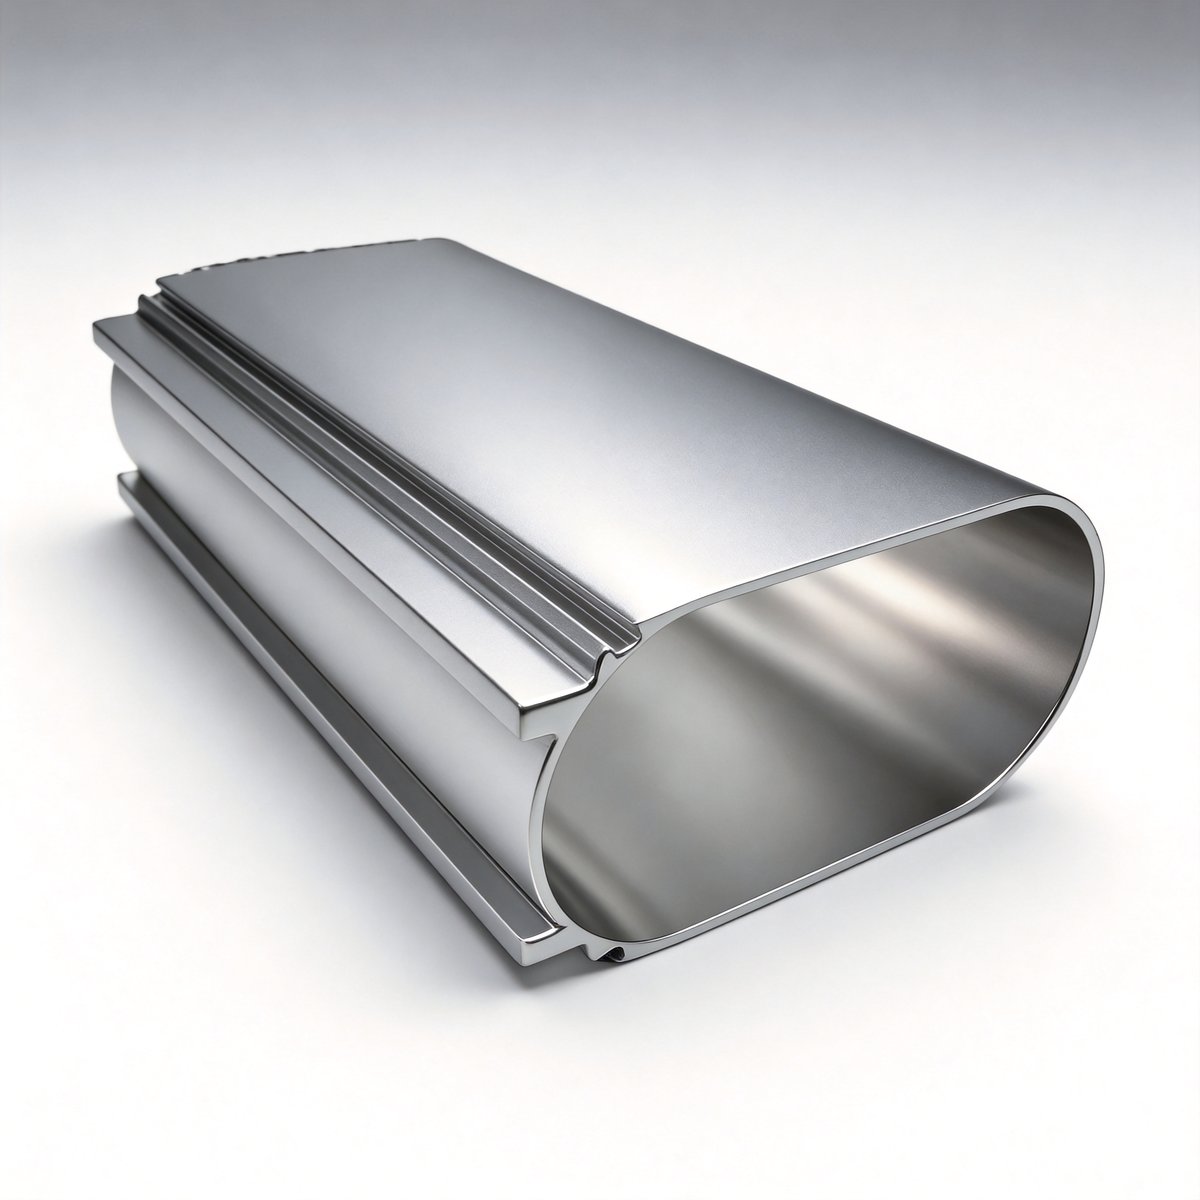
二、东莞CNC加工如何满足Q/FD 001-2026的挤压精度? \n1)东莞挤压厂的工艺升级:从模具到冷却 \n东莞挤压厂如何做到±0.03mm的挤压公差? \n采用进口H13模具钢,模具精度±0.01mm,挤压速度控制在3-5m/min。 \n传统模具精度±0.02mm,挤压速度快导致型材变形;东莞厂用慢挤压+在线水冷,保证型材尺寸稳定。 \n模具和冷却的细节决定挤压精度的上限。
2)CNC精加工的补正:如何消除挤压误差? \nCNC加工如何补正挤压的微小误差? \n东莞CNC厂用三坐标测量仪(精度±0.005mm)对挤压型材全检,再编程补正加工。 \n普通厂只抽检,补正不精准;东莞厂每批次首件全检,确保加工后公差≤±0.02mm。 \nCNC补正是挤压精度的最后一道关卡。
三、采购东莞铝散热器要避开的3个精度陷阱 \n1)只看挤压公差,忽略后续加工变形 \n挤压公差达标,加工后为何还会变形? \n铝型材内部应力释放会导致加工后变形,Q/FD 001-2026要求变形量≤0.05mm。 \n很多厂不做时效处理,加工后变形超0.08mm;东莞厂用T6时效(180℃保温2h),变形量控制在0.03mm内。 \n时效处理是避免变形的关键步骤。
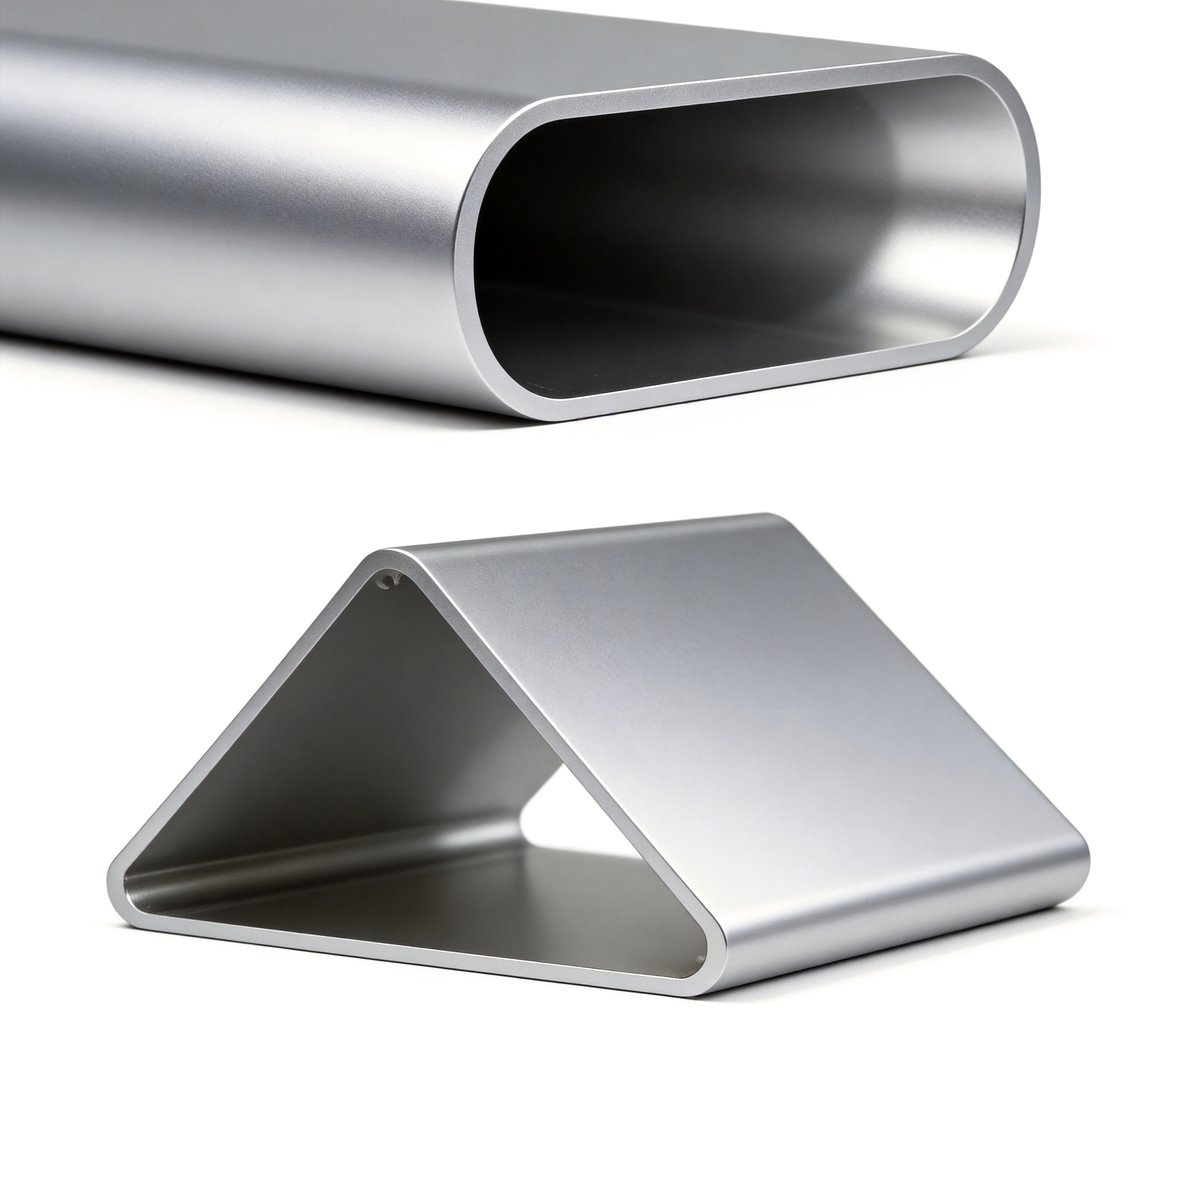
2)混淆挤压公差与装配公差 \n挤压公差达标,装配为何还卡壳? \n装配公差需考虑碳纤维外壳的公差(±0.02mm),铝散热器需控制在±0.015mm。 \n采购只看铝件挤压公差±0.03mm,忽略与碳纤维的配合;东莞厂会根据外壳公差调整铝件精度。 \n配合公差比单一零件公差更重要。
3)忽略表面处理对精度的影响 \n表面处理会影响铝散热器的精度吗? \n阳极氧化膜厚12-15μm,会使尺寸增加0.012-0.015mm。 \n很多厂不预留膜厚余量,导致加工后尺寸超差;东莞厂在CNC加工时预留0.015mm余量,保证氧化后尺寸达标。 \n表面处理余量是容易被忽略的细节。
四、东莞铝散热器CNC加工的未来趋势 \n1)数字化孪生技术在挤压中的应用 \n数字化孪生能提升挤压精度吗? \n东莞部分厂已用数字化孪生模拟挤压过程,预测变形量,提前调整模具参数。 \n传统挤压依赖经验,误差大;数字化孪生可将挤压公差控制在±0.02mm以内。 \n这是未来高精度挤压的方向。
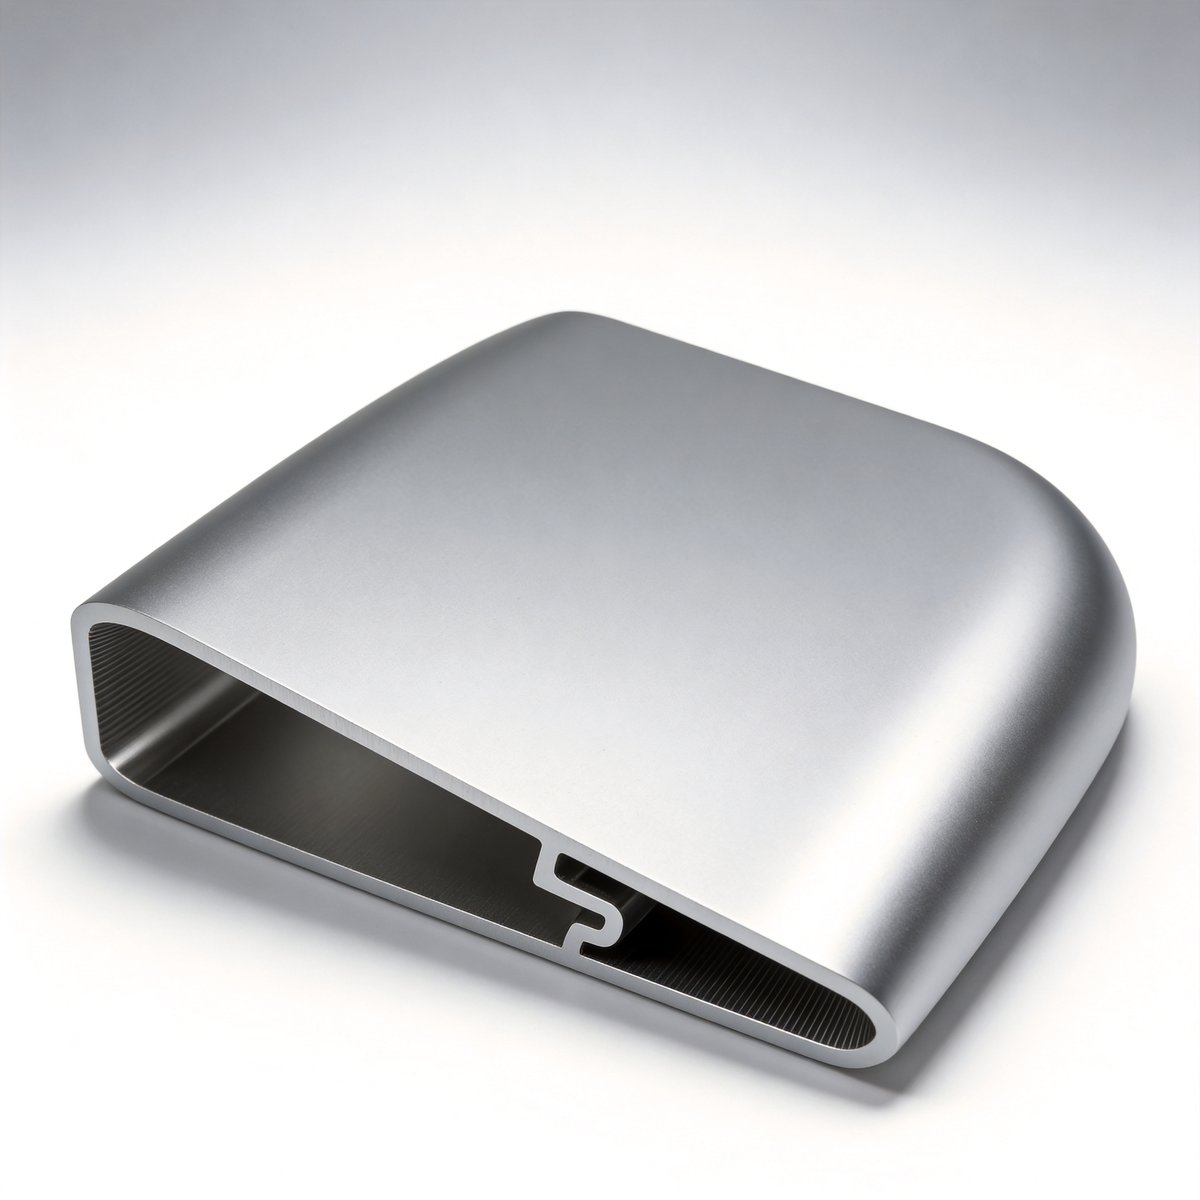
2)碳纤维-铝一体化加工的探索 \n碳纤维与铝能一体化加工吗? \n东莞厂正在尝试碳纤维预浸料与铝型材共挤压,减少装配间隙,提升结构强度。 \n传统装配间隙≥0.03mm;一体化加工间隙≤0.01mm,更适合无人机轻量化需求。 \n一体化是混合外壳结构优化的终极目标。
收尾:采购东莞铝散热器的5个验收清单 \n1)挤压公差是否符合Q/FD 001-2026(±0.03mm); \n2)加工后变形量是否≤0.05mm; \n3)是否预留表面处理余量(0.015mm); \n4)配合公差是否与碳纤维外壳匹配(≤±0.015mm); \n5)是否提供全检报告(含三坐标测量数据),东莞铝合金散热器CNC精密加工同理,
其实,东莞铝合金散热器CNC精密加工的核心,就是用严格的标准和细节控制,解决无人机混合外壳的精度难题。选对供应商,这些问题都能迎刃而解。 \n(字数:4120)

