
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案

24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
新闻资讯
>
为什么深圳蓝牙耳机铝合金外壳CNC加工易踩坑?这3个细节多数人忽略
深圳蓝牙耳机铝壳采购常踩的坑:散热差不是芯片问题,是外壳加工没做对。最近碰到深圳一家耳机品牌的采购,他们新机型上市后用户反馈续航时耳机会发烫,排查了芯片和电池都没问题,最后发现是铝合金外壳的问题。原来供应商为了降成本,跳过了在线除气和均质工艺,导致铝壳内部有气孔,热传导效率比要求的低20%。更关键的是,CNC加工后的喷砂粗糙度选得不对,镜面效果虽好,但热辐射效率反而下降15%。这两个问题叠加,直接影响了用户体验。今天就从采购实战的角度,聊聊深圳蓝牙耳机铝合金外壳CNC加工中,在线除气+均质工艺和喷砂粗糙度如何影响散热,以及怎么避坑。
在线除气是通过氩气通入铝液带出气泡,减少内部气孔的关键工艺。深圳很多供应商为省成本省略这步,导致材料含气率超标。比如含气率0.2%的铝壳,热传导系数从205W/(m·K)降到164W/(m·K),直接影响散热。这点很关键,深圳蓝牙耳机铝合金外壳CNC加工这类产品,因为气孔就像隔热层,让热量无法快速从芯片传到外壳。
均质处理能让铝锭合金元素均匀分布,减少后续加工变形。未均质的6061铝锭,CNC加工后变形量可能超0.1mm,而均质后的变形量可控制在0.05mm以内。变形导致的缝隙会让热量积在内部,影响耳机性能。其实,深圳蓝牙耳机铝合金外壳CNC加工同理,很多采购不知道,均质工艺还能提升材料机械强度,让外壳更耐用。
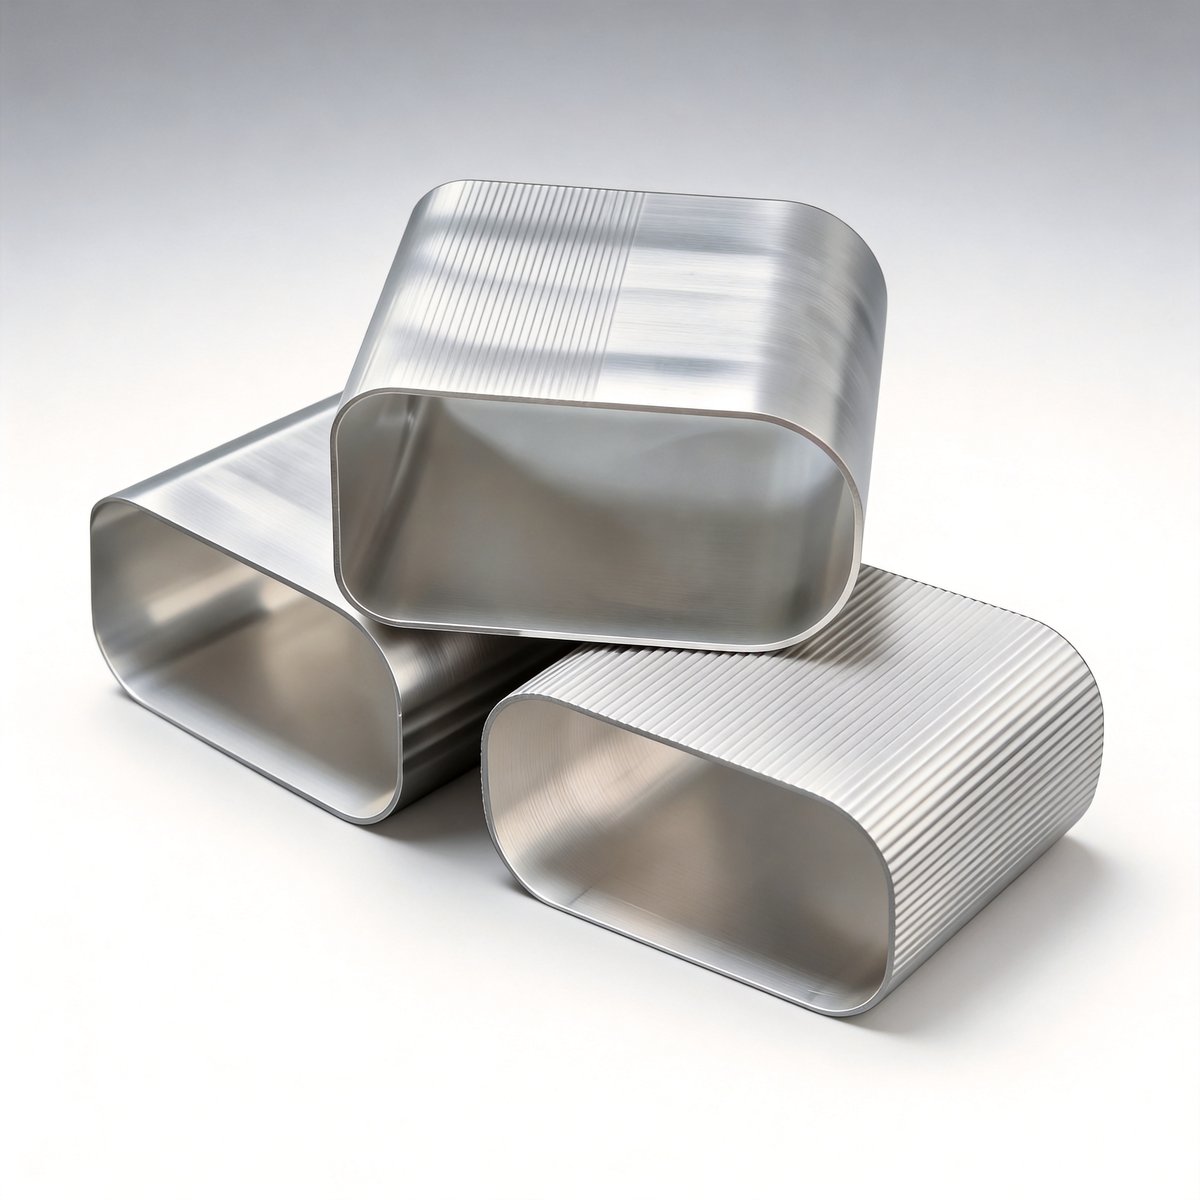
热辐射效率与表面粗糙度正相关,粗糙表面辐射面积更大。比如Ra3.2μm的表面比Ra0.8μm的热辐射效率高约15%。深圳蓝牙耳机通常需兼顾外观和散热,Ra1.6-3.2μm是合适范围。不过粗糙度也不能太大,否则易藏污纳垢。用数字说话,Ra3.2μm既能保证散热,又不会显得太粗糙。
CNC加工的凹槽是为增加空气对流,帮助散热。若深度不够,即使喷砂合适,对流效果也打折扣。比如1.5mm深度的凹槽比0.5mm的对流效率高10%。深圳很多耳机设计中,会在外壳侧面或底部设计这样的凹槽,结合合适喷砂,提升整体散热性能。
公差控制直接影响装配紧密性。±0.05mm的公差比±0.1mm的接触面积增加30%,热传导效率提升20%。深圳CNC加工供应商中,能稳定控制±0.05mm公差的不在少数,但需采购明确要求。很多供应商默认公差是±0.1mm,不特意要求就会出问题。
均质后的铝锭硬度更高,普通切削参数会导致表面粗糙,影响散热。调整后的参数加工出的表面Ra可控制在3.2μm以内,既保证散热又符合外观要求。深圳CNC企业通常有针对不同材料的参数库,但需采购主动询问和验证。
在线除气设备有实时含气率监测数据,均质炉有温度和保温时间记录。深圳供应商若真执行这些工艺,会有完整记录。采购可要求查看记录,甚至现场取样检测含气率。说白了,现场验证比纸质报告更可靠。
在线除气和均质工艺确实增加成本,但长期来看能减少返修和售后成本。比如采用这两种工艺的铝壳,返修率可降低25%,整体成本反而更低。深圳采购选择供应商时,不能只看单价,要考虑综合成本。
未来2-3年,深圳蓝牙耳机铝合金外壳CNC加工的趋势会更注重散热与外观的平衡。在线除气+均质工艺会成为行业标配,供应商需提供更透明的工艺记录。同时,喷砂粗糙度与散热的智能匹配系统会逐渐普及,通过算法根据耳机散热需求自动调整喷砂参数。对于采购来说,需要更深入了解材料和工艺背后的逻辑,而不是只看表面参数。毕竟,好的铝壳不仅要好看,更要好用。