
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案

24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
新闻资讯
>
东莞铝型材冲孔加工定制的价格差异真相,跟你想的不一样
最近帮客户复盘一个3C产品的ESD问题,测试通过率仅38%,查来查去发现62%的失效都和铝外壳的冲孔细节脱不了干系。在东莞铝型材冲孔加工定制领域,很多采购只看外观和价格,却忽略了这些毫米甚至微米级的参数差异,最后导致产品返工、交期延误,损失不小。
另外,冲孔位置度也不能大意——某东莞采购曾遇到孔位偏了0.2mm,5000件外壳全部返工,耽误3周交期。位置度≤0.1mm才合格,这个偏差差不多是一根头发丝的直径。还有毛刺问题,0.02mm的毛刺(相当于A4纸厚度的1/3)肉眼几乎看不见,但会让接地片与外壳之间出现微小间隙,电阻瞬间升高。东莞有些小厂用普通冲床加工,毛刺常超0.05mm,而头部厂家用激光冲孔加电化学去毛刺,能控制在0.01mm以内。
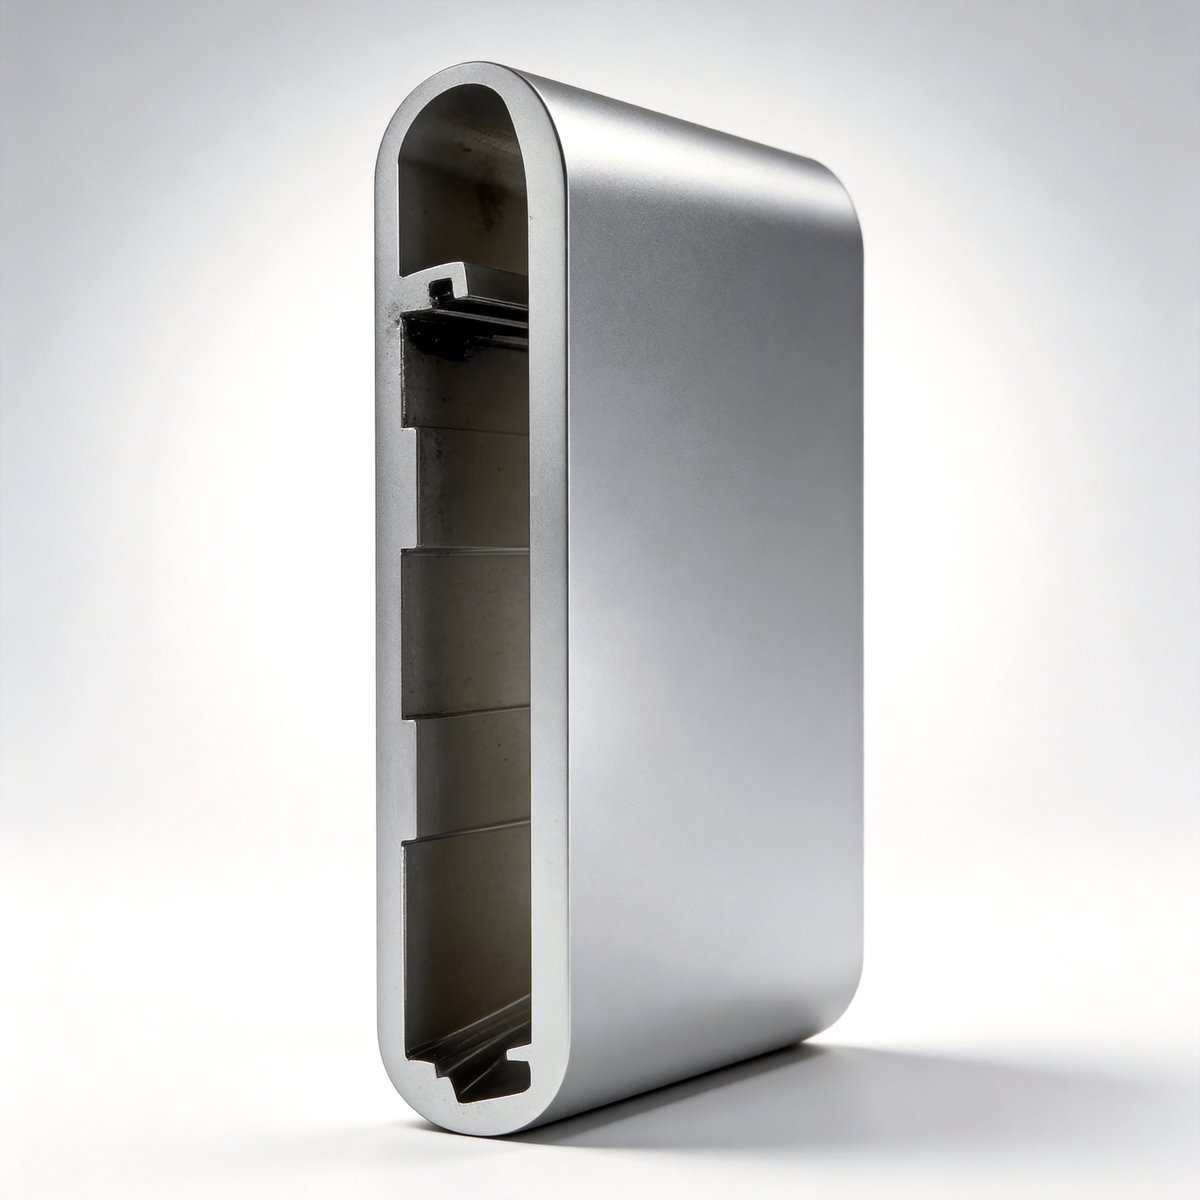
实战建议:要求供应商提供三坐标测量报告,重点核查孔径公差和位置度;验收时用40倍显微镜检查毛刺,或索要显微检测照片,别信“肉眼看没问题”的说法。
但东莞有些小厂为压成本,用回收铝棒,杂质高达0.3%,导电率仅45%左右,结果导致接地电阻超标。之前有个东莞供应商就因用回收铝棒,5000件外壳ESD测试全失败,损失超20万。另外,均质处理也很关键——超国标铝棒经过在线除气和均质工艺,内部晶粒均匀度提升40%,冲孔时不易产生裂纹和毛刺。普通铝棒晶粒不均,冲孔后易出现微观裂纹,影响导电和结构强度。
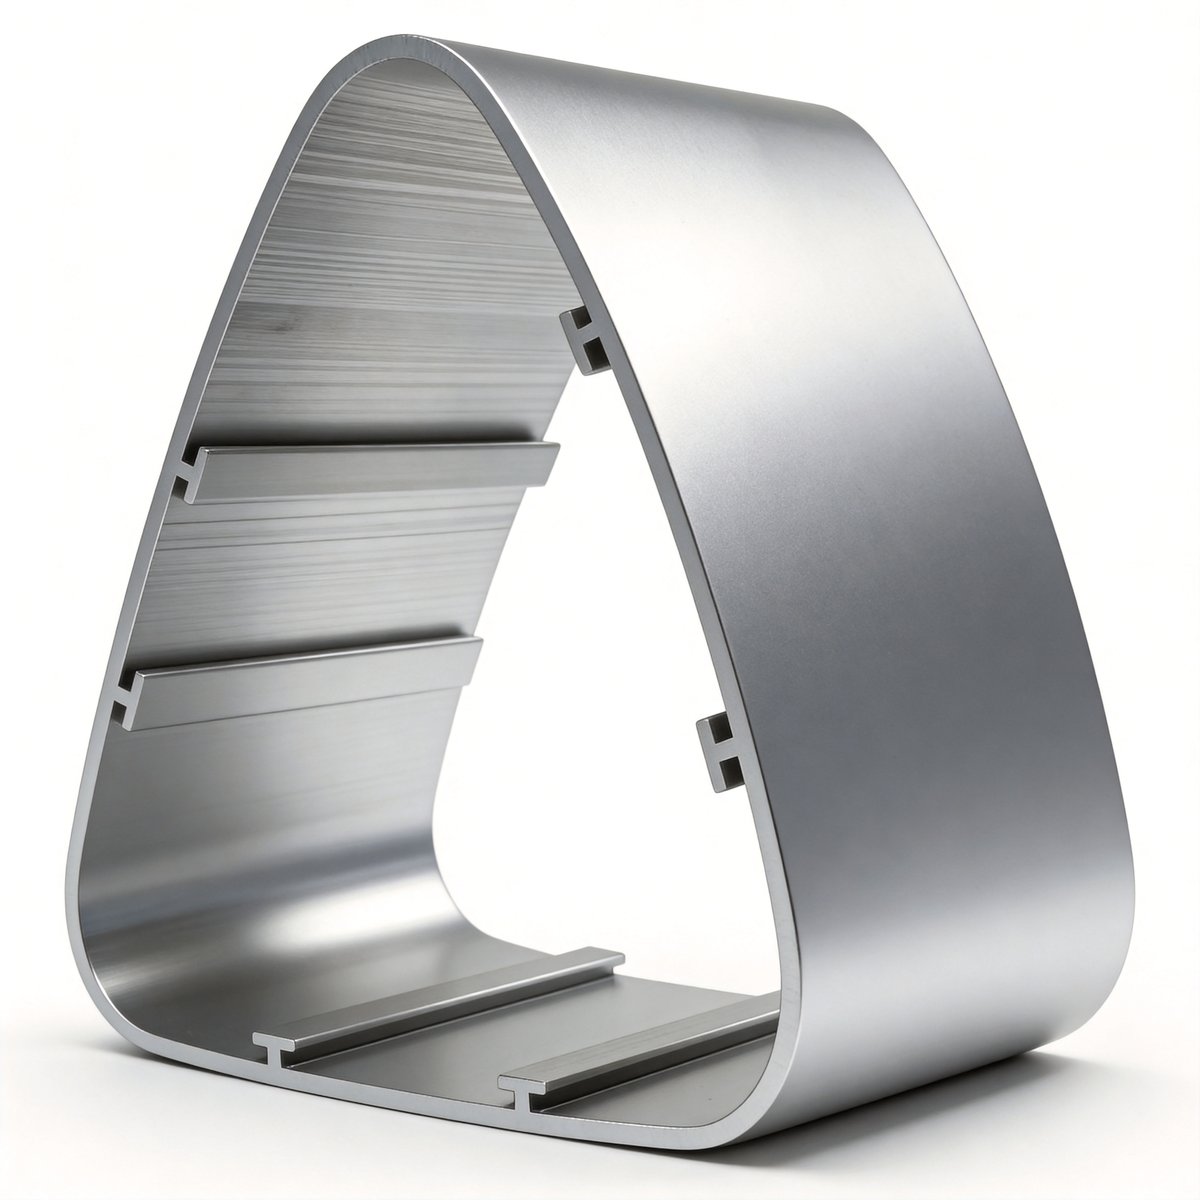
实战建议:索要铝棒材质证明,重点看Fe、Si杂质含量和导电率数据;还要热处理记录,确认是否经过均质工艺。
表面处理方面,阳极氧化层太厚会增加接地电阻——超过15μm就有问题。超国标铝棒的氧化层厚度控制在8-12μm,既能防腐蚀又不影响导电。有些东莞供应商氧化层厚达20μm,导致电阻超标被迫返工。
实战建议:与供应商沟通工艺顺序,要求提供工艺流程图;索要氧化层厚度检测报告,确保在8-12μm范围,优先选择用脉冲氧化工艺的厂家。
东莞铝型材冲孔加工定制的核心从来不是低价,而是精准。每一个毫米、微米的参数,都直接关系到产品的市场竞争力。这些细节看似繁琐,但只要把控好,就能避免大部分质量问题。