
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案

24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
新闻资讯
>
广州采购VR眼镜铝合金外壳:一批货返工三万块,只因梅州工厂公差超0.02mm?
最近接触的一家VR设备厂商,在梅州周边小厂订了500套铝合金外壳,结果装配时镜腿转轴卡壳率高达30%。拆解后发现,外壳转轴孔实际公差达到±0.05mm,比合同约定的±0.03mm超出近70%。更棘手的是,这个偏差和镜腿轴的±0.02mm公差叠加后,总间隙突破了装配允许的0.06mm上限,直接导致镜腿转动卡顿。这并非个例——VR眼镜的精密装配中,铝壳的微小尺寸偏差会通过公差链逐级放大,最终引发肉眼可见的功能问题。而梅州工厂采用的超国标6063铝棒,正是破解这一难题的关键。
公差链的放大效应,本质是各环节偏差的累积传递。以VR镜腿装配为例,涉及铝壳转轴孔、镜腿轴、转轴套三个核心环节。假设转轴孔公差±0.05mm、镜腿轴±0.02mm、转轴套±0.01mm,三者叠加总公差达±0.08mm,远超装配要求的±0.06mm。而侧壁平面度差0.02mm,会直接导致屏幕贴合后光学中心偏移0.1mm,引发用户眩晕;壁厚偏差0.03mm,则可能让电池仓无法闭合。这些问题的根源,往往始于铝棒材料的选择——非国标铝棒成分不均、晶粒过大,会在加工环节放大偏差。
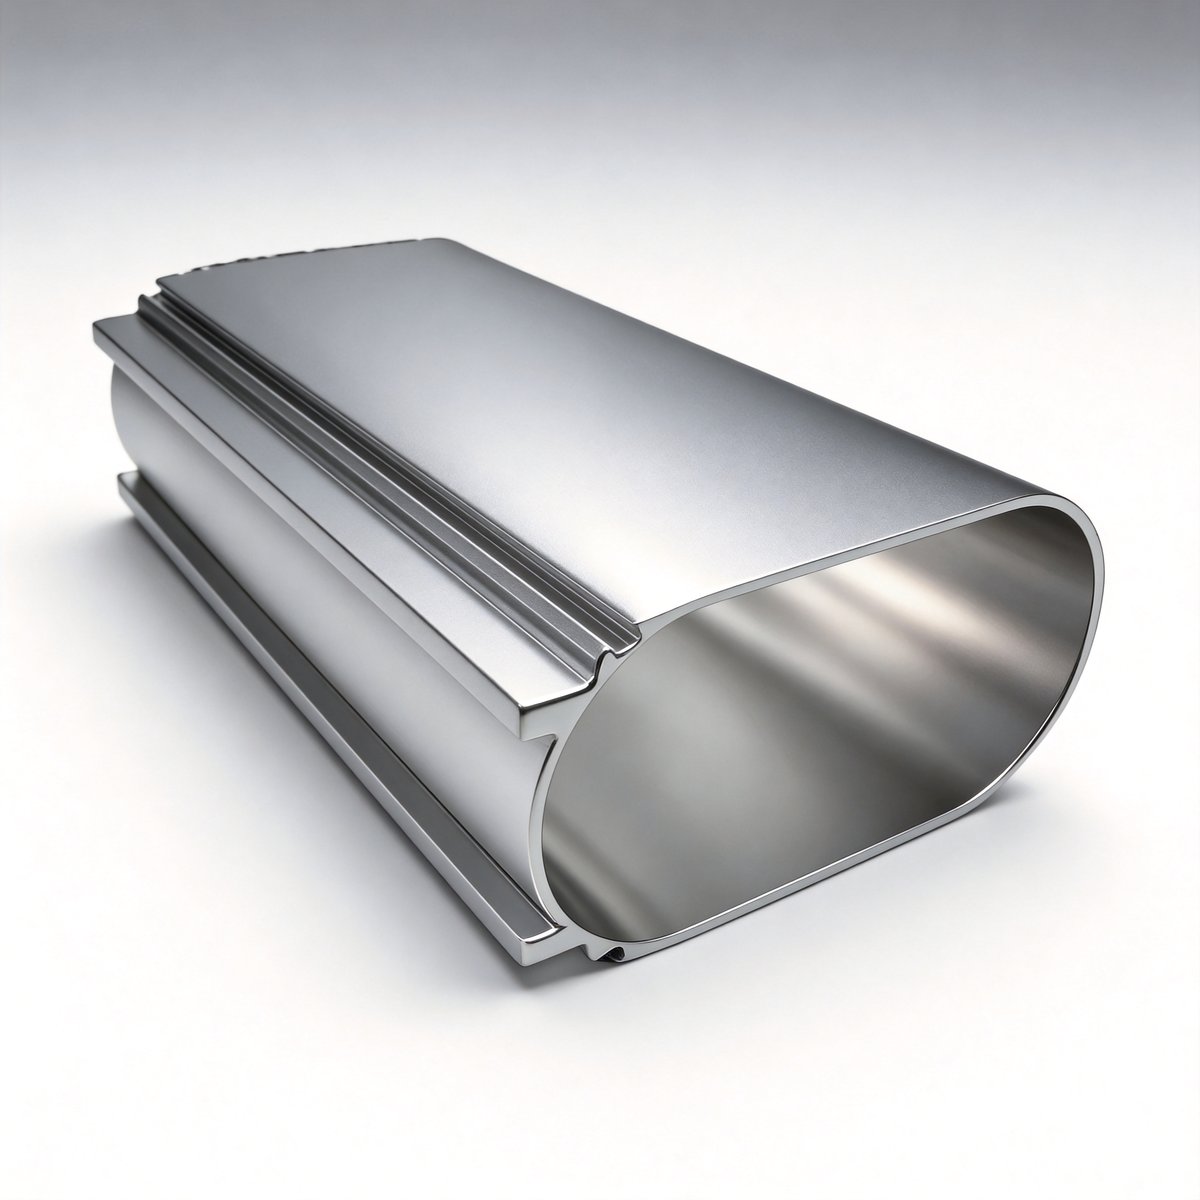
梅州工厂的核心竞争力,始于对铝棒材料的严苛把控。其采用的超国标6063铝棒,从源头切断了公差放大的路径:
1. 低Fe含量控制变形:Fe含量≤0.15%(国标允许≤0.35%),大幅降低加工时的应力释放不均问题,CNC铣削后变形量减少50%以上,确保转轴孔公差稳定在±0.02mm内。 2. 均匀晶粒提升稳定性:通过连铸连轧工艺,晶粒尺寸控制在50μm以内(国标≤80μm),挤压成型后的型材弯曲度≤0.1mm/m,远低于国标0.2mm/m标准,为后续加工提供稳定基础。 3. 稳定硬度保障一致性:批次间硬度偏差≤HV5,刀具磨损均匀,加工尺寸偏差始终维持在±0.02mm以内,避免因硬度波动导致的公差失控。
表面处理是公差链的末端环节,却常被忽略。梅州工厂的工艺标准,直接解决了装配和外观的隐性问题:
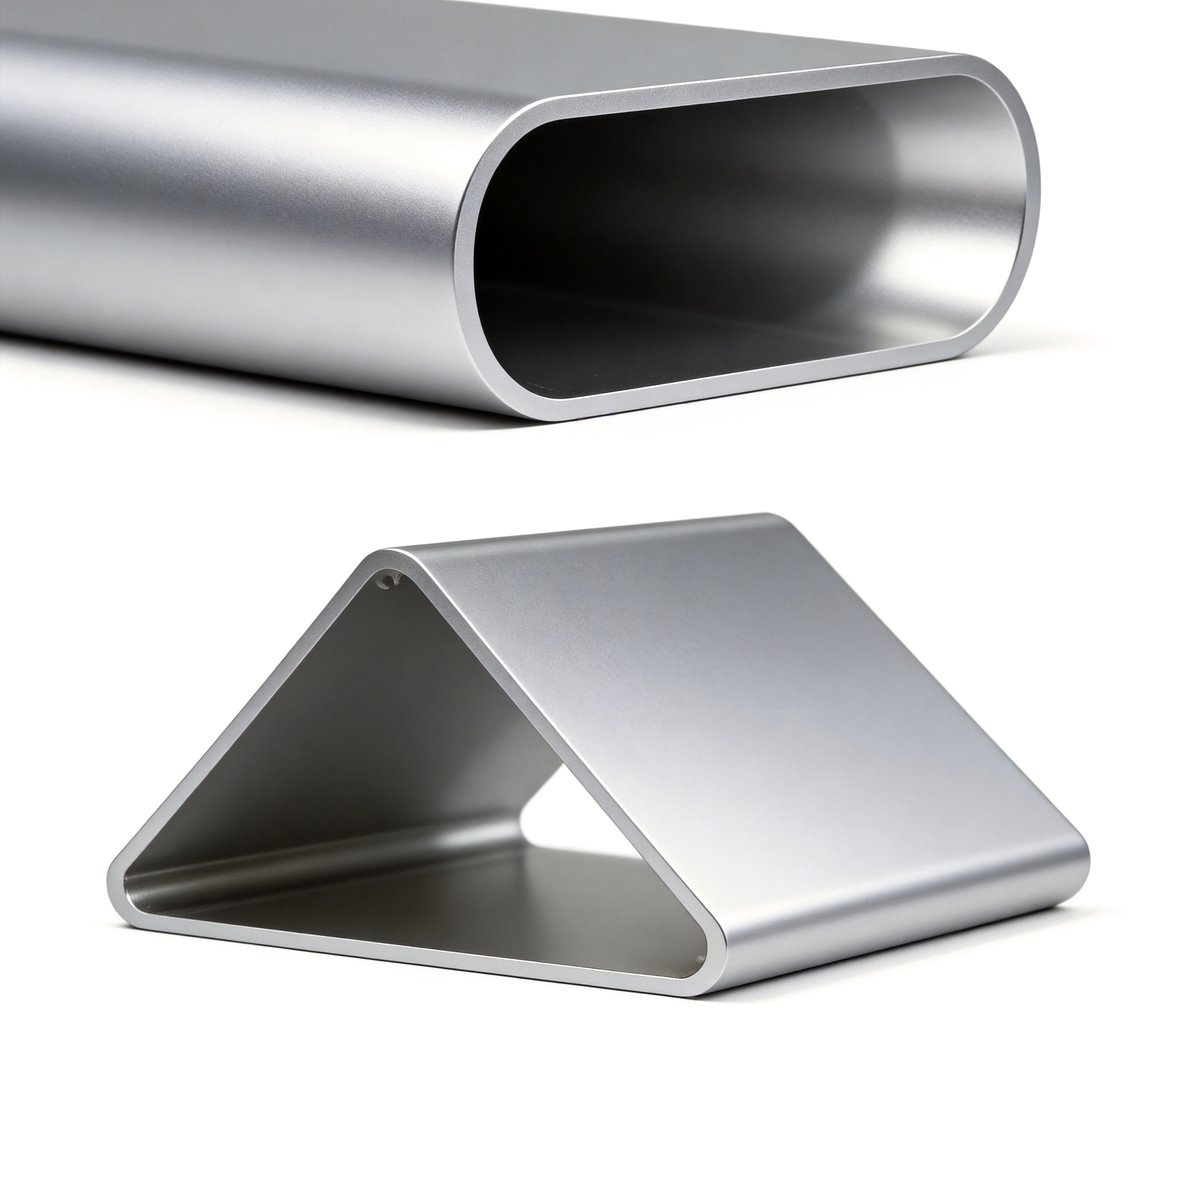
- 细粒度喷砂减少摩擦:采用180#极细金刚砂喷砂,表面粗糙度Ra≤0.4μm,比行业常规的1.0μm低60%,有效降低镜腿转动阻力。 - 严格色差控制一致性:Delta E<0.5(行业常规<1.0),确保每批产品外观统一,避免因色差导致的客户拒收。 - 低粗糙度保障光学贴合:贴合面Ra≤0.4μm,镜片贴合间隙≤0.01mm,防止光学中心偏移和漏光,提升用户视觉体验。
要避免公差陷阱,采购需建立从材料到装配的全流程验收闭环:
1. 铝棒成分检测:要求供应商提供每批次成分报告,确保Fe≤0.15%、Mg-Si比例1.2:1,建立批次追溯机制。 2. CNC关键尺寸验证:用三坐标测量仪检测转轴孔(±0.02mm)和侧壁平面度(≤0.015mm),出具检测报告。 3. 表面参数检测:用粗糙度仪测Ra≤0.4μm,分光光度计测Delta E<0.5,确保表面处理达标。 4. 预装模拟测试:用标准镜腿和镜片进行预装,检查间隙≤0.03mm,提前暴露装配问题。 5. 批次稳定性评估:连续检测3批样品,关键参数偏差≤5%,确保生产过程可控。
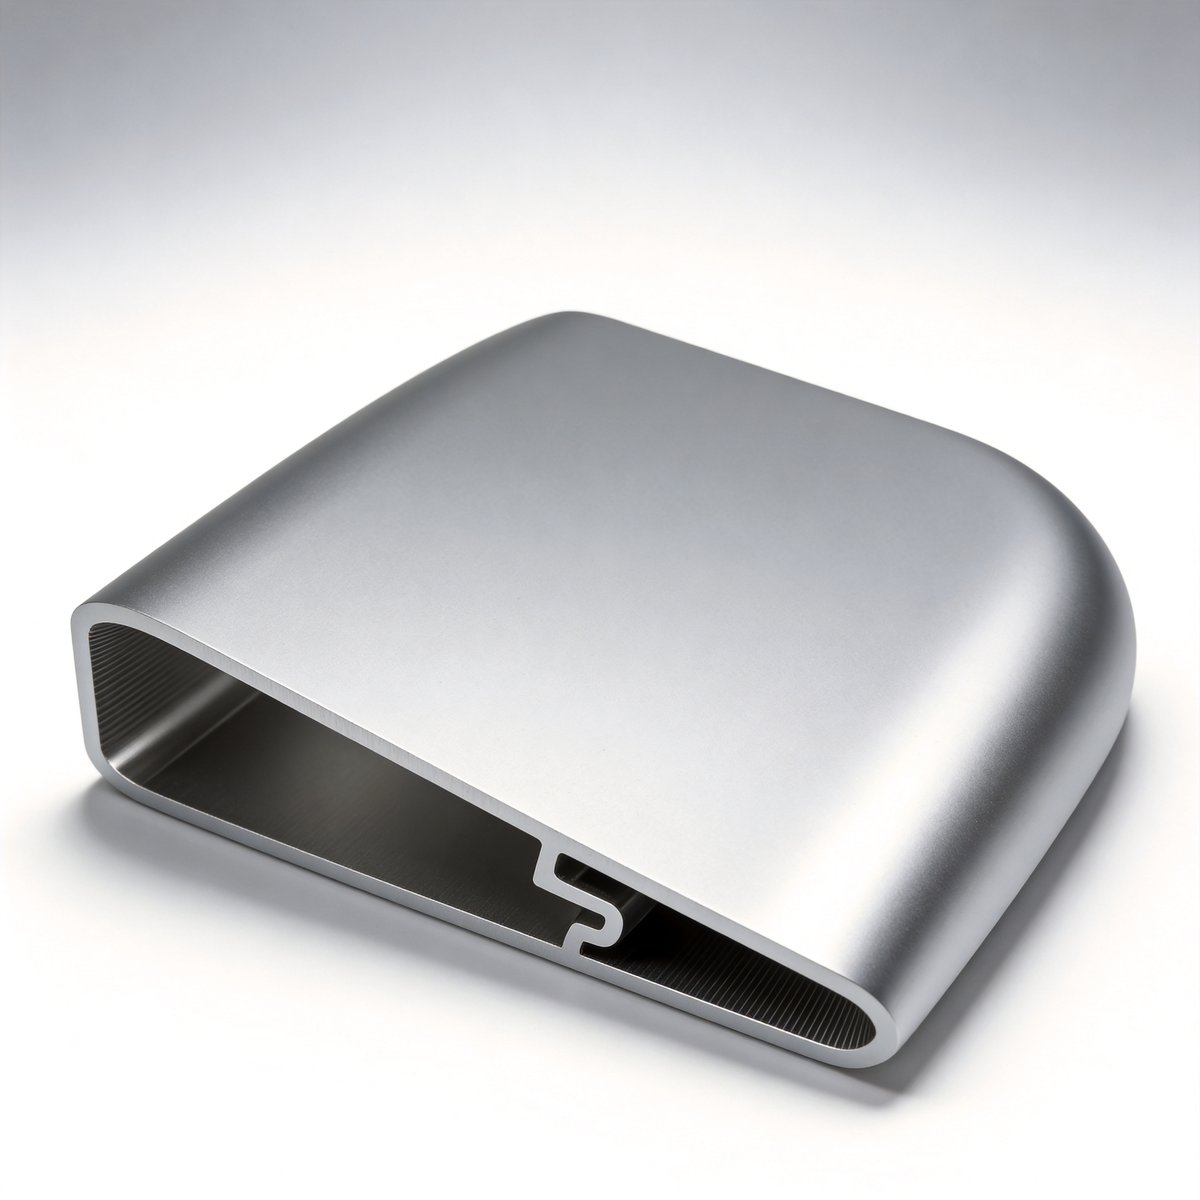
VR铝壳采购的本质,是控制公差链的放大效应。梅州工厂的超国标材料和工艺,从源头解决了变形问题,保障各环节公差稳定。记住三个原则: 1. 材料优先:选择Fe≤0.15%的超国标6063铝棒; 2. 全链控制:关注从铝棒到装配的每一个环节的公差叠加; 3. 验收闭环:必须做预装测试,验证实际装配效果。
随着VR设备轻量化、精密化趋势加剧,梅州工厂的解决方案,将成为采购规避风险、保障品质的可靠选择。