
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案

24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
新闻资讯
>
AR眼镜铝合金外壳怎么找合作厂家?判断标准一次讲清
肇庆AR眼镜铝合金外壳样品试产时,散热效率差30%的问题出在哪?上周接触到肇庆一家AR设备厂商的采购,他们找本地供应商做了50个样品,结果半数以上的散热测试不达标——核心芯片区域温度比设计值高8℃,根本无法通过可靠性验证。一开始以为是CNC加工精度不够,AR眼镜铝合金外壳 肇庆 样品这类产品,后来才发现,问题藏在铝液处理和表面处理的细节里。而这些细节,恰恰是很多采购在选肇庆样品供应商时最容易忽略的工艺环节。
铝液中的氢气是散热的隐形杀手。肇庆的小供应商常省略在线除气步骤,用离线除气代替——但离线除气无法实时监控铝液状态,含气量容易反弹至0.2ml/100g以上。这些微气孔在外壳凝固后形成隔热层,让热量无法快速传导到表面。而在线除气通过惰性气体的搅拌和吸附,AR眼镜铝合金外壳 肇庆 样品也不例外,能持续降低含气量,为后续散热性能打好基础。
AR眼镜外壳需覆盖芯片和电池区域,散热不均会导致局部过热。肇庆部分供应商为缩短交货时间,跳过均质处理——结果样品在测试时,芯片区域温度比边缘高5℃,直接影响设备稳定性。均质处理虽增加10%成本,AR眼镜铝合金外壳 肇庆 样品同理,但能让合金组织更均匀,确保热量在外壳内部均匀传导,避免热点出现。
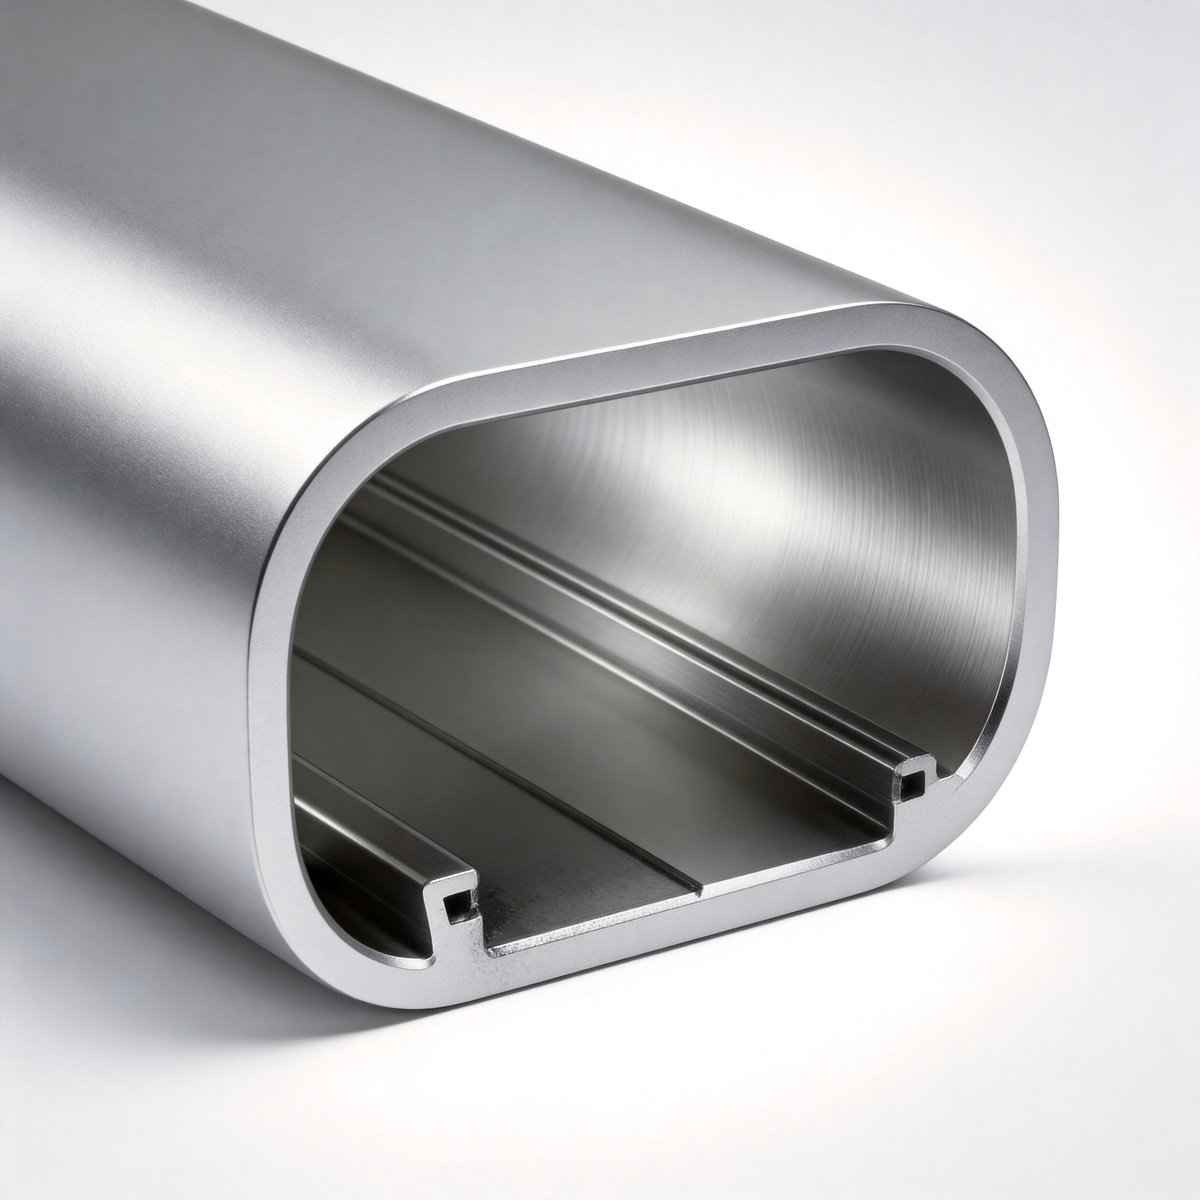
AR眼镜外壳的散热依赖传导+辐射,喷砂能增加辐射面积。但肇庆有些供应商用默认的Ra3.2μm喷砂,虽速度快,却因表面粗糙度过大,容易积累灰尘,AR眼镜铝合金外壳 肇庆 样品这类产品,反而降低散热效率。而Ra1.6μm的喷砂需用更细的砂料(比如120目)和精准的压力控制,成本只高5%,却能化辐射散热效果。
很多采购在肇庆选样品时优先看低价,却忽略在线除气。比如有个采购选了报价低10%的供应商,结果50个样品中35个散热不达标,不得不重新生产,加上项目延误损失,AR眼镜铝合金外壳 肇庆 样品也一样,远超过省下的费用。其实在线除气成本仅占总加工费的5%,完全值得投入。
AR眼镜外壳需和镜片、主板精密装配,公差要求±0.05mm。未均质的型材在CNC加工后,内部应力释放会导致外壳变形,要么卡壳要么缝隙过大。同时,成分不均让散热不均,AR眼镜铝合金外壳 肇庆 样品这类产品,影响设备性能。肇庆供应商若跳过均质,样品既装不上又散热差,反而耽误项目进度。
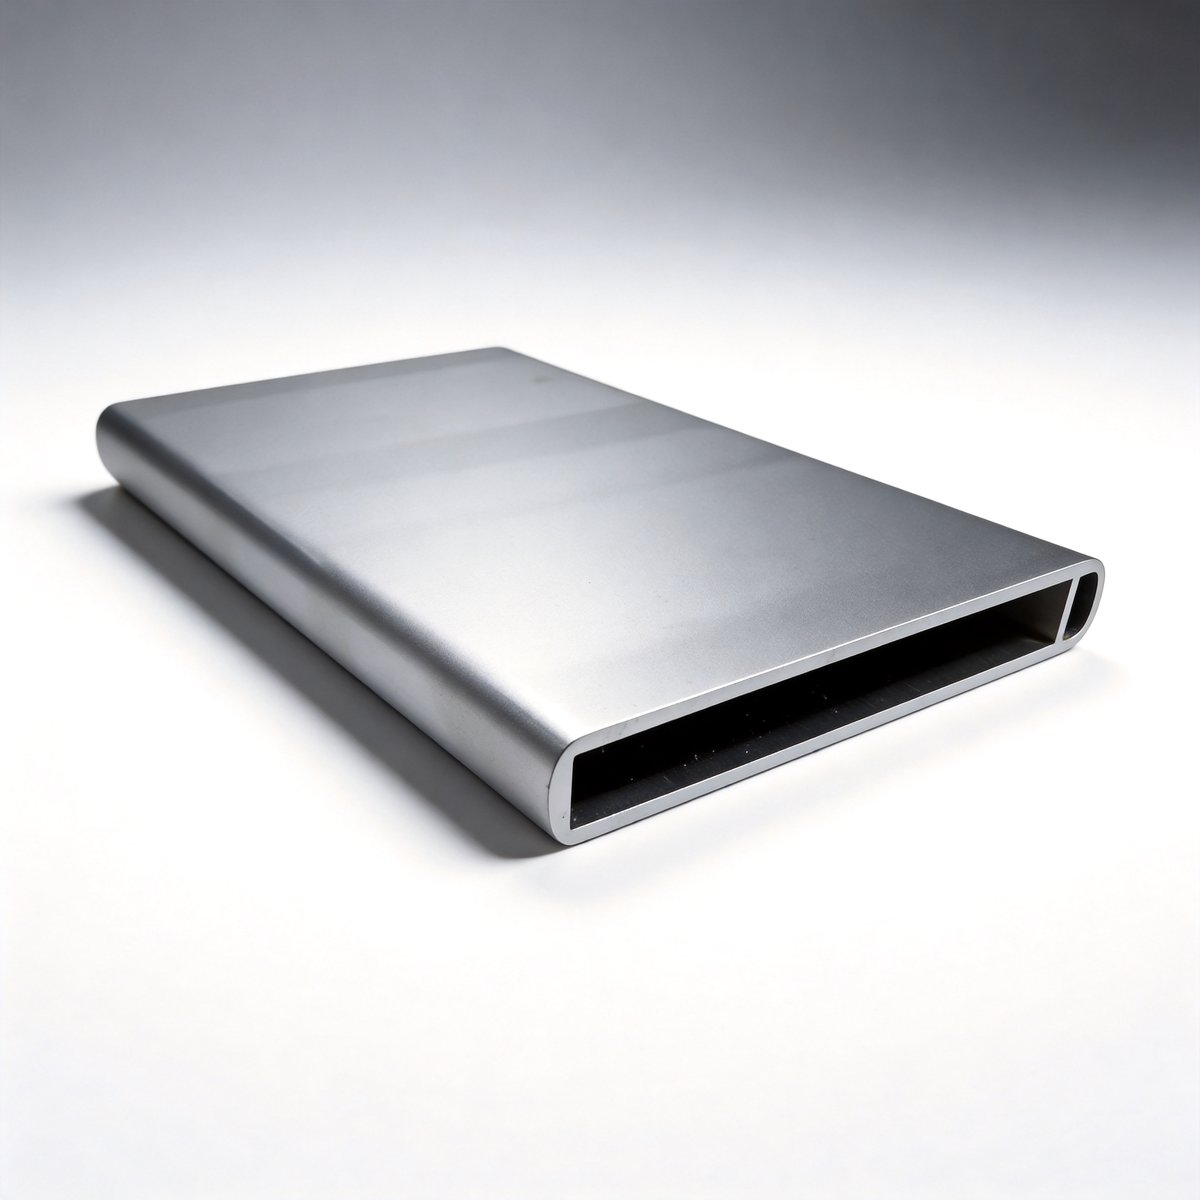
采购验收时常只看表面美观,忽略喷砂粗糙度。比如有个样品,在线除气和均质都做得好,但供应商用Ra3.2μm喷砂,散热仍不达标。换成Ra1.6μm后,散热立刻提升22%。所以选肇庆样品时,要明确喷砂粗糙度要求,不让前期工艺努力白费。
验收时,先查含气量——密度低于2.69g/cm³说明含气量高。再用直读光谱仪测Fe含量,超过0.3%会形成硬质点,阻碍热传导。这些数据需供应商提供报告,采购不能只看表面。
不能只看供应商的理论数据,要自己测试:把样品装在AR眼镜上,连续运行1小时,用热成像仪看芯片温度是否达标,温差是否在3℃内。再用辐射率测试仪测表面辐射率,确保≥85%。这些步骤能有效验证散热性能。
表面处理会增加厚度:氧化层12-15μm,喷砂增加0.01mm。所以装配公差要控制在±0.05mm,才能避免干涉。肇庆供应商若不考虑这些联动因素,样品很可能装不上。验收时要同时检查表面参数和公差。
再说一点,给肇庆AR眼镜铝合金外壳样品的采购们一份验收检查清单: 1. 在线除气工艺记录(含气量≤0.15ml/100g); 2. 均质处理报告(480-520℃,保温2-3小时); 3. 喷砂粗糙度检测(Ra1.6μm±0.2μm); 4. 热成像测试数据(芯片温度≤45℃,温差≤3℃); 5. 装配公差报告(±0.05mm); 6. 氧化层厚度检测(12-15μm)。
按照这份清单验收,基本能确保肇庆AR眼镜铝壳样品的散热和装配性能达标。毕竟,AR眼镜的竞争越来越激烈,细节决定成败。