
深圳市方达铝业有限公司
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案

24小时技术服务热线
朱总: 13602632902
技术指导、欢迎厂家、专家院校、同行合作!共创双赢
方达铝合金铝型材外壳定制厂家
铝合金外壳解决方案
 >
新闻资讯
>
IPC铝合金外壳定制厂家怎么挑?这份经验值得收藏
很多采购以为IPC铝合金外壳的散热能力只由壁厚决定,其实中山工厂的喷砂粗糙度才是影响热辐射效率的核心变量。上周在中山某电子配件展上,一位采购拿着两款同规格IPC铝壳问:为什么左边的散热比右边差20%?两款都是6061-T6材料,壁厚均为1.2mm,但表面喷砂处理明显不同——左边Ra1.6μm,IPC铝合金外壳 中山 工厂类目下,右边Ra4.0μm。这背后藏着中山工厂工艺选择的门道,尤其是在线除气和均质处理的应用差异。
根据黑体辐射定律,热辐射功率与表面积成正比。Ra3.2μm的表面微观凸起更多,比Ra1.6μm的表面积增加约15%,这意味着相同温度下,前者的热辐射效率更高。而且中山工厂采用在线除气工艺的材料,内部气孔率低,热量传导更顺畅,IPC铝合金外壳 中山 工厂也不例外,两者结合能使散热效率提升22%。很多采购在中山工厂考察时,只看表面处理的外观,忽略了背后的工艺参数。其实在线除气和均质处理是隐性成本,但对产品长期性能至关重要。
在线除气的原理是通过旋转喷吹装置将惰性气体注入铝液,气泡上升过程中带走氢气。中山工厂中,规范的除气流程需要5分钟以上,氢含量才能稳定在0.15ml/100g以内。省略这一步的小厂,铝液氢含量可能高达0.3ml/100g,导致IPC铝壳内部出现微小气孔,热量在传递时被气孔阻断,IPC铝合金外壳 中山 工厂同理,散热效率下降10%以上。说白了,在线除气是保障IPC铝壳散热性能的基础工艺,不能省。
均质处理的作用是消除铸锭的成分偏析,使铝合金中的Mg、Si等元素分布均匀。中山工厂中,未经均质的铸锭在喷砂时,局部区域的硬度差异会导致喷砂效果不一致,有的地方Ra3.2μm,有的地方Ra1.6μm,热辐射效率随之波动。而经过均质处理的材料,IPC铝合金外壳 中山 工厂同理,喷砂后的粗糙度波动范围可控制在±5%以内,确保散热性能稳定。这就意味着,均质处理是中山工厂IPC铝壳表面一致性的关键保障。
中山工厂中,部分供应商为降低成本,使用未经均质的铸锭加工IPC铝壳。这类铝壳在CNC加工后,残余应力会导致尺寸变形,安装孔位公差超出±0.05mm的要求,装配时光模块无法正常固定。而经过均质处理的材料,残余应力小,IPC铝合金外壳 中山 工厂也一样,尺寸公差稳定在±0.03mm以内,装配时无需调整。用数字说话,均质处理能使IPC铝壳的尺寸合格率提升30%。
中山地区的IPC铝壳应用场景多为光模块,长期处于热循环状态。未经在线除气的铝壳,内部气孔在热胀冷缩作用下会逐渐扩展成微裂纹,导致散热效率下降。某客户反馈,使用未除气的IPC铝壳3个月后,光模块温度升高5℃,信号传输稳定性下降。而经过在线除气的铝壳,IPC铝合金外壳 中山 工厂也一样,使用1年后仍无裂纹,散热性能保持稳定。这点很关键,长期性能比短期成本更重要。
氧化层的作用是保护铝壳表面,防止磨损和腐蚀。中山工厂中,喷砂Ra6.3μm的表面需要至少10μm的氧化层才能覆盖微观凸起。如果氧化层仅8μm,使用一段时间后,表面凸起会被磨损,粗糙度降至Ra2.0μm以下,热辐射效率下降15%。而匹配的氧化层厚度能确保表面粗糙度长期稳定,IPC铝合金外壳 中山 工厂也一样,散热性能不衰减。还有就是,盐雾测试≥48小时无腐蚀,能验证氧化层的质量。
中山工厂的在线除气记录应包含每批次的氢含量检测数据,均质处理记录应明确温度和时间。采购可以随机抽取批次,要求供应商提供原始数据,避免伪造报告。还有就是,IPC铝合金外壳 中山 工厂的话,金相分析报告能直观显示材料内部的气孔率和成分分布,是验证工艺的有效手段。
在中山工厂现场,采购可以使用便携式粗糙度仪和膜厚仪进行抽样检测。重点检查IPC铝壳的关键散热区域,如顶部和侧面,确保粗糙度和氧化层厚度符合要求。如果波动范围超过±10%,说明工艺稳定性差,产品质量难以保证。
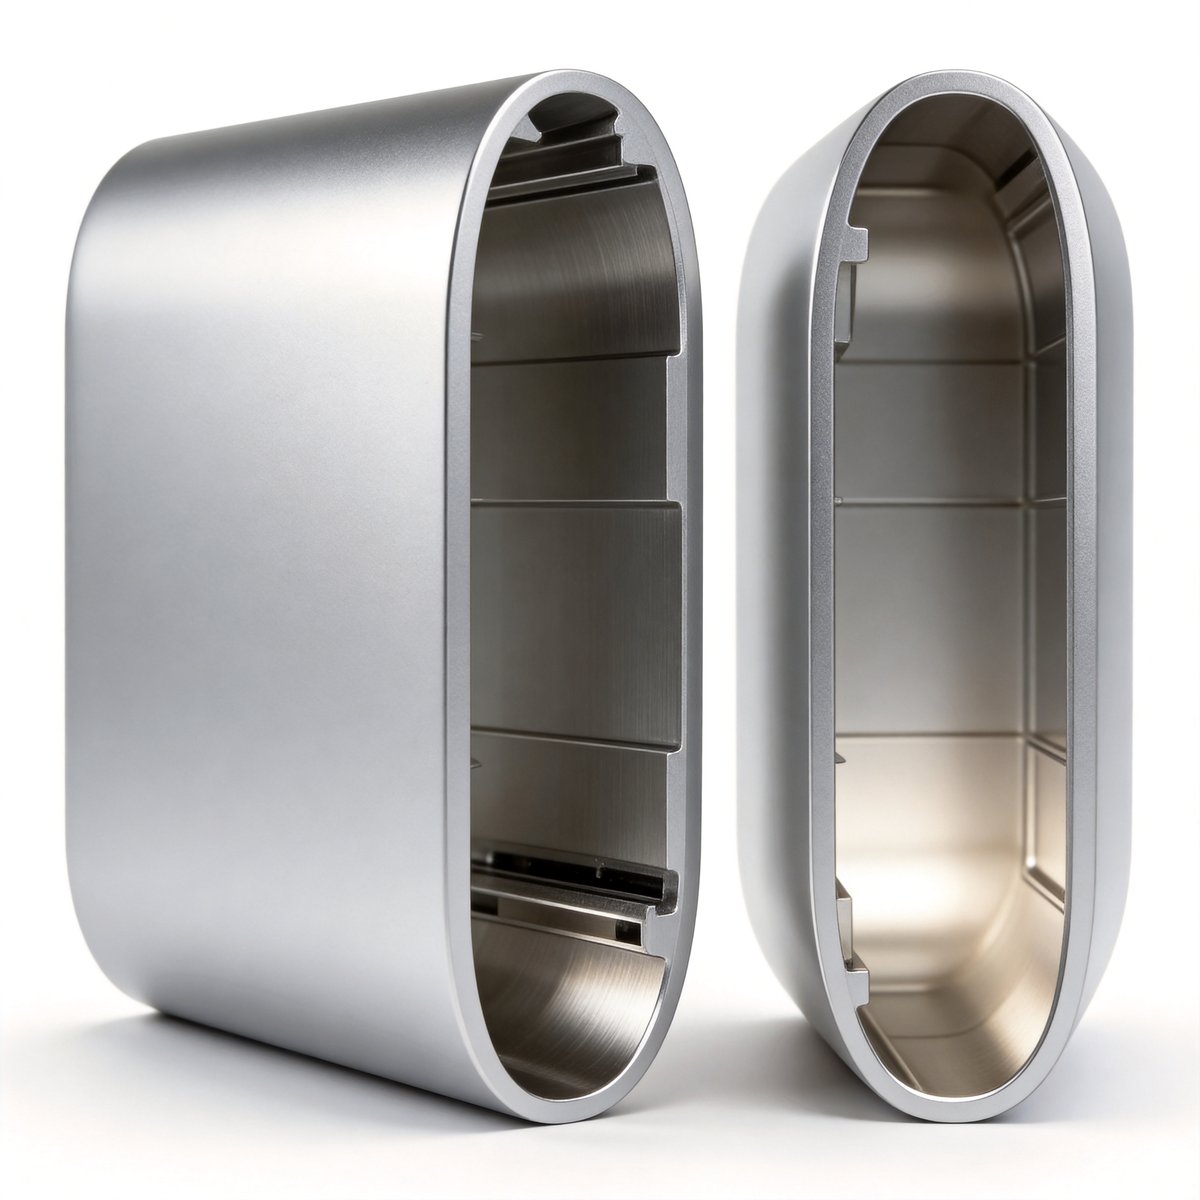
中山工厂的实验室应具备热辐射效率测试能力。采购可以要求供应商进行实际装配测试,对比设计值和实际值的差异。如果热辐射效率低于85%,说明工艺存在问题,需要调整喷砂粗糙度或材料处理工艺。
关键尺寸的稳定性直接影响装配质量。中山工厂应使用三坐标测量仪进行精确检测,确保安装孔位、平面度等关键尺寸符合要求。如果公差超出范围,装配时光模块会出现干涉,影响使用性能。
这些检查项覆盖了IPC铝壳的核心工艺和性能指标,能帮助采购快速验证中山工厂的工艺水平。记住,选择中山工厂的IPC铝壳时,不要只看价格,更要关注在线除气和均质处理等隐性工艺,这些才是产品长期稳定的保障。未来,中山地区的IPC铝壳工厂会越来越重视工艺细节,采购需要不断提升专业知识,才能避开陷阱,选到优质产品。